Tanggung jawab editorial atas artikel ini berada pada Wuhan Ooi Photoelectric Technology Co., Ltd. Ditulis dan ditinjau oleh tim editorial Ooitech. Lihat kebijakan editorial kami untuk mengetahui cara kami menulis, di mana alat AI digunakan, dan cara meminta koreksi.
Bagaimana Gulungan Enkapsulan Dibuat, dan Di Mana Terjadi Penyimpangan
Daftar Isi
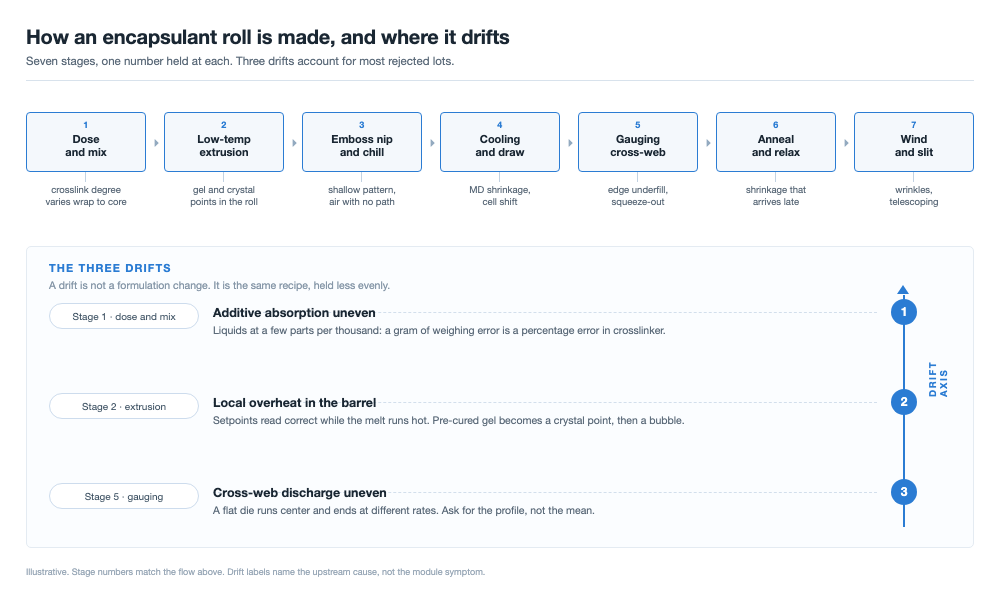
Jawaban singkat: Lini enkapsulan itu singkat: dosis dan pencampuran, ekstrusi dingin, emboss, pendinginan, pengukuran, anil, penggulungan. Urutannya bukan kesulitannya. Menjaga satu angka di seluruh lebar gulungan, lintas shift dan lintas lini itulah kesulitannya, dan itu diukur dalam varians bukan dalam nilai puncak. Formulasi yang sama dapat meninggalkan dua pabrik sebagai satu gulungan yang lolos inspeksi masuk dan satu yang ditolak. Tiga penyimpangan menyumbang sebagian besar dari itu: aditif yang tidak pernah selesai meresap ke dalam pelet, titik panas yang mematangkan awal crosslinker di dalam ekstruder, dan die yang mengalirkan lebih banyak lelehan di tengah daripada di tepi. Masing-masing meninggalkan jejak yang bertahan hingga ke modul: derajat crosslink yang bervariasi di seluruh lembaran, titik kristal yang menjadi sumber gelembung saat laminasi, dan berat gram yang menurun di tepi.
Formulasi sama, dua lini, satu gulungan lolos inspeksi masuk dan yang lain ditolak. Formulasi bukan variabelnya. Lininya yang jadi variabel.
Lini dalam tujuh tahap
EVA transparan, EVA putih dan film POE berbagi rute utama, dan lini yang dibangun untuk satu produk biasanya dapat dikonversi untuk produk lain. Dari pelet hingga gulungan tergulung: dosis dan pencampuran, ekstrusi suhu rendah melalui die datar, emboss, pendinginan, pengukuran, anil, penggulungan dan pemotongan.
Setiap tahap memegang satu angka, dan pembuat modul hanya melihatnya di akhir, setelah laminasi. Tabel ini menempatkan tahap-tahap di samping gejala yang dihasilkan masing-masing saat menyimpang.
| Tahap | Apa yang dijaga | Apa yang muncul di modul |
|---|---|---|
| Dosis dan pencampuran | Berat aditif per batch, distribusi, waktu perendaman | Derajat crosslink dan adhesi yang berubah antar gulungan |
| Ekstrusi suhu rendah | Suhu leleh di bawah onset dekomposisi crosslinker | Gel yang matang awal, titik kristal, sumber gelembung |
| Emboss | Kedalaman dan ketajaman pola pada permukaan | Udara terperangkap saat laminasi, blocking dalam gulungan |
| Pendinginan | Laju pendinginan, tarikan, dan orientasi yang membeku di dalamnya | Penyusutan arah mesin, pergeseran sel |
| Pengukuran | Rata-rata berat gram dan profil lintas-web | Kekurangan isi di tepi, atau meluber ke rangka |
| Annealing | Suhu relaksasi dan waktu tinggal sebelum penggulungan | Penyusutan yang datang terlambat, setelah penyimpanan |
| Penggulungan dan pemotongan | Taper tegangan, geometri gulungan, kualitas tepi | Kerutan, teleskopik, ketidaksejajaran saat layup |
Tujuh tahap, satu angka masing-masing. Penyimpangan bernomor adalah yang pertama dihadapi pembuat modul, sebagai lot masuk yang seharusnya lolos.
Baca kolom ketiga sebagai indeks diagnostik. Titik kristal mengimplikasikan ruang pencampuran dan ekstruder, dan ekstruder adalah yang lebih mungkin dari keduanya. Pergeseran sel setelah laminasi menunjuk pada pendinginan dan anil, bukan pada resep.
Pencampuran: aditif harus meresap ke dalam pelet
Crosslinker dan agen pengikat silane adalah cairan dalam sebagian besar formulasi, didosis beberapa bagian per ribu terhadap resin. Rasio itulah tempat penyimpangan pertama berada: kesalahan penimbangan yang tampak sepele dalam gram adalah kesalahan persentase pada aditif yang menentukan kepadatan crosslink dan adhesi.
Dua sifat harus terjaga, berat per batch dan jalur dari distribusi ke penyerapan. Distribusi bersifat mekanis, dan pencampuran yang cukup lama melapisi setiap pelet. Penyerapan lebih lambat, karena molekul harus berdifusi ke dalam polimer. Potong langkah itu terlalu singkat dan pelet tampak kering sementara crosslinker berada di permukaan, hilang ke dinding mixer atau ke meter pertama sekrup.
Polaritas menentukan waktu perendaman. EVA bersifat polar dan mudah menerima aditif. POE bersifat non-polar, menyerap lambat, dan penyerapannya terbatas, sehingga resep yang sama memerlukan perendaman yang jauh lebih lama, atau aditif didosis sebagai masterbatch dalam resin pembawa. Pabrik yang menjalankan keduanya dengan satu waktu tinggal memiliki satu produk yang benar dan satu yang menyimpang.
Ekstrusi suhu rendah: garis merah yang tidak terlihat pada gulungan
Ekstrusi adalah tempat lini enkapsulan berhenti menjadi lini film biasa: film diekstrusi sudah membawa crosslinker-nya, yang harus tetap inert di dalam barrel dan bereaksi cepat di laminator pada 140 hingga 150 °C. Persyaratan-persyaratan itu saling bertentangan, dan komprominya adalah suhu.
Suhu leleh harus tetap di bawah titik di mana peroksida mulai terurai. Paten publik menempatkan batas atas itu mendekati 90 °C, ilustratif bukan universal, karena bergerak dengan crosslinker, resin dan waktu tinggal. Di atasnya reaksi dimulai di ekstruder bukan di laminator, dan tidak ada yang di hilir membatalkan itu.
Menjalankan sedingin itu menciptakan masalahnya sendiri. Lelehan pada 90 °C itu kental, lelehan kental membuat sekrup bekerja lebih keras, dan kerja itu menambah panas di tempat yang tidak Anda ukur: setpoint barrel bisa terbaca benar sementara lelehan di zona kompresi berada jauh di atasnya. Angka yang layak dicatat adalah suhu leleh di beberapa titik, kecepatan sekrup dan waktu tinggal.
Penghentian penting karena alasan yang sama: material yang tertinggal panas di barrel terdegradasi dan ter-crosslink, lalu kembali sebagai gel pada proses berikutnya. Pembersihan setelah penghentian adalah bagian dari pengendalian suhu.
Dari titik panas ke titik kristal ke gelembung
- Panas berlebih lokal mengangkat lelehan melewati onset dekomposisi, dan crosslinker bereaksi di dalam ekstruder.
- Material yang bereaksi membentuk partikel gel: volume kecil polimer ter-crosslink dalam lelehan yang belum bereaksi.
- Gel tidak meleleh lagi. Pada gulungan partikel itu terbaca sebagai titik kristal, cacat optik kecil di bawah light box.
- Saat laminasi gel tidak mengalir bersama lelehan di sekitarnya. Film mengalir, partikel tetap, dan antarmukanya adalah tempat udara tidak terdorong keluar dan tegangan terkonsentrasi.
Langkah terakhir itulah yang penting pada modul. Titik kristal adalah cacat berukuran sebagian kecil milimeter; rongga yang terbentuk di sekitar partikel yang sama setelah laminasi adalah tempat gelembung bermula, dan gelembung dalam laminat yang telah dikuring tidak menutup. Itulah sebabnya film dapat menekan rata di pengepres laboratorium namun tetap bergelembung pada modul dengan ribbon dan rangka.
Distribusi sama pentingnya dengan total. Rongga terkumpul di sepanjang baris ribbon, tempat laminat mengalir paling jauh dan geometri memberi udara tempat untuk mengendap, mekanisme di balik rongga berbentuk garis di sepanjang ribbon. Tidak setiap gelembung saat laminasi adalah kesalahan film, dan sisi proses diuraikan dalam penyebab gelembung pada modul. Yang disumbangkan film adalah situs nukleasi, dan titik kristal adalah situs yang andal.
Embossing: jalur udara adalah bagian dari produk
Lelehan meninggalkan die menuju nip yang dibentuk oleh roll emboss dan roll pendingin, dan pola ditekan ke permukaan saat film mengeras. Pola bukan hiasan; tiga fungsi yang dijalankannya bersifat mekanis.
- Jalur udara. Vakum hanya menghilangkan udara yang dapat mencapai tepi. Pada film datar, udara yang terperangkap di tengah tumpukan tidak punya tempat untuk mengalir, dan celah di antara fitur pola adalah saluran yang membawanya keluar.
- Blocking. Enkapsulan lengket pada suhu ruang, dan pola memotong area kontak antar gulungan sehingga roll terurai tanpa menempel pada dirinya sendiri.
- Penanganan. Pengurangan area kontak yang sama menurunkan gesekan dan daya hisap terhadap kaca dan sel, sehingga tumpukan tetap di tempat operator meletakkannya.
Pola kemudian harus bertahan terhadap pendinginan yang mengeraskannya. Terlalu panas di nip emboss dan fitur menjadi melengkung dan sebagian menutup, yang menghilangkan jalur udara tepat di tempat tumpukan paling membutuhkannya; sisi vakum dari siklus hanya dapat bekerja dengan geometri yang diberikan, itulah sebabnya tahap vakum pada laminator dan pola emboss harus berada dalam satu spesifikasi, dan memilih laminator adalah pembicaraan yang sama. Dinginkan permukaan terlalu keras dan pola menjadi tajam, tetapi film membawa lebih banyak orientasi. Kedalaman dan ketajaman di seluruh lebar, bukan pada satu titik, adalah angka yang harus dijaga.
Kami mengatasi ini dengan membentuk kurva evakuasi di ruang vakum kami, menarik udara melintasi saluran film sebelum kontak platen penuh memampatkan tumpukan modul.
Pendinginan, orientasi, dan memori yang disebut penyusutan
Dari die ke roll pendingin lelehan ditarik dan rantai sejajar dengan arah gerak. Pendinginan membekukan keselarasan itu, sehingga film meninggalkan lini membawa memori arah penarikannya. Panas melepaskannya.
Di laminator, pada 140 hingga 150 °C, rantai berusaha kembali ke keadaan menggulung dan film menyusut sepanjang arah mesin. Konsekuensinya bersifat geometris sebelum bersifat elektris: sel bergeser, jarak antar string berubah, sel dapat retak terhadap ribbon, dan film menarik kembali dari tepi rangka, yang merupakan salah satu jalur menuju frame jump dan cacat tepinya.
Untuk mencegah pergeseran sel selama kontraksi ini, kami menyinkronkan laju pemanasan dan tekanan membran dalam jendela 140 hingga 150 °C, menahan string sel tetap rata sebelum resin menguring.
Pengukurannya telah didefinisikan. T/CPIA 0071-2024, standar China Photovoltaic Industry Association untuk film enkapsulan koekstrusi yang diterbitkan pada 2024, menetapkan sampel pada pelat besi pada 120 °C ±5 °C selama 3 menit, dengan penyusutan arah mesin 4,0 % atau kurang dan penyusutan arah melintang 2,0 % atau kurang. Angka melintang lebih kecil karena film cast hampir tidak ditarik ke samping.
Dua tuas mengurangi angka tersebut, dan siklus laminasi adalah tempat biaya kesalahan muncul. Salah satunya adalah menyimpan lebih sedikit orientasi, dengan rasio tarik yang lebih rendah dan kurva pendinginan yang lebih lembut. Yang lain adalah melepaskannya sebelum roll dikirim, dengan annealing tepat di bawah suhu di mana crosslinker akan bereaksi, sehingga rantai menjadi rileks sementara kimianya dorman; jalur ini muncul dalam literatur paten, misalnya US 9331232. Kedua tuas mengorbankan kecepatan lini, itulah sebabnya Anda bertanya kepada pemasok berapa kecepatan lini saat mereka mengutip angka penyusutan yang rendah.
Berat gram dan profil lintas lebar
Film dispesifikasikan berdasarkan berat gram, atau kerapatan area dalam gram per meter persegi, bukan berdasarkan ketebalan, karena setelah embossing tidak ada ketebalan tunggal yang dapat didefinisikan. T/CPIA 0071-2024 menetapkan kisaran pada 250 hingga 600 g/m² dengan deviasi tidak lebih dari ±5 %. Terlalu ringan dan laminat kurang terisi: lebih sedikit bantalan di atas ribbon, lebih sedikit margin dielektrik. Terlalu berat dan Anda membayar resin yang tidak Anda butuhkan, dan kelebihannya mengalir ke rangka dan sekitar tepi.
Keseragaman di seluruh lebar adalah bagian yang lebih sulit. Die datar tidak menghasilkan tirai lelehan yang rata: ujung dan tengah mengalir pada laju berbeda, dan profil berubah seiring suhu dan riwayat die itu sendiri. Lini modern menutup loop dengan die otomatis, di mana baut bibir atau pemanas bibir menyesuaikan celah secara lokal, dan pengukur inline yang memindai seluruh lebar dan memberi umpan ke die. Angka yang penting adalah profil, bukan rata-rata: roll pada rata-rata 452 g/m² dengan pita 7 % dari tepi ke tengah gagal memenuhi persyaratan ±5 % meskipun terlihat sempurna pada sertifikat.
Apa yang dapat diberitahukan sertifikat kepada Anda, dan apa yang dapat disembunyikannya
Sertifikat analisis adalah ringkasan, dan ringkasan adalah tempat informasi hilang.
| Item inspeksi masuk | Tahap hulu yang ditunjuk | Apa yang disarankan oleh kegagalan |
|---|---|---|
| Berat gram rendah, atau rendah hanya di tepi | Pengukuran, profil die | Die yang tidak dipangkas, atau loop pengukur yang dibiarkan terbuka |
| Penyusutan MD di atas 4,0 % | Pendinginan, penarikan, annealing | Orientasi tersimpan lebih cepat daripada dilepaskan; tanyakan kecepatan lini |
| Titik kristal di atas batas hitungan | Ekstrusi, pembersihan | Titik panas, atau material terdegradasi akibat penghentian |
| Derajat crosslink rendah atau tersebar | Dosis, pencampuran | Perendaman singkat, distribusi tidak merata, atau kesalahan penimbangan |
| Kekuatan kupas rendah setelah damp heat | Pencampuran, penyimpanan | Silane yang menyerap kelembapan, atau batch yang tidak pernah menyerapnya |
| Gelembung yang seharusnya tidak disebabkan oleh film | Embossing, ekstrusi | Pola yang terlalu dangkal, atau gel sebagai situs nukleasi |
Apa yang bisa disembunyikan oleh sertifikat layak dibawa ke dalam tinjauan. Rata-rata tanpa rentang lintas-web. Satu posisi pengambilan sampel dibaca seolah-olah menggambarkan seluruh gulungan. Penyusutan dari lapisan luar, di mana riwayat tegangan berbeda dari inti. Derajat ikatan silang yang dikuring pada waktu tinggal yang tidak dapat direproduksi oleh laminator Anda.
Penyimpanan termasuk dalam percakapan yang sama dan jarang diperiksa: 0 hingga 30 °C, kelembaban relatif di bawah 60 %, digunakan dalam 8 jam setelah dibuka, umur simpan minimal 120 hari sejak produksi. Gulungan yang memenuhi setiap angka di gerbang lalu disimpan di gudang panas adalah material yang berbeda saat mencapai laminator Anda.
Lima tempat untuk diperiksa saat kunjungan lokasi
Kelima pertanyaan ini menemukan hal terbanyak per jam kunjungan, dalam urutan yang paling menguntungkan lebih dulu.
- Catatan dosis dan perendaman. Mintalah tiket berat per batch dan waktu perendaman per silo, bukan kartu resep. Jika POE berbagi peralatan dengan EVA, tanyakan apa yang berubah.
- Suhu leleh, diukur bukan ditetapkan. Setpoint barel adalah niat; log yang Anda inginkan adalah suhu leleh di die dan di zona kompresi, dengan kecepatan sekrup di sampingnya.
- Profil die dan ketebalan. Baut mana yang disesuaikan, kapan bibir terakhir diprofilkan, dan grafik lintas-web bukan rata-ratanya.
- Roll emboss dan pendingin. Kedalaman pola pada roll dan pada film, diperiksa di satu titik atau di seluruh lebar.
- Annealing dan penggulungan. Suhu dan waktu tinggal annealing, taper tegangan, dan apa yang terjadi pada gulungan yang gagal: dikerjakan ulang, diturunkan kelasnya, atau dikirim.
Satu pertanyaan lagi layak untuk waktu Anda. Mintalah angka yang sama dari dua shift. Konsistensi antar shift adalah hal yang seluruh lini ada untuk memberikan, dan itu adalah hal yang paling tidak bisa dipalsukan secara meyakinkan oleh pabrik.
Dari mana angka-angka ini berasal
Batas dan kondisi pengujian dikutip dari T/CPIA 0071-2024, standar Asosiasi Industri Fotovoltaik Tiongkok untuk film enkapsulan koekstrusi: pelat besi 120 °C ±5 °C dan sampel 3 menit, penyusutan arah mesin 4,0 % atau kurang terhadap 2,0 % atau kurang arah melintang, rentang 250 hingga 600 g/m² pada ±5 %, dan ketentuan penyimpanan 0 hingga 30 °C, di bawah 60 % kelembaban relatif, 8 jam setelah dibuka dan 120 hari umur simpan. Produk EVA dan POE lapisan tunggal dapat ditentukan berdasarkan dokumen lain, jadi gunakan standar mana pun yang disebutkan pelanggan Anda.
Tiga item bukan pengukuran dari standar tersebut. Batas atas sekitar 90 °C berasal dari contoh formulasi dalam paten publik dan bersifat ilustratif: nilai sebenarnya bergantung pada crosslinker, resin dan waktu tinggal. Rute annealing berasal dari literatur paten (US 9331232), dan sumbernya memperlakukan kecepatan lini dan penyusutan hanya secara kualitatif, itulah sebabnya trade-off dinyatakan tanpa angka. Jendela laminasi 140 hingga 150 °C adalah rentang proses, bukan batas standar.
Kerangka pemikirannya adalah milik kami: bahwa gulungan menyimpang di tiga tempat bukan pada formulasi, pemetaan tahap-ke-gejala di kedua tabel, pembacaan diagnostik atas sertifikat dan lima pertanyaan lokasi.
Pertanyaan yang sering diajukan
T: Mengapa satu formulasi menghasilkan film berbeda pada dua lini?
Formulasi menetapkan target dan lini menetapkan variansinya. Perendaman lebih lama, lelehan lebih dingin, die yang dipangkas dan penggulungan yang lebih lambat semuanya menggerakkan film yang sama menuju target tersebut, dan tidak satu pun dari mereka menyertai resep. Dua pabrik dengan satu formulasi paling berbeda dalam waktu tinggal, suhu leleh dan kontrol lintas-web.
T: Pada suhu leleh berapa enkapsulan harus dijalankan?
Cukup rendah sehingga crosslinker tidak terurai di dalam barel. Paten publik menempatkan batas atas sekitar 90 °C, dan arahnya lebih penting daripada angkanya, karena bergerak bersama peroksida, resin dan waktu tinggal. Ukur lelehannya, bukan barelnya.
T: Mengapa penyusutan arah mesin ditentukan secara terpisah?
Karena kedua arah menyimpan jumlah orientasi yang berbeda. Film cast ditarik sepanjang arah mesin dan hampir tidak ke samping, sehingga hampir semua memori bersifat longitudinal. Standar mencerminkan hal itu dengan 4,0 % terhadap 2,0 % pada 120 °C ±5 °C selama 3 menit.
T: Mengapa menentukan berat gram daripada ketebalan?
Karena embossing membuat ketebalan ambigu: satu titik terbaca tebal atau tipis tergantung apakah Anda mendarat pada fitur. Kepadatan area merata-ratakan pola dan memetakan berapa banyak resin yang berada di atas ribbon. Rentangnya adalah 250 hingga 600 g/m² pada ±5 % atau kurang.
T: Apa yang dilakukan titik kristal di dalam modul?
Itu menandai partikel gel yang tidak akan meleleh. Film mengalir saat laminasi sementara partikel tetap, sehingga antarmukanya adalah tempat udara tidak terdorong keluar dan tegangan terkonsentrasi. Cacat yang hampir tidak terlihat pada gulungan menjadi gelembung kemudian.
T: Apakah annealing memperlambat lini?
Ya, dan itulah trade-off-nya. Mengurangi orientasi membutuhkan biaya rasio tarik dan laju pendinginan, dan annealing membutuhkan bagian yang dipanaskan dan waktu tinggal sebelum penggulungan. Pemasok yang mengutip penyusutan rendah juga mengutip kecepatan lini bersamanya, jadi mintalah keduanya.
T: Seberapa besar sertifikat dapat saya andalkan untuk lot baru?
Andalkan untuk apa yang dinyatakannya dan periksa apa yang dihilangkannya. Rata-rata tanpa rentang lintas-web, sampel dari satu posisi, atau penyusutan dari lapisan luar menggambarkan lebih sedikit daripada yang terlihat. Dengan pemasok baru, saksikan pengambilan sampelnya.
T: Uji masuk mana yang harus saya percayai ketika dua tidak setuju?
Yang paling dekat dengan proses yang Anda jalankan. Press laboratorium tanpa ribbon dan tanpa frame tidak akan menunjukkan rongga yang ditunjukkan laminat nyata, dan sampel penyusutan yang dipotong dingin dari gulungan yang menua tidak akan cocok dengan yang segar. Ketika sertifikat dan lini tidak setuju, lini yang menang.
Pemikiran akhir
Formulasi menetapkan batas atas dan lini menentukan apakah Anda mencapainya pada hari Selasa di bulan keempat kampanye. Lot yang ditolak berikutnya akan tiba dengan sertifikat yang menyatakan angkanya dalam rentang, jadi tanyakan tahap mana yang menghasilkan penyimpangan: waktu perendaman, suhu leleh, atau profil lintas-web. Salah satu dari ketiganya biasanya terlihat dalam catatan yang sudah Anda simpan, dan tidak satu pun dari mereka diperbaiki dengan mengubah formulasi.
OOITech memproduksi ruang tunggal dan ganda dengan platen berpemanas oli atau listrik untuk mendukung modul stringed standar maupun jadwal pemaduan-laminasi zero-busbar. Jika Anda menyempurnakan siklus termal atau mengkualifikasi resep enkapsulan baru, bagikan susunan modul, gambar lay-up, atau material sampel Anda dengan tim teknik kami untuk evaluasi peralatan. dengan platen berpemanas oli dan listrik yang dirancang untuk distribusi termal yang stabil. Jika lini produksi Anda menghadapi penyusutan enkapsulan, pembentukan gelembung, atau string yang bergeser, kirimkan kepada kami desain tumpukan modul, gambar komponen, atau film sampel Anda untuk evaluasi proses.