Jawaban singkat: Jalur perakitan kotak sambungan mengubah tutup, dioda, rumah, kabel, dan konektor yang terlepas menjadi kotak sambungan PV yang sudah jadi. Dalam konfigurasi sepenuhnya otomatis, jalur ini dibangun dari lima kelompok mesin — perakitan konektor MC4, perakitan rumah kotak sambungan, pemotongan dan pengelingan kabel dengan penyisipan konektor, pengelasan dengan pengujian kelistrikan dan penandaan laser, serta pengencangan kabel — yang disusun sebagai satu aliran inline dengan keluaran terukur sekitar 1.000 pcs per jam. Urutan prosesnya tetap, tetapi modulnya tidak: tata letak yang sama ditawarkan dalam bentuk semi-otomatis, dan fixture dapat diganti untuk menjalankan model kotak sambungan yang berbeda pada satu jalur.
Halaman ini menjelaskan apa yang dilakukan setiap kelompok mesin, berapa kapasitas terukur jalur ini, kotak sambungan apa yang menjadi dasar pembuatannya, serta kebutuhan daya dan udara yang menentukan bagaimana jalur ini masuk ke dalam hall.
Apa yang Dirakit oleh Jalur Ini
Kotak sambungan modul dari jenis yang dirakit oleh jalur ini adalah rakitan kecil yang sangat terstandardisasi. Daftar material untuk kotak tiga dioda itu singkat: tiga tutup, tiga dioda, rumah kiri, tengah, dan kanan, dua kait pengunci, dua kabel, serta satu set konektor jantan dan satu betina. Jalur ini harus menempatkan, mengeling, mengelas, menguji, dan menandai komponen tersebut dalam urutan yang benar, pada laju yang sesuai dengan produksi modul.
Kotak itu sendiri dispesifikasikan untuk sisi bisnis modul: tegangan terukur 1500 V, arus terukur dari 20 A hingga 35 A tergantung dioda yang dipasang, kelas perlindungan II, penyegelan IP68, isolasi PPO, senyawa potting yang diukur dalam gram, dan kabel 12 AWG dengan diameter luar yang ditentukan. Sertifikasi biasanya TUV dan UL terhadap IEC 62790 untuk produk kotak sambungan. Konstruksi kotak terpisah juga digunakan, di mana busbar dipisahkan secara fisik untuk mengurangi pemanasan terpusat.
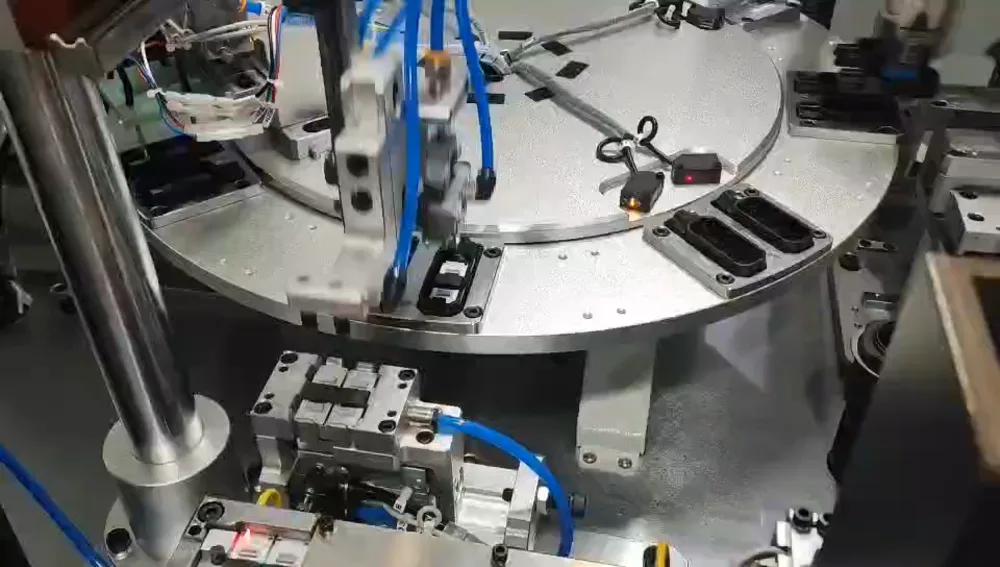
Lima Kelompok Mesin
| Kelompok mesin | Apa yang dilakukannya | Unit dalam konfigurasi otomatis |
|---|
| Mesin perakitan konektor MC4 | Merakit set konektor jantan dan betina yang menjadi ujung kabel kotak. | 1 |
| Mesin perakitan rumah kotak sambungan | Menempatkan dioda dan merakit bagian rumah; mencakup pengujian dan penandaan. | 2 (satu positif dan tengah, satu negatif) |
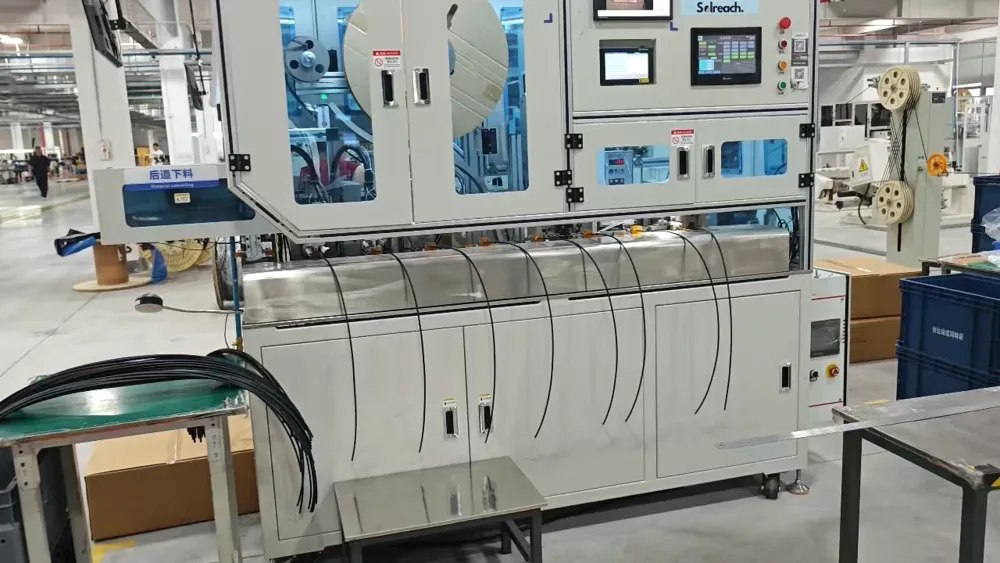
| Pemotongan kabel, pengelingan, dan penyisipan konektor | Memotong kabel sesuai panjang, mengeling terminal, menyisipkan konektor, dan mengencangkan mur. | 2 (satu positif, satu negatif) |
| Mesin pengelasan, pengujian, dan penandaan | Riveting kawat, pengelasan ultrasonik, pengujian kinerja kelistrikan, dan penandaan laser dalam satu stasiun. | 2 (satu positif dan tengah, satu negatif) |
| Mesin pengencangan kabel | Pengencangan dan perapian akhir kabel sebelum pengemasan. | 2 (satu positif, satu negatif) |
Kotak positif dan negatif berjalan pada modul paralel terpisah di dalam jalur yang sama, itulah sebabnya kelompok rumah, kabel, pengelasan, dan pengencangan muncul berpasangan. Jalur ini ditata sebagai aliran inline, bukan sebagai pulau-pulau, sehingga material tidak perlu dipindahkan secara manual antar tahap.
Urutan Proses di Dalam Jalur
Urutan kritisnya ada di dalam stasiun pengelasan, karena di sanalah sambungan listrik dan ketertelusuran kotak dibuat: riveting kawat → pengelasan ultrasonik → pengujian kinerja kelistrikan → penandaan laser. Riveting mengencangkan sambungan mekanis terlebih dahulu, pengelasan membuat sambungan listrik tanpa menambahkan solder, pengujian menolak kotak sebelum dapat ditandai, dan laser menandai identifikasi pada kotak yang sudah lulus.
Di hulu dari itu, jalur kabel dipotong sesuai panjang, dikupas, dikeling ke terminal, dan dipasangi konektor serta mur pengencang. Di hilir, kabel yang sudah jadi dikencangkan dan dirapikan. Karena pengujian dan penandaan berada inline, kotak yang gagal disingkirkan di stasiun tersebut, bukan ditemukan pada inspeksi akhir, dan tidak ada kotak bertanda yang perlu diuji ulang.
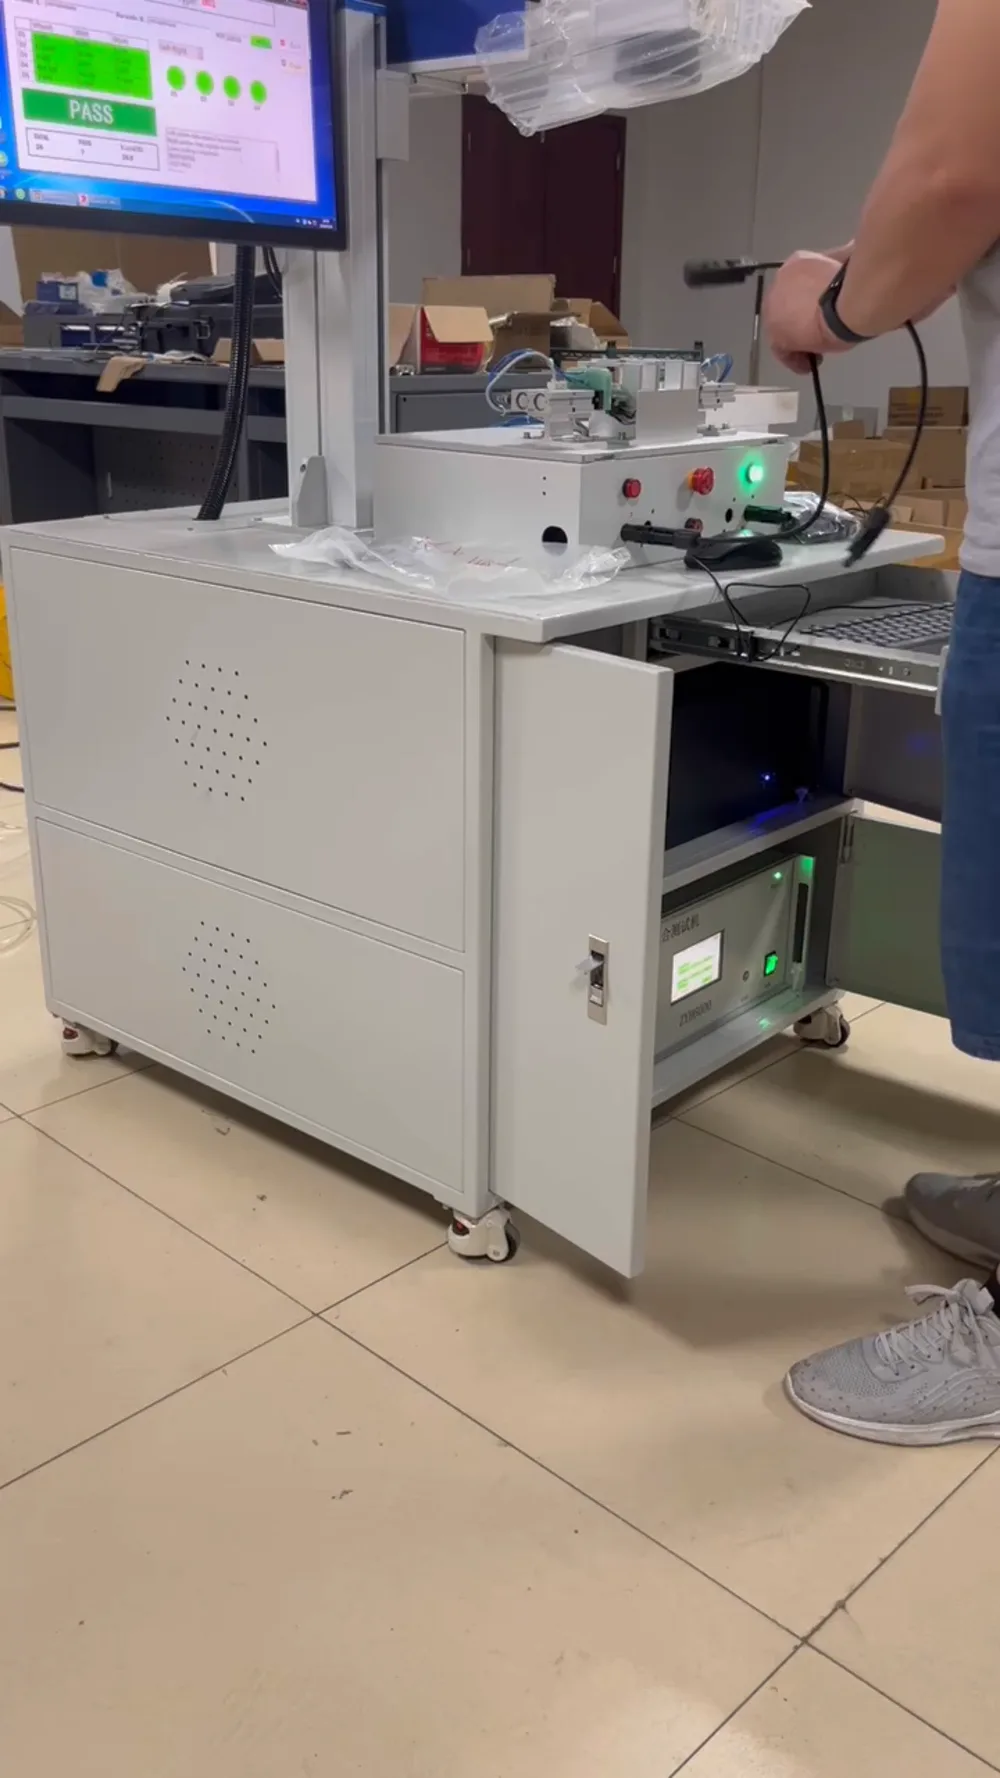
Konfigurasi Otomatis dan Semi-Otomatis
Tidak setiap volume membenarkan tata letak otomatis. Konfigurasi semi-otomatis mencakup urutan proses yang sama dengan modul terintegrasi yang lebih sedikit dan pemindahan manual di antara beberapa tahap:
| Modul semi-otomatis | Fungsi |
|---|
| Pemotongan kawat dan pengelingan terminal dengan kawat dan timah | Menyiapkan ujung kabel; dipasok sebagai pasangan. |
| Mesin pengujian dan penandaan | Pengujian dan penandaan kelistrikan, dipasok sebagai pasangan. |
| Mesin pengelingan kabel dan dioda | Mengeling sambungan dioda ke kabel. |
| Mesin press dingin | Menekan sambungan mekanis; dipasok sebagai pasangan. |
| Mesin pengelasan ultrasonik | Mengelas sambungan listrik. |
| Mesin sekrup | Mengencangkan sambungan berulir. |
Perbedaan praktisnya adalah kandungan tenaga kerja per kotak dan seberapa banyak penanganan yang berada di antara stasiun. Tata letak otomatis dispesifikasikan untuk operasi tanpa pengawasan di antara titik pemuatan pada sekitar 1.000 pcs per jam; tata letak semi-otomatis mempertahankan kualitas sambungan yang sama tetapi membutuhkan operator di titik pemindahan.
Keluaran, Pergantian, dan Apa yang Membatasi Laju
Keluaran terukur dari jalur sepenuhnya otomatis adalah sekitar 1.000 pcs per jam, yang jauh di atas konsumsi jalur modul pada skala gigawatt, sehingga jalur kotak sambungan jarang menjadi kendala di pabrik. Yang sebenarnya membatasi throughput dalam praktik adalah pergantian, bukan kecepatan kondisi tunak.
Pergantian model ditangani oleh fixture dan penggantian part, bukan dengan membangun ulang lini: mengganti set fixture atau part individual memungkinkan stasiun yang sama menjalankan model junction box yang berbeda dan jenis konektor yang berbeda. Untuk pabrik yang memproduksi beberapa format modul, pertanyaan spesifikasi karena itu bukanlah laju puncak, melainkan berapa banyak model yang harus dicakup lini dan seberapa sering lini berganti model.
Utilitas dan Lingkungan Per Stasiun
| Stasiun | Daya | Udara bertekanan |
|---|
| Mesin perakitan front-end | AC 380 V plus atau minus 5 persen, daya terpasang sekitar 3 kW | Di atas 0,5 MPa, statis 0,6 plus atau minus 0,1 MPa, difilter untuk air dan oli |
| Mesin clip (buckling) | AC 220 V plus atau minus 5 persen, daya terpasang sekitar 4 kW | Di atas 0,5 MPa, difilter |
| Mesin perakitan rear-end | Fase tunggal 380 V, 50-60 Hz, daya terpasang 35 kW | 5 hingga 7 kgf per sentimeter persegi |
Lingkungan umum untuk lini: suhu ambien -10 hingga 45 derajat C, kelembapan relatif 20 hingga 80 persen RH, pasokan 50 Hz dengan toleransi plus atau minus 5 persen, dan tidak ada gas berbahaya di lokasi. Mesin rear-end adalah beban listrik yang harus direncanakan, karena daya terpasangnya satu orde lebih tinggi daripada stasiun front-end. Kualitas udara lebih penting daripada volume udara: manual mensyaratkan air dan oli disaring keluar, dan sebagian besar alarm stasiun berasal dari tekanan di luar rentang yang ditentukan atau filter yang tersumbat.
FAQ
Apa itu lini perakitan junction box surya?
Ini adalah serangkaian mesin yang merakit junction box modul dari part-part terpisahnya: housing, dioda, cover, kabel, dan konektor. Ini adalah lini terpisah dari lini modul, dan biasanya berjalan berdampingan dengannya karena box dipasang ke modul di stasiun framing dan junction box.
Berapa banyak junction box per jam yang dapat diproduksinya?
Konfigurasi sepenuhnya otomatis memiliki kapasitas sekitar 1.000 pcs per jam. Output nyata bergantung pada seberapa sering lini berganti model dan bagaimana titik pemuatan dioperasikan.
Berapa banyak operator yang dibutuhkan lini?
Tata letak otomatis dirancang untuk berjalan tanpa pengawasan di antara titik pemuatan, sehingga kru operasi sedikit. Tata letak semi-otomatis menggunakan teknologi sambungan yang sama tetapi tetap menggunakan pemindahan manual di antara beberapa tahap, dan di situlah operator tambahan diperlukan.
Jenis junction box apa yang dapat dijalankannya?
Box tiga dioda dalam kelas 1500 V dan 20 hingga 35 A, baik dalam konstruksi standar maupun split, dengan konektor keluarga MC4. Ukuran housing dan jenis konektor yang berbeda ditangani dengan mengganti fixture dan part individual, bukan dengan membangun ulang lini.
Utilitas apa yang harus tersedia sebelum instalasi?
Tiga fase 380 V untuk stasiun front-end, 220 V untuk mesin clip, pasokan fase tunggal 380 V dengan daya terpasang 35 kW untuk mesin rear-end, dan udara bertekanan bersih di atas 0,5 MPa dengan air dan oli disaring keluar. Ruang lantai mengikuti gambar tata letak, yang diterbitkan bersama lini.
Apakah pengujian dan penandaan bagian dari lini?
Ya. Pengujian performa listrik dan penandaan laser dilakukan inline di dalam grup pengelasan, dengan urutan riveting, pengelasan, pengujian, penandaan. Urutan itu berarti sebuah box ditandai hanya setelah lulus, sehingga tanda tersebut dapat digunakan sebagai referensi ketertelusuran untuk rakitan jadi.
Pemikiran Akhir
Lini junction box dibeli berdasarkan tiga angka, bukan berdasarkan gambar mesin: jumlah model yang harus dicakup, waktu pergantian model yang dapat Anda terima, dan utilitas yang benar-benar dapat disediakan oleh hall, terutama beban rear-end 35 kW. Setelah itu disepakati, pilihan antara otomatis dan semi-otomatis biasanya menjadi jelas dengan sendirinya, karena tata letak otomatis baru sepadan biayanya ketika volume dan campuran model cukup stabil untuk dijalankan tanpa pengawasan. Kirimkan gambar junction box dan volume tahunan bersama permintaan, dan minta daftar stasiun plus gambar tata letak untuk box spesifik tersebut, agar penawaran yang berbeda dapat dibandingkan atas dasar yang sama.