Lini Produksi Panel Surya — dari Sel hingga Modul Jadi
Daftar Isi
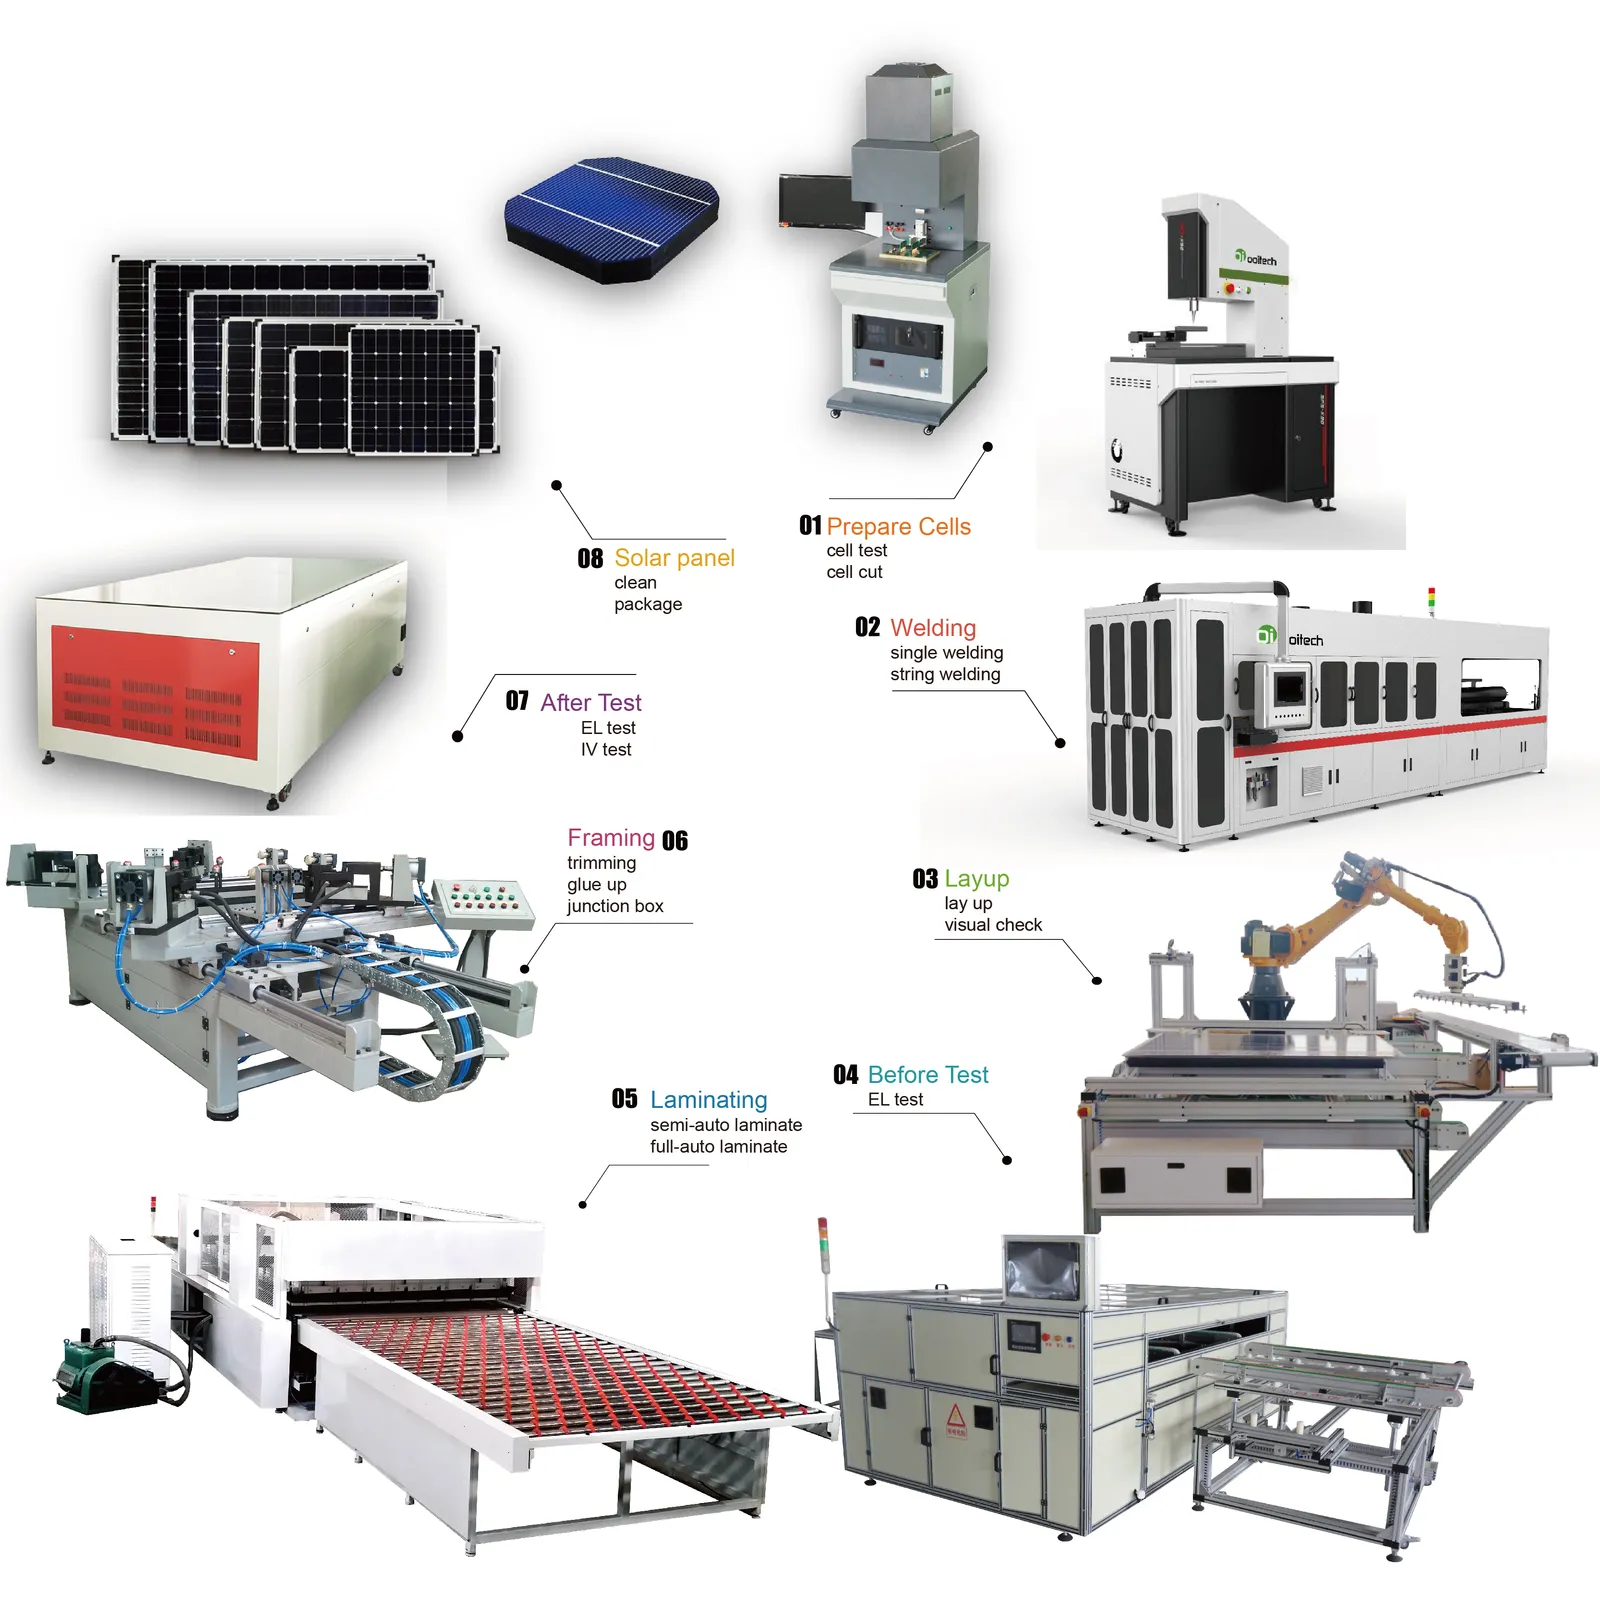
Jawaban singkat: Jalur produksi panel surya mengubah sel individu yang rapuh dan gulungan material menjadi modul tersegel dan teruji. Urutannya tetap: sel disortir berdasarkan arus, dipotong jika menggunakan format setengah atau shingled, disolder menjadi string oleh tabber stringer, ditata bersama EVA dan kaca di stasiun layup, dilaminasi dalam ruang hampa dan panas, lalu di-frame, dipasangi junction box, dan di-flash pada penguji IV sebelum penyortiran akhir. Throughput ditentukan oleh tahap paling lambat, bukan paling cepat, sehingga jalur biasanya ditentukan oleh kapasitas tahunan dan jumlah mesin mengikuti dari situ. Setiap stasiun juga menambahkan mode kegagalan yang berbeda, dari micro-crack saat stringing hingga void saat laminasi dan delaminasi seiring waktu, itulah sebabnya inspeksi in-line berada setelah setiap langkah kritis. Pencitraan electroluminescence setelah laminasi menangkap cacat yang tidak terdeteksi oleh pengukuran daya saja, dan penyortiran akhir mengelompokkan modul berdasarkan arus terukur agar unit yang tidak cocok tidak pernah berada dalam satu string. Angka tipikal untuk stasiun yang terlibat: stringing pada 1.200–6.800 sel per jam dengan posisi ±0,15 mm dan tingkat pecah ≤0,2% pada sel Kelas A, siklus layup di bawah 48 detik, laminasi menahan sekitar 140–150°C saat enkapsulan mengalami crosslink, dan pengujian IV mengklasifikasikan output terhadap kecocokan spektrum kelas A+ sebesar 0,875–1,125.
Manufaktur Modul PV · oleh Jerry, Ooitech
Cara yang berguna untuk memahami pabrik modul surya adalah dengan mengabaikan nama mesin sejenak dan perhatikan apa yang terjadi pada produk.
Pada awalnya, ada sel individu yang rapuh dan gulungan atau lembaran material. Di tengah, ada sirkuit yang terhubung secara listrik terperangkap di dalam tumpukan longgar. Pada akhirnya, ada produk tersegel dengan nomor seri, daya terukur, catatan inspeksi, dan keputusan: rilis, perbaiki, atau tolak.
Perubahan itu terjadi dalam tiga transformasi besar.
| Transformasi | Apa yang masuk | Apa yang harus keluar dari tahap | Keluarga proses utama |
|---|---|---|---|
| Sel menjadi sirkuit | Sel surya yang telah disortir atau disiapkan | String yang terhubung disusun sebagai sirkuit modul yang dimaksud | Persiapan sel, stringing, layup, bussing, inspeksi dalam proses |
| Tumpukan menjadi laminasi | Kaca, enkapsulan, sel terhubung, dan material belakang | Laminasi yang terikat dan terlindungi | Persiapan material, penumpukan, inspeksi, laminasi |
| Laminasi menjadi modul yang dirilis | Panel laminasi | Produk jadi secara mekanis, terhubung secara listrik, diuji, teridentifikasi | Pemotongan, pembingkaian, pekerjaan kotak sambungan, curing, pengujian EL, IV dan keamanan, pelabelan |
Pandangan proses ini memiliki tujuan yang berbeda dari katalog mesin. Pembaca yang membutuhkan referensi peralatan demi peralatan yang terperinci dapat menggunakan artikel Ooitech tentang mesin apa yang digunakan untuk membuat panel surya. Di sini, pertanyaannya adalah bagaimana operasi-operasi tersebut saling bergantung satu sama lain.
Sel menjadi rangkaian listrik yang terkontrol
Sebagian besar pabrik perakitan modul dimulai dengan sel fotovoltaik yang dibeli. Keputusan produksi pertama sudah tertanam dalam desain produk: sel utuh atau sel potong, kontak depan konvensional atau kontak belakang, jumlah dan posisi pita, panjang string, celah, lokasi lead-out, dan susunan sirkuit akhir.
Jika desain menggunakan sel yang dibagi, proses laser menyiapkan potongan yang diperlukan. Proses stringing kemudian menyolder pita konduktif ke sel dan menghubungkannya secara seri. String yang selesai dipindahkan ke layup, di mana mereka diposisikan pada kaca dan enkapsulan yang telah disiapkan. Bussing menggabungkan string sesuai dengan desain listrik modul.
Operasi ini sering dijual sebagai kategori mesin terpisah, tetapi pabrik mengalaminya sebagai satu masalah berkelanjutan: membangun sirkuit tanpa memecahkan sel, memanaskan struktur sensitif, menggeser geometri, atau menciptakan sambungan listrik yang lemah.
Angka di balik kalimat itu kecil dan tidak kenal kompromi. Wafer memiliki ketebalan 130–180 μm, pita datar umumnya selebar 0,15–0,35 mm, dan stringer generasi saat ini menjaga posisi hingga ±0,15 mm sambil mempertahankan tingkat pecah pada atau di bawah 0,2% pada sel Kelas A. Throughput pada kelas mesin yang sama berkisar 1.200 hingga 6.800 sel per jam, itulah sebabnya stasiun tercepat di atas kertas sering kali bukan yang dapat diserap oleh laminator Anda.
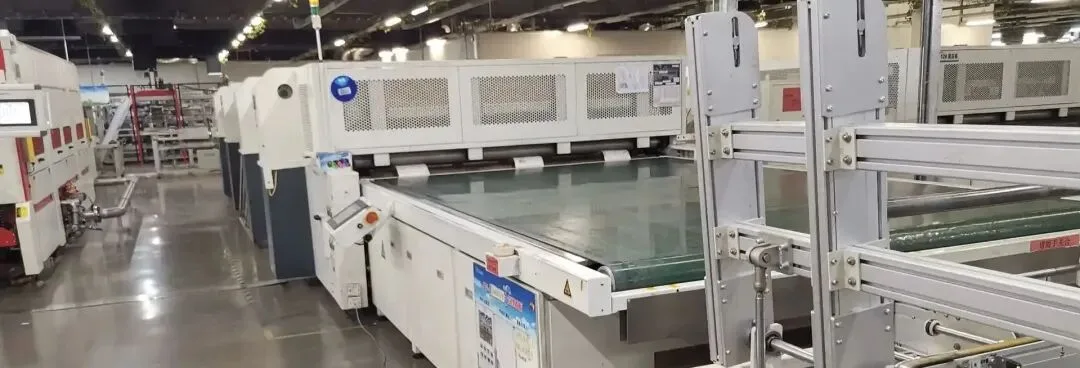
Serah terima itu penting. Sebuah string dapat lulus pemeriksaan visualnya sendiri tetapi masih rusak saat diangkat, diputar, atau ditempatkan. String yang disolder dengan benar dapat menjadi modul yang tidak sejajar jika referensi layup salah. Pita bus dapat terhubung secara listrik tetapi diposisikan dengan buruk untuk proses kotak sambungan selanjutnya.
Karena alasan ini, penanganan sel, koreksi visi, transportasi string, akurasi layup, dan kontrol bussing harus direkayasa bersama. Membeli setiap stasiun berdasarkan spesifikasi brosurnya sendiri akan melewatkan antarmuka di mana banyak kerugian produksi muncul.
Batas mahal terletak sebelum laminasi
Sebelum laminasi, modul masih bisa dibuka. String yang rusak bisa diganti. Pita yang salah tempat bisa diperbaiki. Debu bisa dihilangkan. Enkapsulan atau material belakang bisa diposisikan ulang.
Setelah laminasi, koreksi yang sama menjadi sulit, tidak ekonomis, atau tidak mungkin dilakukan tanpa mengorbankan modul. Itu membuat inspeksi pra-laminasi lebih dari sekadar rutinitas departemen kualitas. Ini adalah batas ekonomi dalam aliran produksi.
Gerbang yang masuk akal memeriksa dua jenis bukti.
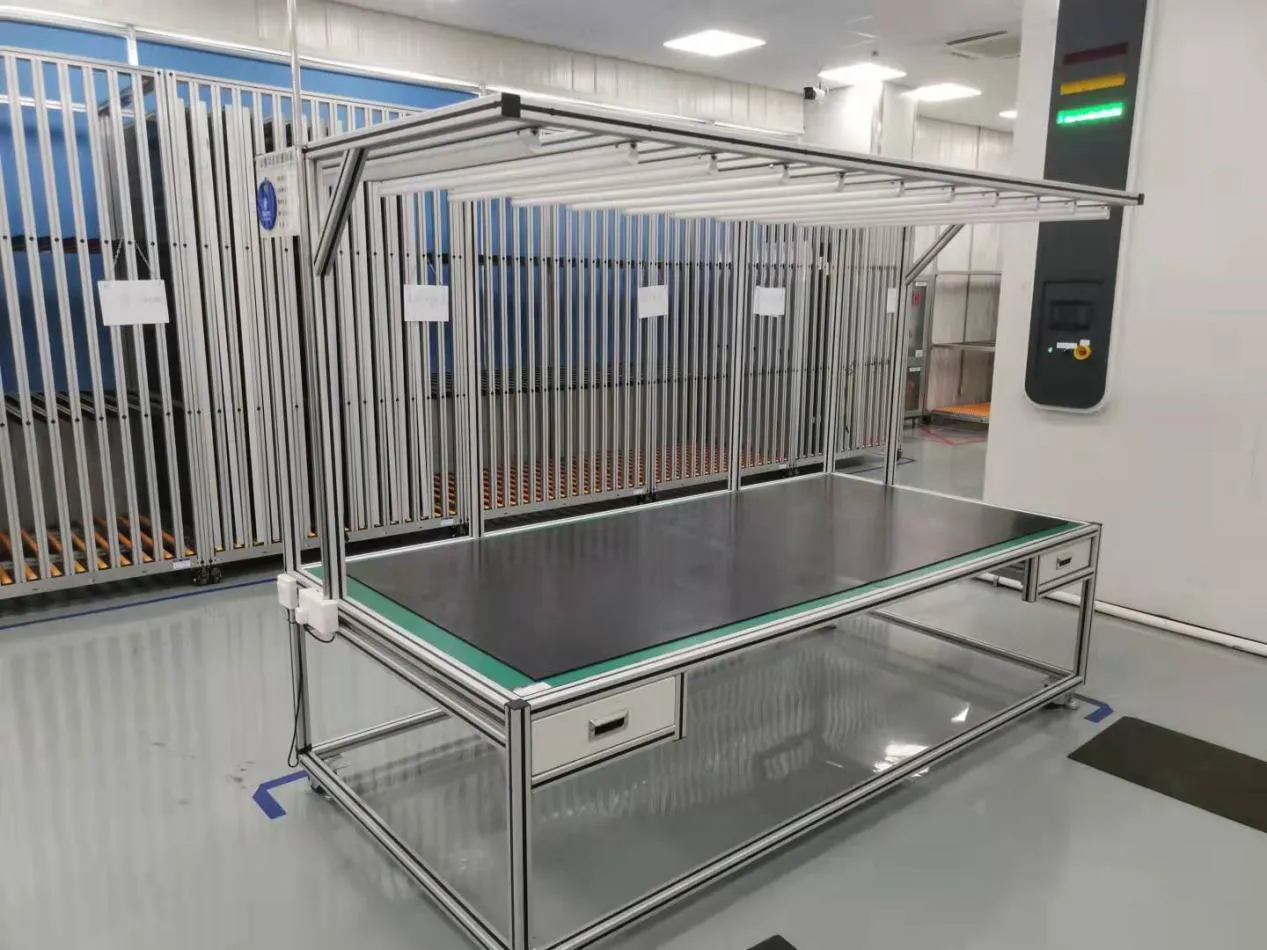
Inspeksi visual mencakup penempatan material, kontaminasi, jarak string, posisi lead-out, kerutan, benda asing, dan kerusakan yang jelas. Inspeksi EL mencakup kondisi kelistrikan dari rangkaian sel yang terhubung, termasuk cacat yang mungkin tidak terlihat di bawah pencahayaan normal.
Tujuannya bukan untuk membuat laporan inspeksi lain. Ini untuk mencegah cacat yang dapat dihindari masuk ke proses yang tidak dapat diubah. Ketika sebuah jalur berulang kali menemukan masalah yang sama di gerbang ini, respons yang benar adalah koreksi proses hulu—bukan sekadar menambah lebih banyak inspektur.
Tumpukan yang longgar menjadi laminasi yang terlindungi
Tumpukan modul biasanya mencakup kaca depan, enkapsulan, sirkuit sel terhubung, lapisan enkapsulan kedua, dan baik polimer backsheet atau kaca belakang. Sistem pemotongan dan peletakan material menyiapkan lapisan-lapisan tersebut sesuai dimensi produk. Peralatan penanganan menjaga tepi dan titik referensi tetap terkendali saat tumpukan bergerak menuju laminasi.
The laminator menerapkan kombinasi terkendali dari vakum, panas, tekanan, dan waktu. Udara dikeluarkan, enkapsulan mengalir dan mengeras, dan lapisan yang sebelumnya longgar menjadi satu struktur yang terikat.
Tahap ini diatur oleh resep, bukan sekadar pengaturan suhu. Kimia enkapsulan, konstruksi kaca, dimensi modul, penyimpanan material, perilaku evakuasi, keseragaman pemanasan, dan kondisi pendinginan semuanya mempengaruhi hasil. Resep yang cocok untuk satu bill of materials tidak boleh disalin begitu saja ke yang lain.
Jendelanya lebih sempit daripada yang disarankan setpoint. Enkapsulan EVA mengalami crosslink pada sekitar 140–150°C, dan yang sebenarnya dikendalikan oleh resep adalah urutan — kenaikan suhu, tahap vakum, tekanan yang diberikan, dan dwell. Laminator yang tidak dapat mengulang urutan tersebut akan menunjukkannya sebagai gelembung, delaminasi, atau pergeseran sel, dan tidak satu pun dari itu dapat diperbaiki setelah tumpukan terikat.
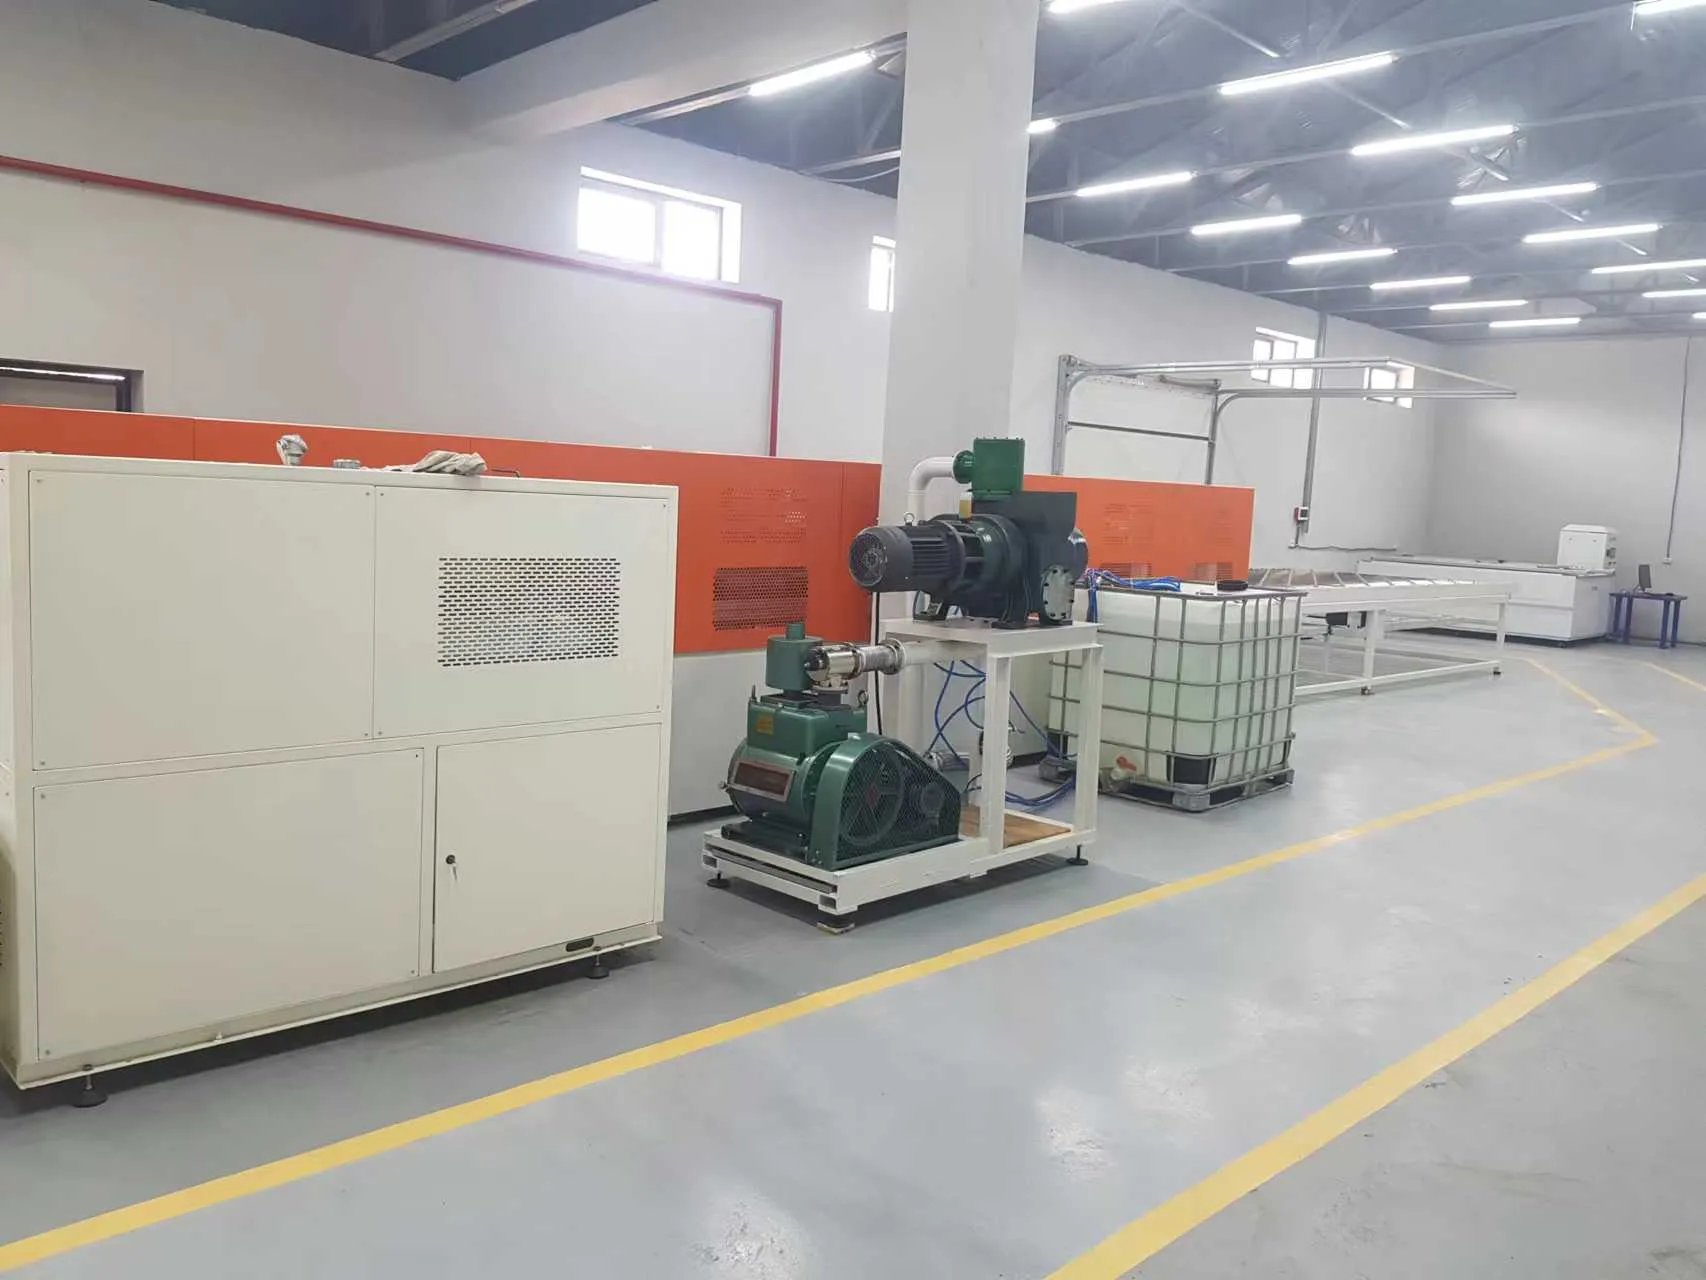
Laminator juga memiliki batasan ketat: ia tidak dapat memperbaiki tumpukan yang diterimanya. Ia tidak dapat meluruskan string yang salah tempat, menghilangkan kontaminasi, memperbaiki sel retak, atau memperbaiki material belakang yang salah. Laminasi yang baik karena itu dimulai jauh sebelum pintu ruang tertutup.
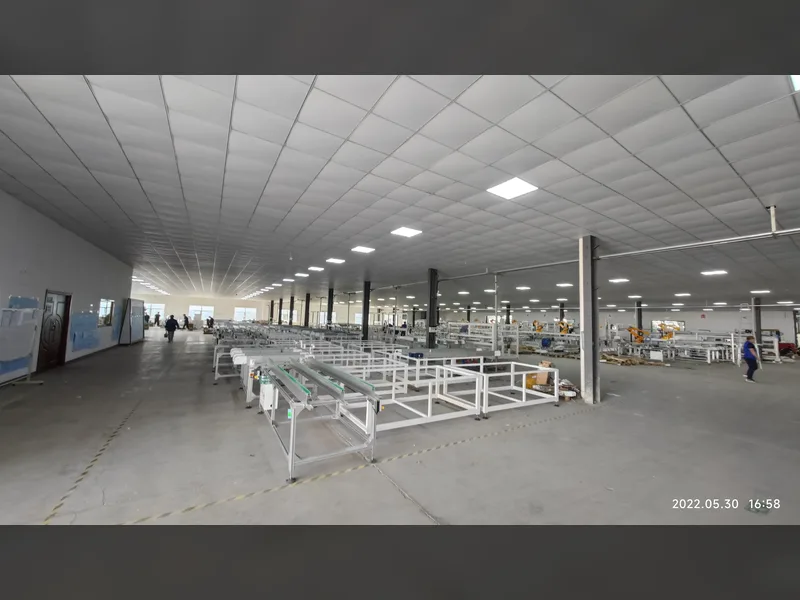
Aliran pabrik di sekitar proses ini memerlukan perencanaan yang hati-hati. Tumpukan yang belum dilaminasi rapuh dan memakan ruang. Pemuatan batch dapat menciptakan kedatangan dan keberangkatan yang tidak merata. Pendinginan dan penanganan hilir dapat membatasi area bahkan ketika ruang itu sendiri tampak cukup cepat. Angka kapasitas yang berguna adalah aliran berkelanjutan melalui seluruh bagian, bukan waktu resep terpendek yang ditampilkan.
Finishing menambah fungsi, bukan dekorasi
Laminasi mungkin sudah menyerupai panel surya, tetapi beberapa pekerjaan fungsional masih tersisa.
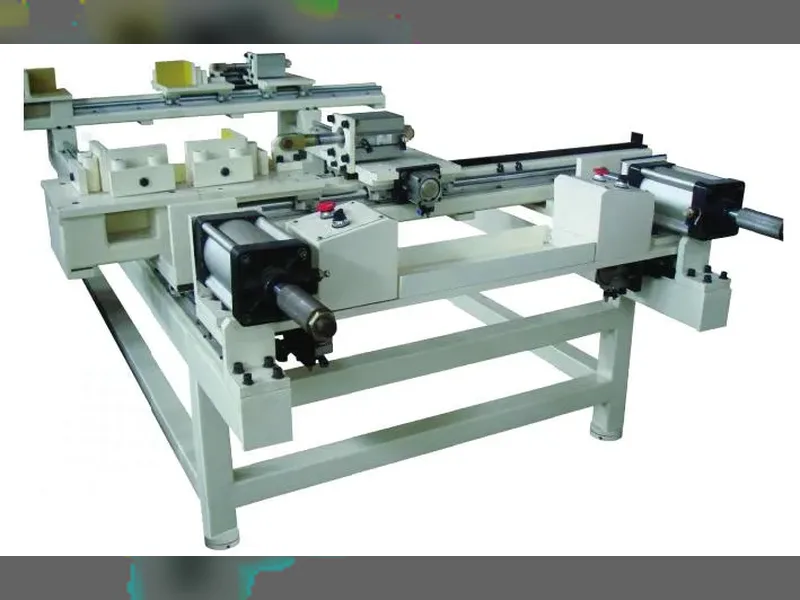
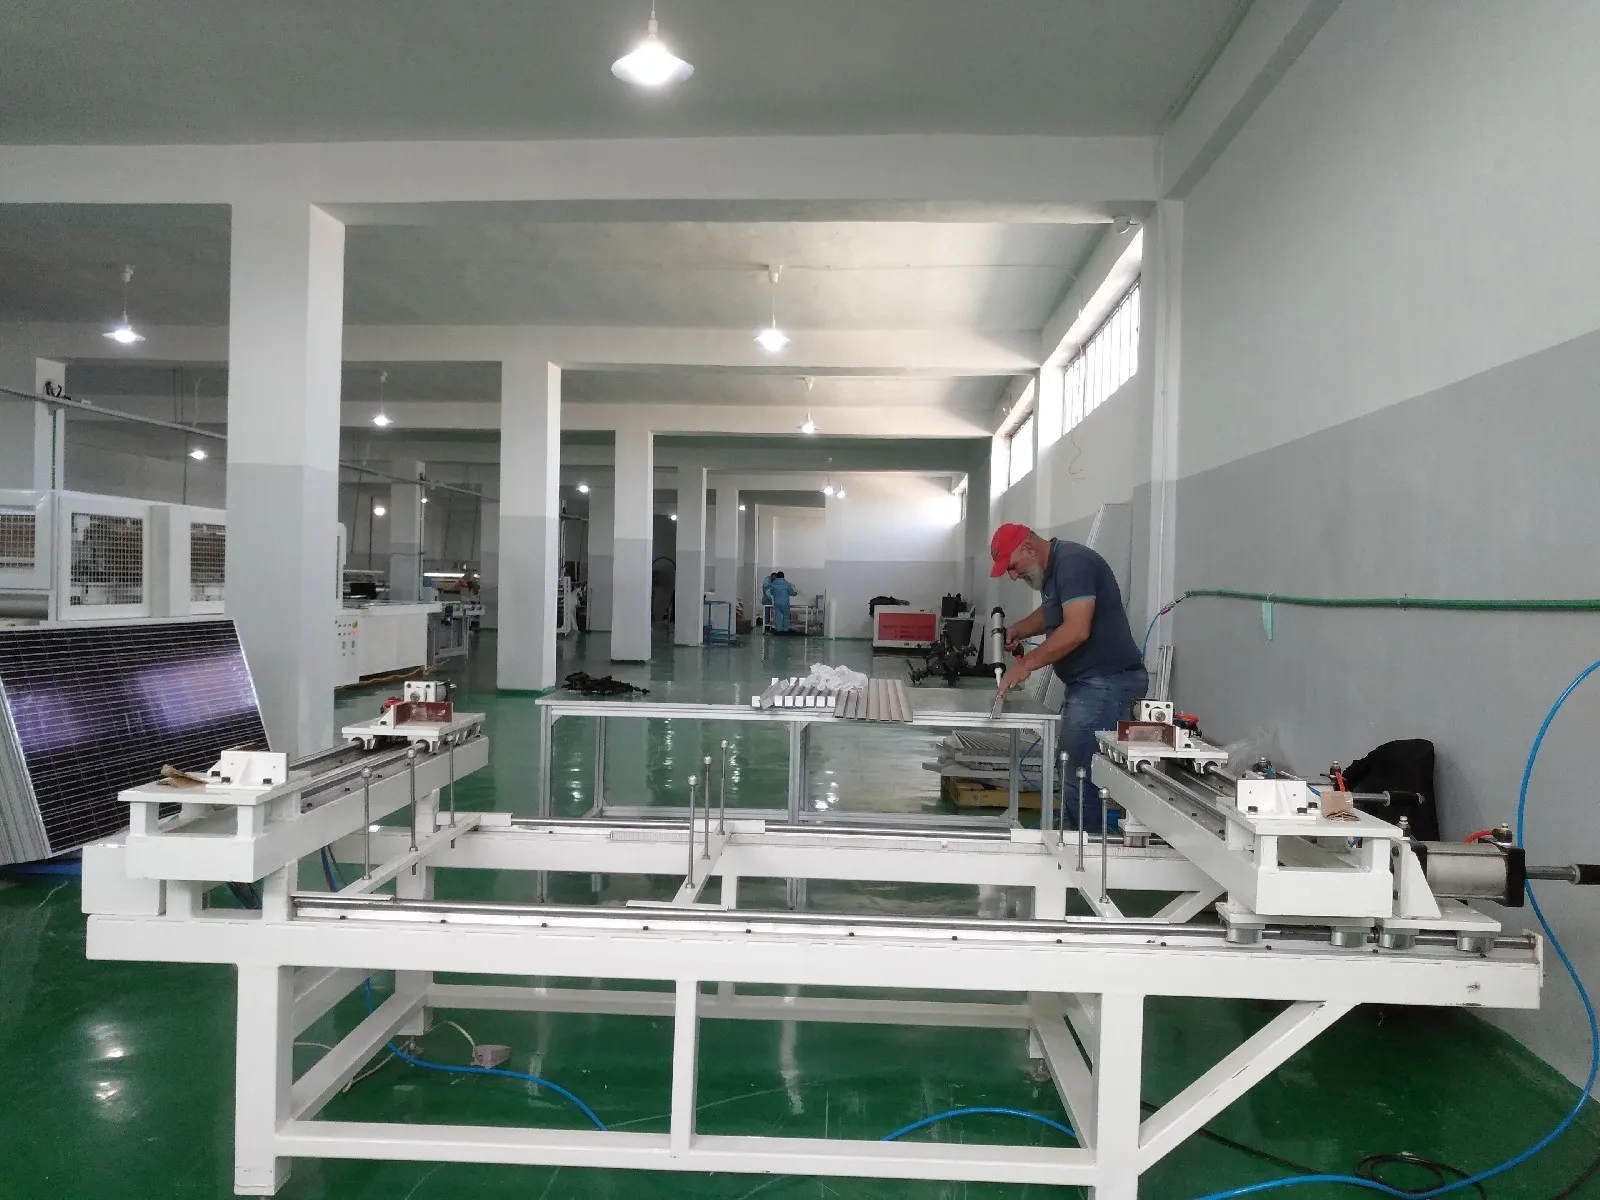
Finishing dimulai di perimeter laminasi, di mana material berlebih dihilangkan dan tepi disiapkan untuk konstruksi yang dipilih. Pada produk berbingkai, sealant dan profil aluminium dirakit menjadi struktur transfer beban yang persegi dan aman untuk pengepakan, pemasangan, dan penggunaan di lapangan. Desain tanpa bingkai dan kaca-kaca mengarahkan tahap ini secara berbeda, sehingga proses penanganan dan tepinya harus ditentukan oleh gambar produk.
The kotak sambungan menciptakan koneksi listrik eksternal. Pita keluar harus mencapai terminal yang benar, sambungan listrik harus stabil, dan bahan perekat atau potting harus melindungi rakitan. Waktu pengawetan adalah bagian dari waktu produksi; memindahkan modul terlalu cepat dapat mengganggu pemasangan yang seharusnya dapat diterima.
Langkah-langkah ini kadang dianggap sebagai bagian akhir yang mudah karena sirkuit surya sudah dibangun. Asumsi itu berisiko. Kerusakan bingkai, penyegelan yang buruk, sambungan terminal yang lemah, atau aplikasi perekat yang tidak terkontrol dapat menolak modul yang telah melewati setiap tahap sebelumnya.
Toleransinya layak dinyatakan secara gamblang. Akurasi framing biasanya dijaga pada ±1 mm dengan selisih diagonal dalam ±1,5 mm, dan pengelasan junction-box otomatis menjalankan siklus 16–18 detik pada posisi CCD ±0,1 mm. Waktu curing perekat dihitung sebagai waktu produksi, dan modul yang dipindahkan terlalu dini akan gagal beberapa minggu kemudian, bukan segera.
Sebuah modul dilepaskan berdasarkan bukti
Pengujian akhir menjawab beberapa pertanyaan berbeda, dan tidak ada satu penguji pun yang menjawab semuanya.
Pertama: apakah sirkuit masih utuh? Inspeksi EL akhir mencari kerusakan atau diskontinuitas listrik yang mungkin muncul selama laminasi, pemangkasan, pembingkaian, atau pemindahan.
Kedua: kinerja listrik apa yang diberikan modul? Sebuah penguji IV atau simulator matahari mencatat respons arus-tegangan di bawah iluminasi terkendali. Hasilnya mendukung klasifikasi daya dan data listrik yang terkait dengan modul.
Ketiga: apakah produk aman secara listrik? Pemeriksaan isolasi, hi-pot, dan kontinuitas ground menangani jalur isolasi dan protektif sesuai dengan konstruksi dan rencana kualitas yang berlaku.
Dua angka menggambarkan seberapa berharga bukti pelepasan itu. Inspeksi EL inline memiliki resolusi sekitar 0,5 mm per piksel, cukup halus untuk menangkap microcrack yang akan lolos hanya dengan pengukuran daya, dan sun simulator dinilai berdasarkan kecocokan spektrum, dengan jendela kelas A+ saat ini berada antara 0,875 dan 1,125. Pengujian isolasi dan hi-pot berjalan dari 0,1 kV hingga 10 kV tergantung pada konstruksi modul dan rencana pengujian yang Anda kualifikasi.
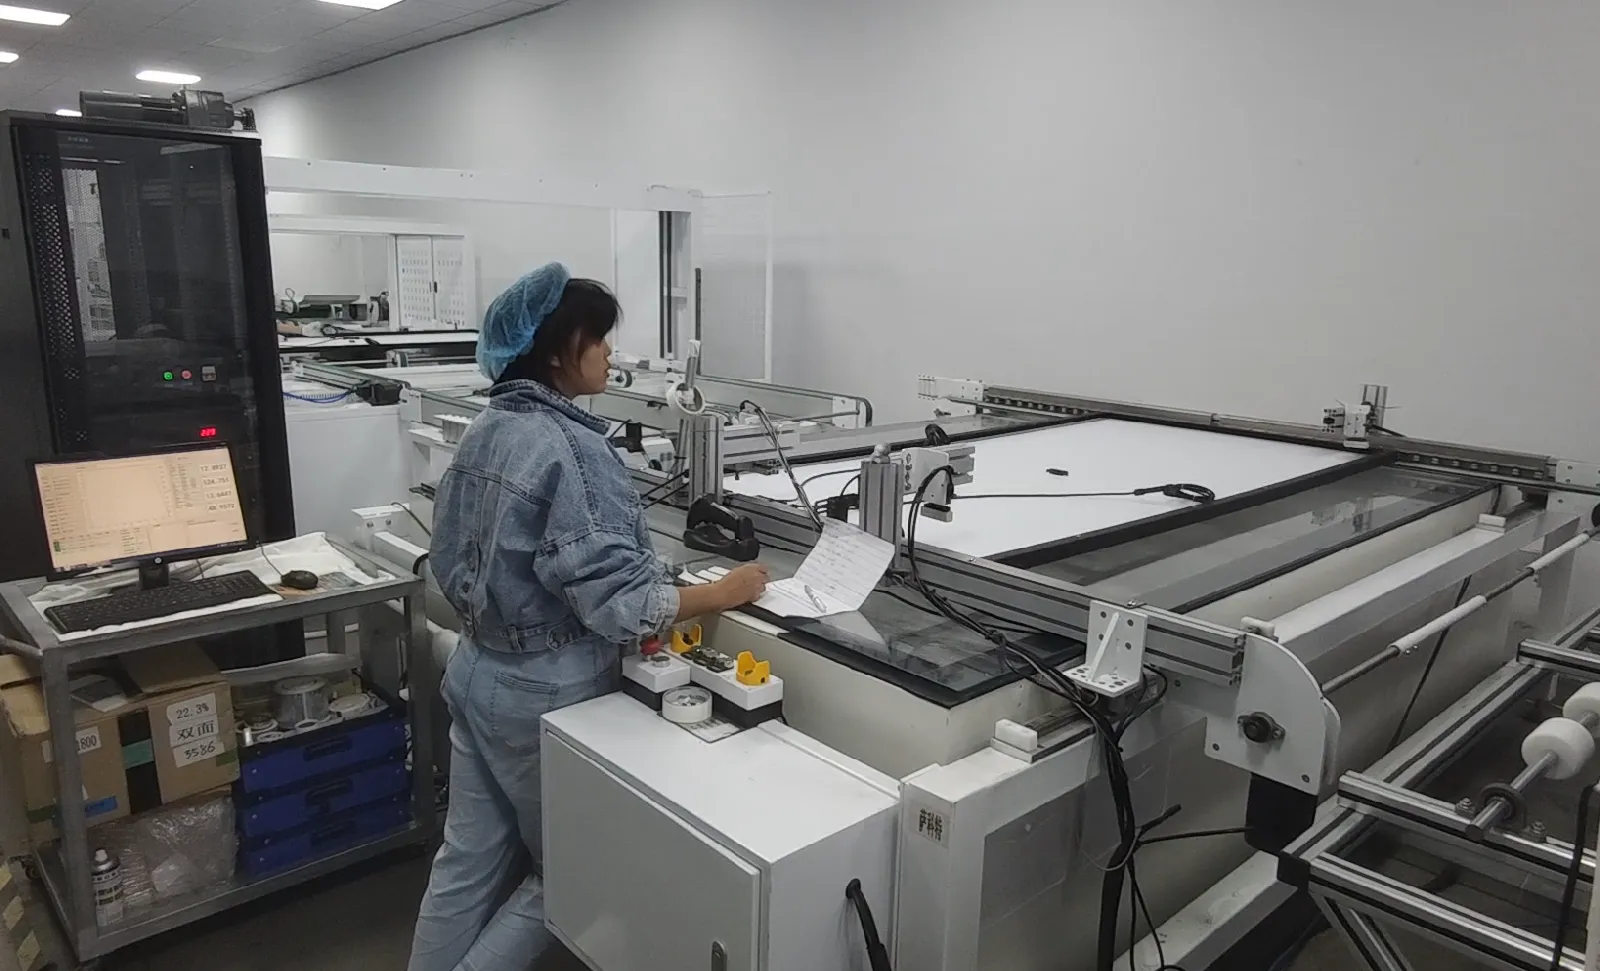
Ada juga pertanyaan keempat yang mudah diabaikan: dapatkah pabrik membuktikan riwayat proses mana yang dimiliki modul fisik ini?
Barcode atau pengenal serial lainnya dapat menghubungkan produk ke batch sel atau material, catatan perangkaian, gambar inspeksi, resep laminasi, data operator atau peralatan, hasil IV, dan hasil uji keamanan. Di pabrik otomatis, informasi ini dapat dipertukarkan dengan sistem eksekusi manufaktur. Di pabrik yang lebih kecil, prinsip yang sama tetap berlaku meskipun pengumpulan data lebih sederhana.
Ketertelusuran mengubah hasil pengujian menjadi catatan produksi yang dapat digunakan. Ini membantu menyelidiki cacat berulang, mengisolasi material yang terpengaruh, membandingkan resep, dan mencegah unit yang ditolak tercampur kembali ke stok yang diterima.
Antrean mengungkap desain pabrik yang sebenarnya
Output produksi jarang dibatasi oleh mesin dengan spesifikasi paling mengesankan. Ini dibatasi oleh cara waktu siklus, batch, transfer, inspeksi, pergantian, pemeliharaan, dan penahanan kualitas berinteraksi selama satu shift.
Antrian adalah bukti yang berguna karena menunjukkan di mana jalur kehilangan koordinasi.
| Apa yang terlihat di pabrik | Apa yang mungkin ditunjukkan | Apa yang perlu diperiksa |
|---|---|---|
| String jadi menunggu penempatan | Produksi string tiba lebih cepat daripada yang dapat diserap oleh layup atau bussing | Pola pelepasan string, siklus layup, desain buffer, penahanan cacat |
| Tumpukan yang sudah disiapkan memenuhi lorong | Aliran inspeksi atau laminasi tidak membersihkan pekerjaan yang masuk | Waktu persiapan material, pelepasan inspeksi, pemuatan batch, ketersediaan ruang |
| Modul terlaminasi menunggu sebelum pembingkaian | Pendinginan, pemotongan, transfer, atau pembingkaian berukuran terlalu kecil | Panjang konveyor, waktu pendinginan, penanganan manual, persiapan bingkai |
| Modul jadi menunggu pengujian | Siklus uji, transfer data, pelabelan, atau penyortiran tidak dapat menyamai output perakitan | Konfigurasi tester, komunikasi hasil, alur kerja barcode, perutean penolakan |
| Berhenti lama selama perubahan produk | Fleksibilitas format ada di atas kertas, tetapi pekerjaan pergantian tidak didefinisikan dengan baik | Perkakas, resep, penyimpanan material, kontrol parameter, prosedur operator |
Buffer dapat melindungi satu proses dari gangguan singkat di proses lain, tetapi bukan obat untuk ketidakcocokan permanen. Terlalu sedikit buffering menyebabkan sering berhenti. Terlalu banyak menyembunyikan masalah, meningkatkan pekerjaan dalam proses, menghabiskan ruang lantai, dan memungkinkan cacat menyebar lebih jauh sebelum ada yang melihat pola.
Tujuannya bukan untuk menghilangkan setiap momen menunggu. Tujuannya adalah untuk mengetahui mengapa penantian itu ada dan apakah itu melindungi proses atau mengungkap kesalahan desain.
Otomatiskan risiko sebelum tontonan
Keputusan otomatisasi sering dibahas sebagai pilihan antara pabrik semi-otomatis dan pabrik otomatis penuh. Pertanyaan yang lebih berguna adalah di mana otomatisasi menghilangkan risiko operasional terbesar.
Penanganan rapuh adalah salah satu prioritas. Pengangkatan dan penempatan sel, string, kaca, dan laminasi besar secara berulang menciptakan peluang untuk pecah, goresan, dan penyimpangan perataan.
Presisi yang dapat diulang adalah hal lain. Penempatan string, geometri bussing, pengeluaran perekat, pembingkaian, dan posisi pengujian mendapat manfaat ketika gerakan terkontrol yang sama harus terjadi modul demi modul.
Serah terima juga perlu diperhatikan. Transfer otomatis dapat mengurangi antrian dan sentuhan manual, tetapi hanya jika stasiun yang terhubung menggunakan referensi yang kompatibel, logika siklus, kontrol keselamatan, dan pemulihan kesalahan.
Terakhir, otomatisasi dapat meningkatkan pengambilan data. Pembacaan barcode, pemilihan resep, transfer hasil pengujian, dan perutean penolakan menjadi lebih andal jika dibangun ke dalam proses daripada dicatat kemudian.
Pekerjaan manual masih memiliki tempat. Ini dapat memberikan fleksibilitas selama produksi percontohan, pengembangan produk, operasi volume rendah, atau langkah-langkah di mana penilaian lebih berharga daripada kecepatan. Imbalannya adalah bahwa proses harus mendefinisikan pelatihan, inspeksi, ergonomi, dan ketertelusuran sama hati-hatinya dengan stasiun otomatis yang mendefinisikan sensor dan interlock.
Tata letak dimulai dengan input, bukan denah lantai
Pemasok tidak dapat merancang jalur produksi yang berguna hanya dari target kapasitas tahunan. Output tahunan adalah ringkasan dari banyak asumsi operasional. Tata letak membutuhkan asumsi itu sendiri.
| Input proyek | Mengapa itu mengubah jalur |
|---|---|
| Gambar modul dan bill of materials | Menentukan persiapan sel, pola string, konstruksi tumpukan, rentang kerja peralatan, pembingkaian, dan proses kotak sambungan |
| Output yang diperlukan per shift | Mengonversi target bisnis menjadi siklus stasiun, jumlah batch, peralatan paralel, tenaga kerja, dan kebutuhan buffer |
| Campuran produk dan frekuensi pergantian | Mempengaruhi perkakas, resep, penataan material, pembersihan, kontrol parameter, dan penjadwalan |
| Rencana kualitas dan sertifikasi | Menentukan posisi inspeksi, peralatan uji, pengambilan sampel, logika penerimaan, rute pengerjaan ulang, dan retensi catatan |
| Persyaratan ketertelusuran | Menentukan titik barcode, antarmuka data, penyimpanan gambar, pencetakan label, dan integrasi sistem pabrik |
| Informasi bangunan dan utilitas | Menentukan penempatan peralatan, lebar lorong, akses material, beban listrik, udara tekan, ventilasi, dan ruang pemeliharaan |
| Model tenaga kerja dan pemeliharaan | Mengubah batas antara pekerjaan manual, stasiun berbantuan, robotika, suku cadang, dan dukungan teknis |
| Strategi ekspansi | Menentukan di mana ruang, utilitas, konveyor, kapasitas uji, dan stasiun paralel harus disediakan |
Input ini juga mencegah kesalahan tata letak umum: menggambar garis rapi terlebih dahulu dan kemudian memaksakan produk dan aliran material untuk menyesuaikannya. Urutan yang lebih baik adalah definisi produk, aliran proses, gerbang kualitas, model siklus, konfigurasi peralatan, dan akhirnya denah lantai yang detail.
Sumber dan bacaan terkait
Dasar-dasar Manufaktur Fotovoltaik Surya — Departemen Energi AS
Mesin Apa yang Digunakan untuk Membuat Panel Surya? — Ooitech
Desain mundur dari modul yang perlu Anda rilis
Lini produksi menjadi lebih mudah ditentukan ketika proyek mendefinisikan tiga keluaran: sirkuit yang benar, laminasi yang tahan lama, dan modul jadi yang didukung oleh catatan uji dan ketertelusuran. Pemilihan mesin kemudian mengikuti proses, bukan menggantikannya.
Ooitech dapat mengonfigurasi dan memasok sistem produksi panel surya untuk pelanggan di seluruh dunia, dari pabrik berbantuan operator hingga lini otomatisasi tinggi, dengan pemilihan peralatan, tata letak pabrik, instalasi, komisioning, pelatihan, dan dukungan purna jual yang disesuaikan dengan modul dan rencana produksi yang dimaksud.