Cara Pembuatan PV Ribbon: Drawing, Annealing, dan Tinning
Daftar Isi
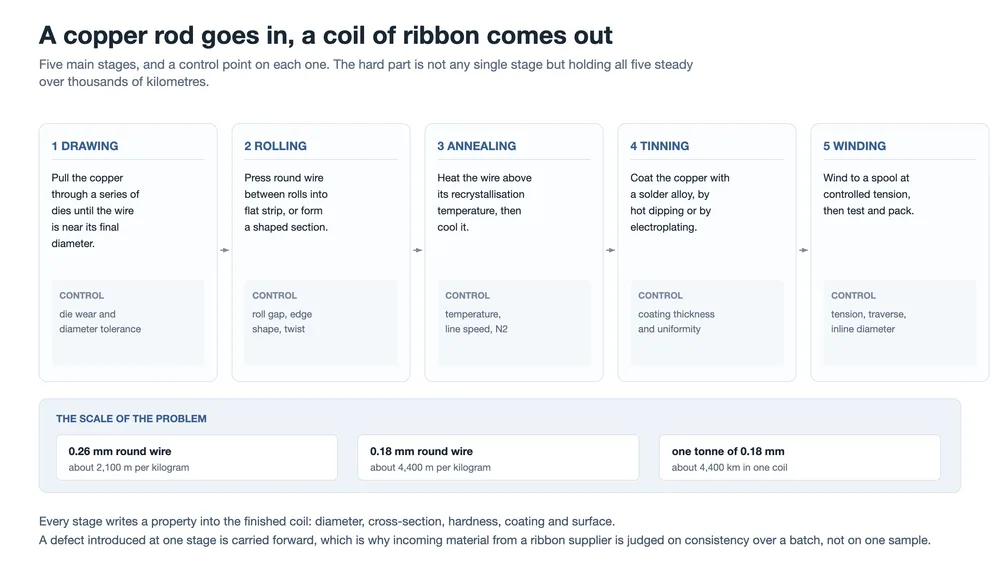
Jawaban singkat: PV ribbon dibuat dalam lima tahap — drawing, rolling atau forming, annealing, tinning, dan winding dengan inspeksi. Masing-masing menetapkan properti yang tidak dapat diperbaiki oleh tahap berikutnya: die menetapkan diameter, roll menetapkan penampang, furnace menetapkan kekerasan dan elongasi, solder pot menetapkan ketebalan coating dan paduan, dan winder menentukan bagaimana coil berperilaku pada stringer pelanggan. Toleransi tersebut semakin ketat seiring kawat menjadi lebih tipis. Kekurangan diameter 0,01 mm menambah resistansi sekitar 6% pada kawat 0,35 mm dan sekitar 12% pada kawat 0,18 mm.
Satu coil ribbon tiba di pabrik modul terbungkus film dan tampak seperti komoditas biasa. Namun bukan demikian. Kawat di dalam coil tersebut telah melewati suatu urutan di mana setiap tahap menuliskan angka ke dalam produk jadi, dan angka-angka itu saling berinteraksi: diameter yang bergeser membuat resistansi bergeser, furnace yang beroperasi sedikit terlalu panas mengubah perilaku ribbon saat stringer menariknya, solder pot yang tidak diuji cukup sering mengubah kapan coating meleleh.
Halaman ini mengikuti tembaga dari rod hingga spool jadi. Sisi material — grade tembaga mana, paduan coating mana, apa pengaruh coating terhadap sambungan — dibahas di Bahan pita PV: inti tembaga, kekerasan, dan pelapis, dan sisi produk di Struktur dan jenis pita PV. Yang mendasari keduanya adalah lini yang membuatnya.
Satu catatan tentang cakupan. Deskripsi proses di sini adalah bagaimana lini-lini ini biasanya dioperasikan, bukan pengukuran yang diambil pada satu lini tertentu. Jika suatu angka bersifat geometris dan bukan hasil pengukuran, hal itu ditandai demikian di akhir halaman.
Kelima tahap, dan apa yang ditentukan masing-masing
Urutannya tidak sembarangan. Drawing dan rolling menetapkan bentuk tembaga saat masih cukup keras untuk ditarik dan dijepit. Annealing kemudian harus melunakkan bentuk itu tanpa mengubahnya. Tinning harus melapisi hasil annealing, pada suhu yang tidak membatalkan anneal. Winding harus menggulung hasilnya tanpa meregangkannya. Setiap tahap mewarisi geometri tahap sebelumnya.
| Tahap | Apa yang ditetapkannya | Bagaimana kegagalannya terjadi diam-diam |
|---|---|---|
| Penarikan | Diameter jadi | Keausan die membuka bore, sehingga diameter bergeser ke atas sepanjang batch |
| Rolling dan forming | Penampang: lebar, ketebalan, bentuk | Keausan roll membulatkan tepi strip dan membiarkan penampang terpuntir |
| Annealing | Kekuatan luluh dan perpanjangan | Perubahan kecil pada kecepatan atau suhu menggeser kekerasan di dalam coil |
| Tinning | Ketebalan coating, keseragaman, paduan | Pot bergeser saat tembaga larut ke dalamnya dan saat paduan terpakai |
| Winding | Tegangan, pola traverse, panjang padat | Tegangan berlebih meregangkan ribbon lunak; traverse yang buruk membuat kusut saat payoff |
Tahap yang paling sedikit mendapat perhatian di sisi pembeli biasanya adalah tahap yang paling banyak menimbulkan masalah di ujung lini. Kekerasan dan pola traverse khususnya tidak terlihat di datasheet tetapi menentukan apakah stringer berjalan tanpa henti.
Drawing: rod menjadi kawat
Drawing menarik tembaga melalui die yang bore-nya sedikit lebih kecil dari kawat yang masuk. Logam tidak terkompresi; ia diregangkan, sehingga kawat menjadi lebih panjang saat menjadi lebih tipis. Karena massa kekal, setiap pass menukar diameter dengan panjang, dan tidak ada satu pass pun yang dapat berbuat banyak tanpa risiko kawat putus.
Copper rod berukuran beberapa milimeter karena itu mencapai 0,2 hingga 0,4 mm melalui puluhan pass, biasanya dikelompokkan menjadi rough drawing, intermediate drawing dan fine drawing. Beberapa pass terakhir paling penting, karena diameter jadi adalah jumlah dari setiap die yang telah dilalui kawat, dengan die terakhir memiliki pengaruh tunggal terbesar.
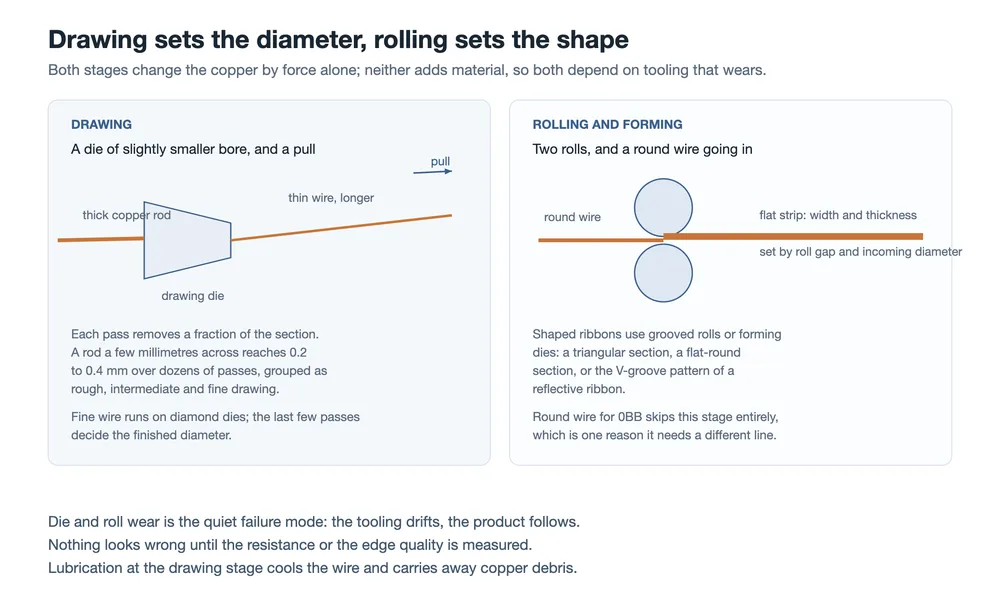
Tiga hal menentukan diameter
- Kondisi die. Kawat halus melewati diamond die, yang lebih tahan aus dan mempertahankan bore lebih lama dibandingkan alternatifnya. Keausan bersifat bertahap, sehingga kawat yang keluar dari lini dapat tetap dalam spesifikasi hari ini dan bergeser keluar minggu depan tanpa ada yang terlihat berubah.
- Pelumasan dan pendinginan. Fluida drawing membawa panas keluar dan membilas serpihan tembaga. Pelumasan yang kurang terlihat sebagai goresan dan putus, dan serpihan itu sendiri menggores permukaan yang harus dilapisi tahap berikutnya.
- Kualitas permukaan. Goresan, burr dan penumpukan tembaga diwariskan. Cacat yang muncul pada tahap drawing tidak hilang di furnace atau solder pot; ia muncul kembali sebagai adhesi coating yang buruk atau sebagai masalah solderability di pelanggan.
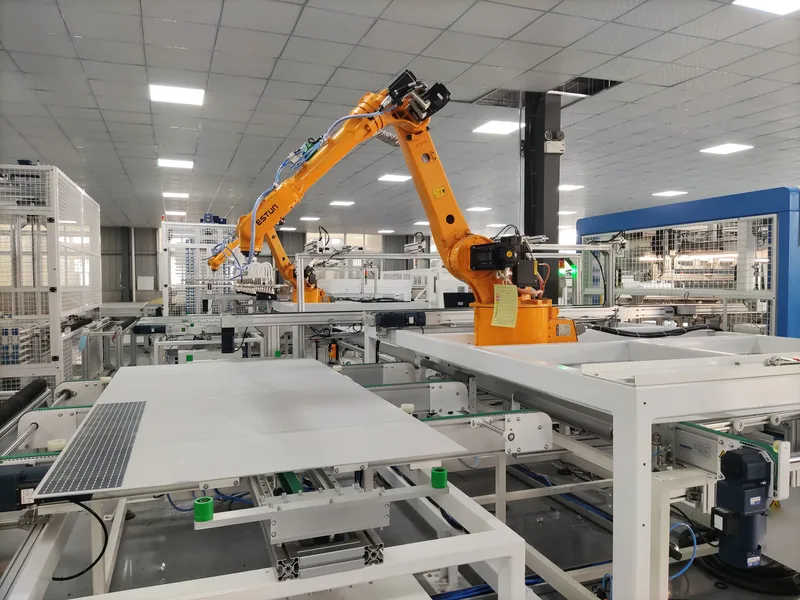
Inilah tahap yang menjadi dasar bagian drawing pada lini ribbon, dan juga tempat sebagian besar peralatan pembuat ribbon yang dijual sebagai paket memusatkan instrumentasinya. wire drawing machine untuk produksi ribbon kami sendiri dan drawing and tinning line terintegrasi keduanya bergantung pada manajemen die, bukan pada kecepatan penarikan.
Rolling dan forming: kawat bulat menjadi strip datar
Ribbon datar untuk busbar dan untuk tata letak interkoneksi yang lebih lama diproduksi dengan melewatkan kawat bulat di antara dua roll. Lebar dan ketebalan berasal dari celah roll dan dari diameter kawat yang masuk, itulah sebabnya tahap drawing harus konsisten sebelum rolling dapat dilakukan: dua sumber variasi yang berurutan berperilaku lebih buruk daripada jumlah toleransi masing-masing.
Ketebalan nominal adalah properti yang jelas untuk dijaga, tetapi bentuk tepi sama pentingnya. Roll yang aus di bagian tengah menghasilkan strip yang lebih tipis di tengah, dan strip dengan tepi membulat atau berbulu berperilaku berbeda di stasiun pembentuk busbar dibandingkan strip dengan tepi persegi. Puntiran adalah cacat diam lainnya: strip yang keluar dari mill dengan puntiran masih tampak dapat diterima pada spool dan baru menjadi masalah ketika mesin mencoba meletakkannya secara datar.
Kawat bulat untuk tata letak 0BB melewati tahap ini sepenuhnya. Itulah salah satu alasan mengapa peralihan ke 0BB mengubah cara lini ribbon dikonfigurasi, bukan sekadar mengganti kode produk, dan itulah sebabnya lini penarikan, pengerolan, dan pelapisan timah terintegrasi dispesifikasikan untuk busbar ribbon, bukan untuk kawat bulat halus.
Annealing: langkah yang menentukan bagaimana ribbon berperilaku di stringer
Penarikan mengeraskan tembaga. Struktur kristal terdistorsi, kawat menjadi kaku, dan kawat tidak akan bertahan saat ditarik oleh stringer tanpa mentransfer tegangan ke sel. Annealing membalikkan hal itu: kawat dipanaskan di atas suhu rekristalisasinya lalu didinginkan, dan struktur yang telah dikerjakan digantikan oleh butir-butir baru.
Dua susunan pemanasan yang umum digunakan. Tungku tabung membawa kawat melewati zona panas. Pemanasan resistansi langsung mengalirkan arus melalui kawat itu sendiri, sehingga tembaga menghasilkan panasnya sendiri. Bagaimanapun caranya, fisikanya sama: yang diterima tembaga adalah kombinasi suhu dan waktu, dan keduanya ditentukan oleh kecepatan lini.
Kecepatan dan suhu adalah satu kendali, bukan dua
Lini yang cepat memberikan waktu lebih sedikit di zona panas untuk setiap sentimeter kawat, sehingga memerlukan suhu lebih tinggi untuk mencapai hasil yang sama. Pasangan ini berarti perubahan kecil pada kecepatan lini mengubah kekerasan bahkan ketika setpoint tungku tidak berubah, dan efeknya muncul di sepanjang gulungan, bukan pada satu sampel uji. Oleh karena itu, sebuah gulungan bisa lolos pemeriksaan laboratorium namun tetap berperilaku tidak konsisten di stringer, karena stringer melihat seluruh panjangnya.
Atmosfer juga penting karena alasan yang sama. Tembaga panas mudah teroksidasi, dan lapisan oksida pada permukaan akan mengganggu pelapisan yang menyusul. Nitrogen biasanya digunakan untuk menjauhkan oksigen selama annealing dan pendinginan setelahnya.
Ketebalan sel mempersempit jendela lebih lanjut. Sel yang lebih tipis kurang mampu menoleransi tegangan pada sambungan, sehingga pita kekuatan luluh yang dapat diterima menyempit, dan lini ribbon harus menjaga pita itu secara konsisten, bukan secara rata-rata. Perilaku mekanis sambungan dibahas lebih rinci dalam apa yang dilakukan PV ribbon: tiga tugas, satu kompromi, dan jendela kekerasan itu sendiri dalam Material PV ribbon.
Di hilir, inilah yang dialami stringer. Ribbon yang tiba terlalu keras mentransfer tegangan ke sel; ribbon yang tiba terlalu lunak dapat tertarik dan terulur oleh penanganan mesin itu sendiri, dan bagaimana stringer menangani ribbon menjelaskan mengapa mesin menoleransi suatu rentang, bukan satu nilai tunggal.
Pelapisan timah: dua cara menempatkan paduan pada tembaga
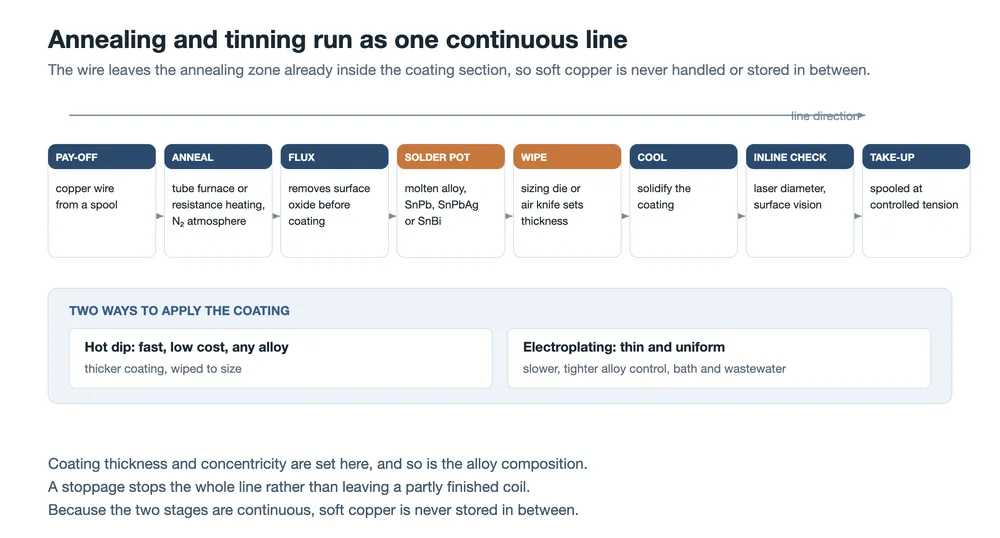
Tembaga saja tidak akan menyolder dengan bersih dan akan teroksidasi saat penyimpanan, sehingga kawat dilapisi dengan paduan solder. Metode utama adalah hot dip. Kawat melewati bak fluks yang menghilangkan oksida permukaan, masuk ke pot paduan cair, keluar melalui wipe — baik die pengukur maupun air knife — yang menghilangkan kelebihan, lalu didinginkan. Wipe-lah yang menentukan ketebalan lapisan, dan itu adalah pengaturan mekanis yang harus bertahan selama berjam-jam produksi, bukan hanya untuk satu sampel.
Alternatifnya adalah electroplating, di mana lapisan diendapkan dari elektrolit. Metode ini menghasilkan lapisan yang lebih tipis dan lebih seragam, yang penting ketika ketebalan lapisan harus dijaga ketat, tetapi lebih lambat, membuat komposisi paduan lebih sulit disesuaikan, dan membawa bak pelapisan serta aliran air limbah ke dalam pabrik yang mungkin tidak menginginkan keduanya.
| Properti | Hot dip | Electroplating |
|---|---|---|
| Bagaimana lapisan terbentuk | Kawat dicelupkan ke dalam paduan cair; lapisan di-wipe sesuai ukuran | Logam diendapkan dari elektrolit ke atas tembaga |
| Ketebalan tipikal | Lebih tebal, ditentukan oleh wipe | Lebih tipis, dan lebih mudah dijaga keseragamannya |
| Mengubah paduan | Sederhana: SnPb, SnPbAg, dan SnBi semuanya berjalan dalam susunan pot yang sama | Dibatasi oleh sistem elektrolit |
| Apa biayanya bagi Anda | Konsumsi paduan, dross, dan pot yang komposisinya bergeser | Kecepatan, perawatan bak, pengolahan air limbah |
Rute mana pun yang digunakan, empat properti harus dijaga sekaligus:
- Ketebalan. Terlalu tipis menyisakan terlalu sedikit solder untuk sambungan yang andal. Terlalu tebal membuang penampang pada lapisan yang menghantarkan lebih buruk dibandingkan tembaga, dan membuat solder ball serta jembatan lebih mungkin terjadi.
- Keseragaman dan konsentrisitas. Pada kawat bulat, lapisan harus merata di seluruh keliling; pada strip datar, lapisan harus merata di kedua permukaan. Kawat yang tebal di satu sisi dan tipis di sisi lain lolos pemeriksaan ketebalan rata-rata namun tetap menyolder dengan buruk di satu sisi.
- Komposisi paduan. Pot berubah seiring paduan dikonsumsi dan tembaga larut ke dalamnya, dan keduanya menggeser perilaku peleburan serta pembasahan. Uji berkala dan pengisian ulang adalah yang menjaga lapisan tetap dalam spesifikasinya, bukan muatan awalnya.
- Kondisi permukaan. Lapisan jadi harus halus, lengkap, bebas tonjolan, dan tidak membawa residu fluks yang tidak terkendali.
Kimia lapisan dan pengaruhnya terhadap sambungan — termasuk mengapa paduan bebas timbal dan suhu rendah berperilaku berbeda — diuraikan dalam Pita PV dan fluks.
Mengapa annealing dan pelapisan timah biasanya berjalan sebagai satu lini
Tembaga yang telah di-anneal bersifat lunak, bersih, dan reaktif. Jika digulung antara tungku dan pot solder, permukaannya akan teroksidasi dan berubah bentuk karena beratnya sendiri, dan tahap pelapisan timah kemudian akan melapisi permukaan yang sudah berubah. Menjalankan kedua tahap secara berurutan — pay-off ke tungku, keluar dari tungku ke fluks dan pot — menghindari kedua masalah tersebut, dan itulah sebabnya keduanya biasanya digambarkan sebagai satu lini, bukan dua mesin.
Susunan ini memiliki konsekuensi bagi pengendalian mutu. Karena tahap-tahapnya kontinu, kondisi anneal tembaga hanya dikonfirmasi di ujung take-up pada lini yang sama. Jika tungku bergeser, bukti pergeseran itu terdapat pada spool jadi, bukan pada spool perantara, sehingga pengukuran inline dan pengujian per-batch di ujung lini lebih berbobot daripada pemeriksaan perantara.
Pita khusus adalah modifikasi lini, bukan produk terpisah
Pita berbentuk dan fungsional dibuat dengan menambahkan atau memodifikasi salah satu dari lima tahap, dan di situlah biaya mereka berasal.
- Pita tersegmentasi. Bagian datar ditekan menjadi kawat bulat pada pitch tetap. Pitch harus sesuai dengan dimensi sel dan celah sel, yang mengubah press inline menjadi masalah sinkronisasi bukan masalah pembentukan.
- Pita reflektif. Rol berpola menekan alur berbentuk V ke permukaan strip datar. Alur harus dibentuk tanpa merusak lapisan di bawahnya.
- Bagian segitiga dan datar-bulat. Ini memerlukan rol beralur atau cetakan pembentuk. Kesulitannya adalah menjaga penampang tetap konsisten sepanjang panjangnya dan mencegah strip terpuntir saat digulung.
- Pita hitam. Setelah tinning, lapisan atau perlakuan permukaan menggelapkan permukaan. Warna harus seragam dan tidak boleh mengganggu penyolderan atau keandalan jangka panjang.
Ciri umumnya adalah jendela proses yang lebih sempit dan pendakian yang lebih lambat menuju hasil stabil. Pembuat pita yang menawarkan produk ini biasanya menjual perkakas dan kontrol proses sama seperti mereka menjual logam.
Penggulungan, inspeksi, dan apa yang diterima pembuat modul
Tahap terakhir menentukan bagaimana empat tahap sebelumnya bertahan dalam pengiriman. Tegangan take-up harus cukup tinggi untuk menghasilkan spool yang stabil dan cukup rendah agar tidak meregangkan pita lunak, karena pita yang teregang memiliki diameter lebih kecil daripada yang dihasilkan tahap penarikan. Pola traverse menentukan apakah peralatan di ujung pelanggan dapat mengurai kawat tanpa kusut, dan dengan pita 0BB jumlah kawat sangat halus yang diurai sekaligus menjadikan pola penggulungan bagian dari stabilitas stringer bukan detail pengemasan.
Inspeksi terbagi menjadi dua jenis. Sistem inline mengukur diameter dengan laser dan memantau permukaan dengan kamera, sehingga penyimpangan terdeteksi saat lini berjalan. Pengujian offline bekerja per batch dan mencakup sifat-sifat yang benar-benar diandalkan pembuat modul: dimensi, resistivitas, kekuatan tarik, kekuatan luluh, perpanjangan, ketebalan lapisan dan kemampuan solder. Resistivitas perlu catatan tersendiri, karena di situlah penampang dan kemurnian material bertemu.
Bagaimana seperseratus milimeter menjadi persentase
Resistansi per satuan panjang turun sebanding dengan kuadrat diameter, sehingga diameter yang kurang dari ukuran menaikkan resistansi lebih cepat daripada yang diperkirakan dari kekurangan tersebut. Jika tahap penarikan menghasilkan kawat 0,01 mm di bawah nominal, kenaikannya bukan satu persen — melainkan beberapa persen, dan meningkat seiring menurunnya diameter nominal:
| Diameter nominal | Kenaikan resistansi pada kekurangan 0,01 mm | Panjang per kilogram |
|---|---|---|
| 0,35 mm (MBB) | sekitar 6,0% | sekitar 1.160 m |
| 0,26 mm (SMBB) | sekitar 8,2% | sekitar 2.100 m |
| 0,18 mm (0BB) | sekitar 12,1% | sekitar 4.400 m |
Kolom panjang menjelaskan mengapa pertanyaan toleransi bukan bersifat akademis. Pada 0,18 mm, satu kilogram tembaga adalah lebih dari empat kilometer kawat, dan satu ton lebih dari empat ribu kilometer. Diameter yang menyimpang seperseratus milimeter di suatu tempat dalam panjang itu tidak terlihat pada produk, tetapi mengubah resistansi setiap meter yang dilaluinya.
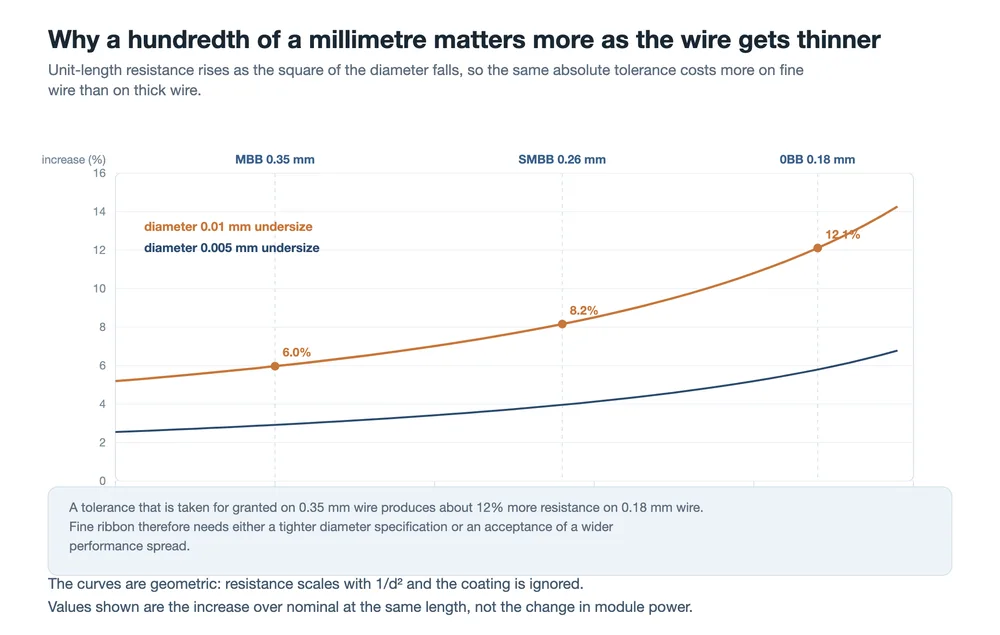
Konsekuensi praktisnya adalah trade-off yang tidak dapat dihindari pelanggan. Lini pita dapat mempertahankan toleransi absolut dan membiarkan penalti relatif tumbuh seiring kawat menipis, atau dapat memperketat toleransi untuk kawat halus dan menerima penarikan yang lebih lambat, pergantian die yang lebih sering dan beban inspeksi yang lebih tinggi yang menyertainya. Ketika kawat tipis berada di dalam stringer yang menerapkan tegangan pada puluhan helai sekaligus, perhitungan itu termasuk dalam spesifikasi pita bukan dalam pembelian mesin, yang merupakan trade-off yang sama yang dijelaskan dari sisi modul di Struktur dan jenis pita PV.
Apa yang harus ditanyakan kepada pemasok pita
Hampir semua yang salah dengan pita pada awalnya tampak seperti masalah penyolderan dan ternyata merupakan masalah konsistensi proses di hulu. Enam pertanyaan memisahkan pemasok yang mengendalikan lini dari pemasok yang menjual apa pun yang dihasilkan lini:
- Bagaimana distribusi diameter dalam satu spool dan antar spool, bukan hanya nilai nominalnya?
- Berapa kisaran ketebalan lapisan, dan bagaimana keseragamannya diperiksa di sekeliling kawat bukan di seluruh sampel?
- Seberapa sering pot solder diuji, dan apa yang memicu pengisian ulang?
- Berapa nilai kekuatan luluh dan perpanjangan, dan seberapa besar variasinya sepanjang kumparan?
- Uji kemampuan solder mana yang digunakan, dan pada interval berapa?
- Untuk kawat halus, bagaimana pola penggulungan dan tegangan apa yang digunakan saat take-up?
FAQ
Apakah tinning mengubah diameter kawat?
Ya. Produk jadi adalah tembaga ditambah lapisan, dan lapisan termasuk ketika dimensi ditentukan. Lapisan membawa arus sangat sedikit dibandingkan tembaga, itulah sebabnya lapisan yang lebih tebal bukan cara untuk mengurangi resistansi.
Dapatkah satu lini membuat kawat bulat dan strip datar sekaligus?
Bagian penarikan dan anil digunakan bersama, dan kawat bulat cukup melewati bagian rolling. Bagian berbentuk adalah hal lain, karena memerlukan rol beralur atau cetakan pembentuk bukan sepasang rol datar.
Mengapa tidak menganil selembut mungkin?
Karena penanganan stringer itu sendiri menjadi batasnya. Pita yang sangat lunak meregang di bawah tegangan yang digunakan untuk menempatkan dan menariknya, yang mengubah penampang dan posisinya relatif terhadap sel. Kisaran yang dapat digunakan adalah sebuah jendela bukan sebuah arah.
Mengapa pita 0BB lebih sulit dibuat daripada pita datar?
Pita ini lebih tipis, sehingga toleransi diameter absolut yang sama memakan resistansi lebih banyak; pita ini membawa lapisan yang harus merata di sekeliling penampang melingkar; dan puluhan helai diurai bersamaan, yang menjadikan penggulungan dan pola traverse bagian dari keandalan mesin bukan detail pengemasan.
Apakah lapisan elektroplating lebih baik daripada hot dip?
Lebih baik dalam mempertahankan lapisan tipis yang merata, yang merupakan keunggulan nyata ketika ketebalan harus ketat. Hot dip lebih cepat, lebih murah, dan jauh lebih fleksibel dalam pilihan paduan. Jawaban yang tepat bergantung pada sifat mana yang kurang pada aplikasi tersebut.
Apakah komposisi pelapisan benar-benar bergeser selama produksi?
Ya. Paduan tertinggal di pot pada kawat, dan tembaga larut ke dalam lelehan dari kawat yang melewatinya. Keduanya mengubah komposisi, dan keduanya mengubah perilaku peleburan. Uji kadar dan penambahan bahan adalah yang menjaga pelapisan tetap sesuai spesifikasi.
Pemikiran akhir
Produksi ribbon bukanlah proses berteknologi tinggi seperti halnya pembuatan sel. Proses ini terdiri dari lima tahap mekanis dan termal, yang masing-masing harus menjaga suatu angka tetap stabil sepanjang ribuan kilometer kawat. Kesulitannya bukan pada satu tahap tertentu; melainkan pada kenyataan bahwa perubahan kecil pada satu tahap bertahan hingga ke pelanggan. Die yang sedikit aus, tungku yang berjalan agak cepat, pot solder yang belum diuji kadar minggu ini — tidak satu pun terlihat pada kumparan, dan semuanya terlihat di lini modul.
Itulah sebabnya pertanyaan proses layak diajukan sebelum pertanyaan harga. Kumparan yang lebih murah dan total biaya kepemilikan yang lebih murah bukanlah hal yang sama ketika perbedaannya diukur dalam penghentian stringer.
Apa fungsi pita PV: tiga tugas, satu kompromi
Bahan pita PV: inti tembaga, kekerasan, dan pelapis
Struktur dan jenis ribbon PV: datar, bulat, dan berbentuk
Ribbon PV dan fluks: komponen penting untuk pembuatan modul
Lini terintegrasi penarikan kawat dan pelapisan timah ribbon fotovoltaik
Mesin penarik kawat untuk produksi ribbon
Lini penarikan, pengerolan, dan pelapisan timah ribbon busbar
Mesin tabber dan stringer: cara kerjanya, cara memilihnya
Stringer penyolderan sel MBB untuk produksi modul
Terkait: Metode pengujian pita PV: dimensi, kekuatan, dan kemampuan solder. Setiap sifat yang diuji di sini ditentukan oleh suatu langkah dalam proses tersebut.
Catatan data: kenaikan resistansi bersifat geometris, dihitung sebagai (d/(d − Δd))² − 1 pada penampang tembaga dengan pelapisan diabaikan, dan menyatakan perubahan pada panjang tetap bukan perubahan daya modul. Panjang per kilogram mengasumsikan massa jenis tembaga 8,96 g/cm³ dan mengabaikan pelapisan. Deskripsi proses mencerminkan bagaimana lini penarikan, pengerolan, anil, dan pelapisan timah biasanya dioperasikan; ini bukan pengukuran yang diambil pada lini tertentu. Paduan pelapisan disebutkan berdasarkan komposisi, bukan berdasarkan merek.