Metode Pengujian Ribbon PV: Dimensi, Kekuatan, Kemampuan Solder
Daftar Isi
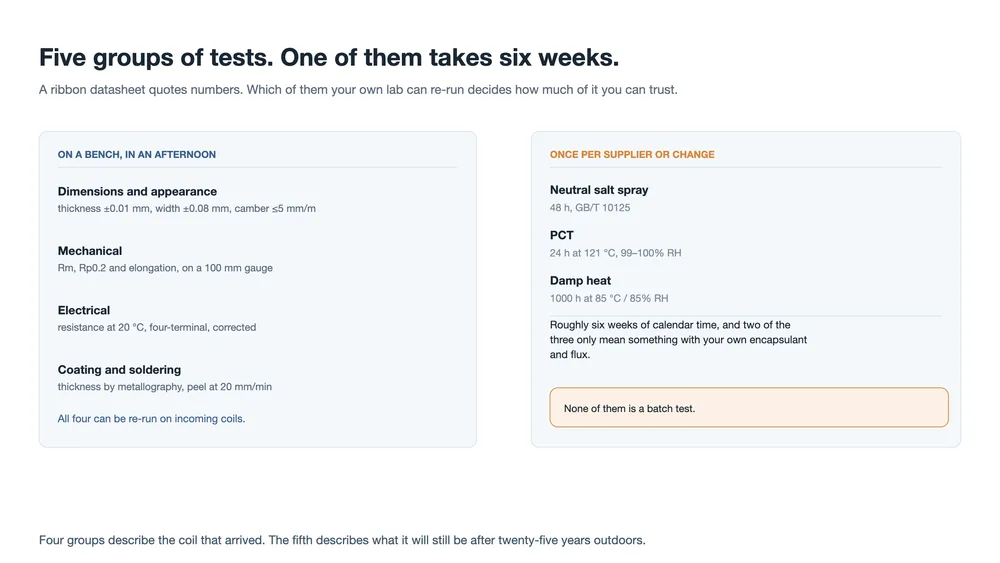
Jawaban singkat: Lembar data ribbon ditulis berdasarkan dua dokumen Tiongkok, GB/T 31985 dan T/CPIA 0005-2017, dan lima kelompok ujinya tidak setara. Dimensi, mekanik, listrik, dan lapisan semuanya dapat diuji ulang pada kumparan yang datang dalam satu sore. Semprot garam, PCT, dan damp heat memakan waktu sekitar enam minggu, dan menilai antarmuka ribbon-encapsulant bukan ribbon itu sendiri. Angka yang menentukan apakah sel retak, Rp0.2, tidak muncul di kedua standar. Itu dinegosiasikan.
Empat halaman sebelumnya dalam seri ini membahas apa fungsi ribbon, bahan pembuatnya, bagaimana bentuknya, dan bagaimana ia ditarik dan dilapisi. Tidak satu pun menjawab pertanyaan yang diajukan insinyur kualitas saat palet tiba: angka mana di lembar data ini yang bisa saya periksa sendiri, dan apa yang harus saya lakukan ketika hasil saya dan pemasok tidak sepakat?
Jawabannya dimulai dari dua dokumen. GB/T 31985 adalah standar nasional untuk ribbon fotovoltaik timah. T/CPIA 0005-2017 adalah versi asosiasi industri, yang diterbitkan oleh Asosiasi Industri Fotovoltaik Tiongkok, dan keduanya berbagi satu kerangka lima kelompok. Di bawahnya terdapat standar metode uji yang menyatakan bagaimana setiap pengukuran sebenarnya dilakukan: GB/T 228.1 untuk uji tarik, GB/T 3048.2 untuk resistansi, GB/T 6462 dan GB/T 16921 untuk ketebalan lapisan, GB/T 10125 untuk semprot garam.
Satu catatan sebelum detailnya. T/CPIA 0005 ditulis ketika ribbon datar membawa hampir seluruh volume. Klausulnya tentang kawat bulat tipis, dan ribbon berbentuk hampir tidak muncul di dalamnya. Jika Anda membeli kawat MBB atau 0BB, standar memberi Anda titik awal bukan jawaban, dan perjanjian teknis harus menanggung sisanya. Pola itu berulang: standar menetapkan batas bawah, perjanjian menetapkan nilai kerja.
Kelima kelompok itu bukan jenis uji yang sama
Baca daftarnya secara datar dan tampak seperti lima kategori yang setara. Baca berdasarkan apa yang bisa digagalkan oleh uji tersebut, dan terbelah menjadi dua. Empat kelompok menggambarkan kumparan yang datang: geometrinya, kekuatannya, resistansinya, lapisannya. Kelompok kelima menggambarkan apa yang masih tersisa dari kumparan itu setelah dua puluh lima tahun damp heat dan garam, yang bergantung sama besar pada encapsulant dan fluks seperti pada ribbon.
Pemisahan itu menentukan rencana pengambilan sampel Anda sebelum Anda melihat tabel frekuensi. Empat yang pertama dapat diuji ulang pada setiap lot tanpa menghentikan produksi. Yang kelima sama sekali tidak bisa menjadi uji lot, karena seribu jam bukanlah interval batch.
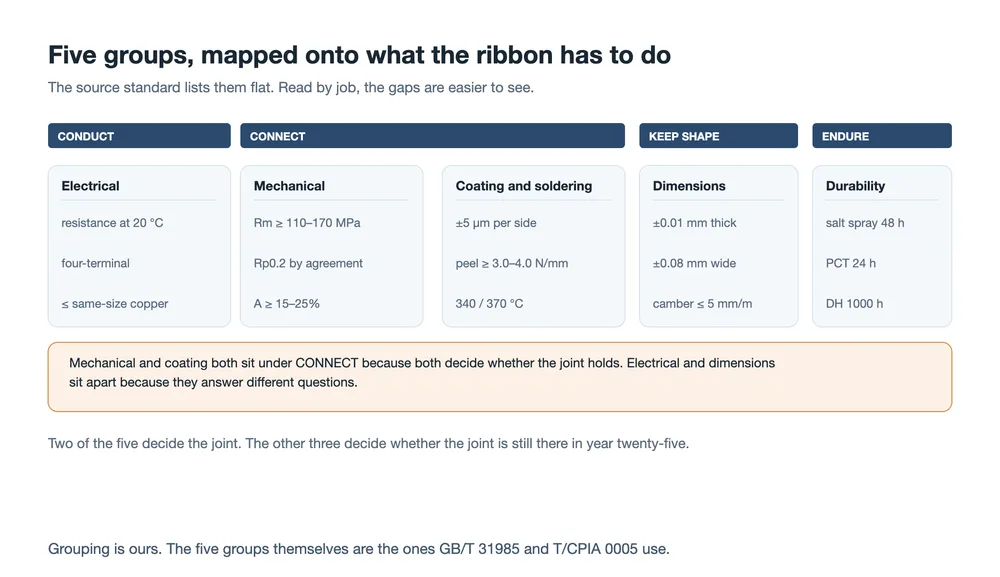
Pemetaan di atas adalah milik kami, bukan milik standar. Ini berguna karena satu alasan: membuat titik kosong terlihat. Dua kelompok menentukan apakah sambungan terbentuk. Tiga menentukan apakah sambungan masih ada pada tahun kedua puluh lima. Hanya satu dari lima yang merupakan uji interval produksi.
| Kelompok | Apa yang ditentukannya | Standar metode | Frekuensi realistis |
|---|---|---|---|
| Dimensi dan tampilan | di mana ribbon berada di stringer, dan berapa banyak tembaga yang membawa arus | GB/T 31985, T/CPIA 0005 | setiap lot |
| Mekanik | tegangan yang ditransfer ke sel, dan berapa banyak perlakuan kasar yang dapat ditahannya | GB/T 228.1 | setiap lot |
| Listrik | rugi resistif di dalam modul | GB/T 3048.2 | bulanan atau berdasarkan porsi lot |
| Lapisan dan penyolderan | apakah sambungan terbentuk sama sekali | GB/T 6462, GB/T 16921 | ketebalan setiap lot, kupas bulanan |
| Lingkungan | apakah sambungan dan polimer di sekitarnya bertahan | GB/T 10125 dan dua klausul penuaan | pada pemasok baru, lapisan baru, film baru |
Dimensi dan tampilan: murah, cepat, dan tempat sebagian besar perselisihan dimulai
Untuk ribbon datar angkanya singkat. Toleransi ketebalan adalah ±0,01 mm dan toleransi lebar ±0,08 mm. Camber samping, lengkungan yang disebut pemasok Tiongkok sebagai sickle bend, tidak boleh melebihi 5 mm per meter. Tampilan mengizinkan tidak lebih dari tiga pinhole atau bercak dross per 10 cm, masing-masing lebih kecil dari 0,5 mm², dan tidak ada perubahan warna oksidasi atau pelapisan yang terlewat.
Camber adalah yang paling menggigit. Ribbon yang melengkung tidak bergerak lurus melalui stringer, dan ribbon yang bergeser ke samping menghasilkan dua kegagalan sekaligus: sambungan yang salah tempat dan ribbon telanjang di tempat yang seharusnya ada sambungan. Keduanya terlihat di lini dan tidak satu pun terlihat di lembar data.
Untuk kawat bulat, tiga parameternya adalah diameter, kebulatan, dan kelurusan, dan di sini mikrometer tangan tidak lagi memadai. Kami membahas aritmetikanya di halaman tentang pembuatan ribbon: kawat 0,01 mm di bawah nominal memiliki resistansi 12,1% lebih tinggi pada 0,18 mm, dibandingkan 8,2% pada 0,26 mm dan 6,0% pada 0,35 mm. Toleransi absolut yang sama menimbulkan biaya lebih besar semakin tipis kawatnya. Pengukuran kontinu dengan pengukur laser ada justru karena alasan ini; empat titik dengan mikrometer tidak dapat menemukan kawat yang oval atau yang menyimpang sepanjang panjangnya.
Lalu jebakan definisi yang memakan lebih banyak argumen daripada toleransi apa pun. Apakah diameter di lembar inspeksi Anda adalah diameter berlapis atau inti tembaga? Keduanya berbeda sebesar dua kali ketebalan lapisan, puluhan mikrometer di ujung tipis rentang. Jika lembar data menyebut 0,26 mm dan pengukur Anda membaca 0,272 mm, Anda tidak menemukan cacat; Anda menemukan definisi. Tuliskan dasarnya ke dalam perjanjian dan argumennya hilang.
Mekanik: Rm, Rp0.2, dan baris yang dibiarkan kosong oleh standar
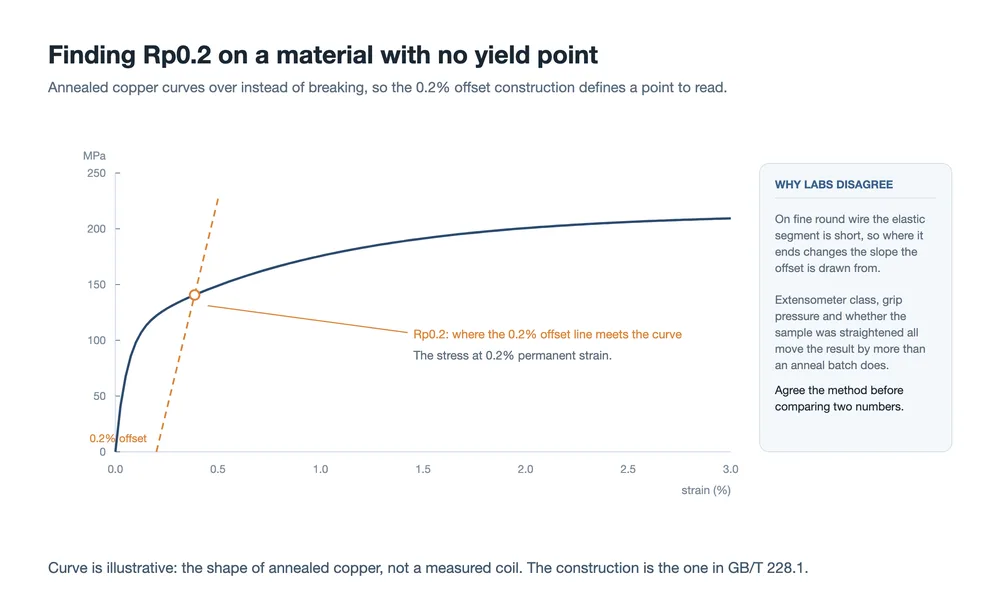
Uji tarik menurut GB/T 228.1, pada panjang ukur 100 mm, menghasilkan tiga angka sekaligus. Kekuatan tarik Rm adalah tegangan puncak sebelum spesimen putus, yang menggambarkan seberapa besar beban yang dapat ditahan pita. Perpanjangan A adalah regangan saat putus, yang menggambarkan seberapa jauh pita meregang sebelum gagal. Kekuatan luluh Rp0.2 adalah tegangan pada regangan permanen 0,2%, dan menggambarkan seberapa besar gaya yang diteruskan pita ke sel sebelum mulai menyerah.
| Properti (T/CPIA 0005) | Interkoneksi, lunak | Interkoneksi, sangat lunak | Pita busbar |
|---|---|---|---|
| Rm, ketebalan di atas 0,15 mm | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| Rm, ketebalan 0,15 mm atau kurang | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| Perpanjangan A, di atas 0,15 mm | ≥25% | ≥20% | ≥25% |
| Perpanjangan A, 0,15 mm atau kurang | ≥15% | ≥15% | ≥18% |
| Rp0.2 | sesuai kesepakatan | sesuai kesepakatan | tidak ditentukan |
Perhatikan baris terakhir. Properti yang paling langsung menentukan apakah sel retak selama penyolderan adalah properti yang tidak ditetapkan oleh standar. Ada alasannya: jendela yang tepat bergerak mengikuti ketebalan sel dan proses penyolderan, sehingga satu angka tunggal akan salah bagi sebagian pihak. Namun alasan itu juga merupakan peringatan. Pemasok yang sertifikatnya tidak mencantumkan Rp0.2 tidak menghilangkan angka secara kebetulan. Jendela itu sendiri, dan mengapa kedua ujungnya penting, diuraikan di halaman material.
Pengukuran itu sendiri lebih rumit daripada kelihatannya. Tembaga anil tidak memiliki titik luluh yang jelas untuk dibaca dari kurva, sehingga digunakan konstruksi offset 0,2%: tarik garis sejajar dengan bagian elastis, mulai dari regangan 0,2%, dan ambil tegangan di titik perpotongannya dengan kurva. Pada kawat 0,20 mm bagian elastisnya pendek, yang berarti kemiringan yang disalin oleh garis offset ditetapkan dari sangat sedikit data. Kelas ekstensometer, tekanan penjepit, dan apakah spesimen diluruskan sebelum dijepit semuanya menggeser hasilnya. Dua laboratorium bisa sama-sama kompeten namun tetap berbeda lebih dari variasi antar batch produksi.
Kondisi pengujian adalah bagian dari metode, dan itulah hal pertama yang harus dibandingkan ketika dua laboratorium berbeda hasil. Uji pada 23 °C dan kelembapan relatif 50%, pada panjang ukur 100 mm, dan kendalikan laju dalam dua tahap: 5 mm/menit hingga sekitar 2% regangan, atau 2 mm pertama perjalanan, lalu 10 hingga 20 mm/menit untuk sisanya. Laboratorium yang menjalankan seluruh pengujian pada 20 mm/menit membaca Rm yang lebih tinggi dan perpanjangan yang lebih rendah pada kawat yang sama, karena material memiliki lebih sedikit waktu untuk relaksasi. Kedua angka itu tidak salah; keduanya menjawab pertanyaan yang berbeda. Yang salah adalah membandingkannya, yang terjadi ketika sertifikat dan uji kedatangan disandingkan tanpa menyertakan metodenya.
Tarik bukan satu-satunya uji mekanis yang layak dijalankan. Uji tekuk berulang melipat pita di sekitar mandrel berdiameter tetap hingga patah, dan melaporkan jumlah siklusnya. Uji ini kasar, cepat, dan menangkap hal yang tidak dapat ditangkap oleh satu tarikan tunggal: lapisan yang retak dan inti yang mengalami pengerasan kerja di tempat pita melewati rol pemandu. Pita yang lolos dari kumparan namun mati di stringer biasanya gagal pada uji ini sebelum gagal pada uji lainnya.
Kelistrikan: koreksi yang mengubah kesimpulan
Resistansi diukur dengan metode dalam GB/T 3048.2, dalam praktiknya sebagai pengukuran empat terminal. Dua kontak mengalirkan arus dan dua lainnya membaca tegangan, sehingga resistansi pada terminal arus tidak pernah masuk ke dalam hasil. Persyaratannya bersifat komparatif bukan absolut. Pada 20 °C pita tidak boleh memiliki resistansi lebih besar daripada konduktor tembaga dengan dimensi yang sama. Sebagai acuan, tembaga TU1 anil berada pada 0,017241 Ω·mm²/m, yaitu 1,7241 µΩ·cm. Itulah sebabnya spesifikasi kedatangan untuk pita tembaga berlapis timah umumnya mencantumkan batas atas 1,72 µΩ·cm: lapisan tidak seharusnya mengurangi konduktivitas, hanya penampang yang digantikannya.
Sekarang bagian yang rutin dilewati. Koefisien suhu resistansi tembaga sekitar 3,93×10⁻³ per °C, yaitu kira-kira 0,4% per derajat. Ukur sebuah kumparan pada suhu laboratorium 28 °C tanpa koreksi dan pembacaannya menjadi sekitar 3,1% lebih tinggi. Kesalahan itu sebesar kesalahan diameter yang kami hitung di halaman manufaktur, dan arahnya berlawanan: kumparan yang baik gagal, atau kumparan marginal lolos jika ruangan dingin.
Koreksinya hanya satu baris: bagi nilai terukur dengan 1 + 0,00393 × (t − 20), dengan t adalah suhu selama pengujian. Instruksi standar untuk mengambil lima pembacaan pada 20 ± 5 °C dan merata-ratakannya ada untuk alasan yang sama. Kedua langkah itu tidak sulit. Keduanya cukup sering dilewati sehingga angka resistansi tanpa suhu pengujian yang dinyatakan bukanlah sebuah pengukuran.
Pelapisan dan penyolderan: dua angka dan satu kurva
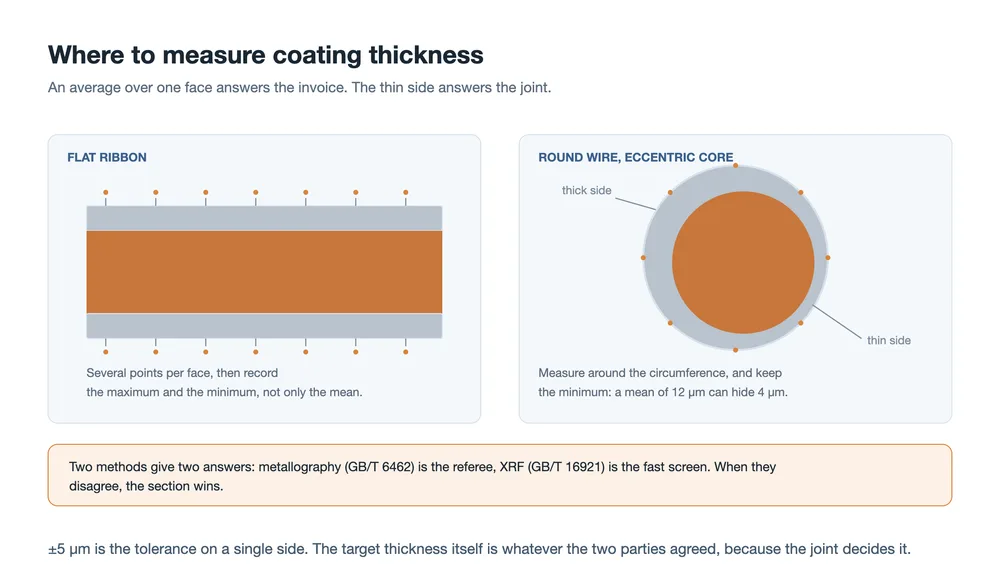
Ketebalan lapisan dapat diukur dengan dua cara. Seksi metalografi (GB/T 6462) memotong, menanam, dan memoles pita lalu membaca lapisan di bawah mikroskop. Fluoresensi sinar-X (GB/T 16921) mengukur tanpa merusak sampel dan hanya memerlukan hitungan detik, itulah sebabnya metode ini digunakan di lini produksi. Ketika keduanya berbeda, seksi metalografi menjadi penentu. Standar mengizinkan ±5 µm pada satu sisi dan menyerahkan ketebalan target kepada kedua pihak, karena sambunganlah yang menentukannya.
Pada kawat bulat, satu atau dua pembacaan bukanlah sebuah pengukuran. Jika inti berada tidak di tengah lapisan, rata-rata pada suatu penampang bisa sepenuhnya dapat diterima sementara satu sisi tipis. Sisi tipis itulah tempat solder memiliki material paling sedikit untuk dikerjakan, dan sisi itulah yang gagal. Ukur di sekeliling lingkaran, dan catat nilai minimum serta rata-ratanya.
Sebelum kupon apa pun disolder, pemeriksaan pembasahan menjawab pertanyaan yang lebih murah. Solder sepotong pita dan ukur sudut kontak fillet: di bawah 90° solder telah menyebar dan terikat, pada 90° atau lebih solder telah menggumpal dan hanya menempel di permukaan. Sudut kontak adalah proksi, bukan spesifikasi, tetapi ini cara tercepat untuk memisahkan masalah pelapisan dari masalah proses. Jika suatu batch menggumpal pada kupon yang dibasahi batch sebelumnya, pita atau penyimpanannya yang dicurigai, bukan setrika solder. Oksidasi pelapisan saat penyimpanan, timah yang tidak merata, dan lapisan tipis semuanya muncul di sini lebih dulu.
Kemampuan solder diukur sebagai peel. Solder sepanjang pita ke kupon standar, lalu tarik kembali pada 180° dan catat gayanya. T/CPIA 0005 menetapkan kondisinya: kecepatan peel 20 mm/menit, panjang tersolder minimal 20 mm dengan dataran stabil minimal 15 mm, penyolderan pada 340 ± 5 °C untuk solder ber timbal atau 370 ± 5 °C untuk bebas timbal. Nilai penerimaan adalah kekuatan peel rata-rata minimal 4,0 N/mm untuk ber timbal dan 3,0 N/mm untuk bebas timbal.
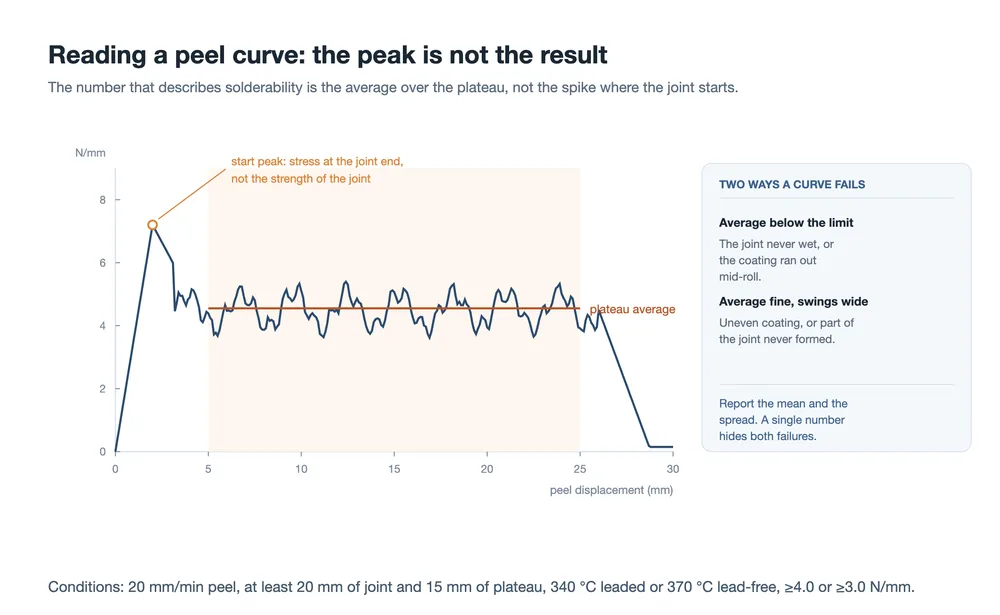
Baca dataran, bukan lonjakannya. Puncak pertama berasal dari konsentrasi tegangan di ujung sambungan dan tidak mengatakan apa pun tentang bagian lainnya. Yang penting adalah rata-rata di sepanjang bagian stabil, lalu sebaran di dalam bagian itu. Kurva dengan rata-rata yang dapat diterima dan ayunan besar biasanya berarti pelapisan tidak merata sepanjang panjangnya, atau sebagian sambungan tidak pernah basah sama sekali. Keduanya lolos pemeriksaan satu angka dan keduanya gagal di lapangan.
Dua pengujian berbeda berbagi kata peel, dan angkanya tidak dapat dibandingkan. Yang di atas mengukur kemampuan solder pita pada 20 mm/menit. Kekuatan peel elektroda tingkat sel yang digunakan pabrik modul mengikuti dokumen berbeda, T/CSTM 00461-2022, pada 300 hingga 800 mm/menit, dengan nilai penerimaan berbeda, dan mengukur kombinasi pita, garis grid, dan proses. Pemasok yang mengutip angka peel tanpa kecepatan dan spesimennya telah mengutip angka yang tidak dapat ditempatkan.
| Apa yang diukur | Kecepatan peel | Apa yang diberitahukannya kepada Anda | Masalah siapa |
|---|---|---|---|
| Kemampuan solder pita (T/CPIA 0005) | 20 mm/menit | apakah pelapisan akan membasahi dan menahan | pemasok pita |
| Peel elektroda sel (T/CSTM 00461) | 300-800 mm/menit | apakah sambungan yang benar-benar Anda buat menahan | pita, sel, dan proses secara bersamaan |
Lingkungan: pengujian bukan tentang pita
Lima klausul mencakup daya tahan, dan cara penilaiannya adalah bagian yang menarik.
| Uji | Kondisi | Cara penilaian |
|---|---|---|
| Semprot garam netral | 48 jam sesuai GB/T 10125 | peringkat perlindungan 10, peringkat penampilan minimal 4, tidak ada penguningan, penghitaman, gelembung, atau pengelupasan |
| PCT | 121 °C, 99-100% RH, 24 jam | tidak ada penguningan atau penghitaman yang jelas dalam 10 mm di kedua sisi pita |
| Panas lembab | 85 °C, 85% RH, 1000 jam | kriteria yang sama |
| Siklus termal | −40 °C hingga +85 °C, berulang | gaya peel dan resistansi diukur ulang setelah siklus; tidak ada pemisahan sambungan, tidak ada kenaikan resistansi seri |
| Penyimpanan suhu tinggi | 150 °C, 1000 jam, tingkat kupon | retensi kekuatan peel, dan tidak ada pertumbuhan terukur pada lapisan intermetalik |
Dua yang terakhir tidak memeriksa pita. Mereka memeriksa sepuluh milimeter di kedua sisinya, yaitu enkapsulan dan antarmuka. Itu pilihan yang disengaja, dan itu menunjukkan untuk apa pengujian ini. Pelapisan pita, residu fluks, dan enkapsulan berinteraksi di bawah panas dan kelembapan. Produk yang terlihat dari interaksi itu adalah pita kuning atau tepi hitam di samping pita. Menguji potongan pita telanjang di oven akan melewatkannya sepenuhnya.
Konsekuensi praktisnya adalah pengujian ini harus dijalankan dengan bill of materials Anda sendiri. Hasil semprot garam pada kupon milik pemasok memberi tahu Anda bahwa pelapisan tahan korosi. Itu tidak memberi tahu Anda apa yang terjadi ketika pelapisan itu berada di bawah EVA atau POE Anda, dengan residu fluks Anda, pada 85 °C selama enam minggu. Perilaku damp heat modul dibahas lebih mendalam di halaman mode kegagalan DH1000, dan daftar pengujian yang lebih luas ada di ikhtisar pengujian keandalan.
Rencana inspeksi masuk tiga tingkat
Dengan metode yang sudah ditetapkan, rencana mengikuti biaya waktu setiap pengujian. Tiga tingkat mencakup hampir semua kasus nyata.
| Tingkat | Frekuensi | Item |
|---|---|---|
| Lot | setiap lot masuk | penampilan, dimensi (diameter atau ketebalan dan lebar), tarik (Rm, Rp0,2, A), ketebalan pelapisan |
| Berkala | bulanan, atau sebagian lot | resistansi, gaya peel, camber, kebulatan |
| Pengenalan dan perubahan | pemasok baru, spesifikasi baru, perubahan proses | semprot garam, PCT, damp heat, kompatibilitas dengan film dan fluks Anda |
Empat kebiasaan membuat rencana bekerja lebih baik daripada tabel saja.
Ambil sampel di kedua ujung kumparan. Annealing dan tinning bergeser saat start-up dan saat pergantian kumparan, dan sampel dari lilitan luar adalah satu tempat di mana transien itu sudah terlewati.
Lacak distribusi, bukan putusan. Lot yang lolos bukan lot yang stabil. Memplot rata-rata dan sebaran setiap properti selama dua puluh lot akan menunjukkan anneal yang bergeser jauh sebelum ada lot tunggal yang gagal batasnya.
Kendalikan penyimpanan. Pelapisan teroksidasi setelah kumparan dibuka, dan kemampuan solder menurun bersamanya. Kumparan yang lolos saat kedatangan bisa gagal di lini empat minggu kemudian, dan laporan akan menyalahkan stringer. Catat tanggal pembukaan dan jaga gudang tetap kering.
Ketahui apa yang tidak dapat diberitahukan mesin kepada Anda. Stringer memeriksa penempatan dan proses, bukan kekuatan sambungan, seperti yang dijelaskan panduan mekanisme : tidak ada bagian pada mesin yang mengukur peel. Itulah sebabnya pengujian peel ada di luar lini, pada kupon, dan mengapa mesin seperti stringer AM050FH berjalan hingga batasnya sendiri bukanlah bukti bahwa sambungan itu baik.
Apa yang termasuk dalam perjanjian teknis
Standar memberikan batas bawah dan metode. Segala hal yang menentukan apakah dua laboratorium sepakat harus dituliskan secara terpisah. Dalam praktiknya daftarnya singkat:
- Dasar diameter atau ketebalan: berlapis, atau inti tembaga.
- Jendela Rp0.2 dengan batas bawah dan batas atas, serta panjang ukur dan metode offset yang digunakan untuk memperolehnya.
- Gaya kupas dalam N/mm atau N, dengan definisi lebar untuk kawat bulat, kecepatan kupas dan suhu penyolderan.
- Ketebalan lapisan target per sisi, di luar toleransi.
- Batas kebulatan dan kelurusan untuk kawat bulat, yang dibiarkan terbuka oleh standar.
- Suhu pada saat resistansi dilaporkan, dan rumus koreksinya.
- Posisi pengambilan sampel, termasuk apakah ujung kumparan disertakan.
- Enkapsulan dan fluks mana yang digunakan untuk menjalankan uji lingkungan.
Tidak ada satu pun dari ini yang eksotis. Masing-masing, jika dibiarkan tidak tertulis, telah menghasilkan perselisihan yang membutuhkan waktu lebih lama untuk diselesaikan daripada waktu menjalankan uji itu sendiri.
Pertanyaan yang muncul dalam praktik
Bisakah saya menerapkan T/CPIA 0005 pada kawat bulat?
Gunakan sebagai titik awal, bukan sebagai spesifikasi lengkap. Dokumen tersebut ditulis untuk pita datar; diameter, kebulatan, kelurusan dan dasar N/mm untuk penampang bulat semuanya perlu disepakati antara kedua pihak. Untuk kawat MBB dan 0BB, bentuk dan jumlah kawat cukup penting sehingga klausul pita datar tidak dapat menggantikannya.
Mengapa Rp0.2 saya berbeda dari pemasok?
Biasanya metodenya, bukan logamnya. Bandingkan panjang ukur, konstruksi offset, kelas ekstensometer, tekanan penjepit dan apakah spesimen telah diluruskan. Pada kawat halus bagian elastisnya pendek, sehingga perbedaan kecil dalam penyiapan menggeser hasil lebih jauh daripada perubahan batch anil. Sepakati metodenya terlebih dahulu; jika angkanya masih berbeda, barulah periksa kumparannya.
Haruskah gaya kupas dinyatakan dalam N atau N/mm?
N/mm menormalisasi berdasarkan lebar, yang tidak ambigu untuk pita datar. Untuk kawat bulat tidak ada lebar untuk dibagi, sehingga sebagian pemasok melaporkan dalam N dan sebagian membagi dengan diameter atau dengan pita nominal. Kedua konvensi dapat digunakan; angka tanpa konvensinya tidak bisa. Halaman pita dan fluks mencantumkan satuan sebagaimana biasanya dinyatakan pemasok.
Apakah XRF cukup sebagai pengganti sayatan?
Untuk penyaringan di lini, ya. Sebagai rekaman, tidak. XRF cepat dan tidak merusak serta akan menangkap kumparan yang secara sistematis tipis. XRF tidak akan mengurai inti eksentrik pada kawat bulat seperti yang dilakukan sayatan terpolir, dan standar menjadikan sayatan sebagai penentu ketika keduanya tidak sepakat. Pertahankan sayatan untuk tingkat pengenalan dan untuk sengketa.
Mengapa kriteria semprot garam tampak berjarak sepuluh milimeter dari pita?
Karena kegagalan yang menjadi perhatian ada pada antarmuka, bukan pada logamnya. Pita dapat menahan korosi namun tetap mengubah warna film di sekitarnya, dan pita dapat berubah warna sementara sambungannya tetap bertahan. Menilai pita di kedua sisi pita adalah cara standar mengubah masalah antarmuka menjadi sesuatu yang terlihat dan dapat diulang.
Apakah saya benar-benar perlu uji tarik pada setiap lot?
Itu adalah peringatan dini termurah yang Anda miliki. Anil adalah proses yang paling mungkin bergeser antar lot, dan Rp0.2 plus perpanjangan adalah tempat pergeseran itu pertama kali terlihat, sebelum menjadi keretakan sel di stringer. Uji tarik memakan waktu beberapa menit per lot; insiden sel retak memakan waktu satu shift.
Pemikiran akhir
Bagian tersulit dari pengujian pita bukanlah instrumennya. Melainkan keselarasan: properti mana, diambil sampelnya di mana, dikoreksi bagaimana, dinilai terhadap apa. Ketika dua kumpulan data tidak sepakat, urutan yang produktif adalah memeriksa metode terlebih dahulu dan pita kedua. Urutan itu telah bertahan dalam inspeksi penerimaan cukup lama sehingga layak dituliskan sebelum perselisihan berikutnya daripada sesudahnya.
Standar memberi tahu Anda apa yang minimal harus dimiliki sebuah pita. Perjanjian memberi tahu Anda apa yang harus dimiliki pita ini untuk lini ini. Dokumen kedua itulah yang menentukan hasil.
Bacaan terkait:
- Apa fungsi pita PV: tiga tugas, satu kompromi
- Bahan pita PV: inti tembaga, kekerasan, dan pelapis
- Struktur dan jenis ribbon PV: datar, bulat, dan berbentuk
- Cara pembuatan pita PV: penarikan, anil, dan pelapisan timah
- Mengapa fluks sangat penting untuk penyolderan fotovoltaik
- Lini penarikan dan pelapisan timah kawat pita
- Mekanisme stringer sel surya: panduan zona demi zona
- Uji panas lembap DH1000: mode kegagalan dan mekanismenya
- Uji keandalan modul PV: daftar lengkap
- Titik panas, retak mikro, dan PID: tiga kegagalan modul yang lambat
Nilai yang dikutip di sini berasal dari GB/T 31985 dan T/CPIA 0005-2017 sebagaimana diterbitkan, dan dari standar metode uji yang disebutkan di setiap bagian. Nilai tersebut menjelaskan apa yang disyaratkan dokumen-dokumen itu; nilai tersebut bukan pengukuran produk kami sendiri, dan bukan pengganti edisi terkini suatu standar atau perjanjian teknis yang ditandatangani. Aritmetika resistansi 0,18 mm adalah perhitungan kami sendiri, yang direproduksi di halaman pembuatan pita, dengan asumsi tembaga pada 1,75×10⁻⁸ Ω·m, lapisan tidak dihitung dalam konduksi, dan sel setengah 182 mm. Dua referensi klausul, T/CPIA 0005-2017 dan T/CSTM 00461-2022, adalah edisi yang berlaku saat halaman ini ditulis.