Tanggung jawab editorial atas artikel ini berada pada Wuhan Ooi Photoelectric Technology Co., Ltd. Ditulis dan ditinjau oleh tim editorial Ooitech. Lihat kebijakan editorial kami untuk mengetahui cara kami menulis, di mana alat AI digunakan, dan cara meminta koreksi.
Pesanan BC Dipesan hingga 2027: Apa Perubahannya untuk Lini Modul
Daftar Isi
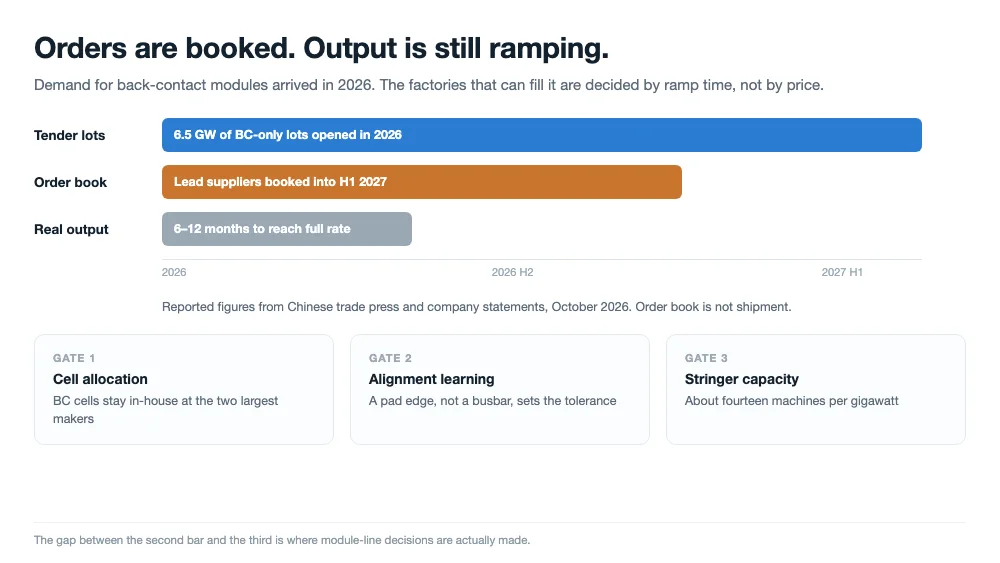
Jawaban singkat: Pada Oktober 2026, pemberitaan perdagangan Tiongkok dan pengungkapan perusahaan menempatkan tender BC skala utilitas di atas 6,5 GW untuk tahun tersebut dan menggambarkan buku pesanan dari dua produsen BC terkemuka yang berjalan hingga paruh pertama 2027. Bagi sebuah lini modul, hal itu mengubah urutan perencanaan alih-alih resep pengelasan: alokasi sel, waktu ramp, dan kapasitas stringer kini lebih menentukan tanggal pengiriman daripada harga modul.
Apa yang berubah pada 2026
Sel back-contact menghabiskan lima tahun terakhir sebagai produk atap premium yang terutama dijual ke Eropa dan Jepang, dengan harga yang tidak akan dibayar oleh sebagian besar proyek utilitas. Pemberitaan dari Oktober 2026 menggambarkan pasar yang berbeda. Pembeli milik negara termasuk Datang, Jingneng, CNPC, dan grup South-to-North Water Diversion membuka lot tender khusus BC pada 2026, dan volume gabungannya dilaporkan di atas 6,5 GW. Lot tender bukan pesanan pembelian, tetapi utilitas yang memasukkan lot khusus BC ke dalam jadwal pengadaannya telah menerima premi tersebut dalam anggarannya.
Angka-angka yang melekat pada dua pemasok terbesar memberi tahu Anda seberapa ketat antreannya. AIKO dilaporkan memiliki sekitar 15 GW pesanan modul ABC di tangan, dipesan hingga paruh pertama 2027, ditambah lot BC 4 GW dalam program 2026–2027 Datang. Modul HPBC 2.0 LONGi dikutip pada 650–670 W dalam produksi arus utama, dengan pengiriman BC kumulatif menuju 100 GW pada akhir 2026. GCL telah mengirimkan modul back-contact GPC ke luar negeri, TCL Zhonghuan memiliki pesanan BC skala utilitas Australia, dan Trina sedang dalam tahap pengambilan sampel dan diskusi kerangka kerja.
Perlakukan ini sebagai angka yang dilaporkan, bukan yang diaudit. Sumbernya adalah pers perdagangan Tiongkok yang melaporkan pernyataan perusahaan, dan kami belum memverifikasi secara independen satu pun dari itu. Yang penting bagi sebuah pabrik adalah pola di balik angka-angka tersebut: permintaan datang lebih cepat daripada kemampuan membuat sel, dan kesenjangan itu ditutup dengan memesan kapasitas alih-alih melalui persaingan harga.
| Apa yang dikatakan pemberitaan Oktober 2026 | Apa yang berubah bagi perencana lini |
|---|---|
| Volume tender BC di atas 6,5 GW pada 2026 | Keputusan kemampuan BC bergeser dari opsional menjadi terjadwal, karena lot utilitas tidak dapat dilayani dengan modul TOPCon |
| Buku pesanan hingga H1 2027 | Tanggal pengiriman Anda bergantung pada alokasi sel, sehingga lini modul harus siap sebelum sel tiba, bukan sesudahnya |
| Lini BC baru membutuhkan 6–12 bulan untuk mencapai kapasitas penuh | Ramp, bukan pembelian, adalah tonggak terpanjang; waktu tunggu peralatan dan commissioning berada di dalam jendela itu |
| Sel BC sebagian besar disimpan untuk modul internal | Pasokan sel merchant tipis, sehingga lini BC tanpa perjanjian sel adalah lini tanpa jadwal |
| Kapasitas sel BC domestik mungkin di atas 100 GW pada 2026 | Kapasitas bukan output; yield dan alokasi sel menentukan apa yang benar-benar keluar dari gedung |
Buku pesanan bukan output
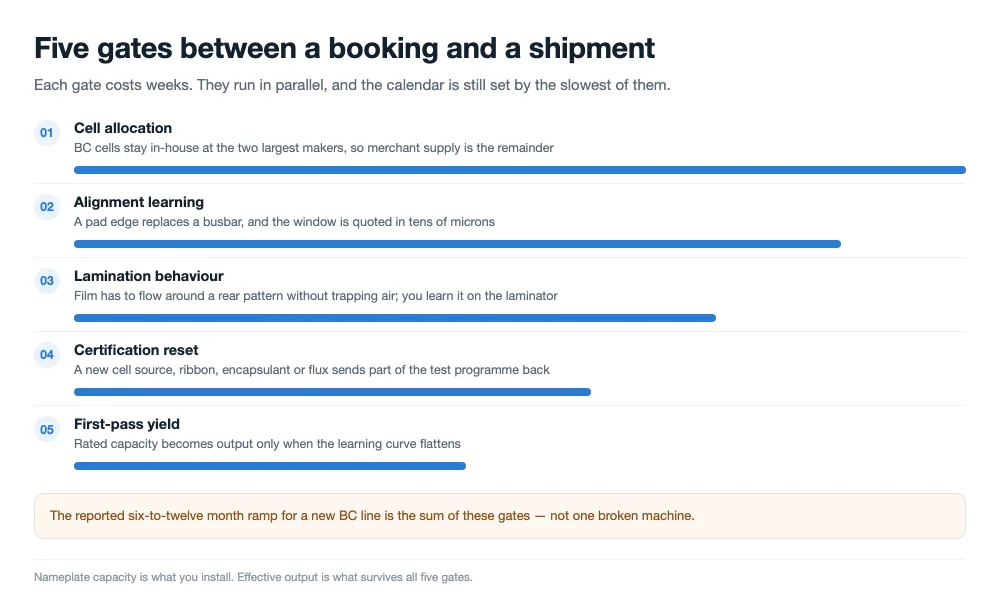
Frasa yang paling berperan dalam pemberitaan itu adalah "kapasitas tidak sama dengan pengiriman efektif". Lini BC yang telah dipasang dan lini BC yang mengirim pada kapasitas penuh dipisahkan oleh lima hal, dan hanya satu di antaranya adalah peralatan.
Yang pertama adalah pasokan sel. Jika dua produsen BC terbesar menyimpan sel mereka untuk modul mereka sendiri, pabrik modul merchant bersaing untuk sisanya, dan sisanya bergerak lambat karena setiap sel yang dijualnya adalah modul yang tidak dapat dikirimnya sendiri. Yang kedua adalah pembelajaran proses. Sel back-contact menempatkan kedua polaritas pada satu permukaan, yang mengubah stasiun pengelasan menjadi masalah penyelarasan dengan jendela yang diukur dalam puluhan mikron; kurva pembelajaran operator pada stasiun itu lebih panjang daripada pada sel busbar, dan hal itu muncul dalam yield first-pass, bukan dalam kapasitas nameplate. Sisi sel dari masalah itu layak dipahami sebelum Anda membeli apa pun: pola belakang itulah yang membuat sambungan sulit, dan proses pembuatan sel menentukan seberapa besar toleransi yang Anda dapatkan.
Yang ketiga adalah perilaku enkapsulasi dan laminasi. Pola sisi belakang dengan pad sempit dan garis lem membutuhkan layup yang cukup rata sehingga film mengalir di sekitarnya tanpa memerangkap udara, dan itu ditemukan pada laminator, bukan pada gambar. Yang keempat adalah sertifikasi: setiap perubahan pemasok sel, ribbon, enkapsulan, atau fluks mengatur ulang sebagian pekerjaan kualifikasi. Yang kelima adalah yang tidak dianggarkan oleh siapa pun, yaitu bahwa keempat hal di atas saling tumpang tindih, sehingga lini mencapai output terukurnya berbulan-bulan setelah mesin terakhir disetujui.
Kami menjalankan layup back-contact pada laminator berpemanas oli dengan evakuasi multi-tahap, mengendalikan keseragaman suhu pada sel 130 hingga 170 μm sehingga enkapsulan meleleh dengan mulus ke dalam pola belakang tanpa memerangkap gelembung udara.
Itulah sebabnya ramp 6–12 bulan yang dilaporkan untuk lini BC baru bukanlah alasan penjualan. Itu adalah bentuk normal dari ramp back-contact, dan itulah angka yang harus dijadikan acuan ketika pemberian tender menaruh tanggal pengiriman di meja Anda.
Mengapa stasiun stringing adalah gerbang paling lambat
Pada sel front-contact, ribbon mendarat pada pad busbar yang lebarnya beberapa milimeter, dan offset tetap menyisakan logam di bawah sambungan. Pada sel back-contact, offset yang sama dapat menempatkan strip di antara dua jari dengan polaritas berlawanan, yang bukan sambungan lemah melainkan korsleting. Toleransi penempatan karena itu berhenti menjadi pertanyaan kalibrasi mesin dan menjadi pertanyaan pengukuran: Anda harus tahu di mana tepi pad berada, pada setiap sel, sepanjang shift. Jika mekanika stasiun itu baru bagi Anda, urutan penyolderan string untuk sel BC membahasnya stasiun demi stasiun.
Tiga konsekuensi mengikuti, dan itu bersifat mekanis alih-alih metalurgis. Penyelarasan harus berbasis visi, karena penahan mekanis tidak dapat melihat pad. Gaya penekan harus rendah dan merata, karena sel 130–170 μm dengan pola interkoneksi belakang penuh akan retak alih-alih melentur. Dan ribbon harus rata, karena kawat bulat menyentuh pad datar sepanjang garis alih-alih area. Metalurgi pengelasan itu sendiri — pembasahan, pertumbuhan intermetalik, pemadatan — tidak banyak berubah; itu adalah paduan berbasis timah yang sama yang melakukan tiga hal yang sama.
Inilah juga alasan varian 0BB penting di sini. Perekat titik, pita, dan interkoneksi film penuh semuanya memindahkan sebagian sambungan ke tahap proses yang lebih akhir, yang memperpendek waktu sel terpapar panas dan memperlebar jendela proses, tetapi juga memindahkan penemuan sambungan buruk ke hilir. Cacat yang dulu tertangkap di stringer kini muncul setelah laminasi, saat modul bernilai jauh lebih tinggi. Untuk lini yang merencanakan ramp BC, pertukaran itu layak dipahami sebelum peralatan tiba, bukan sesudahnya.
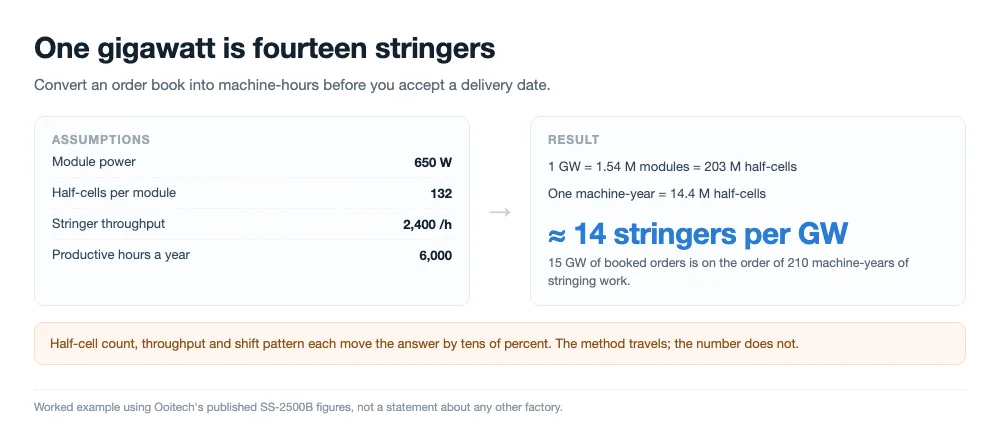
Cara yang tepat untuk membaca rencana kapasitas BC karena itu adalah mengonversi gigawatt menjadi stringer-tahun. Ambil modul 650 W, 132 setengah sel di dalamnya, 2.400 setengah sel per jam pada mesin kelas SS-2500B dan sekitar 6.000 jam produktif per tahun: satu stringer mencakup kira-kira 71 MW keluaran modul per tahun, jadi satu gigawatt sekitar empat belas mesin. Lima belas gigawatt pesanan yang sudah dipesan berada pada urutan dua ratus stringer-tahun pekerjaan. Bandingkan dengan ramp enam sampai dua belas bulan dan antrean itu berhenti terlihat seperti cerita pemasaran dan mulai terlihat seperti aritmetika.
Ini adalah angka terbitan kami sendiri yang digunakan sebagai contoh perhitungan, bukan klaim tentang pabrik pihak lain. Jumlah setengah sel, throughput, dan jam tersedia semuanya menggeser jawabannya hingga puluhan persen. Metodenya yang berlaku umum: ukur dulu kapasitas stringing, lalu sisa lini.
Apa yang dapat Anda persiapkan sebelum sel tiba
Jika lini Anda menunggu sel BC, sebagian besar pekerjaan ramp dapat dilakukan sebelumnya. Las batch kualifikasi dari setiap sumber sel yang dituju pada mesin yang benar-benar Anda miliki, bukan pada unit demonstrasi, dan catat apa yang dilakukan sambungan di tepi jendela. Latihan tunggal itu mengubah hal yang tidak diketahui menjadi pustaka resep, dan itulah perbedaan antara lini yang mulai pada 90% dan lini yang mulai pada 60%.
Persiapan kedua adalah menjaga platform tetap mampu berganti produk tanpa pembangunan ulang mekanis. Lini yang memerlukan perubahan perangkat keras antara batch TOPCon dan batch BC kehilangan berhari-hari per pergantian, dan lini dengan resep yang dapat dialihkan serta carrier umum hanya kehilangan beberapa jam. Jika Anda memperkirakan akan menjalankan kedua teknologi selama beberapa tahun sementara pasar menentukan pilihan, perbedaan itu adalah seluruh dasar bisnisnya.
| Item persiapan | Mengapa lebih penting untuk BC | Bukti yang perlu diminta |
|---|---|---|
| Batch kualifikasi per sumber sel | Pasta, geometri finger, dan lebar pad berbeda menurut produsen, dan resepnya mengikuti sel | Hasil first-pass dan kekuatan kupas per sumber, pada mesin Anda |
| Toleransi penempatan dalam mikron | Strip yang salah tempat dapat menjembatani polaritas berlawanan alih-alih sekadar kurang tumpang tindih | Distribusi offset terukur sepanjang satu shift penuh, bukan satu kali jalan yang bagus |
| Pengaturan gaya dan kerataan | Sel tipis dengan pola belakang yang rapat retak di bawah gaya yang ditoleransi sel busbar | Tingkat pecah setelah pengelasan, menurut ketebalan sel |
| Inspeksi pasca-las | Mikro-retak di dekat pad mungkin tidak muncul dalam uji tarik yang dilewati sambungan | Citra EL dibandingkan sebelum dan sesudah stringing |
| Waktu pergantian produk | Buku pesanan campuran berarti berganti antar teknologi dalam minggu yang sama | Pergantian terdokumentasi dengan uji berwaktu, bukan perkiraan |
Sisi pengadaan sudah berubah
Pengembang dan EPC yang dikutip dalam laporan yang sama menggambarkan negosiasi yang berbeda dari yang mereka jalankan dua tahun lalu. Pertanyaannya bukan lagi berapa biaya modul; melainkan slot produksi mana yang tersedia. Perjanjian jangka panjang yang mengunci volume, dan pemesanan awal kapasitas lini, menjadi cara standar untuk membeli modul BC di Tiongkok, dan proyek yang tidak memesan lebih awal terdorong ke tahun depan.
Perilaku itu menjalar ke hulu. Jika pelanggan Anda memesan kapasitas lini Anda, Anda memesan pasokan sel dan peralatan Anda dengan cara yang sama. Keputusan BC yang dimulai saat tender ditandatangani akan selalu terlambat, karena alokasi sel, waktu tunggu mesin, dan ramp saling tumpang tindih alih-alih mengantre.
Membaca lot tender BC sebelum Anda menjawabnya
Lot BC utilitas ditulis oleh insinyur yang sudah memutuskan apa yang harus dilakukan modul, dan dokumen itu biasanya berbicara lebih banyak tentang lini daripada tentang harga. Bin daya adalah hal pertama yang harus diperiksa terhadap kemampuan Anda sendiri. Lot yang mensyaratkan bin 650 W dari sel yang menghasilkan 670 W di tangan pemasok menyisakan anggaran kerugian untuk stringing, layup, dan laminasi; jika hasil first-pass Anda masih dalam tahap belajar, anggaran itu adalah perbedaan antara pengiriman dan pengerjaan ulang.
Hal kedua yang harus dibaca adalah bagaimana lot itu menjelaskan inspeksi. Modul back-contact menyembunyikan sebagian interkoneksinya di belakang, sehingga kriteria EL dan kriteria visual harus dibaca bersama dengan konstruksi modul. Jika tender mengasumsikan citra EL sisi belakang pada resolusi tertentu, stasiun inspeksi Anda harus mampu menghasilkannya, dan itu keputusan pembelian bukan keputusan operasional.
Hal ketiga adalah bill of materials di balik garansi. Perekat isolasi, ribbon datar, encapsulant, dan junction box semuanya muncul dalam berkas kualifikasi, dan lot yang menetapkan salah satunya menghilangkan kemampuan Anda untuk menggantinya selama ramp. Layak dikonfirmasi sebelum Anda menandatangani, karena substitusi yang Anda rencanakan sebagai tuas biaya mungkin sudah dikecualikan.
- Bin daya dan anggaran kerugian yang tersirat untuk lini Anda
- Kriteria penerimaan EL dan visual, termasuk pencitraan sisi belakang
- Bahan mana yang ditetapkan oleh garansi dan berkas kualifikasi
- Apakah konstruksi modul mengasumsikan interkoneksi perekat, pita, atau film
- Jadwal pengiriman terhadap tanggal ramp realistis Anda, bukan tanggal nameplate Anda
Tidak ada dari semua ini yang eksotis. Ini daftar yang sama yang akan Anda baca untuk tender apa pun, diterapkan pada produk yang mode kegagalannya berada di sisi yang tidak dapat Anda lihat dari depan.
Tiga cara menambah kapasitas BC
Tidak ada satu jawaban yang benar, hanya tiga struktur dengan profil risiko yang berbeda. Tentukan Anda berada di mana sebelum meminta penawaran, karena peralatan, kepegawaian, dan pekerjaan sertifikasinya berbeda.
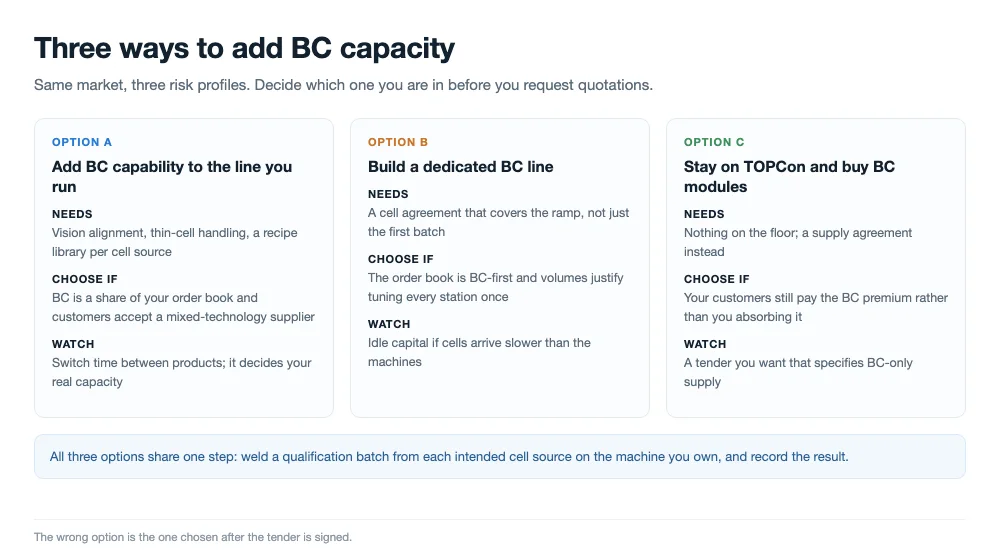
Tambahkan kemampuan BC ke lini yang sudah Anda jalankan
Jika platform Anda yang ada sudah menangani sel tipis dan memiliki penyelarasan visi, biaya marginalnya adalah pustaka resep, batch kualifikasi per sumber sel, dan pelatihan ulang. Pilih ini ketika BC hanya sebagian dari buku pesanan Anda, bukan seluruhnya, dan ketika pelanggan Anda menerima pemasok dengan teknologi campuran.
Bangun lini BC khusus
Jika buku pesanan mengutamakan BC dan volumenya membenarkan, lini khusus menghilangkan penalti pergantian dan memungkinkan Anda menyetel setiap stasiun untuk satu produk. Pilih ini ketika Anda memiliki perjanjian sel yang mencakup ramp, karena lini khusus dengan pasokan sel tipis adalah cara paling mahal untuk menganggurkan modal.
Tetap di TOPCon dan beli modul BC
Jika pasar Anda belum memerlukan BC dan volume Anda kecil, membeli modul BC jadi untuk proyek yang memintanya menjaga modal tetap bebas. Pilih ini ketika premi BC masih dibayar oleh pelanggan Anda, bukan oleh Anda, dan tinjau kembali keputusan ini ketika tender yang Anda inginkan mensyaratkan pasokan khusus BC.
Apa yang akan mengubah gambaran ini
Ada lima hal yang layak dicermati, dan masing-masing menggerakkan gambaran ke arah yang berbeda. Pasokan sel dari pihak ketiga adalah yang pertama: jika dua produsen terbesar mulai menjual sel BC secara eksternal dalam volume besar, ramp modul tidak lagi dibatasi oleh alokasi. Pengurangan perak dan penyederhanaan proses adalah yang kedua: keduanya menurunkan selisih biaya yang saat ini membenarkan premi tersebut. Yang ketiga adalah apakah tender utilitas tetap menuliskan lot khusus BC, yang justru menjadi penyebab awal produk atap berubah menjadi produk utilitas.
Yang keempat adalah jalur interkoneksi. Jika metode lem dan film bergaya 0BB matang, stasiun stringing menjadi kurang menjadi hambatan dan laminator menjadi lebih menjadi hambatan, yang mengubah ke mana sebuah lini harus membelanjakan modalnya. Yang kelima hanyalah kurva hasil: pemasok yang mempublikasikan hasil lolos pertama 98% pada laju penuh menyampaikan hal yang berbeda dari pemasok yang mempublikasikan kapasitas nameplate.
Untuk mencegah tahap laminasi membatasi laju lini, kami memasangkan laminator dua ruang dengan tahap pemanasan dan pendinginan terpisah, menjaga perpindahan panas yang stabil pada 132 modul setengah sel selama siklus curing yang lebih lama.
Pertanyaan yang sering diajukan
Apakah backlog pesanan BC nyata atau hanya kapasitas yang diumumkan?
Keduanya ada, dan pelaporannya mencampurnya. Pesanan yang dipegang dan kapasitas terpasang adalah angka yang berbeda; yang penting untuk tanggal pengiriman adalah output yang disesuaikan dengan hasil, yang jarang diungkapkan. Mintalah angka pengiriman atau pendapatan, bukan gigawatt nameplate.
Bisakah lini TOPCon yang ada dikonversi ke BC?
Sebagian bisa. Stringer memerlukan penyelarasan visi dan gaya penekan yang lebih rendah dan lebih rata, serta stasiun layup dan laminasi perlu menangani pola sisi belakang. Sebagian besar lini tidak berubah, itulah sebabnya menambahkan kemampuan BC ke platform yang ada biasanya lebih murah daripada gedung baru.
Mengapa lini BC memerlukan enam hingga dua belas bulan untuk mencapai laju penuh?
Karena kendalanya menumpuk, bukan mengantre: alokasi sel, pembelajaran penyelarasan, perilaku laminasi, sertifikasi setiap material yang diubah, dan peningkatan hasil lolos pertama semuanya berjalan bersamaan. Tidak ada satu pun yang lambat sendirian; bersama-sama semuanya menentukan kalender.
Berapa banyak stringer yang dibutuhkan satu gigawatt?
Dengan modul 650 W, masing-masing 132 setengah sel, 2.400 setengah sel per jam, dan 6.000 jam produktif, sekitar empat belas. Ubah salah satu asumsi itu dan jawabannya bergeser puluhan persen, jadi hitunglah dengan format sel dan pola shift Anda sendiri.
Apakah BC memerlukan ribbon yang berbeda?
Biasanya ribbon datar, bukan bulat, karena pad belakang adalah permukaan datar dengan lebar tertentu dan kawat bulat hanya menyentuhnya di sepanjang garis. Ketebalan dan kekerasan lapisan tetap dalam kisaran normal, meskipun kekakuannya harus sesuai dengan sel yang lebih tipis.
Bagaimana dengan HJT dan TOPCon saat BC di-ramp?
Platform yang memiliki pustaka resep dapat menjalankan ketiganya. HJT menetapkan batas atas suhu proses, TOPCon dan BC berada dalam kisaran serupa, dan perangkat keras mesin tidak perlu berubah di antara keduanya jika carrier dan sistem penyelarasannya sama.
Apakah saya perlu sertifikasi baru untuk membuat modul BC?
Ya, untuk apa pun yang mengubah bill of materials atau konstruksi sel. Kualifikasi IEC terkait dengan desain dan material yang diuji, jadi jenis sel baru atau encapsulant baru berarti sebagian program pengujian harus dijalankan lagi. Rencanakan di dalam ramp, bukan setelahnya.
Jika BC habis terjual, apakah itu menaikkan harga modul?
Itu mendukung premi, bukan lonjakan harga spot, karena pembelinya adalah utilitas dengan perjanjian jangka panjang. Efek yang terlihat adalah waktu tunggu dan alokasi, dengan harga bergerak lebih lambat daripada ketersediaan.
Pemikiran akhir
Kisah BC pada Oktober 2026 sebenarnya adalah kisah penjadwalan. Permintaan sudah dipesan, sel sudah dialokasikan, dan pabrik yang memenangkan dua tahun berikutnya adalah pabrik yang memperlakukan ramp sebagai produk, bukan sebagai keterlambatan. Jika Anda merencanakan lini BC, ukur dulu kapasitas stringing, buktikan sambungan pada batch kualifikasi dari setiap sumber sel, dan jaga platform tetap dapat beralih kembali. Pasar akan menentukan berapa banyak BC yang diinginkannya; kalender akan menentukan siapa yang dapat mengirimkannya.
Bacaan terkait:
- Kompatibilitas Sel BC: Enam Produsen, Satu Tabber Stringer
- Mengapa Sel BC Sulit Dibuat: Proses Dua Langkah Self-Masked dari AIKO
- Sel Surya BC Dijelaskan: Struktur dan Penyolderan String
- 0BB pada Sel Surya Back-Contact: Keuntungan dan Batas Hasil
- Mengapa Sel Surya BC Perlu Lem Isolasi di Bagian Belakang?
- Mesin Tabber dan Stringer: Cara Kerjanya, Cara Memilih
- SS-2500B Tabber Stringer Sel Surya Sepenuhnya Otomatis
- Mesin Las Sel Surya Otomatis SS-1500B
OOITech memasok ruang tunggal dan ganda dengan platen berpemanas oli atau listrik untuk mendukung modul stringed standar maupun jadwal pemaduan-laminasi zero-busbar. Jika Anda menyempurnakan siklus termal atau mengkualifikasi resep enkapsulan baru, bagikan susunan modul, gambar lay-up, atau material sampel Anda dengan tim teknik kami untuk evaluasi peralatan. dengan pemanasan listrik atau minyak termal untuk lini modul back-contact dan hybrid. Jika Anda menyesuaikan proses untuk margin kontak belakang yang sempit, kirimkan gambar Anda, tumpukan modul, atau sampel sel ke tim teknik kami untuk pengujian laminasi dan evaluasi profil termal.