Tanggung jawab editorial atas artikel ini berada pada Wuhan Ooi Photoelectric Technology Co., Ltd. Ditulis dan ditinjau oleh tim editorial Ooitech. Lihat kebijakan editorial kami untuk mengetahui cara kami menulis, di mana alat AI digunakan, dan cara meminta koreksi.
Penyolderan Ribbon PV: Sambungan, Jendela, Pergeseran 0BB
Daftar Isi
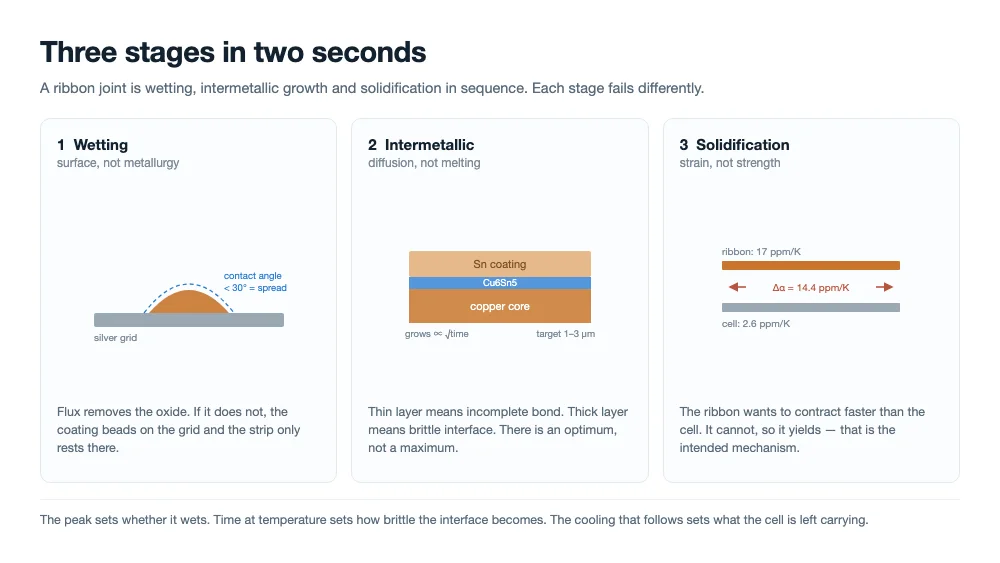
Jawaban singkat: Sambungan ribbon selesai sebelum ada yang melihatnya. Dalam satu hingga dua detik lapisan meleleh, membasahi grid perak, menumbuhkan lapisan intermetalik skala mikron, dan membeku. Suhu puncak menentukan apakah ia membasahi; waktu pada suhu menentukan seberapa rapuh antarmuka menjadi; pendinginan yang mengikuti menentukan berapa banyak tegangan yang tersisa pada sel. Jendela penyolderan karena itu tidak ditentukan oleh titik leleh solder. Ia ditentukan oleh regangan.
Anda dapat mengamati stringer selama satu shift penuh dan hampir tidak melihat sambungannya sama sekali. Ada kilatan di bawah kotak lampu, rentang pendinginan, dan string yang entah lulus electroluminescence atau tidak.
Segala sesuatu yang menentukan hasilnya terjadi di dalam jendela yang terlalu singkat untuk diamati dan terlalu cepat untuk dikoreksi dengan mata. Tiga tahap berjalan berurutan dalam kilatan itu — pembasahan, pertumbuhan intermetalik, pemadatan — dan masing-masing gagal dengan cara berbeda. Membaca perbedaan itu adalah yang memungkinkan lini melakukan debug dalam satu sore alih-alih mengganti ribbon selama sebulan.
Pembasahan menentukan apakah sambungan ada sama sekali
Pembasahan adalah peristiwa permukaan, bukan peristiwa metalurgi. Sebelum timah dapat berikatan dengan perak, ia harus menggantikan oksida pada kedua permukaan, dan itulah satu-satunya tugas nyata fluks dalam proses ini. Jika oksida bertahan, lapisan membentuk butiran pada grid alih-alih menyebar di atasnya, dan strip yang tampak tersolder sebenarnya adalah strip yang hanya bersandar pada permukaan.
Sudut kontak adalah ukuran yang jujur: di bawah sekitar 30 derajat paduan menyebar, di atas 60 derajat ia mengendap. Tidak ada yang mengukur sudut kontak pada stringer, jadi prosesnya menggantinya dengan proksi — kekuatan tarik, luas penampang, EL tepi.
| Variabel | Apa yang ditetapkannya | Apa yang membuatnya bergeser | Gejala pertama |
|---|---|---|---|
| Suhu | Apakah lapisan melewati liquidus-nya dengan margin, dan seberapa cepat fluks aktif | Penuaan emitter, kontak pelat, set point | Strip tidak terbasahi di tepi sel |
| Waktu | Berapa lama fluks dan paduan dapat bereaksi sebelum membeku | Kecepatan lini, panjang pulsa | Sambungan yang tampak lengkap dengan kekuatan tarik rendah |
| Tekanan | Apakah ribbon dan grid benar-benar bersentuhan | Keausan pin, pergeseran ketinggian, sebaran ketebalan sel | Tanda kontak hanya di satu sisi |
| Fluks | Penghilangan oksida dan tegangan permukaan | Usia fluks, pengeringan, berat yang diterapkan | Bintik tidak terbasahi acak yang berpindah antar proses |
Keempatnya tidak saling menggantikan, dan di situlah sebagian besar tindakan korektif salah. Menaikkan puncak untuk mengompensasi fluks lemah menumbuhkan lapisan intermetalik tanpa memperbaiki pembasahan. Menaikkan tekanan untuk mengompensasi profil dingin menanam ribbon dan memulai retak mikro di tepi. Variabel-variabel tampak dapat dipertukarkan pada HMI dan sebenarnya tidak.
Aktivasi fluks adalah bagian yang paling sering disalahpahami orang. Fluks memiliki jendela aktivasi: ia melakukan tugasnya pada rentang suhu, bukan pada satu saat. Jika lapisan mencapai liquidus-nya sementara fluks masih tidak aktif, jendela pembasahan habis begitu saja. Itu salah satu alasan profil yang tampak benar pada kurva emitter masih dapat menghasilkan sambungan tidak terbasahi — energinya ada, tetapi datang dalam urutan yang salah.
Lapisan intermetalik memiliki optimum, bukan maksimum
Di tempat timah bertemu tembaga, Cu6Sn5 tumbuh. Pada grid perak, Ag3Sn terbentuk. Di tempat penghalang nikel digunakan, lapisannya adalah Ni3Sn4. Tidak ada dari ini yang merupakan kontaminasi. Tanpa lapisan intermetalik tidak ada ikatan — solder hanya mengendap di permukaan dan uji tarik membaca apa pun yang diberikan gesekan.
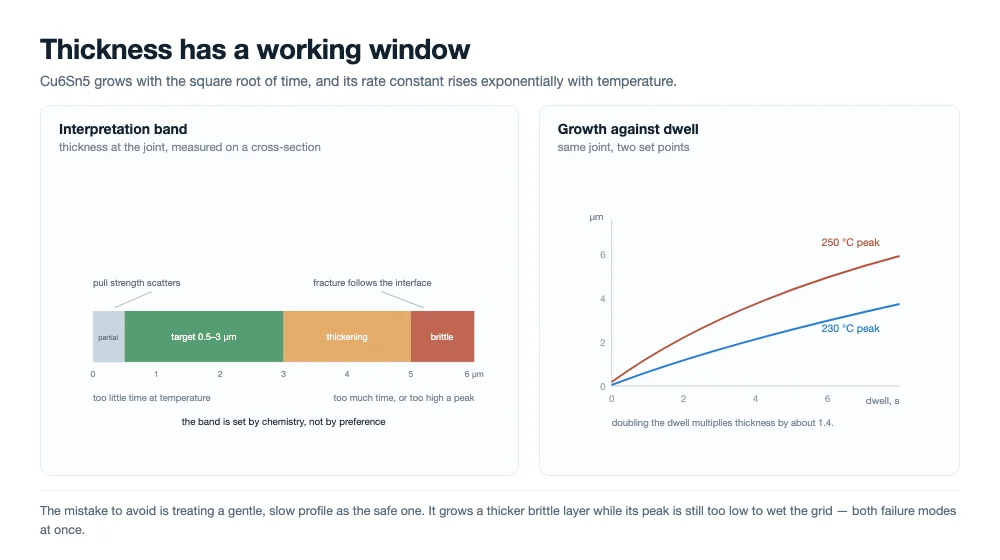
Masalahnya adalah ketebalan, karena lapisan itu keras, rapuh, dan tidak berhenti tumbuh saat mesin berhenti. Pertumbuhan dikendalikan difusi: ketebalan naik dengan akar kuadrat waktu, dan konstanta laju mengikuti hubungan Arrhenius. Waktu tinggal yang digandakan tidak menggandakan lapisan, melainkan mengalikannya sekitar 1,4. Sepuluh derajat puncak tambahan melakukan lebih dari itu, karena konstanta laju bergerak secara eksponensial.
Praktik penyolderan konvergen pada rentang kerja sekitar 1 hingga 3 mikrometer. Di bawah sekitar setengah mikrometer ikatannya tidak lengkap dan kekuatan tarik menyebar. Di atas sekitar 5 mikrometer antarmuka berperilaku seperti keramik rapuh, dan patahan yang dimulai di sana merambat melintasi seluruh strip alih-alih berhenti di dalam solder.
Penampang menunjukkan di sisi mana dari optimum Anda berada. Jika patahan melewati solder, antarmukanya baik-baik saja dan masalahnya ada pada paduan curah atau geometri tarik. Jika patahan melewati antarmuka antara paduan dan grid, lapisannya terlalu tipis atau permukaannya tidak pernah terbasahi. Jika patahan melewati lapisan intermetalik itu sendiri, lapisannya terlalu tebal dan puncak atau waktu tinggal adalah tuasnya.
Apa yang dikendalikan stringer, dan apa yang diwarisinya
Urutan di dalam stringer modern singkat: fluks, penempatan, pemanasan awal, pengelasan, pendinginan, EL. Langkah pengelasan itu sendiri adalah satu hingga dua detik kontak antara pelat panas dan sel dingin, dan hampir semua metalurgi terjadi dalam satu atau dua detik itu.
Fraunhofer ISE menerbitkan model termal tervalidasi untuk langkah itu pada 2025, dibangun pada stringer inframerah industri dan diperiksa terhadap termokopel. Dalam baseline mereka, pelat memanaskan sel hingga sekitar 121 °C, lalu dua pulsa masing-masing sekitar 1,2 detik membawanya ke sekitar 180 °C dan kemudian ke puncak mendekati 250 °C. Dua angka dari pekerjaan itu lebih penting daripada profilnya sendiri: tepi sel berjalan 26 hingga 36 °C lebih dingin daripada bagian tengah, dan menurunkan daya lampu dari 70 persen ke 50 persen mempersempit celah itu menjadi sekitar 26 °C sambil menurunkan puncak ke sekitar 219 °C.
Kedua angka tersebut menunjuk ke arah yang sama. Satu titik setel adalah kompromi di seluruh sel, bukan nilai yang berlaku untuk sel itu. Setel profil cukup panas sehingga tepi terdingin membasahi, dan bagian tengah menghabiskan detik-detik itu 30 derajat di atas yang dibutuhkan tepi — bagian tengah justru tempat lapisan intermetalik menjadi paling tebal dan tempat bow mulai terjadi. Setel cukup dingin untuk melindungi bagian tengah, dan strip terluar berisiko tidak pernah membasahi sama sekali.
Preheat adalah separuh masalah yang tidak dimiliki oleh zona pengelasan. Pelat yang memberikan 120 °C secara merata di seluruh areanya memangkas separuh energi yang harus ditambahkan lampu, dan sel yang lebih dingin membutuhkan puncak yang lebih panas untuk mencapai sambungan yang sama. Luas kontak, kerataan pelat, dan pembebanan pin semuanya menggeser suhu awal tersebut, itulah sebabnya keseragaman preheat layak diukur secara terpisah dari puncak. Satu catatan praktis: pirometer yang memantau zona pengelasan tidak memantau sambungan itu sendiri, dan menganggap bacaannya sebagai suhu sambungan adalah sumber yang diketahui dari profil yang tampak sesuai namun berperilaku berbeda.
Apa yang diwarisi mesin sama-sama menentukan. Ketebalan coating dan kondisi oksidanya, camber ribbon, ketebalan dan firing grid perak itu sendiri, aktivitas dan usia flux, serta massa termal sel semuanya tiba di zona pengelasan sebagai input yang tidak dapat diubah oleh resep. Ketika sambungan gagal, pertanyaan yang berguna bukan hanya apa profilnya, tetapi input mana di antaranya yang berubah dalam minggu-minggu sebelum mulai gagal.
Aliran panas dalam satu atau dua detik itu layak dibayangkan, karena menjelaskan mengapa tekanan dan kontak lebih penting daripada yang terlihat. Pelat adalah input langkah pada permukaannya; ribbon, karena tembaga tipis, mencapai suhu hampir seketika; sel menghangat dari permukaan kontak melalui ketebalannya sendiri sementara zona las tetap panas. Apa pun yang mengganggu jalur itu — pelat yang melengkung, pin yang terangkat, sel pada ujung tebal toleransinya — muncul sebagai sambungan yang lebih dingin daripada yang diasumsikan resep, bukan sebagai sambungan yang jelas salah.
Coating ribbon itu sendiri berada di ujung jauh rantai tersebut, itulah sebabnya ketebalan coating berinteraksi dengan profil alih-alih sekadar menambahkan solder. Coating yang lebih tebal berarti lebih banyak paduan untuk dilebur, jalur yang lebih panjang bagi flux untuk bekerja, dan lebih banyak material yang membeku menjadi bola-bola di tepi jika puncak melampaui batas. Ketebalan adalah nilai desain, bukan bonus kualitas.
Jendela ditentukan oleh regangan, bukan oleh titik leleh
Tembaga memuai sekitar 17 bagian per juta per kelvin; silikon sekitar 2,6. Sambungan membeku pada solidus paduan, dan dari sana hingga suhu ruang ribbon ingin menyusut 14,4 bagian per juta per kelvin lebih banyak daripada sel di bawahnya. Ketidakcocokan itu tidak punya tempat lain selain menjadi regangan elastis, dan perhitungannya singkat:
regangan = (17 − 2,6) × 10⁻⁶ × (solidus − 25)
| Paduan lapisan | Solidus | Regangan ketidakcocokan hingga 25 °C | Relatif terhadap batas elastis tembaga |
|---|---|---|---|
| Sn42Bi58 | 138 °C | 0.16 % | 2,3× |
| Sn63Pb37 | 183 °C | 0.23 % | 3,2× |
| SAC305 | 217 °C | 0.28 % | 3,9× |
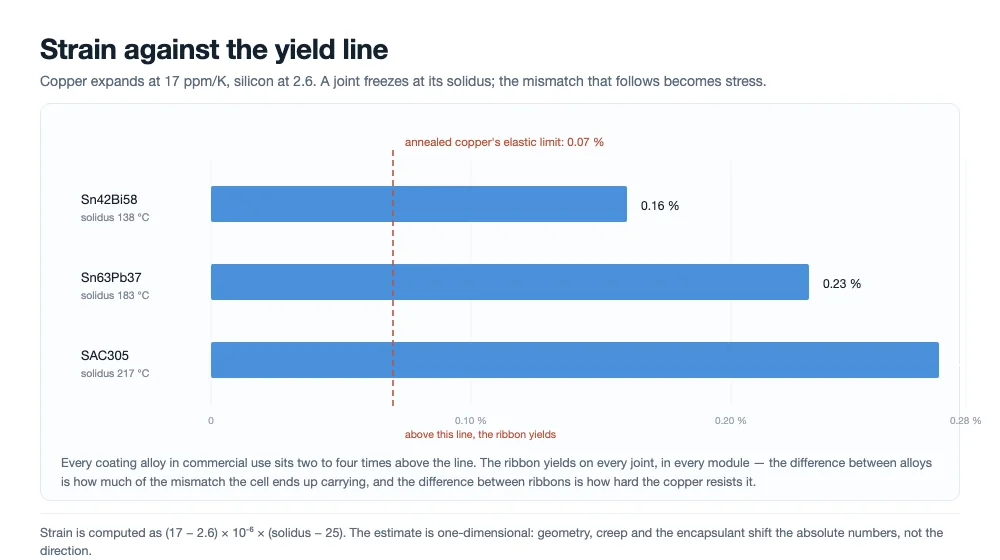
Sekarang bandingkan itu dengan apa yang dapat diserap tembaga sebelum luluh. Tembaga anil memiliki kekuatan luluh sekitar 80 MPa dan modulus sekitar 110 GPa, yang menempatkan batas elastisnya mendekati 0,07 persen. Setiap entri dalam tabel adalah dua hingga empat kali lipatnya. Ribbon luluh pada setiap sambungan, di setiap modul, di setiap lini — ini bukan cacat, ini mekanismenya. Sambungan bertahan karena tembaga berdeformasi dan menanggung ketidakcocokan itu pada dirinya sendiri.
Yang berarti tegangan yang ditanggung sel ditentukan oleh dua hal: seberapa besar regangan yang ditimbulkan titik beku, dan seberapa keras ribbon menahannya. Yang pertama adalah sifat paduan coating. Yang kedua adalah sifat tembaga, dan itulah yang dapat Anda beli. Itulah sebabnya spesifikasi ribbon meminta rentang kekuatan luluh alih-alih kelembutan maksimum: cukup lunak untuk luluh sebelum sel luluh, cukup kuat untuk bertahan dari penanganan dan laminasi tanpa melengkung.
Ada siklus termal kedua yang mudah dilupakan: laminasi. Laminasi menahan seluruh tumpukan pada 145 hingga 160 °C selama beberapa menit. Bagi solder itu berarti creep, dan creep adalah pelepasan sebagian dari tegangan yang terkunci saat pemadatan. Set plastis ribbon tidak membatalkan dirinya sendiri dan sel tidak mendapatkan kerataannya kembali, tetapi tegangan sisa sambungan memang relaksasi menuju apa pun yang diizinkan oleh enkapsulan. Dua konsekuensi mengikuti: bow akhir modul ditentukan saat stringing dan hanya sebagian dilunakkan oleh laminasi, dan dua lini yang menjalankan profil identik dapat menghasilkan modul berbeda jika pendinginan dan penumpukan mereka sebelum laminasi berbeda.
Di laminator kami, kami menjalankan tahap ini antara 145 dan 160 °C dengan pemanasan platen yang seragam, membiarkan sambungan solder melepaskan tegangan yang terkunci tanpa mengekspos antarmuka sel di bawahnya terhadap gradien termal yang tidak merata di seluruh laminat.
Jendela tersebut karena itu memiliki dua dinding, dan keduanya menarik ke arah berlawanan. Di bawahnya, coating tidak pernah melewati liquidusnya dengan margin yang cukup, pembasahan tidak sempurna, dan sambungan gagal dalam uji tarik. Di atasnya, regangan dan ketidakseragaman di seluruh sel meningkat, dan kegagalan berpindah dari sambungan ke silikon. Kedua dinding bergerak seiring ketebalan sel: sel yang lebih tipis memiliki massa termal lebih kecil, lebih banyak melengkung untuk gradien yang sama, dan menoleransi regangan yang lebih kecil sebelum retak.
Perkiraan di atas bersifat satu dimensi dan mengabaikan geometri, creep, dan bagaimana tumpukan dibatasi selama laminasi. Angka absolutnya akan bergeser untuk rakitan nyata. Arah dan orde besarnya tidak, dan itulah yang membuat jendela menjadi sempit.
Sel HJT dan back-contact mempersempitnya lebih jauh
Dua arsitektur sel mendorong jendela yang sama dari sisi yang berbeda.
Sel heterojunction membawa tumpukan passivasi silikon amorf di bawah oksida konduktif transparan. Tumpukan itu tidak bertahan terhadap puncak reflow konvensional, dan batas atas praktis untuk seluruh langkah stringing biasanya disebut pada atau di bawah 200 °C. Dua cara untuk mengatasinya adalah paduan coating suhu rendah — sistem SnBi, dengan solidus mendekati 138 °C — dan perekat konduktif yang dikeraskan pada kisaran 150 hingga 170 °C. Keduanya berhasil. Keduanya tidak gratis: sambungan yang mengandung bismut kurang ulet dibandingkan timah-timbal atau timah-perak, sehingga kekuatan tarik yang tampak sehat pada hari pertama tidak banyak berbicara tentang sambungan yang akan mengalami siklus termal selama 25 tahun, dan sambungan perekat menukar kesederhanaan proses dengan biaya dan kontrol pengawetan.
Sel surya back-contact menyerang jendela dari sisi mekanis. Sel ini satu sisi secara konstruksi, sehingga tidak ada ribbon depan yang mengimbangi ribbon belakang, dan pada 240 °C yang disukai stringing konvensional, sel melengkung cukup untuk mengganggu penanganan hilir. Itulah tekanan di balik stringing berbasis pita dan perekat untuk keluarga ini, dan ini adalah masalah mekanis sebelum menjadi masalah metalurgi: sambungan yang sama yang akan baik-baik saja pada sel dua sisi menjadi sumber warpage pada sel satu sisi.
0BB memindahkan sambungan ke laminator
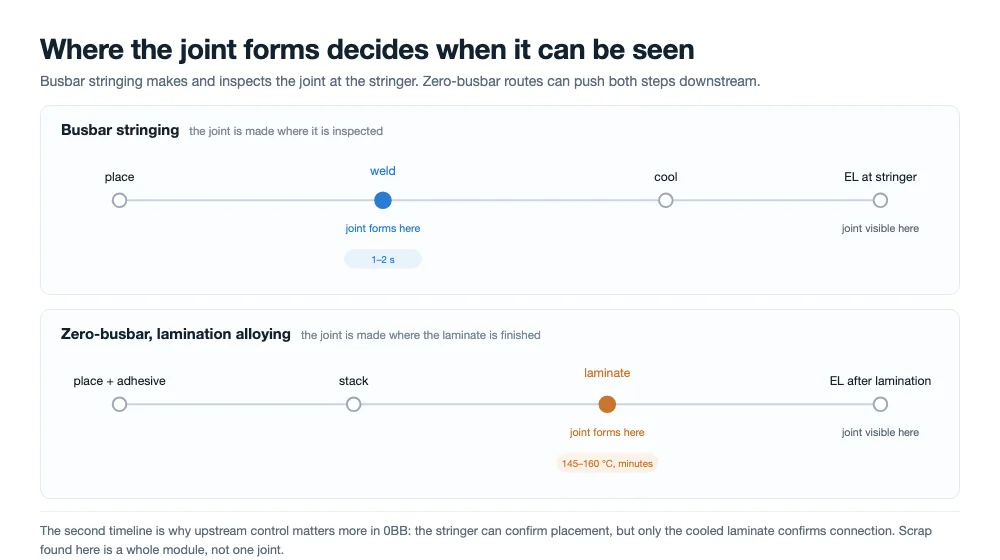
Sel busbar membuat sambungan di stringer dan memeriksanya di stringer. Interkoneksi zero-busbar mematahkan kedua bagian kalimat itu. Bergantung pada rutenya, koneksi listrik dibuat di stringer dengan ikatan mekanis ditambahkan oleh perekat, atau perekat menahan kawat di tempatnya dan paduan sebenarnya terjadi di bawah laminator. Pada rute ketiga, satu film membawa perekat, sel, dan kawat ke laminator bersama-sama, dan tidak ada yang disolder sama sekali.
Untuk ribbon, konsekuensinya spesifik bukan filosofis. Solidus lapisan berhenti menjadi detail metalurgi dan menjadi parameter proses: pada rute paduan laminasi, lapisan harus meleleh di dalam jendela laminasi, yang untuk EVA berada sekitar 145 hingga 150 °C dan untuk POE sedikit lebih tinggi. Lapisan timah-timbal atau SAC tidak pernah mencapai suhu itu, dan lapisan suhu rendah yang mencapainya harus dicocokkan dengan enkapsulan, perekat, dan batas suhu sel itu sendiri sekaligus.
Saat menjalankan tumpukan zero-busbar dengan EVA, kami menjaga ruang di dalam jendela 145 hingga 150 °C itu agar lapisan meleleh kembali dan memadu secara andal di setiap kontak kawat tanpa membuat enkapsulan melepuh atau grid bergeser.
Area sambungan juga menyusut. Tanpa busbar tidak ada pad lebar yang memaafkan kesalahan penempatan; kontaknya adalah tempat kawat halus melintasi finger, dan fraksi area itu yang benar-benar membasahi adalah yang membawa arus. Kawat yang lebih halus juga berarti spesifikasi kelurusan dan kekakuan menjadi lebih ketat, karena kawat yang menyimpang tidak lagi tersembunyi oleh busbar 1 mm.
Perubahan yang paling mahal sama sekali bukan pada ribbon. Perubahan itu ada pada di mana cacat menjadi terlihat. Sambungan yang terbentuk di bawah laminator hanya dapat diperiksa setelah laminasi, ketika modul sudah dirakit dan nilai skrap dari kegagalan adalah seluruh laminat. Stringer berhenti menjadi penyaring kualitas, dan kontrol yang dulu menangkap masalah pada sambungan harus bergeser ke hulu — ketebalan lapisan, akurasi penempatan kawat, berat perekat — di mana biayanya lebih murah per cacat tetapi lebih sulit dilihat.
Yang tetap dipertahankan stringer, pada setiap rute, adalah penempatan. Kawat harus tiba di finger dengan jarak dan tegangan yang tepat, dan perekat harus menahannya di sana selama penanganan hingga masuk ke laminator. Itu adalah keterampilan yang berbeda dari menyolder: tidak ada jendela reflow untuk disetel, tidak ada pembasahan untuk diawasi, dan tidak ada uji tarik yang dapat dijalankan pada satu sambungan. Kontrolnya adalah visi, tegangan, dan berat perekat, dan konfirmasinya adalah citra EL yang diambil setelah laminat mendingin.
Inilah sebabnya transisi zero-busbar mengubah apa yang diminta untuk dibuktikan oleh pemasok ribbon. Pada stringing busbar, kinerja ribbon dapat diverifikasi sambungan demi sambungan. Pada paduan laminasi, ribbon, perekat, dan enkapsulan membentuk satu sistem yang perilakunya hanya terlihat pada akhirnya, dan spesifikasinya harus ditulis sebagai persyaratan kompatibilitas bukan sebagai sekumpulan nilai independen.
Enam cacat dan apa yang diberitahukan masing-masing
| Gejala | Penyebab umum | Hal pertama yang harus diperiksa |
|---|---|---|
| Sambungan dingin, kekuatan tarik rendah | Puncak terlalu rendah, fluks kedaluwarsa atau kurang diaplikasikan, oksida lapisan | Profil terhadap solidus lapisan; tanggal batch fluks |
| Sambungan menguning, kelebihan solder | Puncak terlalu tinggi atau dwell terlalu lama | Penuaan emitter; perubahan resep terbaru |
| Mikroretak setelah stringing | Ribbon terlalu keras, tekanan pin tinggi, pemanasan tidak merata | Kekuatan luluh batch ribbon saat ini; gaya pin |
| Ribbon keluar dari pad, tepi putih | Camber, kesalahan penempatan | Batas camber terhadap sertifikat masuk |
| Bola solder | Lapisan terlalu tebal, puncak terlalu tinggi | Ketebalan lapisan per sisi |
| String melengkung | Ketidakcocokan termal, ribbon kaku, pendinginan cepat | Kelembutan ribbon, laju pendinginan, ketebalan sel |
Tabel ini hanya berguna jika dibaca sebagai urutan eliminasi bukan sebagai diagnosis. Dua penyebab berbeda dapat menghasilkan gejala yang sama, dan bukti pembedanya biasanya murah: pengukur camber, uji tarik pada batch yang diketahui baik, penampang lintang. Yang membuat debugging lambat bukanlah diagnosisnya sendiri melainkan mengubah dua tuas sekaligus, karena prosesnya kemudian tidak punya cara untuk mengatribusikan perbaikan.
Apa yang harus dimasukkan ke dalam spesifikasi ribbon dan proses
Enam nilai mencakup sebagian besar dari apa yang dibahas artikel ini. Nilai-nilai itu layak dituliskan secara eksplisit karena masing-masing memetakan ke mode kegagalan yang jika tidak akan ditemukan oleh lini produksi pada pukul 3 pagi.
| Spesifikasi | Mengapa ada dalam daftar |
|---|---|
| Kekuatan luluh sebagai rentang (Rp0.2) | Menetapkan seberapa besar regangan ketidakcocokan yang diserap ribbon alih-alih oleh sel |
| Ketebalan lapisan per sisi, dengan toleransi | Mendorong pembentukan bola solder dan jumlah paduan yang tersedia untuk membasahi |
| Paduan lapisan dan solidusnya | Menetapkan regangan awal sambungan, dan jendela laminasi yang dapat digunakan |
| Batas camber dan kelurusan | Mencegah cacat tepi putih dan ribbon keluar dari pad yang meningkat seiring kecepatan lini |
| Jendela aktivasi fluks terhadap profil | Memastikan fluks aktif sebelum lapisan mencapai liquidusnya |
| Puncak dan keseragaman tepi ke tengah | Menjaga strip terdingin tetap membasahi tanpa memanaskan bagian tengah secara berlebihan |
Jika Anda harus memprioritaskan, kisaran kekuatan luluh dan solidus lapisan adalah dua hal yang mengubah mode kegagalan alih-alih laju kegagalan. Pita yang sedikit terlalu tebal akan menghasilkan bola solder dan dikoreksi oleh toleransi. Pita yang sedikit terlalu keras menghasilkan sel retak pada wafer tipis dan peristiwa scrap yang muncul berminggu-minggu setelah batch diterima. Asimetri itu layak diingat ketika keputusan pembelian bermuara pada harga per ton.
Verifikasi dilakukan saat kedatangan, bukan di lini produksi. Kekuatan tarik, ketebalan lapisan, camber, dan penampang melintang hanya memakan waktu beberapa menit per kiriman; string yang retak memakan biaya sel, tenaga kerja, dan jadwal lini modul apa pun yang berada di hilirnya. Uji kedatangan cukup murah sehingga satu-satunya pertanyaan nyata adalah apakah ada orang yang dijadwalkan menjalankannya.
Pertanyaan yang sering diajukan
Pada suhu berapa sel surya disolder?
Dengan lapisan berbasis timah konvensional, puncak pada sambungan biasanya 230 hingga 250 °C, dicapai dalam satu hingga dua detik setelah pemanasan awal sekitar 120 °C. Sel heterojunction membatasi langkah ini pada atau di bawah 200 °C, itulah sebabnya mereka menggunakan paduan suhu rendah atau perekat konduktif. Pada rute zero-busbar di mana sambungan terbentuk di bawah laminator, pemaduan terjadi dalam jendela laminasi sekitar 145 hingga 160 °C.
Mengapa pita mengalami luluh selama pendinginan?
Karena regangan ketidakcocokan dua hingga empat kali lipat dari yang dapat diserap tembaga secara elastis. Dari solidus timah-timbal 183 °C, regangan hingga suhu ruang sekitar 0,23 persen; batas elastis tembaga anil sekitar 0,07 persen. Kelebihannya harus menjadi deformasi plastis, dan itulah perilaku yang diinginkan — pita mengalami luluh agar silikon tidak.
Apakah lapisan intermetalik yang lebih tebal menghasilkan sambungan yang lebih kuat?
Tidak. Lapisan kontinu sekitar 1 hingga 3 mikrometer memberikan kombinasi terbaik antara kekuatan ikatan dan ketangguhan. Lebih tipis dari itu, ikatannya tidak sempurna. Lebih tebal dari sekitar 5 mikrometer, antarmukanya rapuh dan retakan yang dimulai di sana menjalar sepanjang antarmuka alih-alih berhenti. Durasi pada suhu menumbuhkan lapisan lebih cepat daripada meningkatkan ikatan.
Bisakah sel tanpa busbar disolder pada stringer?
Ya, pada rute di mana kawat dilas pada stringer dan perekat memberikan ikatan mekanis. Pada rute di mana perekat menahan kawat dan paduan meleleh selama laminasi, tidak ada reflow solder sama sekali pada stringer. Perbedaan ini penting untuk pemilihan peralatan, karena kedua rute menempatkan kontrol proses pada mesin yang berbeda.
Mengapa cacat zero-busbar hanya muncul setelah laminasi?
Karena pada rute pemaduan-laminasi, sambungan tidak ada sampai laminat mencapai suhu. Stringer hanya menempatkan dan menahan; koneksi listrik terbentuk kemudian. Inspeksi apa pun sebelum laminasi dapat memastikan penempatan tetapi bukan koneksi, itulah sebabnya kontrol hulu pada lapisan, perekat, dan penempatan lebih berbobot daripada pada lini konvensional.
Apakah residu fluks melemahkan sambungan?
Tidak secara langsung. Kekuatan sambungan ditentukan oleh pembasahan dan lapisan intermetalik; residu yang menempel di permukaan tidak mengubah keduanya. Residu penting untuk keandalan jangka panjang dan untuk tampilan modul, yang merupakan pembahasan berbeda dari apakah sambungan terbentuk.
Bagaimana cara membedakan sambungan dingin dari pita yang terangkat?
Perhatikan permukaan patahan. Sambungan dingin terpisah pada antarmuka paduan-ke-grid dan meninggalkan grid sebagian besar utuh, sering dengan film oksida halus dan mengkilap yang terlihat. Pita yang terangkat atau salah tempat meninggalkan sobekan pada grid atau menarik logam grid bersamanya. Keduanya terlihat serupa pada citra EL dan merupakan masalah yang berbeda di lini produksi.
Apakah suhu puncak yang lebih rendah selalu memperpanjang umur sel?
Tidak. Menurunkan puncak mengurangi regangan dan bow, tetapi jika cukup jauh hingga menghentikan lapisan membasahi dengan baik, sambungan gagal secara mekanis jauh sebelum sel akan gagal. Optimumnya adalah puncak tertinggi yang masih menjaga regangan dan gradien tepi-ke-tengah dalam batas, bukan puncak terendah yang dapat dipertahankan mesin.
Pemikiran akhir
Sambungan pita diputuskan dalam satu atau dua detik, oleh empat variabel yang dikendalikan mesin dan enam yang diwarisinya. Metalurgi menetapkan batas bawah, regangan menetapkan batas atas, dan kedua dinding itu semakin mendekat seiring sel menjadi lebih tipis, arsitektur menjadi lebih dingin, dan zero-busbar mendorong sambungan ke bawah laminator. Kabar baiknya adalah tuasnya biasa: profil yang cocok dengan fluks, pita dengan kisaran kekuatan luluh yang tepat, dan pemeriksaan kedatangan yang menangkap batch buruk sebelum menjadi string yang retak.
Bacaan terkait:
- Mesin tabber dan stringer: cara kerjanya dan cara memilih
- Mekanisme stringer sel surya: panduan zona demi zona
- Bahan pita PV: inti tembaga, kekerasan, dan pelapis
- Struktur dan jenis ribbon PV: datar, bulat, dan berbentuk
- Teknologi sel 0BB: apa yang berubah dengan menghilangkan busbar
- Mengapa fluks penting untuk penyolderan fotovoltaik
- Stringing modul surya: pemecahan masalah sambungan solder dingin
- Metode pengujian pita PV: apa yang harus diverifikasi sebelum produksi
Sumber: data profil termal dari Joseph et al., EPJ Photovoltaics 16, 9 (2025), model tervalidasi pengelasan pita inframerah pada stringer industri; angka regangan dihitung dari koefisien ekspansi termal tembaga dan silikon yang dipublikasikan; pengamatan bow pada suhu stringing konvensional untuk sel back-contact seperti dilaporkan oleh TaiyangNews.
Kami menyediakan mesin laminator panel surya satu dan dua ruang dengan platen berpemanas oli atau listrik untuk mendukung modul stringed standar maupun jadwal pemaduan-laminasi zero-busbar. Jika Anda menyempurnakan siklus termal atau mengkualifikasi resep enkapsulan baru, bagikan susunan modul, gambar lay-up, atau material sampel Anda dengan tim teknik kami untuk evaluasi peralatan. with oil-heated or electric platens to support both standard stringed modules and zero-busbar lamination-alloying schedules. If you are refining your thermal cycle or qualifying new encapsulant recipes, share your module stack, lay-up drawings, or sample materials with our engineering team for an equipment evaluation.