Tes Keandalan Modul PV: Daftar Lengkap, Apa yang Rusak pada Masing-Masing, dan Apa yang Dapat Anda Jalankan Secara Internal
Daftar Isi
Pengujian keandalan modul PV pada dasarnya adalah daftar tetap uji dipercepat, masing-masing dirancang untuk merusak bagian tertentu dari modul, dan masing-masing dibaca melalui empat pengukuran yang sama: daya IV, elektroluminesensi, inspeksi visual dan resistansi isolasi. IEC 61215 menetapkan baseline kualifikasi; spesifikasi pelanggan dan program pihak ketiga seperti PVEL menambahkan tingkat keparahan di atasnya. Di bawah ini adalah daftar uji lengkap, apa yang sebenarnya coba dihancurkan oleh setiap uji, dan sisi modul mana — sel atau laminasi — yang biasanya gagal lebih dulu.
Baca Ini Dulu: Singkatan-Singkatan Ini Tidak Standar
Sebelum tabel, satu peringatan yang menghemat banyak kebingungan dalam rapat pengadaan. Singkatan industri untuk uji-uji ini digunakan secara tidak konsisten, dan sebagian bertentangan dengan standar yang diklaimnya.
IEC 61215-2 menomori prosedurnya sebagai item MQT. Yang relevan adalah:
| Prosedur IEC 61215-2 | Nomor MQT |
|---|---|
| Uji ketahanan hot-spot | MQT 09 |
| Uji siklus termal | MQT 11 |
| Uji humidity-freeze | MQT 12 |
| Uji damp-heat | MQT 13 |
| Uji wet leakage current | MQT 15 |
| Uji beban mekanis | MQT 16 |
| Uji hujan es | MQT 17 |
| Uji termal dioda bypass | MQT 18 |
Sekarang bandingkan dengan bagaimana uji yang sama biasanya ditulis dalam paket penawaran dan laporan internal:
- HF secara rutin digunakan untuk berarti hujan es. Dalam IEC 61215, HF adalah siklus humidity-freeze (MQT 12). Dampak hujan es adalah MQT 17 dan tidak memiliki penunjukan HF.
- DH kadang digunakan untuk berarti damp heat dengan langkah freeze. Damp heat adalah MQT 13; langkah freeze adalah uji humidity-freeze terpisah (MQT 12).
- HS digunakan untuk hot spot dan humidity soak, dan humidity soak bukanlah nama prosedur IEC 61215 sama sekali — prosedur damp-heat standar adalah DH.
Tidak ada dari ini yang bersifat kelebihan. Jika spesifikasi uji Anda menyebut HF dan pemasok Anda membacanya sebagai humidity-freeze sementara pelanggan Anda membacanya sebagai hujan es, Anda akan menemukan perbedaannya pada laporan kualifikasi, bukan pada penawaran. Tulis nomor MQT, bukan singkatannya.
Uji Kualifikasi
| Uji | Apa yang disimulasikan | Tingkat keparahan tipikal | Referensi IEC |
|---|---|---|---|
| Siklus termal (TC) | Fluktuasi suhu siang-malam dan musiman | −40 °C hingga +85 °C; 200 siklus untuk kualifikasi, 50 untuk penyaringan | MQT 11 |
| Humidity-freeze (HF) | Freeze-thaw dengan adanya kelembapan | Siklik, dengan fase freeze setelah paparan lembap | MQT 12 |
| Damp heat (DH) | Iklim pesisir atau tropis yang panas dan lembap | 85 °C / 85 %RH selama 1.000 h; pelanggan sering memperpanjang hingga 2.000 h | MQT 13 |
| Ketahanan hot-spot | Peneduhan sebagian memaksa sel ke bias balik | Satu sel sebagian ternaungi pada 1 matahari selama 5 h | MQT 09 |
| Dampak hujan es | Dampak mekanis dari es | Massa dan kecepatan bola es yang ditentukan pada titik dampak yang ditentukan | MQT 17 |
| Beban mekanis | Tekanan angin dan salju pada laminasi | Beban seragam, biasanya 2.400 Pa atau lebih, depan dan belakang | MQT 16 |
| Prakondisi UV | Paparan ultraviolet selama bertahun-tahun | Dosis UV yang ditentukan, depan dan belakang untuk bifacial | IEC 61215-2 |
| Wet leakage current | Integritas isolasi dalam kondisi basah | Resistansi isolasi diukur dengan modul dibasahi | MQT 15 |
| Termal dioda bypass | Pemanasan dioda di bawah arus bypass berkelanjutan | Arus dipaksa melalui dioda dengan pemantauan suhu | MQT 18 |
Dua hal tentang daftar ini layak dinyatakan dengan jelas. TC50 adalah uji penyaringan untuk pengembangan internal; TC200 adalah yang dibutuhkan kualifikasi. Dan DH1000 adalah baseline kualifikasi — pelanggan yang meminta DH2000 meminta paparan dua kali lipat, yang merupakan perbedaan rekayasa nyata dan bukan latihan dokumen.
Uji Diperluas dan Spesifik Pasar
Ini bukan persyaratan kualifikasi IEC 61215. Ini berasal dari program pihak ketiga, spesifikasi pelanggan atau pasar tujuan, dan di sinilah banyak persyaratan tender sebenarnya berada.
| Uji | Mengapa diminta | Catatan |
|---|---|---|
| PID, durasi diperpanjang | Stres sistem tegangan tinggi, migrasi ion natrium | Program pihak ketiga biasanya menjalankan 192 h pada 85 °C / 85 %RH dengan −1.000 V atau −1.500 V diterapkan, dibandingkan durasi standar yang lebih pendek. Sering diminta dalam tender skala utilitas |
| Damp heat, diperpanjang | Dua kali paparan kualifikasi | 1.000 h adalah baseline; 2.000 h adalah perpanjangan pelanggan |
| Korosi kabut garam | Instalasi pesisir dan lepas pantai | IEC 61701 — menyerang metalisasi, rangka dan interkoneksi |
| Korosi amonia | Situs pertanian dan peternakan yang berdekatan | IEC 62716 — menyerang metalisasi, enkapsulan dan rangka |
| Pasir dan debu | Situs gurun dan kering | Abrasi lapisan anti-reflektif dan kaca, serta akumulasi |
| Beban salju | Beban statis berkelanjutan, bukan siklik | Defleksi statis durasi panjang daripada siklus berulang |
| Perendaman | Aplikasi berisiko banjir dan terapung | Kegagalan penyegelan total adalah mode kegagalan |
| Impuls / lonjakan | Transien yang diinduksi petir | Perlindungan kotak sambungan dan jarak isolasi |
Apa yang Sebenarnya Gagal: Sisi Sel versus Sisi Modul
Ini adalah bagian yang paling penting dalam produksi, karena memberi tahu Anda apakah kegagalan menunjuk ke pemasok sel Anda atau ke lini laminasi dan perakitan Anda sendiri. Tabel di bawah ini mengonsolidasikan penyebab kegagalan yang dilaporkan dalam kompilasi industri Tiongkok dari pengujian ini, disusun ulang berdasarkan pengujian.
| Uji | Penyebab sisi sel | Penyebab sisi modul |
|---|---|---|
| Degradasi yang diinduksi cahaya (LID) | Kompleks boron-oksigen diaktifkan oleh cahaya dalam silikon terdoping boron; kandungan oksigen tinggi; sintering dan anil di luar jendela; kontaminasi logam dalam wafer | Suhu laminasi dan curing mengubah keadaan anil sel; lingkungan hidrogen yang tidak menguntungkan di dalam laminat mempercepat aktivasi cacat |
| LeTID, degradasi tahap akhir | Distribusi hidrogen di dalam wafer; penyimpangan parameter sintering dan anil; kontaminasi karbon dan logam | Dekomposisi enkapsulan memasok hidrogen tambahan; suhu operasi tinggi yang berkelanjutan mempercepat reaksi |
| PID | Lapisan pasivasi yang kurang padat atau mengandung lubang jarum; isolasi tepi yang tidak lengkap menyebabkan kebocoran tepi; resistansi isolasi pasivasi yang tidak memadai | Pelepasan natrium dari kaca soda-lime; resistivitas volume enkapsulan rendah; kegagalan segel tepi memungkinkan masuknya uap air; pembumian rangka yang tidak memadai |
| Panas lembab | Pasivasi tepi yang lemah; metalisasi yang rentan korosi; isolasi tepi yang tidak memadai | Penghalang uap air backsheet yang buruk; kegagalan sealant tepi; hidrolisis enkapsulan menghasilkan asam asetat; rongga yang ditinggalkan oleh laminasi yang tidak lengkap |
| Titik panas | Arus bocor balik yang tinggi; kontaminasi atau daerah arus rendah yang terlokalisasi; jari yang patah dan mikrocrack menciptakan ketidakcocokan arus | Ketidakcocokan arus dalam string; pemilihan dioda bypass yang salah atau sambungan solder dingin; peneduhan atau pengotoran eksternal yang berkelanjutan |
| Mikrocrack (ditemukan oleh EL) | Kerapuhan wafer tipis; tegangan sisa dari pencetakan dan sintering; kerusakan penanganan selama pemotongan, penyortiran dan transportasi | Tekanan laminasi yang tidak merata; tegangan tarik dari penyolderan ribbon; tegangan selama pembingkaian, penanganan dan beban mekanis; tegangan pendinginan setelah laminasi |
| Degradasi UV | Lapisan anti-reflektif dengan stabilitas UV yang tidak memadai; pergeseran indeks bias meningkatkan penyerapan optik | Stabilisator UV yang tidak memadai dalam enkapsulan atau backsheet; penguningan mengurangi transmisi; keretakan backsheet memungkinkan masuknya uap air |
| Siklus termal | Tegangan sisa dalam sel; ketidakcocokan ekspansi termal antara metalisasi dan silikon | Ketidakcocokan ekspansi di seluruh ribbon, sel, kaca dan enkapsulan; sambungan solder dingin memusatkan tegangan; tegangan laminasi sisa |
| Dampak hujan es | Wafer tipis dengan kekuatan impak rendah; mikrocrack sudah ada saat kedatangan; tegangan proses sisa | Ketebalan kaca yang tidak memadai atau tempering yang buruk; enkapsulan terlalu keras atau terlalu tipis untuk menyerap energi; dukungan rangka yang lemah; jarak sel yang tidak sesuai |
| Beban mekanis | Mikrocrack yang sudah ada sebelumnya; kekuatan wafer rendah di bawah defleksi | Kekuatan atau ikatan rangka yang tidak memadai; desain jarak sel yang buruk; kekakuan backsheet yang tidak memadai; tegangan laminasi internal |
| Kabut garam | Jari perak dan perak-aluminium rentan terhadap serangan klorida; perlindungan tepi yang lemah; kepadatan pasta sinter yang rendah | Anodisasi rangka yang rusak; kegagalan penyegelan rangka atau backsheet; cacat penyegelan kotak sambungan; korosi lapisan ribbon |
| Amonia | Degradasi metalisasi dan pasivasi di bawah amonia plus kelembaban | Permeabilitas enkapsulan dan backsheet; reaksi rangka dan material; hidrolisis yang dipercepat |
| Kebocoran basah dan isolasi | Isolasi tepi yang tidak lengkap; isolasi tepi yang tidak memadai; gerinda dan tepi tajam menyebabkan pelepasan parsial | Lapisan isolasi yang tidak memadai atau terpengaruh lubang jarum; resistansi pembumian rangka yang berlebihan; jarak rambat yang tidak memadai di kotak sambungan |
| Pengelupasan dan adhesi | Energi permukaan rendah dari lapisan sel memberikan adhesi enkapsulan yang lemah | Suhu, waktu atau tekanan laminasi di bawah target; persiapan permukaan kaca atau backsheet yang buruk; ketidakcocokan formulasi enkapsulan |
Baca ke bawah kedua kolom dan pemisahannya konsisten: kolom sel adalah tentang kualitas material dan riwayat termal; kolom modul adalah tentang antarmuka, penyegelan, tegangan dan jendela proses. Itulah aturan diagnostik praktis yang sebenarnya dikodekan oleh tabel ini.
Apa yang Dapat Anda Uji In-House, dan Apa yang Tidak Bisa
Sebagian besar pabrik menganggap pengujian keandalan sebagai sesuatu yang terjadi di laboratorium. Dalam praktiknya, pemisahannya berbeda, dan mengetahui di mana garisnya berada mengubah seberapa cepat Anda dapat bereaksi terhadap kegagalan.
Pengujian yang memerlukan ruang atau laboratorium
Siklus termal, pembekuan kelembaban, panas lembab, PID, kabut garam, amonia dan prakondisi UV semuanya memerlukan ruang lingkungan dengan kontrol terkalibrasi dan waktu operasi tanpa pengawasan yang lama. Tidak ada yang menjalankan ini sebagai pemeriksaan produksi harian.
Pengujian yang dapat dan harus Anda jalankan di lini
Hasil pengukuran pembacaan — empat hal yang menjadi dasar penilaian setiap pengujian di atas — semuanya mampu dilakukan dalam produksi:
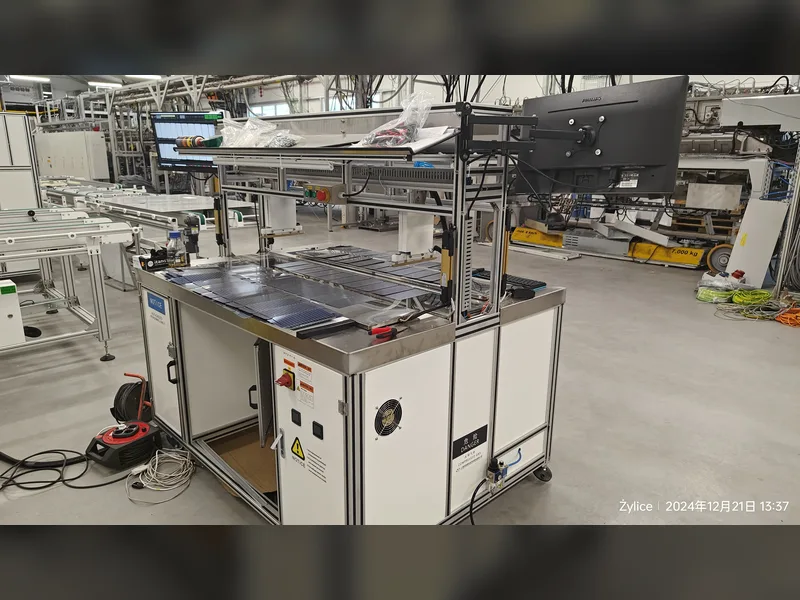
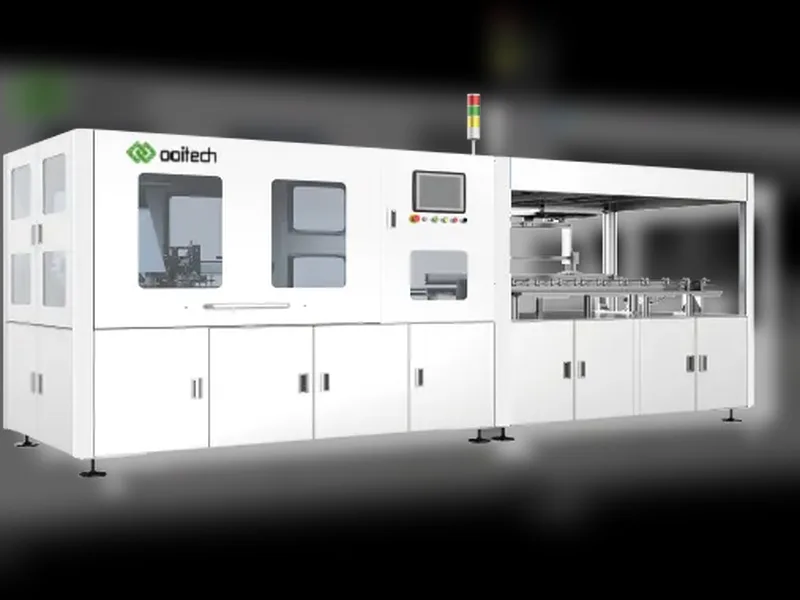
- Daya IV dan kinerja kelistrikan. Simulator kelas A+A+A+ dan penguji IV memberi Anda pengukuran daya yang menjadi acuan setiap hasil pengujian. Kami penguji IV modul XJCM-13A+, simulator matahari OTMT-A dan penguji IV ST-TLD3A+ dirancang untuk penggunaan inline atau offline pada laju produksi.
- Elektroluminesensi. EL adalah cara untuk benar-benar menemukan retak mikro, jari rusak, area tidak aktif, dan sel yang terpengaruh PID. Inspeksi EL dan VI inline, stasiun EL modul mandiri seperti OEL-S2400, dan unit genggam untuk inspeksi lapangan atau penerimaan adalah tiga pekerjaan yang berbeda. penguji EL portabel adalah alat yang Anda gunakan untuk memeriksa sel masuk dan modul yang dikembalikan tanpa menghentikan lini produksi.
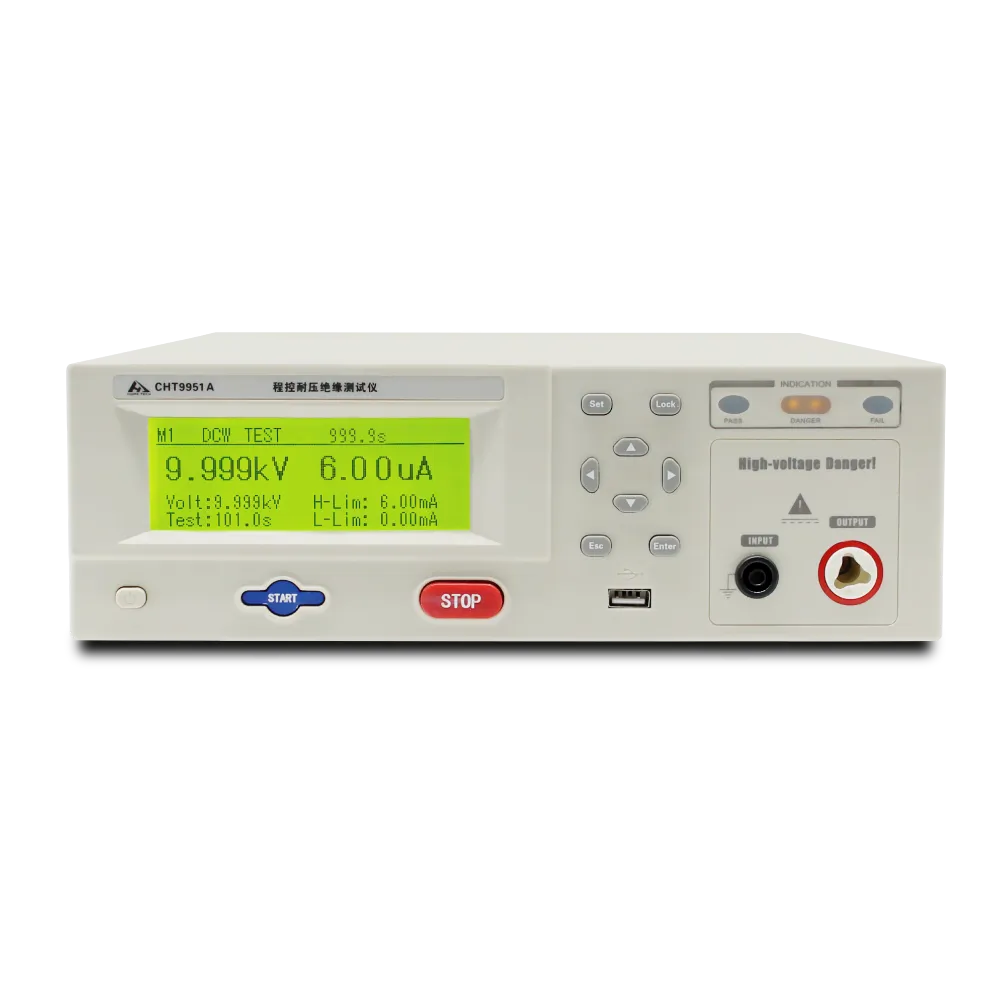
- Isolasi, hipot, dan kontinuitas pembumian. Ini adalah pembacaan keselamatan, dan cukup cepat untuk dijalankan per modul. Penguji keselamatan komprehensif CHT9980A mencakup hipot, isolasi, dan kontinuitas pembumian dalam satu stasiun; CHT9951A dan CHT9930A mencakup fungsi-fungsi individualnya.
- Inspeksi visual. Masih menjadi pembacaan yang wajib, dan masih yang paling murah.
Di mana pengujian internal benar-benar menguntungkan
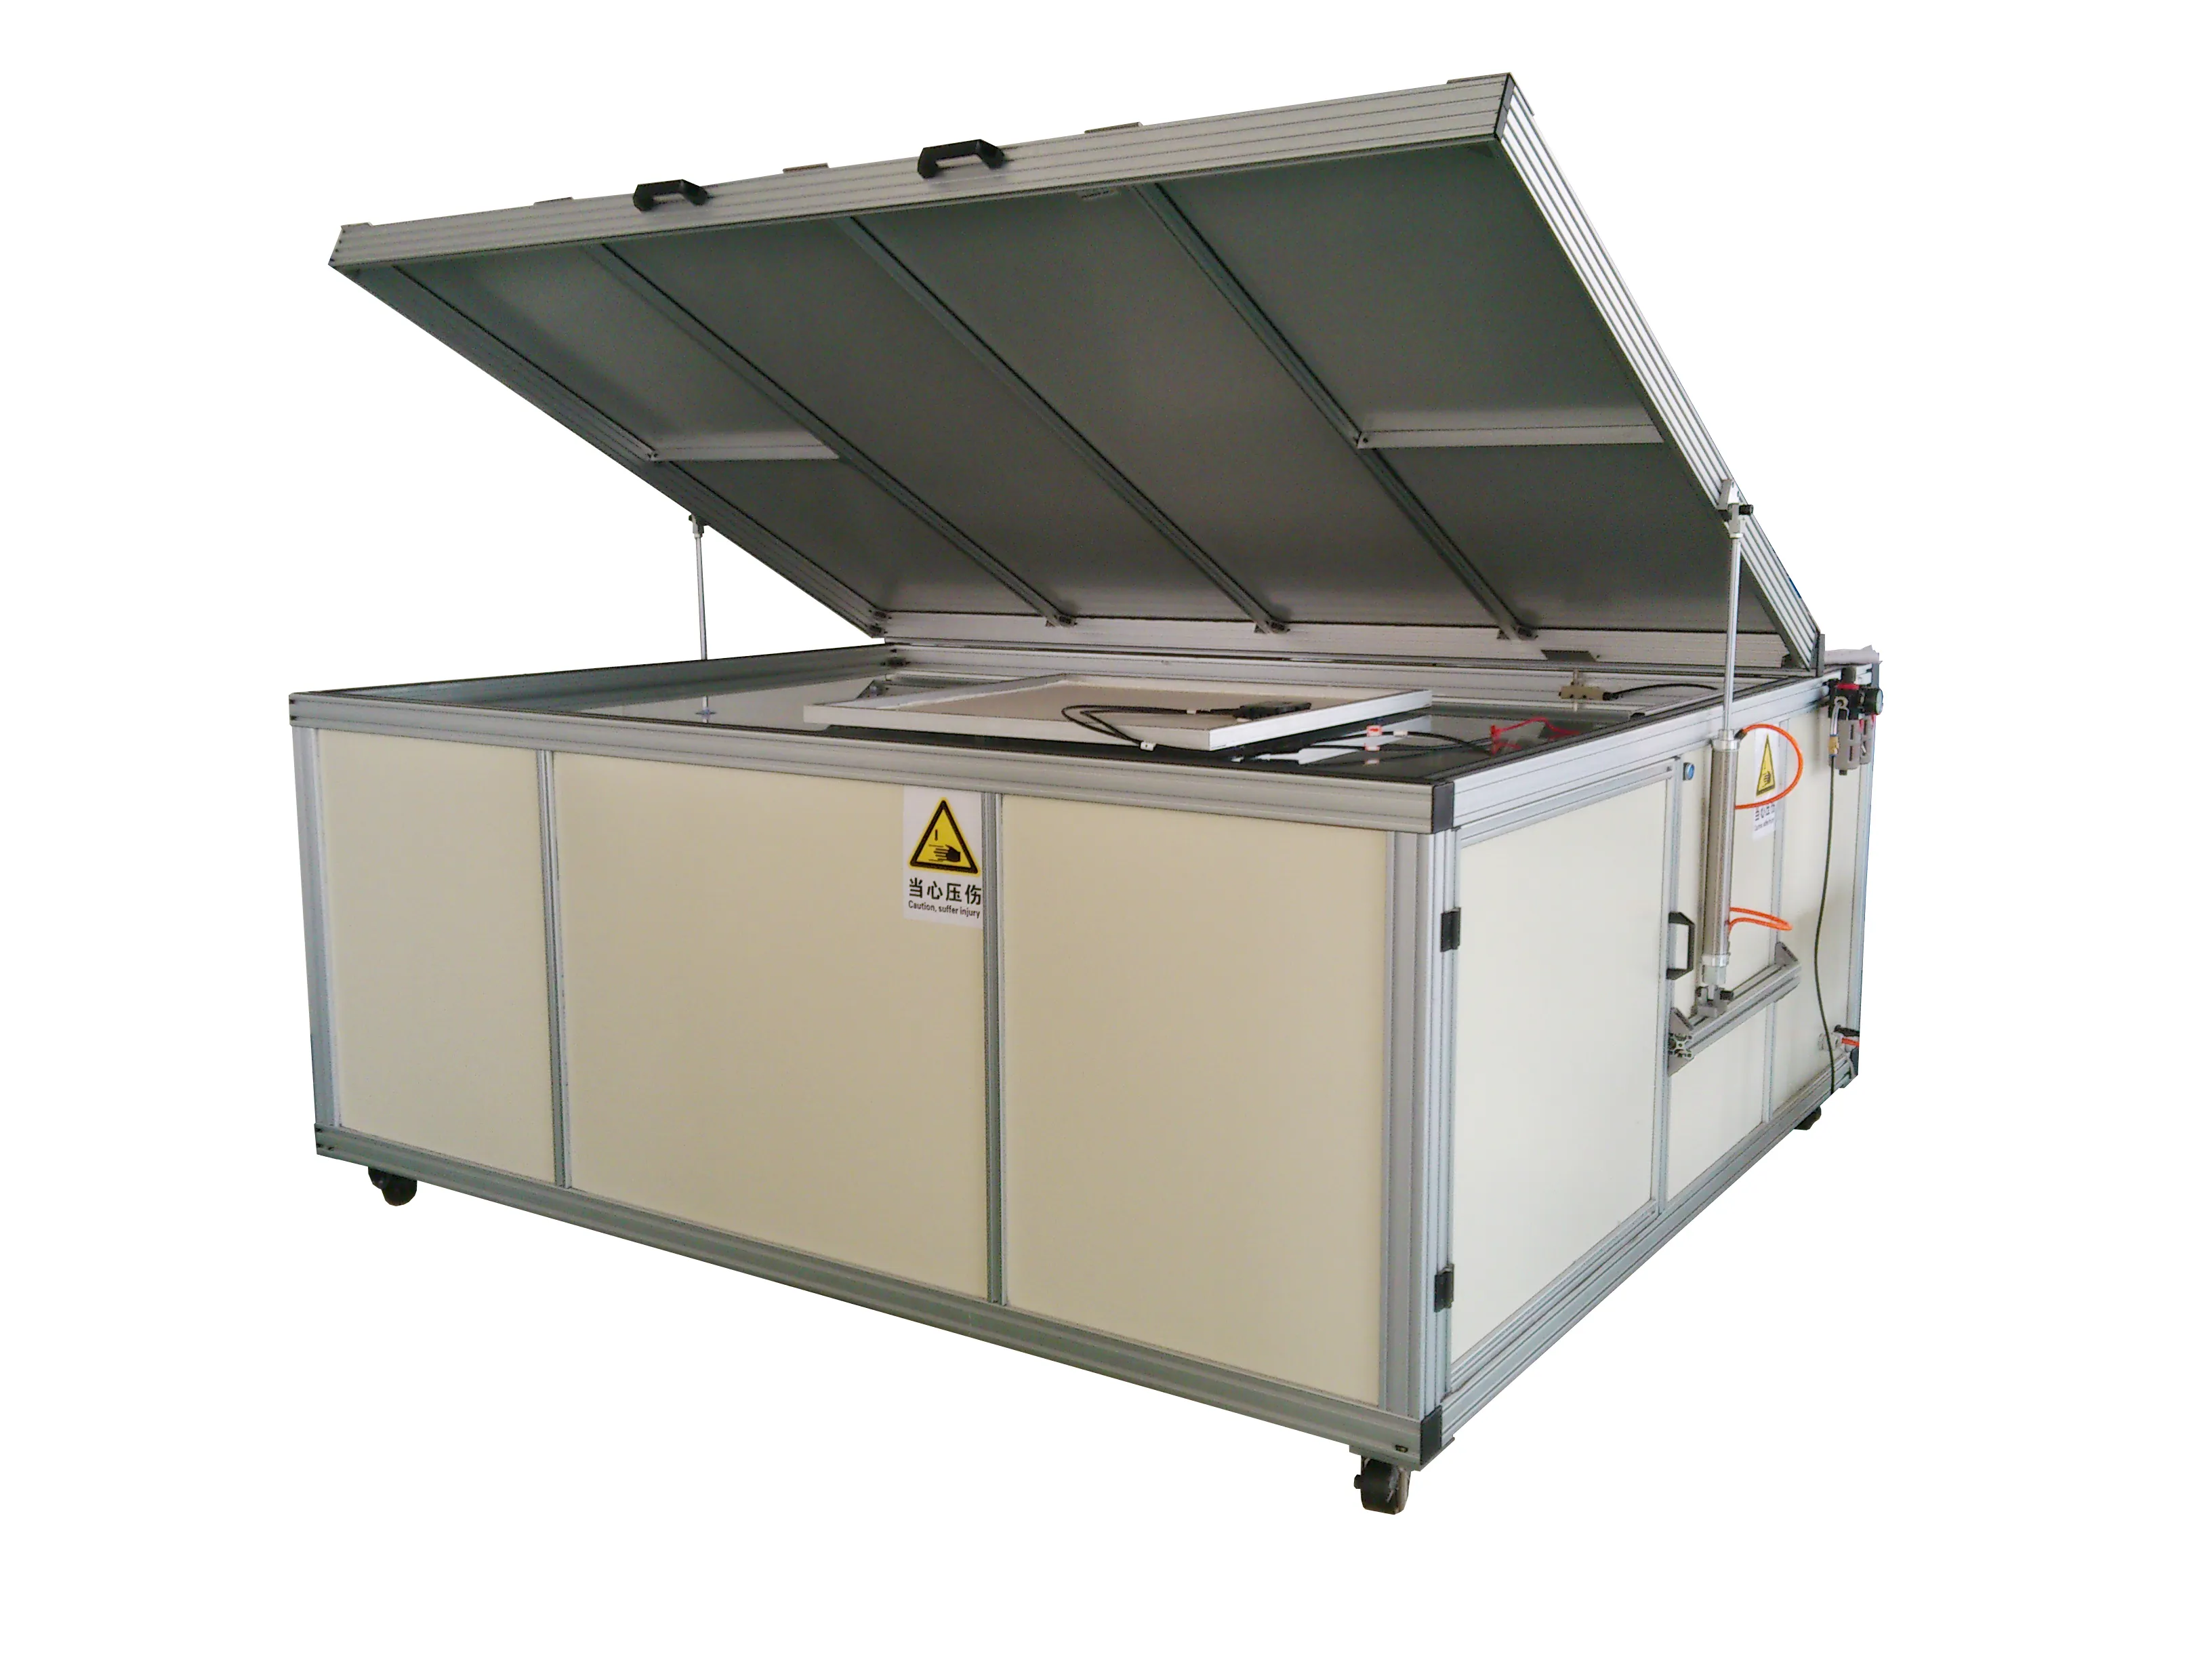
Dua situasi. Pertama, ketika pelanggan mengembalikan modul atau satu batch gagal di tujuan: memiliki kemampuan EL dan IV sendiri berarti Anda dapat mengarakterisasi kegagalan dalam hitungan jam alih-alih mengirim sampel keluar dan menunggu. Kedua, ketika Anda mengganti material — enkapsulan baru, wafer lebih tipis, ribbon berbeda — perbandingan IV dan EL sebelum-dan-sesudah di lini Anda sendiri menangkap mode kegagalan terkait proses (rongga laminasi, tegangan solder, retak akibat penanganan) jauh sebelum uji chamber akan melakukannya.
Yang tidak dapat dilakukan pengujian internal adalah menggantikan uji chamber. Pengujian internal dapat memberi tahu Anda bahwa ada sesuatu yang berubah; tetapi tidak dapat memberi tahu Anda bagaimana modul berperilaku setelah 1.000 jam pada 85 °C dan 85 %RH.
Cara Membaca Laporan Keandalan
Apa pun pengujiannya, laporan hanya bermakna jika menjawab pertanyaan-pertanyaan berikut:
- Prosedur mana dan revisi mana? Nomor MQT dan tahun standar. IEC 61215-2 telah direvisi; hasil tidak dapat dipertukarkan antar revisi.
- Apa empat pembacaan sebelum dan sesudahnya? Daya IV, EL, visual, resistansi isolasi. Lulus pada daya saja dapat menyembunyikan perubahan EL yang memprediksi kegagalan lapangan.
- Apa kriteria kelulusannya, dan siapa yang menetapkannya? Kriteria standar dan kriteria pelanggan biasanya berbeda. Batas degradasi daya 5 % umum tetapi tidak universal.
- Berapa banyak sampel, dari periode produksi mana? Hasil dari tiga modul yang dibuat dalam satu sore adalah sampel dari sore itu.
- Apa kegagalannya, jika ada, dan di sisi mana kegagalan itu terjadi? Di sinilah pemisahan sel versus modul di atas menjadi berguna: hal itu memberi tahu Anda siapa yang perlu bertindak.
Pertanyaan yang Sering Diajukan
Apakah IEC 61215 standar keandalan atau standar keselamatan?
IEC 61215 adalah kualifikasi desain dan persetujuan tipe — standar ini menetapkan bahwa suatu desain dapat bertahan terhadap tekanan yang tercantum. Keselamatan diatur dalam IEC 61730. Sebuah modul memerlukan keduanya, dan lulus di salah satu tidak berarti apa-apa tentang yang lain.
Apa perbedaan antara TC50 dan TC200?
Hanya jumlah siklusnya, tetapi tujuannya berbeda. TC50 adalah uji pengembangan dan penyaringan yang digunakan untuk menangkap masalah material dan solder yang jelas dengan cepat. TC200 adalah persyaratan kualifikasi berdasarkan IEC 61215. Lulus TC50 tidak berarti lulus TC200.
Mengapa pelanggan meminta PID pada 192 jam padahal standarnya lebih singkat?
Karena durasi standar ditetapkan sebagai batas minimum kualifikasi, dan pembeli skala utilitas telah melihat kegagalan PID lapangan yang tidak diprediksi oleh uji tingkat minimum. PID diperpanjang, biasanya pada tegangan tinggi dan 85 °C / 85 %RH, merupakan persyaratan program pelanggan atau pihak ketiga, bukan persyaratan IEC.
Apakah LID penting untuk modul tipe-N?
LID boron-oksigen terutama merupakan masalah pada tipe-P yang didoping boron. Sel tipe-N seperti TOPCon dan heterojunction sebagian besar bebas dari masalah ini, yang merupakan salah satu alasan industri beralih. Mekanisme degradasi yang perlu diperhatikan pada tipe-N adalah LeTID, di mana perilaku hidrogen, bukan kompleks boron-oksigen, yang mendorong kerugian tersebut.
Dapatkah kita mengualifikasi modul tanpa chamber?
Tidak. Uji chamber adalah kualifikasinya. Yang dapat Anda lakukan tanpa chamber adalah mendeteksi mode kegagalan akibat proses sejak dini, dengan EL dan IV, serta menghindari pengiriman modul yang akan gagal dalam uji chamber yang akan dijalankan pelanggan Anda.
Dari mana konten penyebab kegagalan dalam artikel ini berasal?
Daftar pengujian yang dikonsolidasikan serta penyebab kegagalan di sisi sel versus sisi modul diambil dari kompilasi industri Tiongkok yang diterbitkan oleh 新能供应链, dengan penamaan standar dikoreksi terhadap daftar prosedur IEC 61215-2. Angka tingkat keparahan dan kriteria kelulusan yang dikutip di sini adalah nilai industri yang umum, bukan pengganti teks standar atau spesifikasi pelanggan Anda. Jika sumber dan standar berbeda pendapat mengenai singkatan, kami mengikuti standar dan menyatakannya di atas.