Tidak Semua Gelembung Laminasi Adalah
Daftar Isi
Jawaban singkat: Tidak setiap gelembung pada modul laminasi berasal dari enkapsulan, dan menganggap semuanya sebagai masalah material akan menghasilkan perbaikan yang salah. Sebagian gelembung berasal dari sistem vakum: jika ruang tidak dievakuasi cukup cepat atau set pompa tidak dapat mempertahankan vakum yang diperlukan sepanjang siklus, udara tetap terperangkap di dalam tumpukan dan muncul sebagai rongga setelah pengikatan silang. Perbedaan ini penting karena kedua penyebab memiliki solusi yang sepenuhnya berbeda. Penyebab material mengarah pada kadar air enkapsulan, penyimpanan, atau jendela pengikatan silang. Penyebab vakum mengarah pada kapasitas pompa, kondisi seal, laju kebocoran, atau profil evakuasi. Konfigurasi pompa dan jendela termal EVA adalah yang menetapkan tenggat waktu untuk mengeluarkan udara sebelum enkapsulan mulai menggel.
Manufaktur Modul PV · oleh Jerry, Ooitech
Pendahuluan
Beberapa cacat gelembung berasal dari sistem vakum, bukan dari enkapsulan; konfigurasi pompa dan tenggat waktu pemompaan dijelaskan dalam pompa vakum laminator, jendela EVA dan bagaimana set pompa dikonfigurasi.
Setiap kali gelembung muncul di modul surya, orang cenderung menyalahkan film EVA/EPE. Tidak sesederhana itu.
Dalam enkapsulasi modul PV, gelembung laminasi adalah cacat kualitas yang paling umum dan paling sering muncul kembali. Sebagian besar orang di industri ini memiliki keyakinan tetap bahwa gelembung laminasi semuanya disebabkan oleh masalah kualitas EVA/EPE enkapsulan . Itu tidak benar. Cacat enkapsulan hanyalah salah satu dari banyak penyebab. Cacat bahan baku, peralatan laminasi yang tidak normal, kesalahan operasi manusia, dan lingkungan bengkel yang tidak terkendali semuanya dapat memicu berbagai jenis gelembung laminasi.
Gelembung terlihat seperti cacat kosmetik permukaan, tetapi mereka terus mempengaruhi keluaran daya modul, stabilitas jangka panjang, dan masa pakai. Mereka adalah salah satu penyebab tersembunyi utama di balik degradasi luar ruangan, delaminasi, dan kegagalan. Blog ini melihat klasifikasi gelembung, akar penyebab, dan kerusakan kinerja dari berbagai sudut, memberi Anda dasar yang tepat untuk optimasi proses dan pelacakan cacat.
Jenis Gelembung Laminasi Modul PV dan Penyebabnya
Berdasarkan bentuk, distribusi, dan mekanisme pembentukan gelembung, gelembung laminasi terbagi menjadi dua kategori inti.
Gelembung Sisa
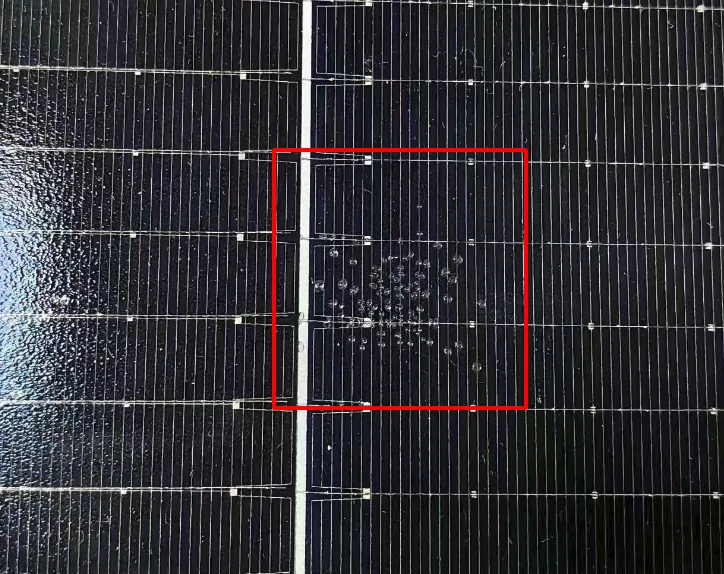
Gelembung ini terutama muncul di celah sel, jarak antar string, tepi modul, dan empat sudut. Mereka muncul sebagai gelembung kecil yang padat, gelembung berbentuk strip, atau gelembung berbentuk kepingan salju. Penyebab intinya adalah udara antar lapisan tidak sepenuhnya dikeluarkan selama laminasi dan degassing vakum tidak lengkap. Ini adalah gelembung sisa fisik, sebagian besar terkait dengan parameter peralatan, proses operasi, dan proses penumpukan, dengan cacat material hanya menyumbang sebagian kecil. Gelembung ini awalnya kecil, sangat tersembunyi, dan mungkin masih lolos standar kualitas setiap pabrik. Dalam produksi massal mereka mudah diabaikan, tetapi risiko ekspansi di kemudian hari sangat tinggi.
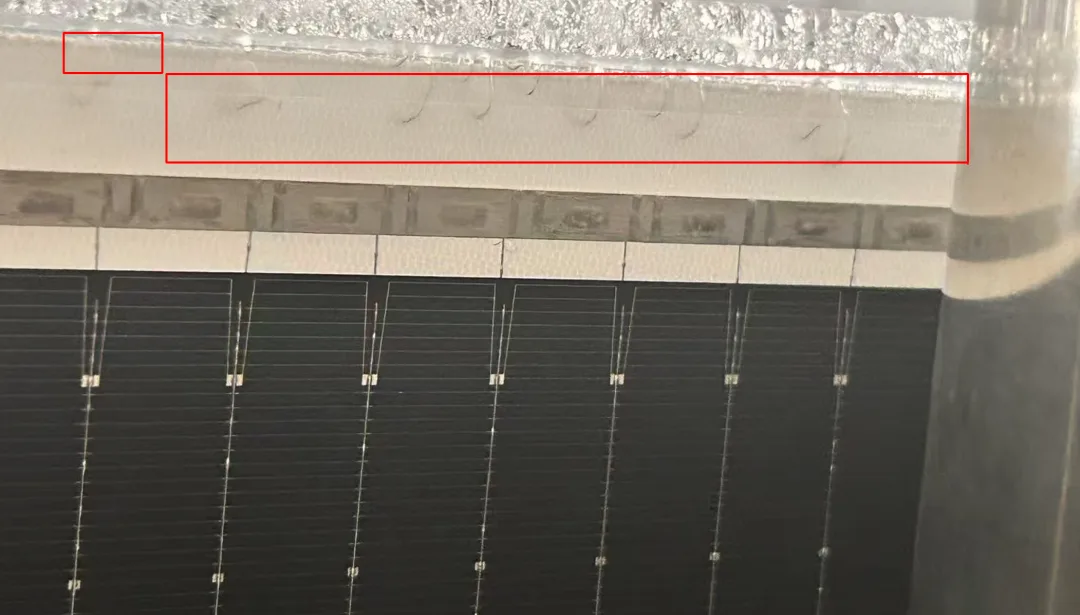
Analisis terperinci:
Gangguan sistem vakum: Kinerja pompa vakum yang menurun, kebocoran saluran vakum, tingkat vakum yang tidak memadai, waktu evakuasi yang terlalu singkat, atau kecepatan pemompaan yang tidak memadai semuanya gagal mengeluarkan udara antar lapisan secara menyeluruh. Ini adalah penyebab utama gelembung sisa.
Ketidakseimbangan suhu dan tekanan: Pemanasan yang terlalu cepat atau pemanasan awal yang terlalu tinggi membuat permukaan film mengalami crosslink dan mengering dengan cepat, menjebak udara internal dan kelembapan di antara lapisan, membentuk gelembung terbungkus. Tekanan laminasi yang tidak memadai atau waktu penahanan yang terlalu singkat mencegah film mengalir dan membasahi secara penuh, sehingga celah antar lapisan tidak dapat ditekan keluar, menyebabkan gelembung berongga area luas. Suhu pelat pemanas yang tidak merata, dengan perbedaan suhu lokal yang besar, membuat film mengering dengan kecepatan tidak konsisten dan memicu gelembung lokal.
Kegagalan komponen dan mekanis: Lembaran silikon yang menua, berubah bentuk, berkerut dengan daya napas buruk tidak dapat memberikan tekanan merata untuk mengeluarkan udara. Ukuran bingkai laminasi yang tidak cocok atau penyimpangan ketinggian membuat sudut dan tepi terikat dengan buruk. Permukaan meja yang tidak rata atau penyimpangan presisi transfer menggeser tumpukan yang telah disusun, semuanya menyebabkan degassing buruk dan gelembung tepi teratur atau gelembung salju di sudut.
Gelembung Pelepasan Gas
Gelembung ini sebagian besar muncul di permukaan sel, di sekitar pita (ribbon) dan di area modul lokal, terutama sebagai gelembung besar tunggal atau gelembung padat lokal. Penyebab inti adalah kelembapan di dalam material (film, kaca, pita, sel), zat volatil (fluks, dll.), atau kotoran sisa dalam material tambahan. Selama laminasi suhu tinggi, kelembapan dan kotoran molekul kecil menguap karena panas dan gas tidak dapat keluar, sehingga berkumpul menjadi gelembung. Ini terutama terkait dengan kualitas bahan baku, kontrol material tambahan, dan pra-perlakuan material. Jadi ada banyak penyebab dari sisi material juga — jangan terlalu yakin itu film setiap kali gelembung muncul. Analisis terperinci:
Faktor enkapsulan: Film EVA/EPE cukup higroskopis dan merupakan pemicu material yang umum. Penyimpanan anti-lembap yang buruk, paparan udara terlalu lama setelah dibuka, atau film yang dipotong tidak segera digunakan akan menyerap banyak kelembapan dari udara. Jika tingkat crosslink film di luar spesifikasi, formula memiliki banyak kotoran, atau kualitas batch tidak stabil, film akan melepaskan zat volatil molekul kecil selama laminasi suhu tinggi. Setelah kelembapan dan zat volatil menguap dan tidak dapat keluar tepat waktu, mereka membentuk gelembung padat merata di antara lapisan. Ketebalan film yang tidak merata atau ikatan berkerut juga menjebak udara lokal dan secara tidak langsung menyebabkan gelembung.
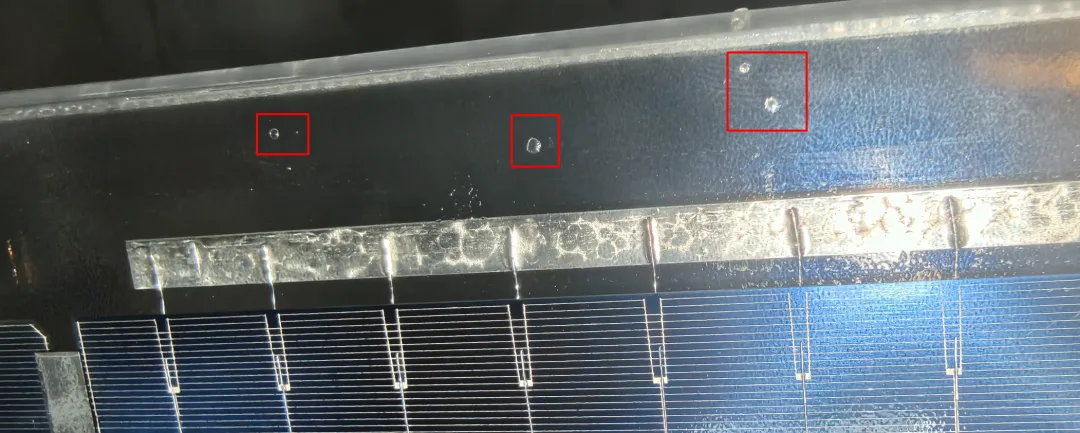
Faktor kaca: Kaca tempered PV mungkin membawa noda, debu, atau minyak yang sulit dilihat, atau mungkin tidak sepenuhnya kering setelah dibersihkan, meninggalkan bekas air di tepi. Di bawah panas laminasi, kelembaban dan minyak menguap dan membentuk gelembung lokal di antarmuka kaca-film. Penyimpangan kerataan kaca atau chamfer tepi yang tidak normal menyebabkan ikatan longgar setelah penumpukan, sehingga udara tepi tidak dapat keluar dan membentuk gelembung tepi yang persisten.
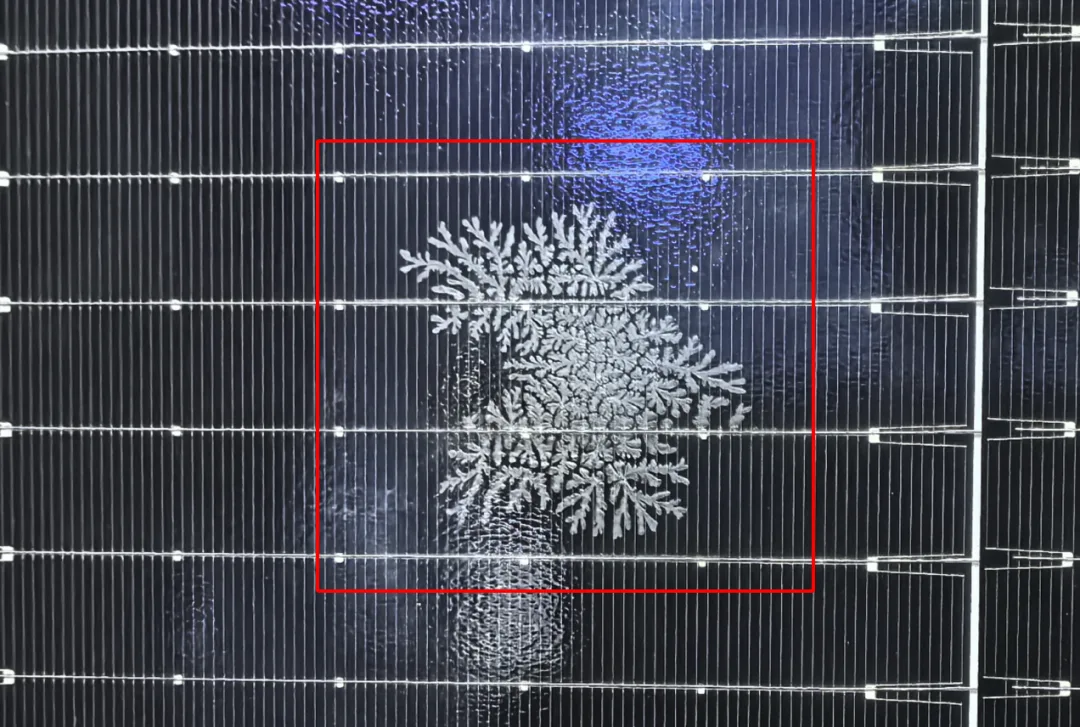
Faktor pita dan fluks: Ini adalah pemicu gelembung yang sering diabaikan. Permukaan pita yang teroksidasi, lapisan yang tidak merata, atau sisa minyak meninggalkan celah di antarmuka pita-film setelah penyolderan. Fluks yang disemprot berlebihan, atau fluks yang tidak sepenuhnya menguap dan kering setelah penyolderan, meninggalkan residu organik yang menguap cepat di bawah panas laminasi, membentuk gelembung strip atau titik di kedua sisi pita dan di sekitar garis grid sel. Ini adalah penyebab inti gelembung di area pita.
Faktor sel: Sel yang dibersihkan dengan buruk mungkin membawa residu kimia, debu, dan partikel dari langkah tekstur dan difusi. Sel yang disimpan lembab atau dengan kondensasi permukaan akan melihat kotoran terurai dan kelembaban menguap di bawah panas laminasi, membentuk gelembung tersebar di permukaan sel. Retak mikro sel atau kerusakan permukaan juga meninggalkan rongga ikatan lokal dan menjebak udara.
Di Luar Peralatan, Proses, dan Material: Operator dan Lingkungan
Selain peralatan, proses, dan material, kesalahan operasi manusia dan lingkungan bengkel juga dapat menyebabkan cacat gelembung.
Operasi manusia yang tidak standar menyebabkan gelembung acak dan tidak beraturan; cacat sporadis satu batch sebagian besar berasal dari faktor manusia. Selama penyusunan, ketidaksejajaran saat menempatkan kaca, film, sel dan backsheet dengan tangan, ditambah peregangan film, kerutan atau dislokasi, menciptakan udara terperangkap lokal. Menyentuh permukaan material dengan tangan kosong meninggalkan sidik jari, keringat dan minyak yang menguap pada suhu tinggi menjadi gelembung antarmuka. Peletakan bahan bantu yang tidak rata atau susunan pita meninggalkan tonjolan lokal dan area tersuspensi yang menjadi rongga ikatan setelah laminasi. Operator yang tidak secara ketat mengikuti pretreatment material — memasukkan film lembab atau pita yang belum kering langsung ke produksi — juga menyebabkan gelembung.
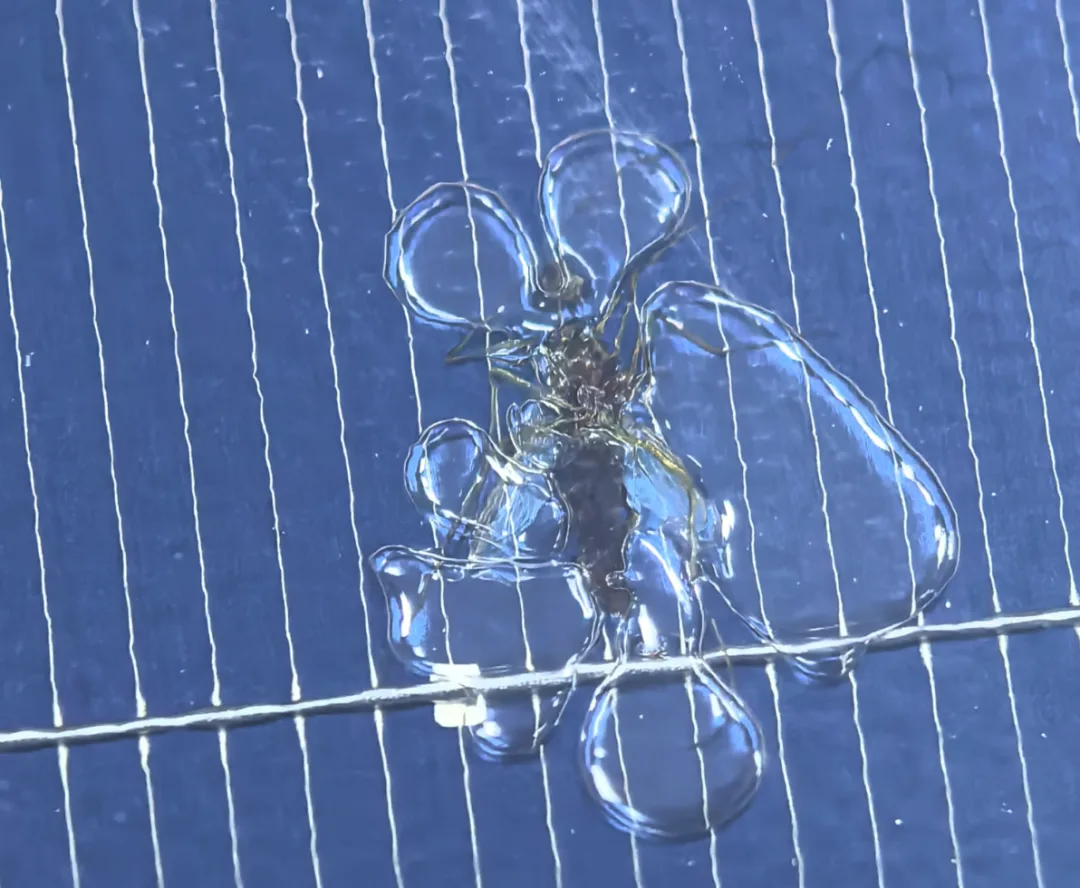
Lingkungan bengkel yang tidak terkendali mudah menyebabkan masalah gelembung batch dan merupakan pemicu utama fluktuasi kualitas produksi massal. Kebersihan yang buruk dengan terlalu banyak debu di udara dan partikel yang menempel pada material membentuk lapisan isolasi, menyebabkan pembasahan film yang buruk dan gelembung mikro. Kontrol suhu dan kelembaban yang gagal — dengan kelembaban tinggi — membuat semua material yang terbuka menyerap kelembaban dengan cepat, secara tajam meningkatkan tingkat gelembung akibat outgassing. Aliran udara turbulen dan lubang udara yang bertiup langsung ke meja kerja menyebabkan kondensasi cepat dan debu pada permukaan material, sementara fluktuasi suhu besar merusak presisi layup dan stabilitas pretreatment film. Selain itu, gelembung dari spesimen serangga — kecoa, nyamuk, lalat — juga umum, disebabkan oleh 5S yang buruk.
Kerusakan Lebih dari Sekadar Penampilan: Keandalan dan Keselamatan Juga
Gelembung laminasi mempengaruhi lebih dari sekadar penampilan modul — mereka mempengaruhi keandalan dan keselamatan.
Penampilan: Penolakan Langsung, Hasil Lebih Rendah
Gelembung merusak penampilan datar dan seragam dari permukaan modul dan membentuk cacat kosmetik yang terlihat. Mereka adalah item kegagalan inti dalam inspeksi pertama. Menurut standar inspeksi modul PV, ketika jumlah, ukuran atau posisi gelembung melebihi spesifikasi, modul langsung dinilai sebagai penolakan kosmetik dan tidak dapat dikirim. Itu berarti kerugian skrap dan pengerjaan ulang, serta hasil dan efisiensi lini yang lebih rendah. Gelembung tidak teratur juga membuat transmisi cahaya permukaan tidak merata, merusak konsistensi produk dan persepsi pasar.
Kinerja: Output Lebih Rendah, Kehilangan Daya Lebih Cepat
Gelembung pada dasarnya adalah rongga tertutup antara lapisan, menahan udara sisa, kelembaban atau gas outgassing, dan itu mengubah struktur optik internal modul. Di satu sisi, area gelembung membiaskan, memantulkan dan menyebarkan cahaya, mengurangi area penerima cahaya efektif sel dan menurunkan efisiensi konversi fotolistrik — daya awal keluar rendah. Di sisi lain, di area gelembung, enkapsulan tidak dapat mengikat erat dengan sel, kaca dan backsheet, sehingga konduksi panas turun tajam, panas lokal menumpuk selama operasi dan menciptakan risiko titik panas. Selama berjalan jangka panjang, titik panas terus membakar sel, menyebabkan retak mikro dan degradasi dipercepat, sehingga kehilangan daya tahunan jauh melebihi nilai standar dan umur pembangkit efektif menyusut banyak.
Keandalan: Kegagalan Enkapsulasi dan Bahaya Keselamatan
Ini adalah kerusakan paling inti dan mematikan dari gelembung laminasi. Modul berada di luar ruangan selama bertahun-tahun melalui panas, dingin, hujan, salju, angin, pasir, dan UV. Fluktuasi suhu siang-malam dan musiman membuat gas di dalam gelembung mengembang dan menyusut berulang kali, terus-menerus menarik antarmuka lapisan antar. Di bawah tekanan jangka panjang, gelembung kecil secara bertahap tumbuh dan menyatu, akhirnya menyebabkan delaminasi dan pengelupasan antara film dan kaca, sel, dan backsheet. Setelah delaminasi, segel modul gagal total, dan kelembaban, uap air, dan media korosif terus merembes masuk, menyebabkan oksidasi pita, korosi sel, degradasi PID, jamur, dan penghitaman. Dalam kasus parah, hal ini menyebabkan penurunan isolasi, kebocoran, atau korsleting — kesalahan keselamatan yang merusak stabilitas pembangkit, meningkatkan biaya O&M, dan membawa risiko kecelakaan keselamatan pabrik, yang sangat memangkas jaminan masa pakai 25 tahun.
Pandangan Ooitech
Gelembung jarang berasal dari satu penyebab tunggal, dan itulah mengapa memperlakukannya sebagai "masalah encapsulant" membuang waktu mengejar batch film yang salah. Dari lini yang kami kirimkan, polanya konsisten: gelembung residu berasal dari vakum, tekanan dan layup, sedangkan gelembung outgassing berasal dari kontrol kelembaban dan flux — jadi laminator resep yang stabil plus pretreatment yang disiplin dan 5S biasanya memperbaiki lebih banyak daripada mengganti film. Jika Anda ingin melihat bagaimana degassing yang tepat, menahan tekanan dan penyelarasan layup berlangsung di lini produksi nyata, panduan di saluran YouTube kami www.youtube.com/ooitech layak untuk dilihat. Perbaiki prosesnya terlebih dahulu, lalu film mendapat uji coba yang adil.