Mengapa Bussing (Overlap Soldering) Menyebabkan Keretakan Sel
Daftar Isi
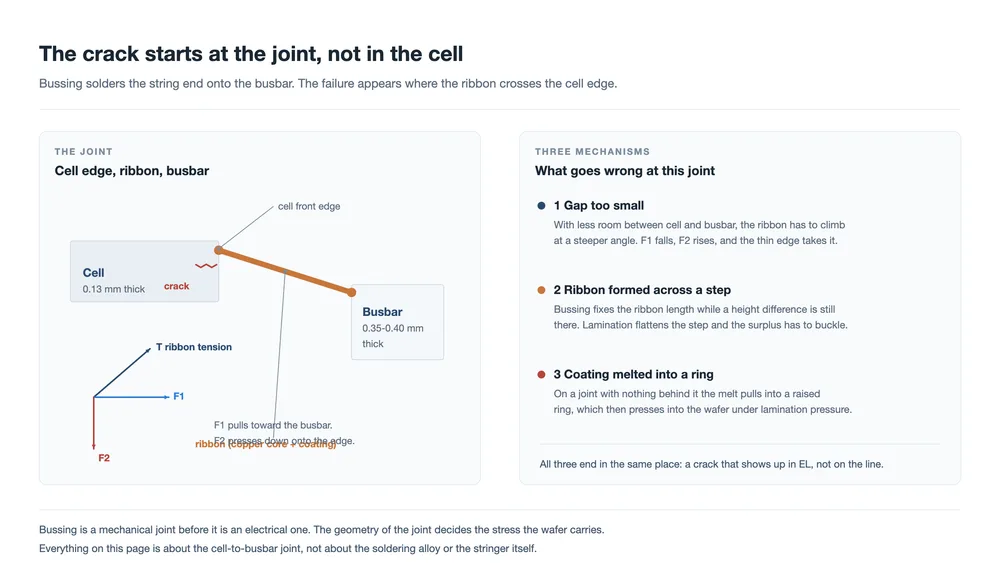
Jawaban singkat: Retak lubang tengah yang muncul dari langkah bussing adalah kegagalan mekanis pada sambungan antara tepi sel dan busbar. Tiga hal menyebabkannya. Celah yang disediakan antara sel dan busbar terlalu kecil, sehingga ribbon melintas pada sudut curam dan menekan ke bawah pada tepi. Ribbon dibentuk melintasi perbedaan ketinggian yang kemudian diratakan oleh laminasi, meninggalkan ribbon berlebih yang harus tertekuk di suatu tempat. Atau lapisan ribbon meleleh menjadi cincin solder yang menonjol yang tertekan ke dalam wafer. Ketiganya membebani tepi wafer yang tebalnya sekitar 0,13 mm, dan ketiganya biasanya baru muncul setelah laminasi, pada elektroluminesensi.
Retak lubang tengah adalah salah satu cacat kosmetik paling sering yang dihasilkan lini modul, dan daftar kemungkinan penyebabnya panjang. Kerusakan akibat penanganan, kaca, enkapsulan, kesalahan stringer, dan parameter laminasi semuanya memiliki ciri khasnya sendiri. Halaman ini mempersempit topik ke bagian yang berasal dari bussing — langkah solder tumpang tindih yang menyambungkan ujung string ke busbar — dan membahas tiga cara langkah tersebut meretakkan sel.
Yang umum dari ketiganya adalah tidak ada satupun yang merupakan kegagalan listrik. Ini adalah masalah geometri. Sambungan antara tepi sel dan busbar adalah tempat di mana wafer tipis, strip ribbon yang jauh lebih tebal, dan sambungan solder bertemu, dan di mana strip yang tegang berubah arah. Salah geometri beberapa persepuluh milimeter saja dan wafer akan menanggung akibatnya nanti, di press.
Di bawah ini adalah mekanisme untuk masing-masing dari tiga penyebab, apa yang membedakannya satu sama lain di lini, dan apa yang layak diukur sebelum laminasi daripada sesudahnya.
Sambungan yang dibahas di halaman ini
Bussing adalah tempat ujung-ujung string yang sudah jadi disolder ke busbar yang mengumpulkan arus dan menyalurkannya ke kotak sambungan. Pada string TOPCon, ribbon meninggalkan bagian depan sel dan disolder ke bagian belakang busbar, sehingga sambungan berada di tepi sel bukan di tengah permukaan sel.
Fixture membawa sel dan busbar ke bidang yang sama selama operasi. Itu tidak membuat keduanya memiliki ketebalan yang sama, dan perbedaannya tidak kecil:
| Item | Ketebalan tipikal |
|---|---|
| Wafer TOPCon | 0,13 mm |
| Ribbon busbar tengah | 0,35 mm hingga 0,40 mm |
Jadi ribbon meninggalkan wafer 0,13 mm, melintasi celah, dan mendarat di strip yang tebalnya sekitar tiga kali lipat. Ribbon adalah satu-satunya anggota yang membentang tangga itu, dan melakukannya dalam keadaan tegang. Di tempat ia menyentuh tepi sel, ia mendorong. Itulah keseluruhan mode kegagalan dalam satu kalimat; tiga penyebab di bawah ini hanyalah tiga cara membuat dorongan itu lebih besar.
Penyebab satu: celah yang disediakan antara tepi sel dan busbar terlalu kecil
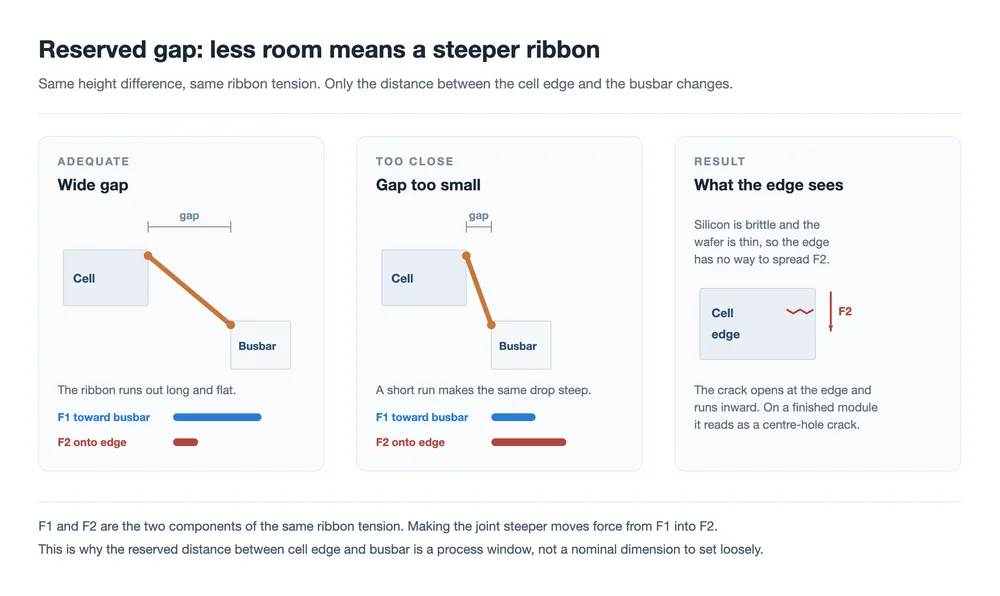
Celah antara tepi sel dan busbar adalah jendela proses, bukan dimensi nominal. Beberapa hal biasa mendorong tepi sel lebih dekat ke busbar daripada seharusnya. Offset visi CCD pada mesin bussing dapat melakukannya. Begitu juga kesalahan pemosisian pada mesin yang sama. String yang panjang totalnya telah menyimpang dari toleransi juga melakukannya, karena sel ujung kemudian tiba di tempat lain daripada yang diharapkan fixture.
Setelah celah menjadi pendek, ribbon harus melakukan pendakian yang sama pada jarak yang lebih pendek, sehingga sudut antara ribbon dan tepi wafer menjadi lebih curam. Ambil tegangan ribbon sebagai kira-kira konstan dan bagi menjadi dua komponen pada titik di mana ribbon meninggalkan sel:
- F1 bekerja pada bidang wafer, menarik ribbon ke arah busbar.
- F2 bekerja tegak lurus terhadap wafer, menekan ribbon ke bawah ke tepi sel.
Persilangan yang lebih curam memindahkan tegangan dari F1 ke F2. Tarikan horizontal menurun, tekanan ke bawah meningkat, dan tepi adalah tempat tekanan itu tiba. Silikon rapuh, wafer tipis, dan tepi adalah permukaan bebas tanpa material di sekitarnya untuk menyebarkan beban. Retak dimulai di tepi dan menjalar ke dalam. Pada modul jadi, ini terlihat sebagai garis gelap atau bercak gelap pada EL.
Penyebab ini adalah yang paling mudah dicegah dari ketiganya dan paling sulit dilihat, karena sambungan yang posisinya meleset 0,2 mm terlihat sangat normal. Pengendaliannya adalah penempatan itu sendiri: kalibrasi visi, pengulangan pemosisian kepala bussing, dan toleransi panjang string yang datang dari stringer.
Penyebab dua: ribbon dibentuk melintasi tangga yang dihilangkan oleh laminasi
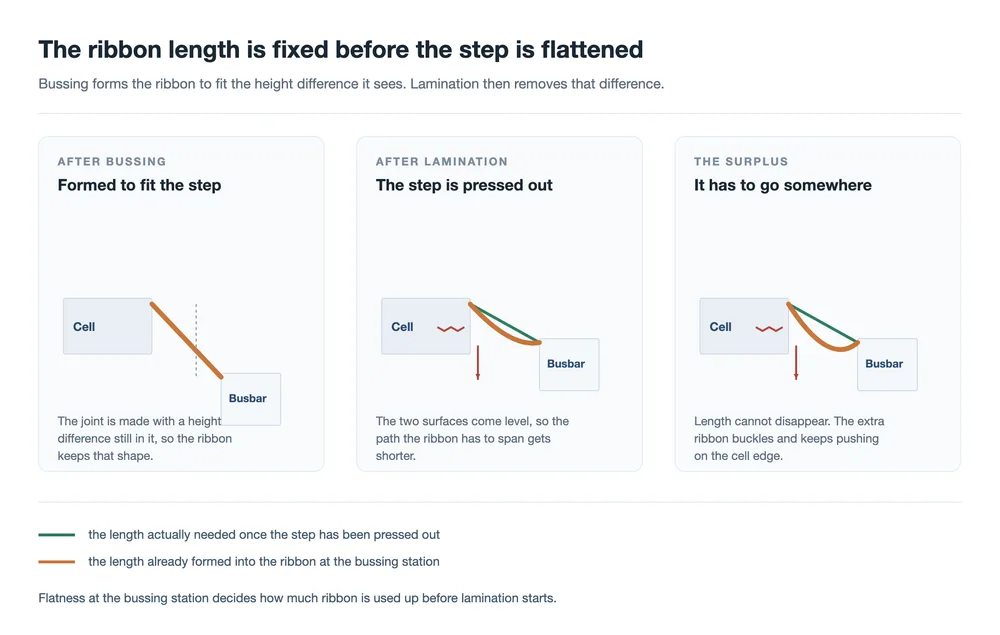
Penyebab kedua dimulai dengan cara yang sama, dengan perbedaan ketinggian antara sel dan busbar di stasiun bussing, tetapi hasilnya berbeda. Di sini perbedaannya cukup besar sehingga ribbon, setelah disolder, mempertahankan bentuk bertangga. Sambungan dibuat, ribbon terpasang, dan panjang ribbon pada sambungan itu kini menjadi kuantitas tetap.
Laminasi kemudian melakukan apa yang dilakukan laminasi: menekan rakitan menjadi rata. Kedua permukaan menjadi sejajar, dan jalur yang harus dibentang ribbon di antara keduanya menjadi lebih pendek. Namun ribbon sudah memiliki panjangnya, dan tidak dapat memendek. Kelebihannya harus pergi ke suatu tempat, sehingga ribbon tertekuk — dan tekukan itu berada di tepi sel.
Hasilnya adalah cacat yang sama dengan penyebab satu, dengan ciri berbeda: cenderung muncul dalam batch bukan sebagai sel terisolasi, karena tangga adalah sifat dari pengaturan bukan dari satu sambungan. Ini juga alasan sambungan dapat lolos inspeksi di stasiun bussing dan tetap menimbulkan retak di press. Koplanaritas saat bussing adalah titik kendali, bukan penampilan sambungan.
Penyebab tiga: lapisan meleleh menjadi cincin yang menonjol
Penyebab ketiga adalah yang paling jarang, paling instruktif, dan satu-satunya yang dimulai sebagai keputusan pembelian. Ini muncul dalam kasus sumber sebagai lini dengan retak lubang tengah pasca-laminasi yang terus-menerus. Beberapa laminator menghasilkan cacat yang sama dan mesin bussing adalah satu-satunya elemen tetap dalam gambaran tersebut, yang mengarahkan investigasi ke langkah bussing.
Apa yang terjadi di sana: sel dan busbar memiliki sedikit perbedaan ketinggian, dan di area garpu, tempat busbar bercabang menuju lead, tidak ada busbar di bawah ribbon untuk dilas. Ribbon terlepas dari wafer. Panas penyolderan kemudian melelehkan lapisan ribbon, yang tertarik menjadi manik di sekitar ribbon dan membeku sebagai cincin yang menonjol. Di bawah tekanan laminasi, cincin itu bertindak sebagai titik keras di atas wafer yang rapuh, dan membuatnya retak.
Alasan cincin muncul secara batch adalah bagian yang layak diingat. Lini telah beralih ke ribbon berbiaya lebih rendah dengan kandungan timah tinggi dan tembaga rendah, dan lapisan pada ribbon itu bervariasi ketebalannya sepanjang kumparan. Lebih banyak solder pada sambungan menghasilkan cincin yang lebih besar. Kembali ke ribbon standar menghilangkan cacat sepenuhnya.
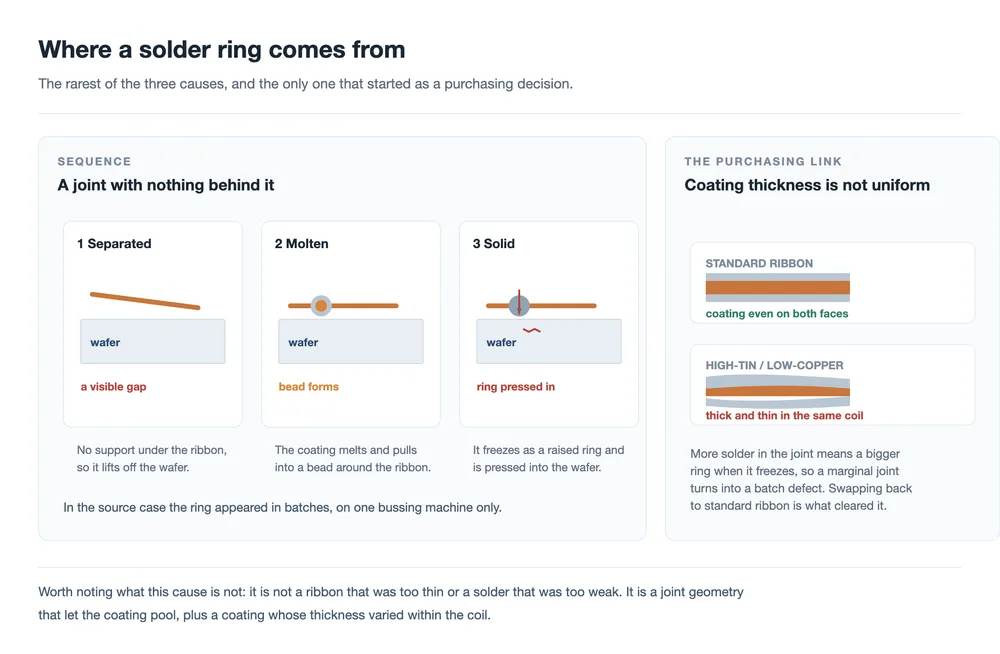
Dua poin mengikuti dari itu. Ketebalan lapisan dan keseragamannya termasuk dalam inspeksi kedatangan, bukan hanya pada datasheet. lapisan adalah bagian dari ribbon yang melakukan penyambungan, dan kumparan dengan lapisan yang tidak merata berperilaku berbeda dari yang merata, bahkan ketika keduanya memenuhi angka rata-rata yang sama. Dan sebuah sambungan membutuhkan sesuatu di belakangnya. Di mana ribbon melintasi area tanpa penyangga di bawahnya, baik penyolderan maupun laminasi bekerja melawan geometri, bukan bersamanya.
Membedakan ketiganya
Pada lini yang menghasilkan retakan lubang tengah, pola cacat seringkali cukup untuk menunjukkan penyebabnya sebelum pengukuran apa pun dilakukan. Tiga di bawah ini adalah tanda tangan terkait bussing; tanda tangan lain ada dan mengarah ke tempat lain.
| Apa yang Anda lihat | Kemungkinan penyebab | Hal pertama yang harus diperiksa |
|---|---|---|
| Retakan yang mengikuti jalur busbar, muncul di sel-sel yang sambungannya semua tampak dapat diterima | Celah yang disisihkan terlalu kecil | Kalibrasi visi dan celah sebenarnya pada sambungan |
| Retakan batch yang mengikuti perubahan pengaturan, bukan pergantian shift | Ribbon terbentuk melintasi tangga | Koplanaritas sel dan busbar pada bussing |
| Cacat yang sama pada beberapa laminator sementara satu mesin bussing tetap konstan | Cincin solder | Penyangga di bawah ribbon, lalu spesifikasi lapisan ribbon |
Baris ketiga adalah yang layak diinternalisasi. Ketika cacat mengikuti bagian lini yang tidak berubah, bagian yang tidak berubah mungkin adalah penyebabnya, bukan kontrolnya.
Apa yang harus dijaga di stasiun bussing
Tak satu pun dari ketiga penyebab dapat diinspeksi setelah laminasi. Semuanya harus dijaga di stasiun yang membuat sambungan, dan pada mesin bussing itu berarti empat hal:
- Penempatan. Celah antara tepi sel dan busbar harus diukur dan dicatat, bukan diasumsikan dari program. Offset visi dan pergeseran panjang string keduanya menggesernya.
- Koplanaritas. Perbedaan ketinggian antara sel dan busbar pada saat penyolderan adalah yang menetapkan panjang ribbon. Perkakas penyangga dan kerataan fixture yang menentukannya.
- Spesifikasi ribbon. Ketebalan lapisan dan keseragamannya, diperiksa pada material masuk, bukan dibaca dari datasheet. Struktur ribbon dan lapisannya menentukan berapa banyak solder yang berakhir di sambungan.
- Waktu inspeksi. Electroluminescence setelah laminasi adalah tempat cacat ini muncul. Jika pemeriksaan EL Anda berjalan lebih awal dalam alur, retakan akan terlewat pada titik di mana masih dapat dilacak ke suatu stasiun.
Sisi laminasi juga penting, tetapi terutama sebagai penguat. Press yang meratakan rakitan secara merata, dengan tahap vakum dan ramp tekanan melakukan apa yang seharusnya, memperlakukan setiap sambungan dengan cara yang sama. Siklus laminasi adalah tempat geometri yang dibangun pada bussing akhirnya menghadapi konsekuensinya.
Pertanyaan yang sering diajukan
Mengapa retakan hanya muncul setelah laminasi?
Karena beban yang memecahkan tepi diterapkan di press. Sambungan itu sendiri tampak normal saat dibuat; ribbon berlebih belum tertekuk, dan cincin solder belum berada di bawah tekanan. Kerusakan yang sudah ada di wafer juga dapat tetap tertutup sampai tekanan laminasi membukanya menjadi retakan yang terbaca di EL.
Mengapa disebut retakan lubang tengah?
Nama itu berasal dari tempat cacat terlihat pada modul jadi. Asal mekanisnya adalah sambungan sel-ke-busbar, itulah sebabnya ketiga penyebab di halaman ini semuanya mengarah kembali ke langkah bussing, bukan ke lubang itu sendiri.
Apakah ini masalah ribbon atau masalah penyolderan?
Ini adalah masalah geometri yang muncul melalui sambungan yang disolder. Penyebab satu dan dua hampir tidak ada hubungannya dengan ribbon sebagai produk: celah dan perbedaan ketinggian adalah sifat dari bagaimana bagian-bagian ditempatkan dan disangga. Penyebab tiga adalah pengecualian, dan di sana lapisan ribbon terlibat langsung.
Apakah ribbon yang lebih tebal akan membantu?
Itu akan menaikkan tangga yang harus dilintasi ribbon di busbar, dan akan menempatkan lebih banyak material ke dalam cincin apa pun yang terbentuk. Arah yang membantu tepi adalah sebaliknya: tangga yang lebih kecil dan lebih terkendali, celah yang dijaga di dalam jendelanya, dan lapisan yang berperilaku sama sepanjang seluruh kumparan.
Bisakah salah satu dari ini ditangkap sebelum laminasi?
Dua dari tiga bisa, dan hanya dengan pengukuran. Celah yang disisihkan adalah dimensi yang dapat Anda periksa pada sambungan. Koplanaritas pada bussing adalah dimensi yang dapat Anda periksa pada fixture. Cincin solder dapat terlihat pada sambungan jika seseorang mencarinya, itulah sebabnya layak memiliki langkah inspeksi setelah bussing serta setelah laminasi.
Apakah ini berlaku untuk modul tanpa busbar?
Mekanismenya berubah seiring sambungan. Pada modul 0BB ribbon terikat langsung ke finger halus, jadi tidak ada tepi busbar yang harus dilintasi dan beban sambungan didistribusikan ke lebih banyak koneksi yang jauh lebih kecil. Sambungan busbar yang dijelaskan di sini adalah sambungan di mana satu strip tebal melintasi tepi wafer yang tipis.
Pemikiran akhir
Tiga cerita berbeda berakhir pada garis gelap yang sama di EL, dan alasan mengapa ketiganya layak dipisahkan adalah karena ketiganya memerlukan tiga perbaikan yang berbeda. Celah adalah masalah penempatan. Langkah adalah masalah kerataan. Cincin adalah masalah material dan dukungan. Sebuah lini yang memperlakukan ketiganya sebagai "masalah laminasi" akan menghabiskan waktunya untuk menyesuaikan press yang bukan penyebabnya.
Benang merahnya adalah bahwa sepotong ribbon di bawah tegangan merupakan jalur beban, dan tepi wafer adalah titik tersempit pada jalur tersebut. Sel yang tipis membuat tepi itu semakin sempit, dan jendela operasi yang dulu mampu menyerap ketidaksejajaran sepersepuluh milimeter kini tidak lagi mampu.
Bacaan terkait: Apa fungsi pita PV: tiga tugas, satu kompromi · Bahan pita PV: inti tembaga, kekerasan, dan pelapis · Struktur dan jenis ribbon PV: datar, bulat, dan berbentuk · Mesin bussing otomatis DH200-Y · Mesin bussing half-cell HDX200-P · Mesin layup dan bussing SAW-100A · Laminator panel surya: proses laminasi dijelaskan · Cara memilih laminator modul surya yang tepat · Uji keandalan modul PV: penyebab kegagalan sel vs modul · Mesin tabber dan stringer: cara kerjanya, cara memilihnya
Angka ketebalan untuk wafer dan busbar tengah adalah nilai tipikal yang dikutip dalam materi sumber dan bervariasi menurut pemasok dan desain. Referensi ke komponen tegangan ribbon F1 dan F2 menggambarkan arah beban pada sambungan; pembagian di antara keduanya mengikuti sudut ribbon dan bukan nilai yang diukur.
Terkait: Titik panas, retak mikro, dan PID: tiga kegagalan modul yang lambat menempatkan cacat sambungan itu dalam gambaran yang lebih luas tentang kehilangan modul secara bertahap.
Terkait: Mekanisme stringer sel surya: panduan zona demi zona. Sambungan bussing gagal di hilir stringer, pada sambungan yang dibuat oleh stringer.
Bacaan lebih lanjut dan data latar belakang
Materi referensi publik tentang topik ini, yang diterbitkan oleh organisasi yang memelihara peta jalan teknologi dan data pasar industri: