Manufaktur Modul PV Surya:
Daftar Isi
Jawaban singkat: Sebuah pabrik modul surya dapat memproduksi satu modul yang dapat diterima dan tetap memiliki sistem manufaktur yang lemah. Perbedaannya baru terlihat kemudian, ketika lini produksi harus mereproduksi hasil tersebut di seluruh shift, format, dan batch material. IEC 62941 adalah standar yang menjawab kesenjangan ini: standar ini menetapkan persyaratan untuk sistem manajemen mutu manufaktur modul fotovoltaik, mencakup pengendalian proses, ketertelusuran, manajemen perubahan, dan disiplin pengukuran yang menjaga kejujuran keluaran terukur. Isi praktisnya tidak glamor — jendela proses yang terdokumentasi, peralatan pengukuran yang terkalibrasi, catatan yang mengaitkan nomor seri dengan kondisi saat modul tersebut dibuat. Bagi pabrik yang beralih dari operasi satu shift ke produksi berkelanjutan, atau dari satu pelanggan ke pasar yang diaudit sertifikasi, memenuhi standar ini sering kali menjadi pembeda antara bisa mengikuti tender atau tidak.
Manufaktur Modul PV · oleh Jerry, Ooitech
Sebuah pabrik dapat membuat satu modul yang dapat diterima dan masih memiliki sistem manufaktur yang lemah.
Ujian yang lebih sulit datang kemudian: lot sel baru tiba, shift lain mengambil alih, laminator dimulai ulang setelah pemeliharaan, atau pabrik beralih dari satu format modul ke format lainnya. Jika kualitas berubah setiap kali salah satu kondisi tersebut berubah, pabrik sebenarnya tidak mengendalikan produk. Pabrik hanya mengelola serangkaian kejutan.
Itulah cara yang berguna untuk memahami manufaktur modul PV surya. Ini bukan sekadar tindakan menyatukan sel, kaca, dan polimer. Ini adalah reproduksi terkendali dari desain modul yang disetujui, dengan cukup bukti proses untuk menunjukkan bahwa setiap produk yang dirilis dibuat sesuai yang dimaksudkan.
Empat sistem harus setuju:
| Sistem | Pertanyaan yang harus dijawab |
|---|---|
| Definisi produk | Modul apa yang sebenarnya kita buat? |
| Kontrol material dan proses | Apakah pabrik menggunakan material dan pengaturan yang benar? |
| Rilis kualitas dan ketertelusuran | Bukti apa yang mendukung keputusan rilis? |
| Operasi pabrik | Dapatkah hasil yang sama dipertahankan pada output yang diperlukan? |
Mesin-mesin berada di dalam sistem ini. Mereka tidak menggantikannya.
Satu modul yang baik belum merupakan sistem manufaktur
Referensi yang stabil di pabrik modul PV adalah definisi produk yang disetujui. Teknologi sel dapat berubah, lot material akan berubah, operator bergilir, dan peralatan aus. Modul yang keluar dari jalur produksi harus tetap berada dalam kriteria konstruksi dan rilis yang disetujui.
Hal ini menjadikan repeatability sebagai masalah utama dalam manufaktur.
Sampel yang dibuat dengan hati-hati oleh teknisi berpengalaman mungkin berkinerja baik. Produksi massal memperkenalkan tekanan yang berbeda: penanganan berulang, waktu siklus pendek, stasiun paralel, pemilihan resep, pengisian ulang material, penghentian, mulai ulang, dan pengerjaan ulang. Variasi kecil yang tampak tidak berbahaya di satu stasiun dapat bergabung kemudian. Kesalahan kecil pada posisi string mempengaruhi layup. Sambungan solder yang tidak terkontrol dengan baik lolos inspeksi visual tetapi muncul di EL. Resep laminasi yang salah mungkin tidak menghasilkan cacat yang jelas di pintu chamber, namun mengubah perlindungan di sekitar sirkuit sel.
Oleh karena itu, jalur produksi membutuhkan lebih dari sekadar urutan tindakan. Jalur produksi membutuhkan batasan yang ditentukan, titik pengukuran, dan respons ketika hasil bergerak di luar batasan tersebut.
Definisi produk secara diam-diam menulis pabrik
Pemilihan peralatan sering dimulai dengan target kapasitas tahunan. Angka itu penting, tetapi bukan input teknis pertama. Modul itu sendiri yang pertama.
Gambar dan bill of materials menentukan banyak pekerjaan fisik lini: ukuran dan arsitektur sel, konstruksi sel penuh atau sel potong, pola ribbon dan interkoneksi, jumlah string, dimensi kaca, tumpukan kaca tunggal atau kaca-kaca, jenis enkapsulan , pilihan backsheet , profil rangka, posisi junction-box, panjang kabel dan persyaratan label.
Keputusan tersebut berlanjut ke kontrol produksi. Aturan penyimpanan material mempengaruhi persiapan. Desain interkoneksi mempengaruhi stringing dan bussing. Dimensi modul mempengaruhi setiap transfer dan referensi penyelarasan. Enkapsulan dan konstruksi tumpukan mempengaruhi resep laminasi. Pilihan bingkai dan junction-box mempengaruhi dispensing, perakitan, dan waktu curing. Pasar yang dituju dan rencana sertifikasi mempengaruhi pengujian, pengambilan sampel, catatan, dan retensi dokumen.
Inilah mengapa daftar mesin tidak dapat mendefinisikan pabrik. Dua proyek dapat menggunakan mesin dengan nama yang sama namun membutuhkan rentang kerja, perkakas, resep, buffer, antarmuka data, dan gerbang kualitas yang berbeda.
Sebelum jalur produksi dikonfigurasi, gambar produk, BOM, rencana kualitas, dan kriteria rilis harus diperlakukan sebagai dokumen sumber. Jika masih berubah, spesifikasi peralatan juga berubah, terlepas dari apakah file pembelian mengakuinya atau tidak.
Rute fisiknya sederhana; mengendalikannya tidak
Untuk modul silikon kristalin konvensional, rute produksi secara umum mudah dijelaskan.
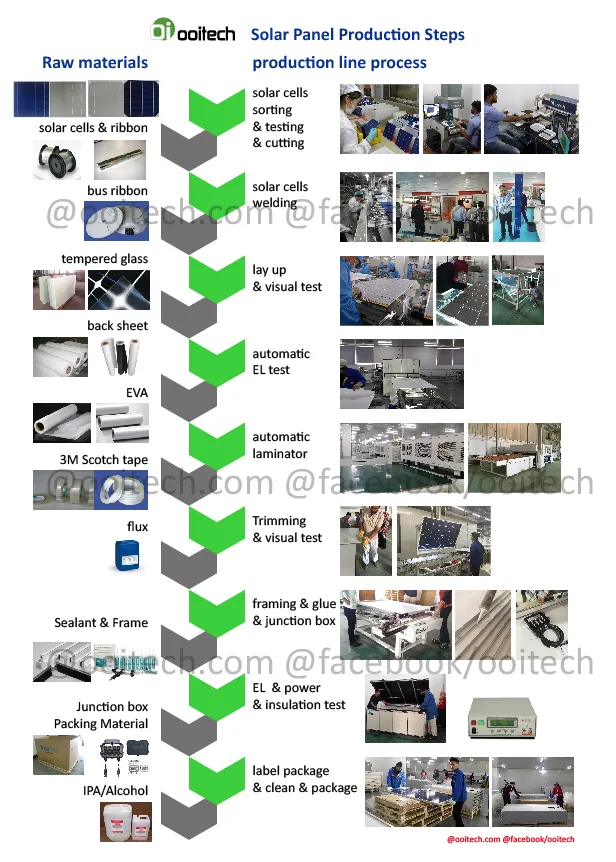
Sel diperiksa atau disortir sesuai kebutuhan, lalu diinterkoneksi dengan ribbon konduktif oleh tabber stringer. String diposisikan pada kaca dan enkapsulan yang telah disiapkan, dihubungkan ke sirkuit listrik yang dimaksud dan ditutup dengan enkapsulasi serta material belakang yang tersisa. Tumpukan masuk ke laminator, di mana vakum, panas, tekanan dan waktu mengubah konstruksi lepas menjadi laminat yang terikat.
Pekerjaan hilir menyelesaikan produk mekanis dan listrik. Tergantung pada desain, ini dapat mencakup pemotongan, perawatan tepi, perakitan bingkai, pemasangan kotak sambungan, penyolderan, aplikasi perekat atau pot, curing, pembersihan, dan finishing sudut. Inspeksi EL, pengukuran IV, dan uji keamanan listrik memberikan bagian yang berbeda dari catatan kualitas akhir. Pelabelan dan penyortiran menghubungkan modul fisik dengan identitas dan tujuannya.
Departemen Energi AS menggambarkan rute dasar yang sama: tabbing dan stringing, menyusun sel yang terhubung dengan kaca dan enkapsulan, laminasi, kemudian memasang modul dengan bingkai, penyegelan, dan fungsi kotak sambungan yang diperlukan.
Tidak satu pun dari operasi ini yang tidak biasa dengan sendirinya. Kesulitan manufaktur terletak pada menjaga material, geometri, resep, dan identitas produk yang benar tetap bersama saat modul melewati semuanya.
Setiap operasi kritis membutuhkan resep dan catatan
Suatu proses menjadi terkendali ketika pabrik dapat menjawab tiga pertanyaan: pengaturan apa yang dimaksudkan, apa yang sebenarnya terjadi, dan tindakan apa yang diikuti jika hasilnya tidak dapat diterima.
Catatan tidak perlu rumit di setiap stasiun. Catatan harus berguna. Merekam suhu tanpa mengidentifikasi resep, produk, atau lot menciptakan data, tetapi tidak banyak bukti.
| Operasi | Apa yang harus tetap terkendali | Sinyal atau pemeriksaan yang berguna | Catatan untuk disimpan |
|---|---|---|---|
| Material masuk | Spesifikasi yang disetujui, lot pemasok, penyimpanan dan kondisi | Inspeksi masuk, pemeriksaan identitas, status penyimpanan | Lot material dan hasil penerimaan |
| Interkoneksi sel | Posisi pita, kondisi penyolderan, penanganan sel dan geometri string | Hasil visi, rencana uji tarik, inspeksi string atau EL jika ditentukan | Resep, lot, hasil stasiun dan pengecualian |
| Layup dan bussing | Jarak string, polaritas, susunan sirkuit dan posisi lead-out | Gambar alignment, pemeriksaan visual, EL pra-laminasi | Identitas modul dan hasil inspeksi |
| Laminasi | Resep produk yang benar, perilaku vakum, suhu, tekanan dan waktu | Parameter proses, alarm, inspeksi laminat | Versi resep, chamber, siklus dan asosiasi batch |
| Pekerjaan framing dan junction-box | Dimensi, aplikasi sealant atau perekat, sambungan listrik dan kondisi curing | Pemantauan dispense, pemeriksaan dimensi, pemeriksaan visual dan listrik | Batch material, hasil stasiun dan status curing |
| Rilis akhir | Kondisi sirkuit, output terukur, keamanan listrik dan pelabelan | Gambar EL, hasil IV, hasil uji keamanan, pemeriksaan identitas | Catatan rilis yang terhubung secara serial |
Titik kontrol yang paling penting tidak selalu merupakan stasiun yang paling mahal. Serah terima bisa sama kritisnya. String yang benar bisa retak saat diangkat. Tumpukan yang bersih bisa terkontaminasi saat menunggu. Laminat yang baik bisa rusak selama pemotongan atau framing. Hasil uji yang lulus bisa diberikan ke nomor seri yang salah jika identifikasi dianggap sebagai tugas kantor daripada bagian dari produksi.
Resep dan catatan harus mengikuti produk melintasi batas stasiun.
Sertifikasi adalah dasar; konsistensi adalah pekerjaan sehari-hari
Kualifikasi produk dan konsistensi manufaktur memecahkan masalah yang terkait tetapi berbeda.
Program kualifikasi menanyakan apakah konstruksi modul yang ditentukan memenuhi persyaratan pengujian yang berlaku. Pabrik kemudian harus mereproduksi konstruksi tersebut tanpa mengizinkan substitusi yang tidak terkontrol atau penyimpangan proses. Melewati urutan persetujuan tipe sekali tidak membuktikan bahwa unit produksi kemudian menerima material yang benar, kondisi penyolderan, siklus laminasi atau pemeriksaan rilis akhir.
IEC 62941 mengatasi kesenjangan ini secara langsung. Standar ini menghubungkan kepercayaan berkelanjutan pada modul PV bersertifikat dengan desain produk dan proses, pemilihan material, serta kontrol proses manufaktur. Ini mengasumsikan fondasi manajemen kualitas yang sudah mapan; ini bukan pengganti untuk itu.
Perbedaan ini penting karena keandalan di lapangan dimulai jauh sebelum modul mencapai lokasi proyek. Program keandalan IEA PVPS memeriksa bagaimana material modul, desain, mode degradasi, pengujian, dan lingkungan operasi mempengaruhi kinerja dari waktu ke waktu. Pabrik tidak dapat mengontrol cuaca yang akan dihadapi modul, tetapi dapat mengontrol apakah konstruksi yang dikirim sesuai dengan desain yang memenuhi syarat dan apakah variasi produksi terdeteksi sebelum dirilis.
Persyaratan sertifikasi masih bervariasi tergantung produk dan pasar sasaran. Aturan praktisnya sederhana: tentukan rencana sertifikasi dan kualitas cukup awal sehingga dapat membentuk peralatan, posisi inspeksi, pengambilan sampel, ketertelusuran, dan catatan.
Ketertelusuran mengubah cacat menjadi masalah yang terbatas
Bayangkan bahwa inspeksi EL akhir mulai menunjukkan pola yang tidak biasa. Tanpa ketertelusuran, pabrik memiliki tumpukan modul yang mencurigakan dan daftar panjang kemungkinan penyebab. Dengan ketertelusuran, penyelidikan dapat menyempit dengan cepat: lot sel mana, resep stringer mana, shift mana, siklus laminator mana, jalur penanganan mana, dan modul lain mana yang memiliki riwayat yang sama?
Itu tidak berarti setiap proyek membutuhkan tumpukan perangkat lunak yang sama. Jalur otomatis bervolume tinggi dapat bertukar resep, gambar, dan hasil pengujian dengan MES. Pabrik yang lebih kecil atau semi-otomatis dapat menggunakan catatan yang lebih sederhana. Yang tidak berubah adalah hubungan antara modul fisik dan bukti yang digunakan untuk melepaskannya.
Catatan rilis praktis dapat mencakup:
nomor seri modul dan revisi produk;
referensi material kritis atau lot produksi;
status inspeksi dalam proses dan gambar terkait;
resep laminasi dan asosiasi siklus;
hasil EL akhir, IV, dan keamanan listrik;
riwayat pengerjaan ulang, jika ada;
keputusan akhir: terima, tahan, kerjakan ulang, atau tolak.
Ketertelusuran kadang-kadang dijual sebagai fitur pelaporan. Nilai sebenarnya muncul ketika ada sesuatu yang berubah. Ini membantu membatasi output yang terpengaruh, membandingkan kondisi baik dan buruk, mencegah unit yang ditolak kembali ke stok yang diterima, dan mengubah cacat berulang menjadi masalah koreksi proses.
Stasiun cepat masih bisa menjadi bagian dari pabrik lambat
Waktu siklus brosur hanyalah satu input untuk kapasitas. Output berkelanjutan lebih mendekati hubungan ini:
Output baik = waktu produksi terjadwal × tingkat lini efektif × hasil pertama lolos
Setiap istilah milik seluruh pabrik, bukan satu mesin.
Tingkat lini efektif turun ketika stasiun saling menunggu, peralatan batch menerima pekerjaan yang tidak merata, perubahan produk memakan waktu lebih lama dari yang direncanakan, akses perawatan buruk, atau pemulihan kesalahan memerlukan intervensi manual berulang. Hasil pertama lolos turun ketika cacat melewati beberapa operasi sebelum terdeteksi, resep dipilih secara tidak benar, material menyimpang, atau pengerjaan ulang menjadi produksi normal.
Laminasi memperjelas poin ini karena biasanya merupakan proses batch, tetapi logika yang sama berlaku di tempat lain. Stringing dapat memproduksi lebih cepat daripada yang dapat diserap oleh layup. Framing dapat menunggu persiapan perekat. Modul jadi dapat mengantre untuk curing atau pengujian. Masalah transfer data dapat menghentikan sorting meskipun peralatan mekanis siap.
Buffer dapat menyerap variasi pendek; mereka tidak dapat memperbaiki ketidakcocokan permanen. Lebih banyak barang dalam proses mungkin menyembunyikan ketidakcocokan untuk sementara, tetapi juga menghabiskan ruang dan membiarkan cacat berjalan lebih jauh.
Otomatisasi harus dinilai berdasarkan kendala aktual ini. Otomatisasi bernilai ketika mengurangi penanganan rapuh, menstabilkan penyelarasan, mengulangi dispensing atau soldering, menghubungkan data pengujian ke identitas, atau mempertahankan takt yang diperlukan. Otomatisasi menambah nilai lebih sedikit ketika definisi produk hulu tidak stabil atau ketika stasiun yang terhubung tidak dapat berbagi referensi, logika kesalahan, dan aturan pergantian.
Tentukan input ini sebelum meminta konfigurasi lini
Permintaan kutipan yang berguna berisi lebih dari sekadar angka kapasitas dan luas lantai pabrik. Ini memberikan pemasok informasi stabil yang cukup untuk memodelkan produk, gerbang kualitas, operasi, dan perubahan di masa depan.
| Kelompok input | Informasi untuk didefinisikan |
|---|---|
| Produk | Gambar modul, BOM, teknologi sel dan interkoneksi, dimensi, varian konstruksi, dan peta jalan produk yang direncanakan |
| Output | Modul baik yang diperlukan per shift, kalender operasi, campuran produk, frekuensi pergantian, dan rencana ekspansi |
| Kualitas | Pasar target, rencana sertifikasi, titik inspeksi, lingkup pengujian, pengambilan sampel, logika penerimaan, dan aturan pengerjaan ulang |
| Data | Logika nomor seri, genealogi material, kontrol resep, penyimpanan gambar, penyimpanan hasil pengujian, dan antarmuka MES atau ERP |
| Pabrik | Dimensi bangunan, rute material, utilitas, kebutuhan lingkungan, beban lantai, akses pemeliharaan, dan aliran gudang |
| Operasi | Model tenaga kerja, tingkat keterampilan, kemampuan pemeliharaan, strategi suku cadang, dan struktur shift yang direncanakan |
| Pengiriman | Tanggung jawab tata letak, penerimaan peralatan, instalasi, komisioning, pelatihan, dokumentasi, dan dukungan purna jual |
Input ini mengungkapkan batas konfigurasi yang sebenarnya. Jalur semi-otomatis mungkin masuk akal untuk produk yang berubah atau operasi volume rendah. Jalur yang sangat otomatis mungkin dibenarkan ketika produk stabil, output tinggi, dan pabrik dapat memelihara peralatan dan sistem data. Dalam kedua kasus, desain yang benar adalah yang melindungi definisi modul yang disetujui sambil memenuhi rencana operasi.
Sumber yang dikonsultasikan
Dasar-dasar Manufaktur Fotovoltaik Surya — Departemen Energi AS
Konsistensi Manufaktur — International Photovoltaic Quality Assurance Task Force
Manufaktur adalah pengulangan yang terlihat
Sistem manufaktur modul PV surya terkuat bukanlah yang memiliki daftar mesin terpanjang. Ini adalah sistem di mana definisi produk, material, pengaturan proses, inspeksi, identitas, dan aliran pabrik menceritakan kisah yang sama untuk setiap modul yang dirilis.
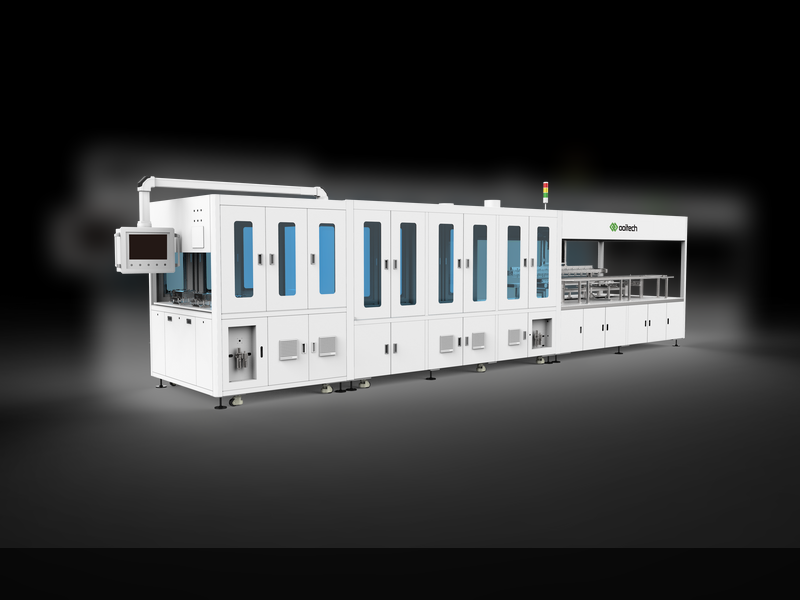
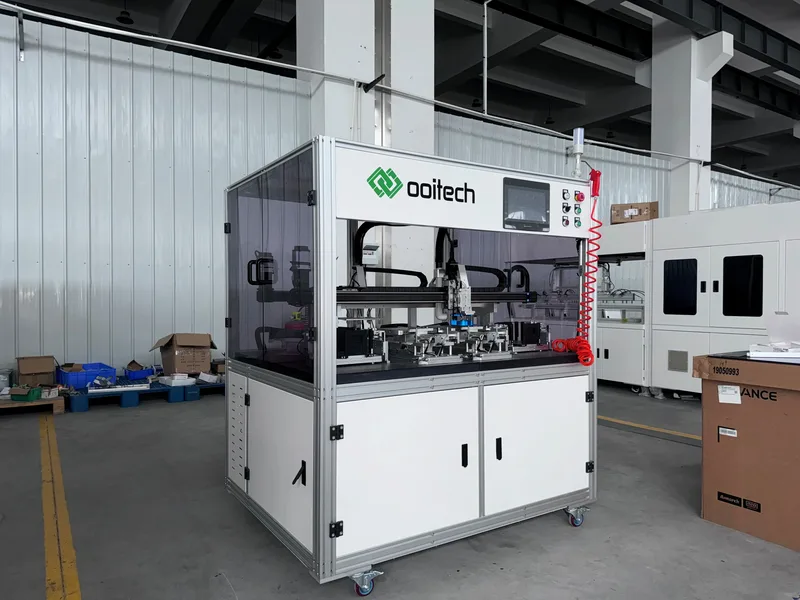
Ooitech dapat menyediakan konfigurasi lini produksi modul PV surya, peralatan, tata letak pabrik, instalasi, komisioning, pelatihan operator, dan dukungan purna jual untuk pelanggan di seluruh dunia, disesuaikan dengan desain modul dan rencana produksi yang dimaksud.