Dasar-Dasar Mesin PV Stringer — Tabber Stringer Sel Surya
Daftar Isi
Jawaban singkat: Tabber stringer melakukan satu pekerjaan di bagian depan lini modul: menyolder ribbon ke sel surya individual dan menyambungkan sel-sel tersebut menjadi string seri. Setiap retak, sambungan dingin, atau ribbon yang tidak sejajar yang tercipta di sini bersifat permanen, karena tidak ada stasiun berikutnya yang dapat memperbaiki sambungan yang sudah tersegel di dalam laminasi. Proses ini bekerja dengan melelehkan lapisan solder pada ribbon, sehingga zona penyolderan beroperasi di atas titik leleh paduan yang Anda gunakan: lapisan berbasis timbal konvensional meleleh sekitar 183°C dan paduan bebas timbal umum sekitar 217°C. Mesin menjaga zona tersebut dengan toleransi ketat, dan platform AM050FH kami menetapkan ±7,5°C. Beberapa angka memberi tahu Anda sebagian besar nilai sebuah mesin: tingkat pecah pada sel Kelas A, yang dijaga mesin saat ini pada atau di bawah 0,2%; akurasi posisi, biasanya ±0,15 mm; dan throughput yang disesuaikan dengan laminator Anda, bukan dengan brosur. Halaman ini membahas dasar-dasarnya dan tiga kelas mesin.
Apa yang dilakukan stringer, perbedaan antara mesin manual, semi-otomatis, dan sepenuhnya otomatis, serta empat angka yang layak ditanyakan sebelum Anda membaca penawaran apa pun.
Produksi Modul PV · Dasar-Dasar PV · oleh Jerry, Ooitech
Ini adalah halaman yang saya kirimkan kepada pembeli yang baru mengenal manufaktur modul. Bukan karena stringer sulit dipahami, tetapi karena ini adalah satu-satunya stasiun di mana kesalahan proses kecil menjadi permanen, dan sebagian besar orang mengetahuinya setelah batch pertama mereka yang buruk.
Apa yang Dilakukan Mesin
Stringing adalah cara sel individual menjadi tegangan yang dapat digunakan. Satu sel menghasilkan sekitar setengah volt, sehingga modul memerlukan sel-selnya terhubung secara seri sebelum dapat melakukan sesuatu yang berguna. Stringer melakukannya dengan menyolder ribbon tembaga berlapis timah dari bagian depan satu sel ke bagian belakang sel berikutnya, mengulangi pola tersebut hingga string penuh terbentuk sesuai panjang yang dibutuhkan desain modul Anda.
Kedengarannya seperti tugas mekanis yang sederhana, dan secara mekanis memang demikian. Kesulitannya bersifat termal. Ribbon datang dengan lapisan paduan solder, dan mesin harus memanaskan lapisan tersebut melewati titik lelehnya, membasahi jari-jari perak sel, dan mendinginkannya kembali tanpa memasak wafer atau membuatnya retak. Wafer memiliki ketebalan 130 hingga 180 mikrometer, lebih tipis dari selembar kertas yang dilipat dua kali. Panaskan terlalu cepat dan wafer melengkung. Tekan terlalu keras dan wafer terkelupas. Jendela sempit inilah alasan pemilihan stringer sebenarnya adalah pertanyaan tentang kontrol proses, bukan tentang mekanika.
Tiga Kelas Mesin
Hampir setiap stringer di pasar termasuk dalam salah satu dari tiga kelompok, dan kelompoknya lebih penting daripada mereknya saat Anda menyusun anggaran. Pembagiannya adalah tentang seberapa banyak siklus yang ditangani mesin sendiri, bukan tentang seberapa modern desainnya.
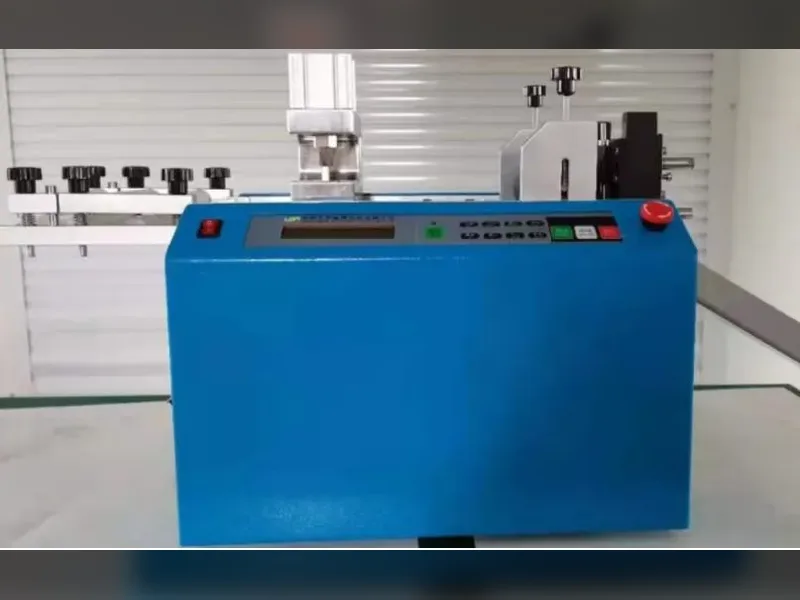
Manual. Operator menempatkan sel dan ribbon dengan tangan dan menyolder dengan perkakas sederhana atau meja panas. Investasinya rendah dan konsistensinya juga rendah: akurasi posisi dibatasi oleh mata operator, throughput diukur dalam puluhan modul per hari, dan risiko pecah tinggi. Anda masih melihat ini di laboratorium, lini percontohan universitas, dan bengkel pelatihan, dan ini adalah cara yang wajar untuk membuktikan desain modul sebelum berkomitmen pada sebuah lini. Ini bukan solusi produksi.
Semi-otomatis. Mesin mengambil alih pengumpanan ribbon dan penyolderan sementara operator masih menangani transfer string, pemuatan, dan pembongkaran. Ini adalah kelas yang pertama kali ditemui sebagian besar pabrik, karena memecah biaya modal menjadi beberapa tahap dan dapat diperluas nanti. Kualitas sangat bergantung pada operator, dan konsistensi penyolderan lebih bervariasi antar shift dibandingkan pada platform yang sepenuhnya otomatis. Untuk lini 5 hingga 60 MW, ini sering menjadi titik awal yang masuk akal.
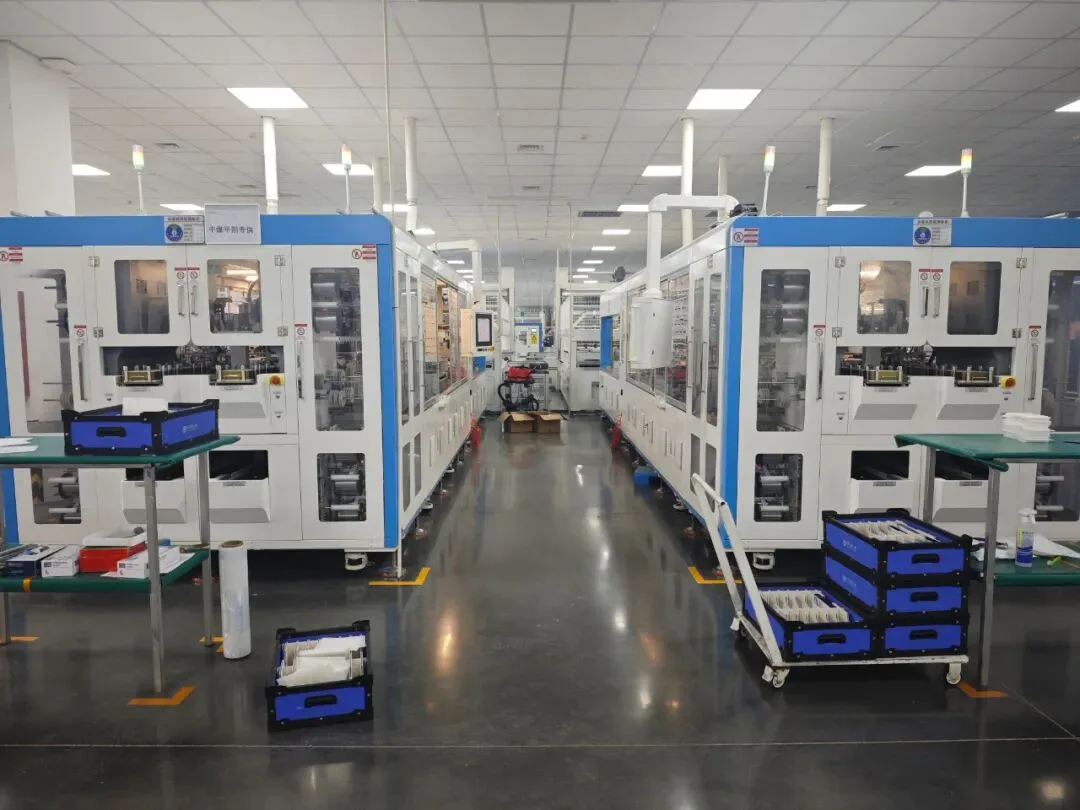
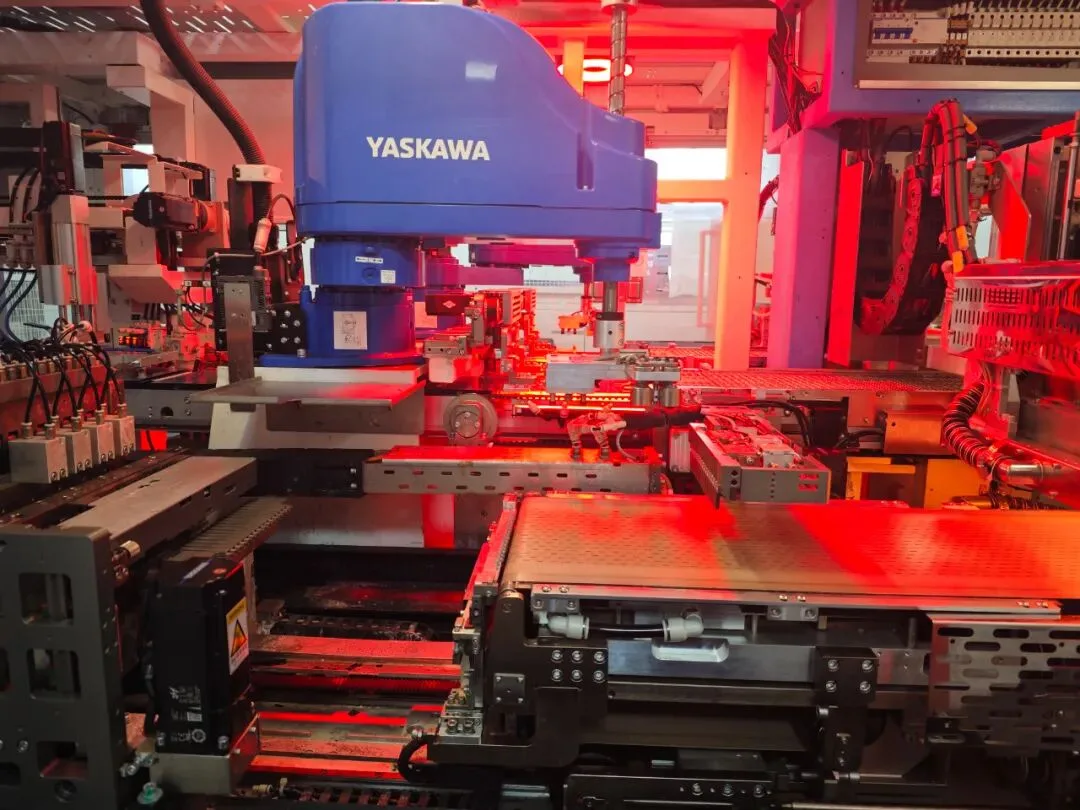
Sepenuhnya otomatis. Pemuatan, penyelarasan visi, pengumpanan ribbon, penyolderan, dan transfer string semuanya berjalan tanpa operator dalam siklusnya. Akurasi posisi, throughput, dan pengulangan semuanya lebih tinggi, dan ketergantungan pada tenaga kerja turun tajam. Konsekuensinya adalah biaya modal dan kebutuhan akan fungsi pemeliharaan yang nyata. Pabrik modul arus utama menganggap kelas ini sebagai standar di atas sekitar 100 MW.
| Kelas | Apa yang ditangani mesin | Di mana cocoknya |
|---|---|---|
| Manual | Tidak ada; operator menempatkan sel dan ribbon serta menyolder dengan tangan | Laboratorium, lini percontohan, pelatihan. Bukan jawaban produksi |
| Semi-otomatis | Pengumpanan ribbon dan penyolderan; operator masih mentransfer dan memuat string | Lini 5–60 MW, dan peningkatan dari stringing manual |
| Sepenuhnya otomatis | Pemuatan, penyelarasan visi, pengumpanan ribbon, penyolderan, dan transfer string | Lini kontinu, standar di atas sekitar 100 MW |
Rentang kapasitas di atas adalah aturan praktis, bukan spesifikasi. Yang sebenarnya menentukan kelas yang Anda butuhkan adalah waktu siklus stasiun di belakang Anda. Stringer yang sepenuhnya otomatis yang memasok stasiun layup semi-otomatis adalah uang yang dihabiskan untuk hambatan yang sudah tidak ada lagi.
Di Mana Posisinya dalam Lini
Stringer berada setelah penyortiran sel dan pemotongan laser, dan sebelum layup. Pada posisi itu, ini adalah langkah tak dapat dibalikkan pertama antara sel dan modul jadi: laminasi dapat diulang dan pembingkaian dapat dikoreksi, tetapi sambungan dingin atau sel yang retak di dalam string yang sudah selesai akan berada di dalam modul selama 25 tahun ke depan.
Itulah sebabnya stringer cenderung menetapkan batas atas hasil lini bahkan ketika bukan mesin termahal di lantai produksi. Itu juga sebabnya takt-nya harus disesuaikan dengan stasiun layup dan laminator, bukan dipilih secara terpisah. Di hilir, string-string disambungkan oleh mesin bussing dan diperiksa oleh Penguji EL, dan ketidakcocokan di salah satu dari ketiga titik tersebut muncul sebagai antrean, bukan sebagai laporan cacat. Jika Anda masih memetakan seluruh urutannya, ikhtisar peralatan lini membahas setiap stasiun secara berurutan.
Empat Angka yang Harus Ditanyakan Terlebih Dahulu
Lembar data stringer lengkap mencakup dua puluh parameter. Empat di antaranya menentukan sebagian besar hasil, dan itulah empat yang paling sering dibiarkan tidak jelas dalam penawaran pertama.
- Tingkat pecah. Mesin generasi saat ini menjaga pada atau di bawah 0,2% pada sel Kelas A, dan angka tersebut harus dikutip dengan kelas sel yang digunakan untuk pengukurannya. Apa pun yang lebih longgar akan merugikan Anda sel secara permanen.
- Akurasi posisi dan penempatan. Ini adalah dua angka yang berbeda. Akurasi pemosisian adalah seberapa presisi mesin bergerak; akurasi penempatan adalah di mana pita berakhir. Mesin saat ini menetapkan sekitar ±0,15 mm dan ±0,2 mm masing-masing, dan penawaran yang memberikan satu angka tanpa menyebutkan yang mana patut ditanyakan lebih lanjut.
- Throughput, per jenis sel. Mesin entry-level berjalan sekitar 1.200 sel per jam, kelas workhorse 2.400, dan platform berkecepatan tinggi sekitar 6.800. Laju berbeda menurut jenis sel pada mesin yang sama, jadi satu angka tanpa format yang dilampirkan tidak memberi tahu Anda banyak hal.
- Toleransi kontrol suhu. Zona penyolderan harus tetap berada dalam rentang sempit antara sambungan yang baik dan kerusakan termal. Platform AM050FH kami menetapkan ±7,5°C dengan batas atas dan bawah yang dapat diatur pada HMI.
Ke Mana Selanjutnya
Halaman ini sengaja berhenti pada orientasi. Dua pertanyaan berikutnya yang diajukan pembeli adalah bagaimana mesin sebenarnya bekerja secara rinci, dan bagaimana memilihnya, dan keduanya dibahas dalam panduan mesin tabber dan stringer: enam stasiun, mengapa inframerah menggantikan udara panas, peralihan dari multi-busbar ke zero-busbar, kompatibilitas sel di seluruh PERC, TOPCon, HJT dan BC, serta berapa biaya berbagai kelas mesin.
Jika Anda sudah tahu apa yang Anda inginkan dan pertanyaan terbukanya adalah dari siapa membelinya, itu adalah keputusan terpisah dengan daftar periksa tersendiri, yang diuraikan dalam cara mengevaluasi produsen mesin tabber stringer. Untuk platform konkret daripada kategori, SS-1500B adalah mesin kelas entry kami dan SS-2500B yang berkapasitas lebih tinggi.
Pikiran akhir: jika Anda baru dalam stringing, jangan mulai dengan membandingkan mesin. Tetapkan kapasitas yang Anda inginkan, format sel Anda untuk dua tahun ke depan, dan waktu siklus stasiun yang sudah Anda miliki. Ketiga jawaban itu menghilangkan sebagian besar pasar sebelum Anda membaca satu penawaran pun, dan jauh lebih murah untuk diubah sekarang daripada setelah mesin berada di lantai Anda.
Spesifikasi mengacu pada data mesin Ooitech. Rentang kapasitas dan angka akurasi adalah tipikal untuk setiap kelas mesin dan dikonfirmasi terhadap format sel Anda sebelum penawaran.