Delaminasi Laminasi Enkapsulan EPE: Berbentuk Garis
Daftar Isi
Jawaban singkat: Film enkapsulan EPE, juga disebut enkapsulan POE yang diekstrusi bersama, adalah film tiga lapis dengan inti poliolefin di antara lapisan kulit EVA. Konstruksi ini ada untuk mendapatkan permeabilitas kelembapan rendah dan ketahanan terhadap PID dari POE tanpa kesulitan penanganan POE, karena lapisan kulit EVA melekat pada kaca dan backsheet seperti enkapsulan konvensional. Delaminasi berbentuk garis pada modul yang dilaminasi EPE biasanya disebabkan oleh salah satu dari tiga penyebab: kurangnya ikatan silang pada lapisan inti, kontaminasi pada permukaan kaca atau backsheet yang menghalangi adhesi, atau siklus laminasi di mana kenaikan suhu membuat film mengalir sebelum tumpukan stabil. Delaminasi berbentuk garis dan bukan bercak itu sendiri merupakan petunjuk diagnostik — ia mengikuti arah aliran enkapsulan, yang mengarah pada siklus laminasi bukan pada batch material.
Manufaktur Modul PV · oleh Jerry, Ooitech
Pendahuluan: Apa Itu Film EPE Bahan enkapsulan ?
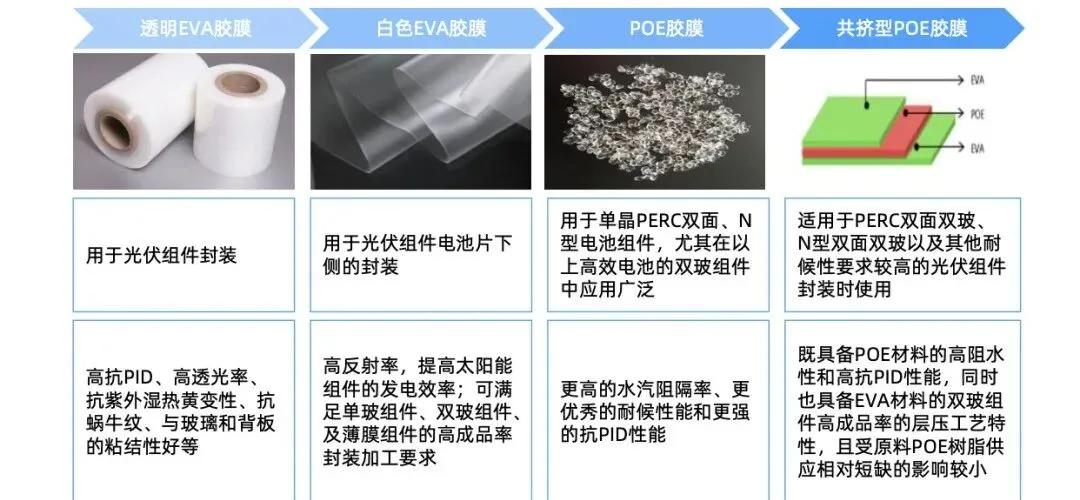
Film enkapsulan EPE, juga dikenal sebagai enkapsulan POE ko-ekstrusi, adalah bahan enkapsulasi fotovoltaik yang diproduksi dengan ko-ekstrusi resin POE dan resin EVA. Dalam pembuatan modul surya, ini terutama digunakan untuk menggabungkan kemudahan pemrosesan EVA dengan kinerja penghalang kelembaban dan anti-PID dari POE.
Film EVA konvensional banyak digunakan dalam produksi modul PV karena menawarkan kinerja anti-PID yang baik, transmisi cahaya tinggi, ketahanan terhadap penguningan akibat UV dan panas lembap, ketahanan terhadap jejak siput, serta daya rekat yang kuat pada kaca dan backsheet. Namun, EVA juga memiliki keterbatasan, seperti kinerja penghalang kelembapan yang relatif lemah, transmisi uap air yang lebih tinggi, dan risiko PID yang lebih tinggi pada kondisi operasi tertentu.
Film POE, sebagai perbandingan, memiliki penghalang uap air yang lebih baik, ketahanan cuaca yang lebih kuat, dan kemampuan anti-PID yang lebih andal. Namun POE juga memiliki tantangan pemrosesannya sendiri: daya rekatnya pada kaca dan backsheet biasanya lebih lemah daripada EVA, reaksi ikatan silangnya lebih lambat, dan selama produksi modul, film dapat lebih mudah tergelincir atau bergeser, yang dapat mengurangi efisiensi produksi.
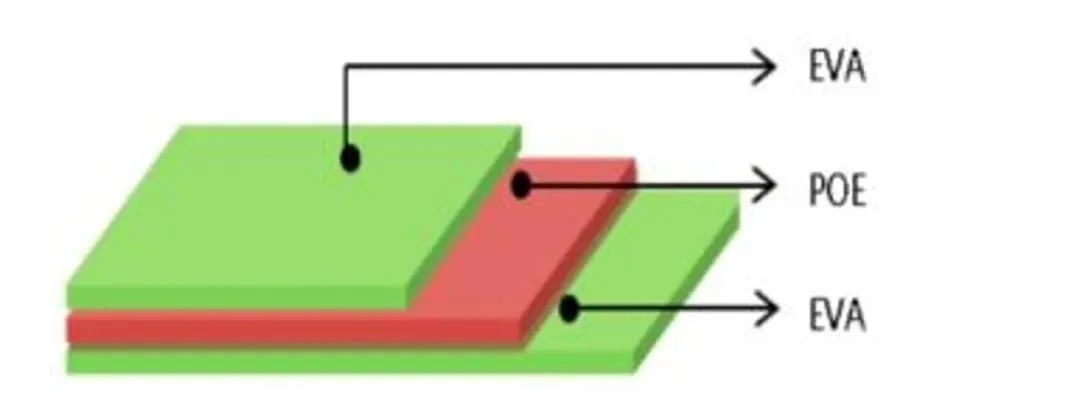
Inilah mengapa film EPE dikembangkan. Melalui proses ko-ekstrusi, POE dibungkus oleh lapisan EVA, membentuk struktur sandwich EVA-POE-EVA. Desain ini mempertahankan penghalang kelembaban tinggi dari POE, membantu melindungi sel surya dari uap air, sambil juga mempertahankan kompatibilitas laminasi yang baik dan kemudahan pemrosesan dari EVA. Dalam produksi normal, EPE dapat meningkatkan keandalan modul dan hasil produksi jika material dan proses laminasi terkontrol dengan baik.
Mekanisme Teknis: Mengapa EPE Dapat Delaminasi Selama Laminasi
Meskipun EPE menggabungkan keunggulan EVA dan POE, kedua material tersebut tidak berperilaku persis sama selama laminasi. Kurva pematangan, karakteristik ikatan silang, polaritas, kemampuan penyerapan aditif, dan perilaku ekspansi termalnya berbeda. Perbedaan ini dapat menyebabkan delaminasi antar lapisan dan pembentukan gelembung, terutama di sekitar area pita solder di mana tekanan lokal dan variasi ketebalan lebih terlihat.
EVA dan POE memiliki polaritas yang berbeda. EVA adalah material polar, sehingga memiliki kompatibilitas yang baik dengan banyak aditif. POE kurang polar, sehingga kemampuannya untuk mempertahankan aditif polar berbeda. Seiring waktu penyimpanan, aditif di dalam lapisan POE dapat bermigrasi secara bertahap ke lapisan EVA, yang memiliki polaritas lebih kuat dan kemampuan penyerapan lebih baik.
Migrasi aditif ini mengubah struktur internal dan kinerja film EPE. Akibatnya, gaya ikatan antara lapisan POE dan EVA dapat menurun. Dalam kasus yang parah, lapisan POE dapat tertekan, terpisah, atau delaminasi lokal selama laminasi modul. Ini juga merupakan salah satu alasan mengapa masa simpan film EPE umumnya lebih pendek daripada film enkapsulan EVA tunggal atau POE tunggal.
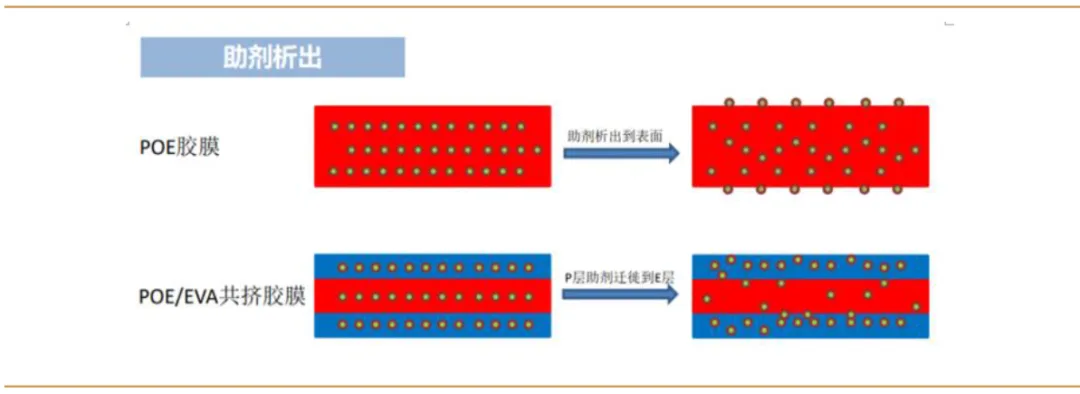
| Faktor Kunci | Mekanisme | Kemungkinan Cacat pada Laminasi Modul |
|---|---|---|
| Migrasi aditif | Aditif polar seperti agen ikatan silang dan stabilisator bermigrasi dari POE ke EVA seiring waktu | Derajat ikatan silang POE lebih rendah, kohesi berkurang, delaminasi antar lapisan EPE |
| Ketidakcocokan kecepatan ikatan silang | EVA biasanya mengikat silang lebih cepat daripada POE selama laminasi | Lapisan EVA menjadi padat lebih awal sementara POE tetap cair, menyebabkan ketidakseimbangan tegangan antar lapisan |
| Perbedaan koefisien ekspansi termal | EVA dan POE menunjukkan perilaku ekspansi dan penyusutan yang berbeda setelah curing | Tegangan internal selama pendinginan, kemungkinan pemisahan antar lapisan |
| Variasi ketebalan lokal | Ketebalan lapisan POE mungkin tidak merata di arah TD, atau EPE menjadi lebih tipis secara lokal di dekat ribbon dan busbar | Kekurangan lem lokal, akumulasi gas, gelembung berbentuk garis |
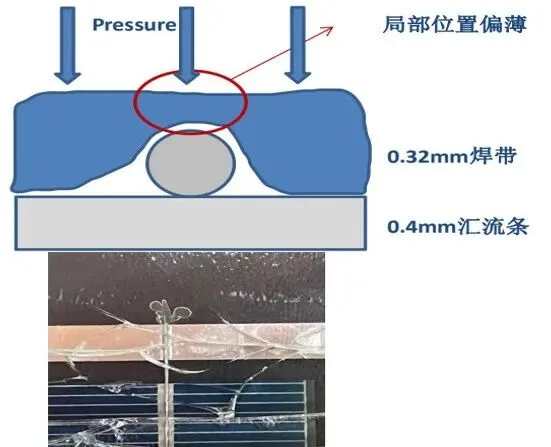
| Tekanan tumpang tindih pita dan busbar | Ketebalan tumpukan lokal lebih tinggi pada posisi penyolderan | Aliran enkapsulan, delaminasi lokal, gelembung linier yang memanjang dari area pita |
Analisis Teknis: Pembentukan Gelembung Berbentuk Garis di Sepanjang Pita
Gelembung berbentuk garis yang memanjang dari pita solder sering terkait dengan efek gabungan dari migrasi aditif, kecepatan ikatan silang yang tidak konsisten, dan perilaku ekspansi termal yang berbeda antara EVA dan POE.
Selama laminasi, EVA mengikat silang lebih cepat daripada POE. Jika lapisan POE tidak mengikat silang tepat waktu, gas reaksi yang dihasilkan selama dekomposisi peroksida mungkin tidak sepenuhnya dikeluarkan sebelum tekanan diberikan. Gas-gas ini dapat terperangkap di dalam modul dan membentuk gelembung.
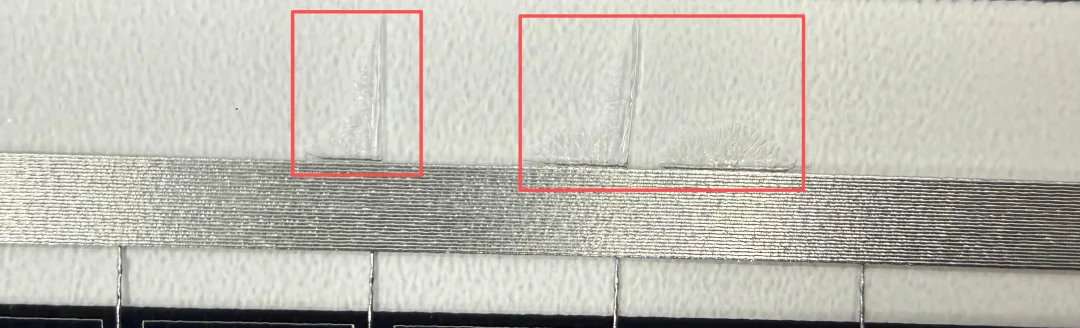
Alasan umum lainnya adalah penipisan lokal film EPE pada posisi pita dan busbar. Lapisan POE tengah dari EPE mungkin memiliki ketidakseragaman ketebalan dalam arah TD karena faktor bahan baku. Selain itu, selama laminasi, ketebalan tumpang tindih pita dan busbar meningkatkan tekanan lokal. Hal ini dapat membuat EPE lebih tipis pada posisi tersebut, menciptakan titik lemah di mana kekurangan perekat atau akumulasi gas lebih mungkin terjadi.
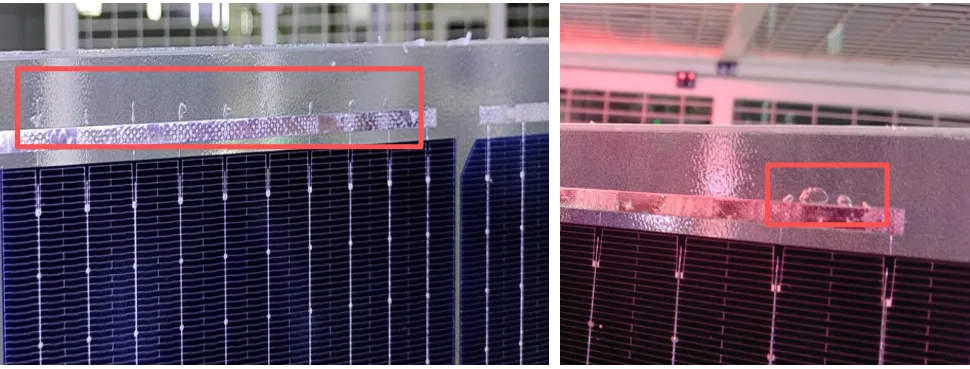
Secara sederhana, area pita menerima tekanan lebih tinggi selama laminasi. Jika lapisan EVA sudah mulai mengikat silang sementara lapisan POE di dekat pita masih dalam keadaan mengalir, struktur EPE dapat terpisah secara lokal. Enkapsulan yang tersisa di posisi pita mungkin berperilaku lebih seperti POE, dengan ikatan silang yang lebih lambat dan kecenderungan aliran yang lebih tinggi. Di bawah tekanan laminasi, hal ini dapat menciptakan gelembung berwarna atau transparan berbentuk garis yang menyebar keluar dari pita.
Gejala proses utama yang perlu diperhatikan
Gelembung muncul terutama di sepanjang jalur pita solder, bukan secara acak di seluruh modul.
Cacat mungkin terlihat seperti jejak udara linier tipis yang memanjang keluar dari area pita atau busbar.
Masalah mungkin menjadi lebih jelas ketika film EPE telah disimpan dalam waktu yang lebih lama.
Cacat dapat meningkat ketika suhu laminasi, waktu vakum, waktu tekanan, atau tingkat curing tidak cocok dengan formulasi EPE tertentu.
Saran Kontrol Praktis untuk Cacat Laminasi EPE
Untuk gelembung yang disebabkan oleh perilaku material inheren dari enkapsulan EPE, solusinya harus menggabungkan manajemen material dan optimasi proses laminasi. Tidak cukup hanya menyesuaikan satu parameter tanpa memeriksa kondisi penyimpanan film, kurva laminasi, dan distribusi tekanan di area pita.
1. Kontrol waktu penyimpanan material EPE
Rencanakan pengadaan enkapsulan EPE dan penggunaan produksi dengan hati-hati. Dengan kondisi produksi tidak terpengaruh, kurangi waktu inventaris film EPE sebanyak mungkin. Waktu penyimpanan yang lebih pendek membantu mengurangi migrasi aditif dari lapisan POE ke lapisan EVA, menjaga perilaku ikatan antar lapisan dan ikatan silang asli lebih stabil.
2. Tingkatkan suhu laminasi ruang pertama dengan tepat
Peningkatan suhu laminasi ruang pertama yang sesuai dapat mempercepat ikatan silang POE dalam film EPE. Ini membantu menghindari situasi di mana EVA telah mencapai tingkat ikatan silang yang relatif tinggi sementara POE masih meleleh. Sinkronisasi yang lebih baik antara pengerasan EVA dan POE dapat mengurangi tegangan antar lapisan dan membantu mencegah gelembung berbentuk garis di dekat posisi pita.
3. Cocokkan waktu vakum, tekanan, dan pengerasan
Jika tekanan diterapkan terlalu awal sementara lapisan POE masih sangat cair, gas mungkin terperangkap atau terdorong di sepanjang area pita. Resep laminasi yang dirancang dengan baik harus memberikan waktu yang cukup untuk ekstraksi udara dan pelunakan material sebelum tekanan penuh diterapkan. Pengaturan yang tepat harus diverifikasi dengan uji tingkat ikatan silang, uji kekuatan kupas, dan inspeksi penampilan setelah laminasi.
4. Periksa tinggi tumpukan pita dan busbar
Karena tekanan lokal lebih tinggi di sekitar pita dan busbar, ketebalan tumpukan yang berlebihan dapat membuat EPE lebih tipis di titik-titik ini. Tim produksi harus memeriksa kerataan penyolderan, keselarasan pita, tumpang tindih busbar, dan konsistensi penempatan. Mengurangi perbedaan tinggi lokal dapat menurunkan risiko deformasi enkapsulan lokal dan pembentukan gelembung.
5. Verifikasi kualitas EPE yang masuk
Untuk film EPE, inspeksi masuk tidak hanya harus memeriksa penampilan dan ketebalan, tetapi juga fokus pada keseragaman ketebalan, masa simpan, kondisi penyimpanan, perilaku kandungan gel, dan kinerja adhesi. Jika memungkinkan, laminasi uji coba harus dilakukan sebelum produksi massal saat mengganti pemasok, batch, atau struktur modul.
Blog ini didasarkan pada analisis abnormalitas praktis dalam produksi modul PV dan referensi berikut:
Pengalaman lapangan dari analisis cacat abnormal selama produksi modul fotovoltaik
Dow Chemical, Zhang Wenxin, "POE Memberdayakan Modul Fotovoltaik Berkinerja Tinggi"
Southwest Securities, "Iterasi Tipe-N, Industri POE Membuka Siklus Pertumbuhan Tinggi"
Produksi dan Teknologi Kimia, "Penelitian tentang Reaksi Crosslinking Film Enkapsulan Poliolefin untuk Fotovoltaik"
Pandangan Ooitech
Sebagai pemasok peralatan, kami melihatnya seperti ini: Gelembung garis pita terkait EPE bukan hanya masalah material, tetapi juga masalah jendela proses yang bergantung pada profil suhu laminasi, efisiensi vakum, waktu tekanan, dan kerataan tumpukan. Untuk produsen modul yang menggunakan teknologi sel canggih dan format yang lebih besar, toleransi terhadap aliran enkapsulan dan tinggi tumpukan lokal menjadi jauh lebih kecil, sehingga kontrol umur simpan material dan validasi resep laminasi harus diperlakukan sebagai bagian dari sistem kualitas yang sama. Jalur produksi panel surya yang stabil membutuhkan pemilihan enkapsulan yang baik dan verifikasi proses yang disiplin sebelum produksi massal.