Dari Sel ke Modul: Proses Manufaktur
Daftar Isi
Jawaban singkat: Berpindah dari sel ke modul adalah titik di mana teknologi kontak belakang membentuk ulang proses manufaktur, bukan hanya produknya. Industri sedang berada di tengah transisi di mana dua hal terjadi sekaligus: rentang efisiensi sel naik, dengan angka sekitar 25,5%, 26,0%, 26,5%, 27,0% dan 27,1% yang mewakili generasi-generasi berturut-turut, dan arsitektur kontak belakang menjadi variabel manufaktur, bukan desain yang tetap. Untuk lini modul, itu berarti stasiun stringing dan bussing menanggung lebih banyak risiko, karena pola belakang lebih padat dan sambungannya lebih sulit diperiksa. Langkah laminasi dan framing berubah lebih sedikit, tetapi jendela proses untuk enkapsulan dan persyaratan penanganan untuk sel yang lebih tipis keduanya semakin ketat. Perencanaan lini karena itu harus dimulai dari rute sel yang ingin Anda jalankan.
Manufaktur Modul PV · oleh Jerry, Ooitech
Pendahuluan: Mengapa Teknologi Back Contact Mengubah Industri Surya
Industri PV sedang berada di tengah pergeseran teknologi yang nyata. PERC berkuasa selama bertahun-tahun, TOPCon naik dengan cepat, dan sekarang arsitektur ketiga mulai menarik perhatian serius dari produsen dan pengembang proyek: teknologi sel Back Contact (BC).
Sel konvensional dengan kontak depan membuang sebagian sinar matahari karena garis kisi logam berada tepat di sisi yang terkena sinar matahari. Sel BC memindahkan semua kontak listrik ke bagian belakang. Bagian depan tetap benar-benar bersih. Itu berarti arus hubung singkat yang lebih tinggi, tampilan yang lebih ramping, dan efisiensi modul yang kini bersaing langsung dengan arus utama.
Inilah bagian yang membuat BC menarik bagi siapa pun yang menjalankan lini produksi: beralih dari sel BC jadi ke modul BC yang terakit penuh bukanlah pekerjaan yang sama seperti yang dilakukan industri selama puluhan tahun. Tidak ada busbar depan, tidak ada jari depan. Satu fakta itu mengubah cara sel digabungkan, cara string dibangun, cara pita dirancang, dan cara Anda mengatur resep laminasi.
Blog ini membahas seluruh proses dari sel BC ke modul BC, langkah demi langkah, dengan peralatan yang terlibat dan jebakan proses yang perlu Anda waspadai.
1. Memahami Sel BC: Pengantar Singkat
1.1 Apa Itu Sel Back Contact?
Sel Back Contact (BC), kadang disebut Interdigitated Back Contact (IBC) atau all-back-contact, menempatkan kontak emitor dan basis di sisi belakang wafer dalam pola interdigitated. Bagian depan adalah silikon telanjang, yang menghilangkan tiga hal sekaligus:
Kerugian bayangan, biasanya 3-5% area sel pada sel konvensional
Kerugian resistif terkait dengan trade-off desain grid depan
Garis kisi yang terlihat, yang sangat penting untuk penampilan
Varian BC terkemuka pada 2024-2025:
| Teknologi | Pengembang Utama | Efisiensi Sel (Lab) | Efisiensi Sel (Produksi Massal) |
|---|---|---|---|
| HPBC (High-Performance BC) | LONGi | ~26.5% | 25.0-25.5% |
| ABC (All Back Contact) | Aiko Solar | ~27.0% | 25.5-26.0% |
| TBC (TOPCon-based BC) | Beberapa produsen China | ~27.1% | 25.0-25.8% |
| HBC (HJT-based BC) | CSEM, Maxeon, Risen | ~27.1% | 24.5-25.5% |
| Classic IBC | Maxeon (sebelumnya SunPower) | ~26.0% | 24.5-25.0% |
Arahnya jelas: BC beralih dari produk premium khusus menjadi pesaing utama, didorong oleh produsen China yang meningkatkan skala melalui 2024-2025.
1.2 Perbedaan Kritis: Geometri Kontak
Pada sel PERC atau TOPCon, busbar depan (9-16 pada sel modern) dan finger dibuat setipis mungkin namun tetap mengumpulkan arus. Anda pita solder langsung ke busbar tersebut. Sederhana.
Pada sel BC, sisi belakang membawa strip bergantian dari kontak tipe-n dan tipe-p dalam pola interdigitated paralel. Lebar, pitch, dan jarak strip tersebut berbeda untuk setiap produsen, dan bersifat proprietary. Mereka juga menentukan secara tepat bagaimana sel dapat diinterkoneksi di dalam modul.
2. Proses Pembuatan Modul BC: Langkah demi Langkah
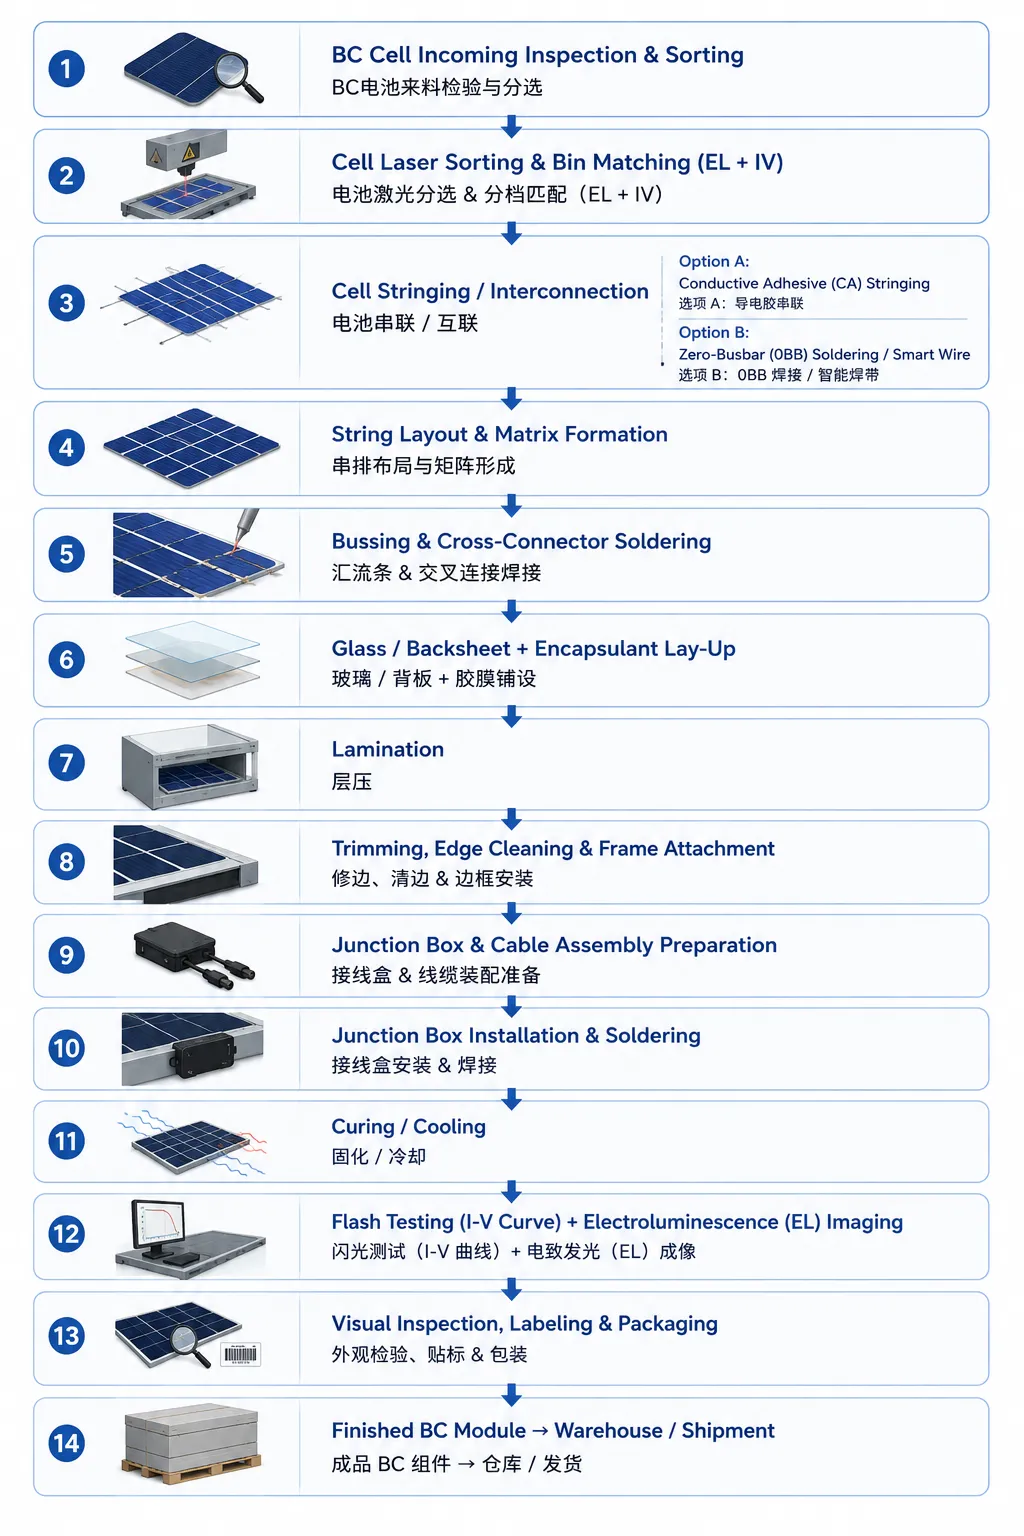
Jalur modul BC berbagi banyak peralatan dengan jalur konvensional, seperti laminator, stringer, dan stasiun framing. Namun langkah interkoneksi dan pembentukan string benar-benar berbeda. Berikut alur lengkapnya:
Sekarang mari kita bahas setiap langkah secara bergantian.
Langkah 1: Inspeksi dan Penyortiran Sel Masuk
Sel BC tiba dari pabrik sel sebagai kuadran, ukuran penuh atau setengah potong, tergantung pada desain modul. Langkah pertama cocok dengan jalur modul mana pun:
Inspeksi visual untuk retak mikro, chipping, kontaminasi atau variasi warna
Pengujian I-V untuk Voc, Isc, Pmax dan fill factor
Elektroluminesensi (EL) untuk mendeteksi microcrack, finger putus, shunting, atau area mati
Penyortiran dan pengelompokan sel berdasarkan kelas daya, biasanya bin 1-2.5W, dan untuk sel BC juga berdasarkan keseragaman warna, karena bagian depan yang telanjang membuat setiap penyimpangan warna sangat terlihat
Tantangan khusus BC: tanpa logam depan, konsistensi warna adalah segalanya, terutama untuk perumahan dan BIPV di mana tampilan mendorong penjualan. Banyak pembuat BC menggunakan bin warna yang lebih ketat, kadang-kadang diurutkan khusus dengan colorimeter yang membaca Lab* values, dibandingkan dengan modul konvensional.
Langkah 2: Stringing / Interkoneksi Sel - Jantung Pembuatan Modul BC
Di sinilah modul BC paling berbeda dari modul konvensional, dan di mana sebagian besar inovasi peralatan terbaru berada.
2.1 Tantangan Interkoneksi
Pada sel normal, Anda menyolder pita datar melintasi busbar depan dan melipatnya ke belakang sel berikutnya. Geometri yang mudah.
Pada sel BC, kontak positif dan negatif berada di belakang dalam pola interdigitated. Jadi:
Pita lipat depan-ke-belakang sederhana tidak akan berfungsi
Interkoneksi harus menjembatani strip kontak belakang dari sel tetangga
Pitch strip, lebar, dan penyelarasan spesifik untuk masing-masing pembuat
Ketidaksejajaran selama penyambungan menyebabkan kerugian resistansi seri atau shunting
Dua pendekatan interkoneksi mendominasi produksi massal saat ini.
Opsi A: Stringing dengan Perekat Konduktif (CA)
Didukung oleh pembuat seperti Aiko Solar untuk modul ABC mereka, ini menggunakan perekat konduktif listrik (ECA), epoksi berisi perak, sebagai pengganti solder.
Proses:
Dispenser presisi meletakkan jumlah perekat konduktif yang terkontrol ke strip kontak belakang
Interkonektor, pita tembaga kaleng datar atau sirkuit cetak fleksibel (FPC), ditempatkan di atas perekat
Rakitan diawetkan dalam oven suhu rendah, sekitar 150-180C selama 1-3 menit, atau selama laminasi
Kelebihan:
Pemrosesan suhu rendah, sehingga lebih sedikit tekanan termal pada sel, yang penting saat wafer menuju 130 mikron dan di bawahnya
Tidak ada kontak besi solder, sehingga lebih sedikit microcrack
Kemampuan pitch halus hingga sub-milimeter, cocok dengan pola interdigitated yang halus
Perekat yang diawetkan tetap sedikit fleksibel dan menyerap tekanan siklus termal lebih baik daripada solder kaku
Kekurangan:
ECA berisi perak mahal
Curing menambah waktu siklus, meskipun curing inline selama laminasi membantu
Keandalan sambungan ECA jangka panjang masih dibuktikan dalam skala besar, meskipun data uji akselerasi awal terlihat baik
Opsi B: Teknologi Zero-Busbar (0BB) Soldering / Smart Wire
Rute yang lebih konvensional, digunakan oleh produsen seperti LONGi untuk modul berbasis HPBC, seringkali dengan solder suhu rendah atau metode SmartWire.
Proses:
Kawat bundar ultra-tipis, sekitar 0,2-0,35mm, atau kawat datar (SmartWire) dipasang sebelumnya dalam bingkai pembawa
Sel BC ditempatkan menghadap ke atas, bagian belakang terbuka, ke rakitan kawat
Termode (hot bar) atau pemanasan inframerah secara singkat melelehkan solder pada kawat untuk mengikatnya ke strip belakang
Kawat mengarah ke sel berikutnya
Ide utamanya adalah 0BB, zero busbar. Alih-alih menyolder pita tebal di seluruh busbar diskrit, puluhan kawat ultra-tipis menyentuh jari kontak belakang yang halus secara langsung, sehingga tidak diperlukan busbar tebal.
Kelebihan:
Memanfaatkan peralatan solder yang ada, sehingga capex lebih rendah
Sambungan solder sudah dipahami dengan baik, sehingga keandalannya kuat
Kawat 0BB menyesuaikan dengan pola interdigitated
Kekurangan:
Membutuhkan kontrol termal yang presisi, terlalu banyak panas merusak wafer tipis
Penyelarasan kawat-ke-kontak sangat ketat dan kritis
Resistansi seri sedikit lebih tinggi daripada CA dalam beberapa pengaturan
Peralatan Stringing: Generasi Terbaru
Pada 2026-2027, pemasok terkemuka untuk stringing BC meliputi:
| Pemasok Peralatan | Teknologi | Fitur Utama |
|---|---|---|
| SC Solar (atau Jinchen) | CA Stringing + 0BB | Dispensasi CA kecepatan tinggi, <0,5s/sel |
| Autowell | 0BB Soldering | Multi-wire SmartWire kompatibel dengan BC |
| Leadmicro / Lead Intelligence | 0BB + CA hybrid | Platform fleksibel untuk kedua teknologi |
| Teamtechnik (Jerman) | Multi-wire stringer | Terbukti dalam produksi Maxeon IBC |
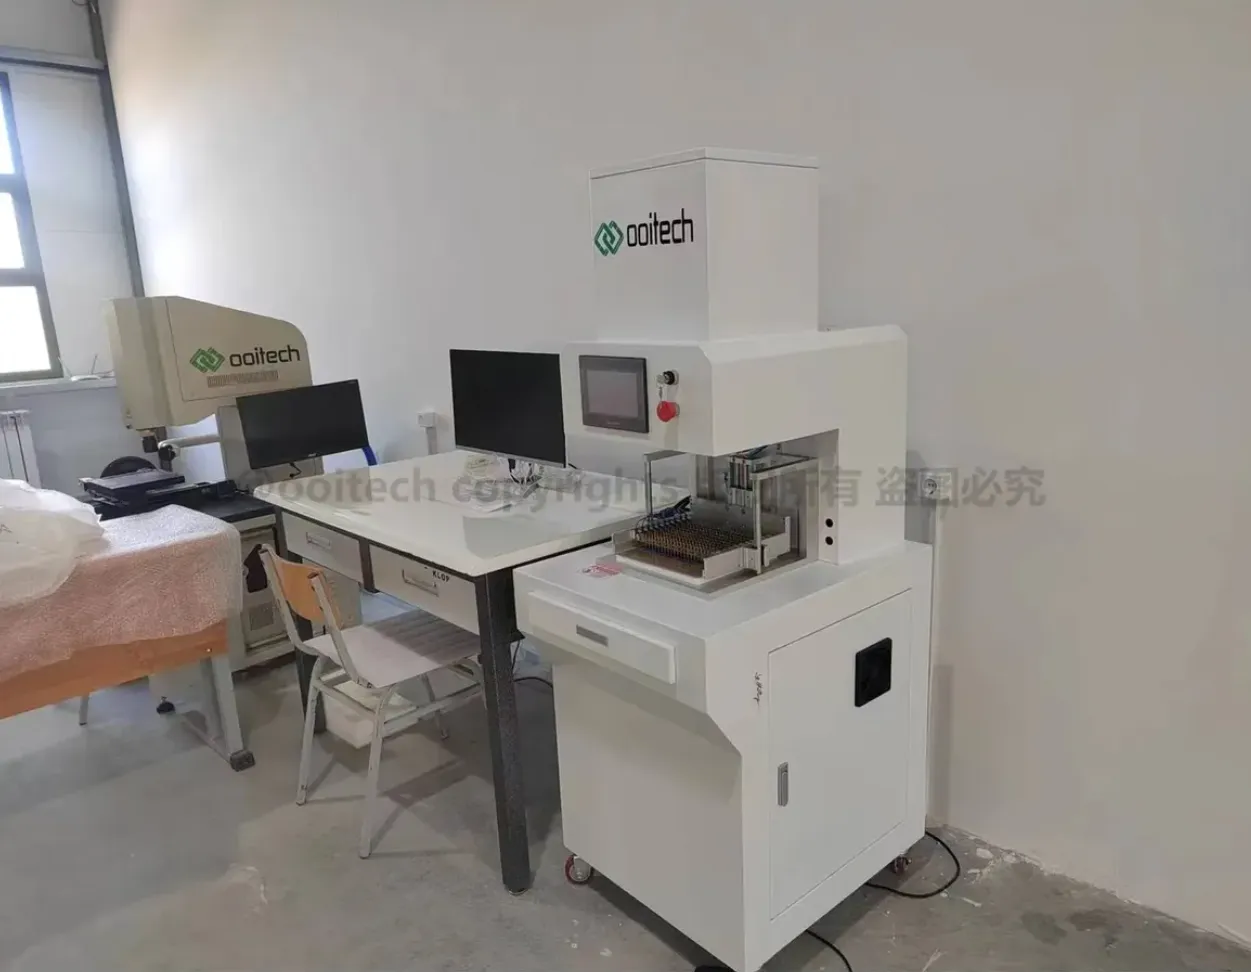
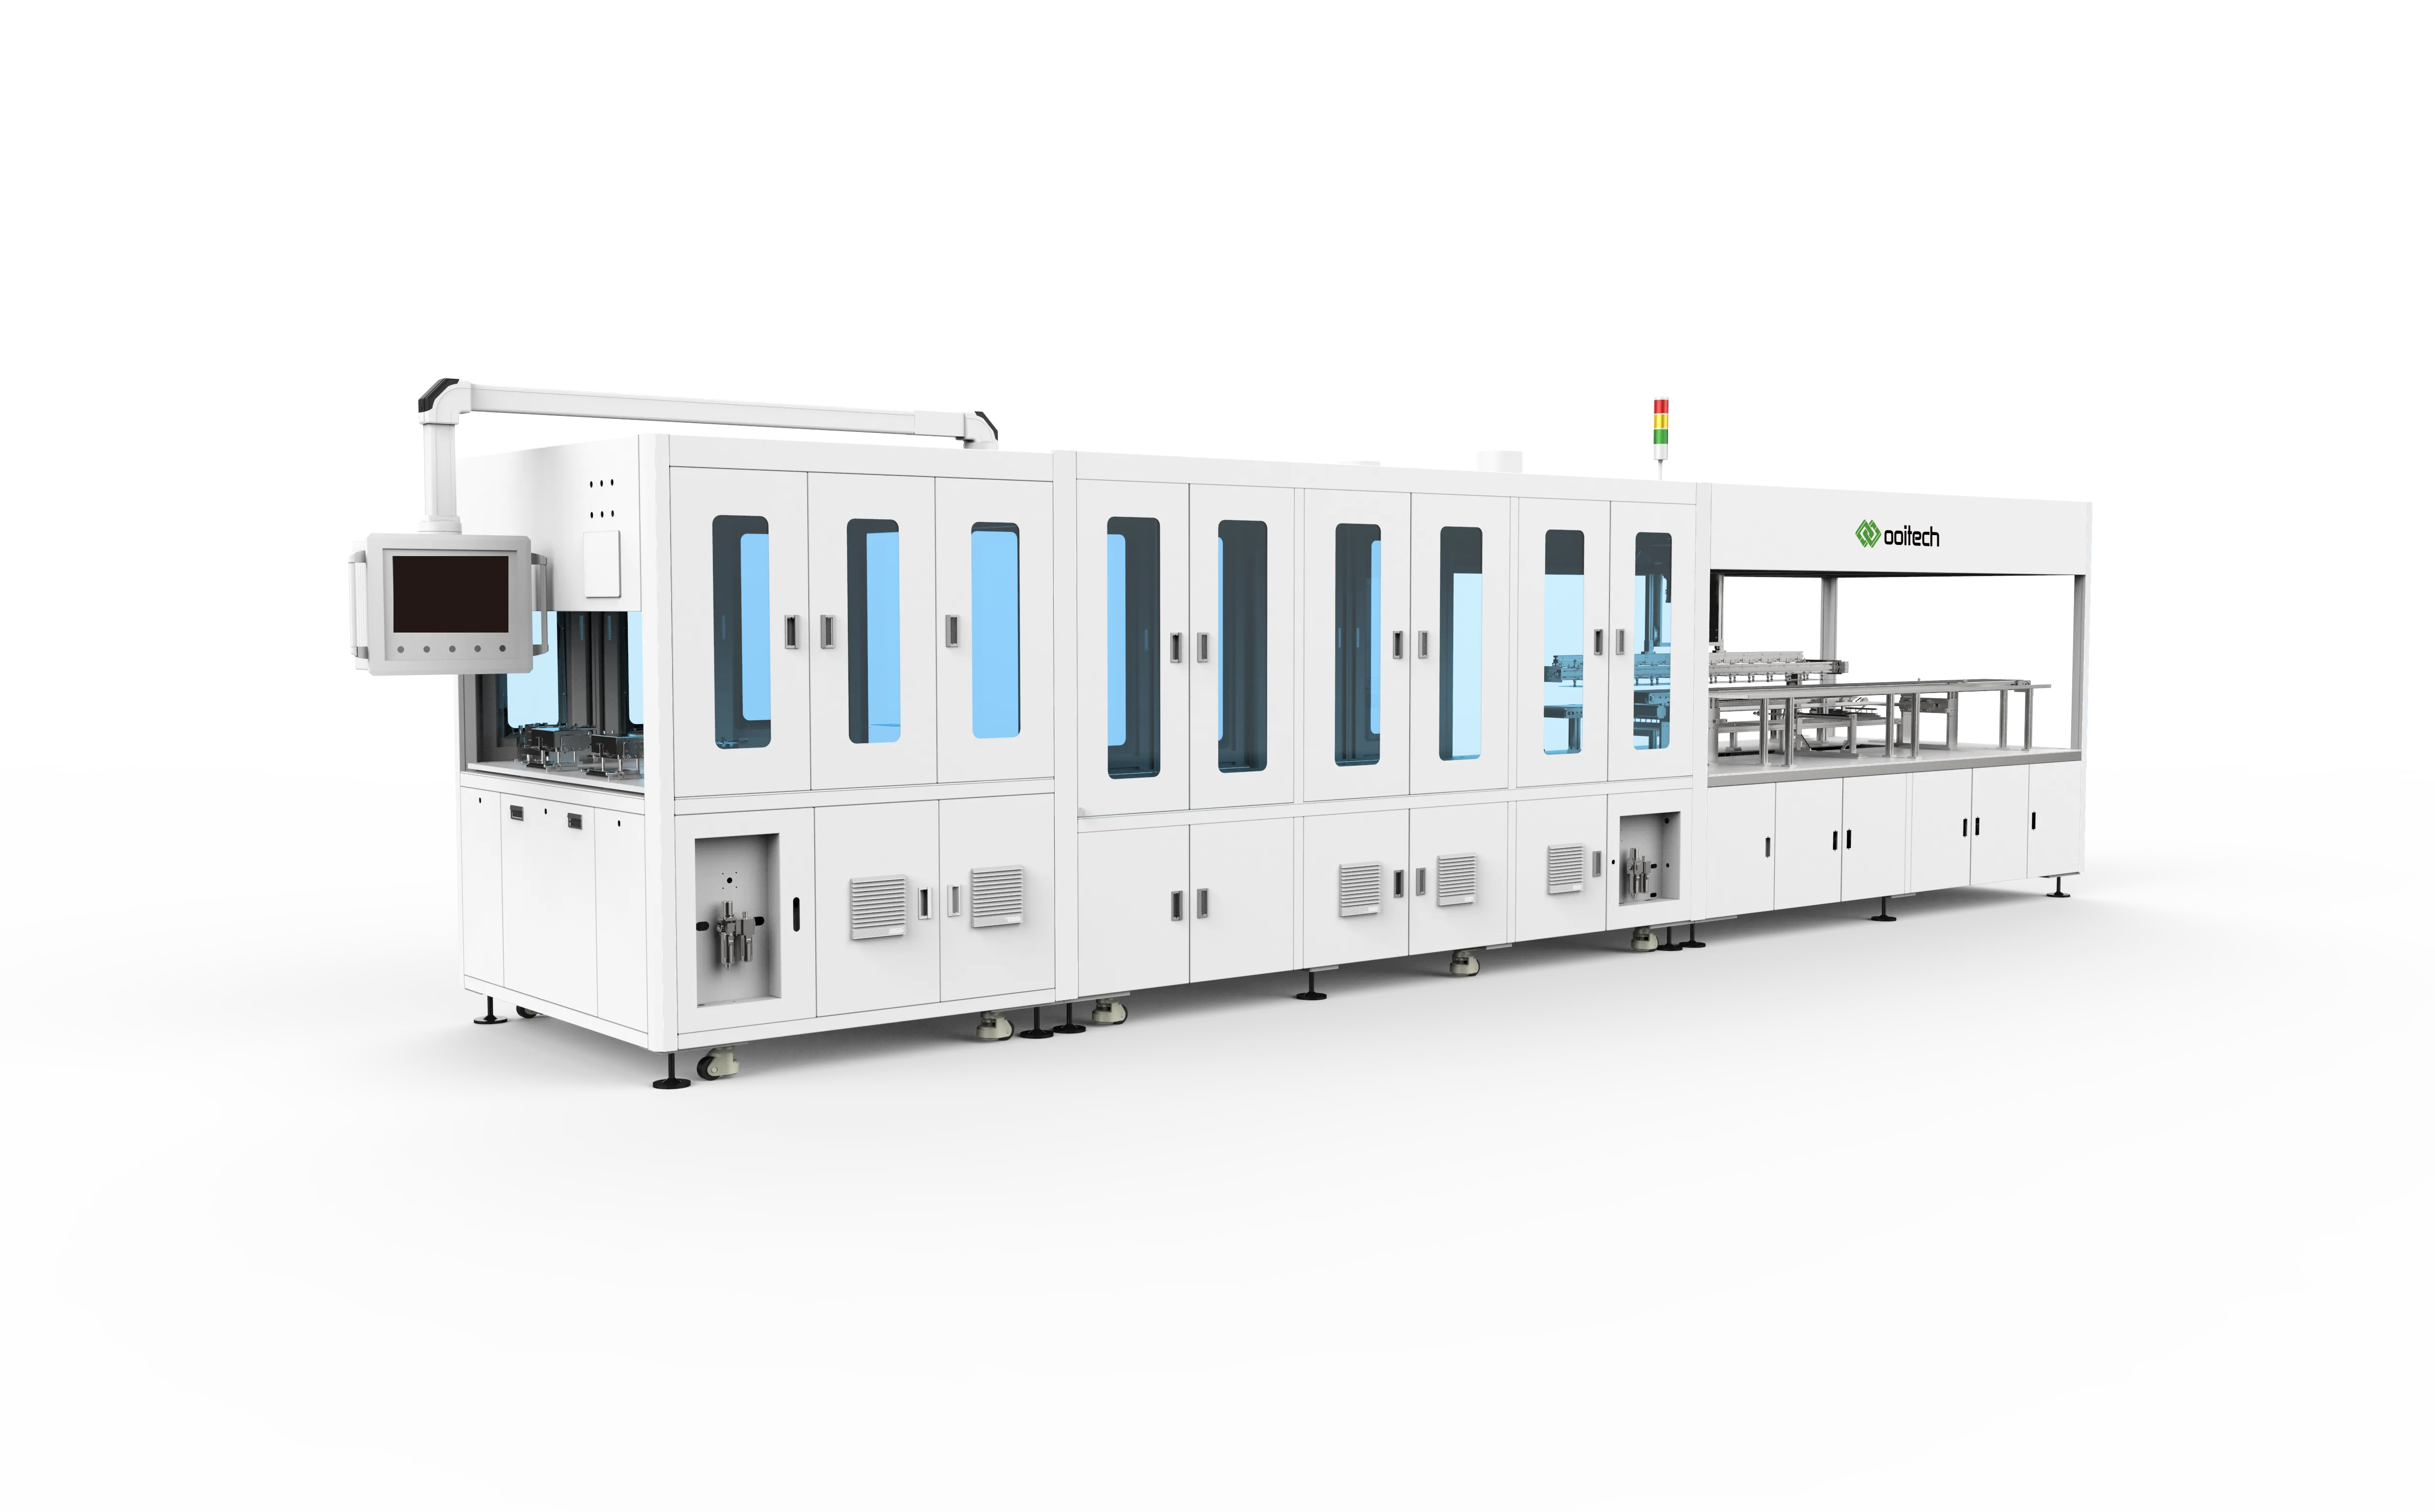
| ooitech | Lini 0BB BC | Jalur modul BC China |
Perangkaian sel BC berjalan sekitar 10-15% lebih lambat daripada sel konvensional karena penyelarasan yang lebih ketat, tetapi pemasok dengan cepat menutup kesenjangan itu.
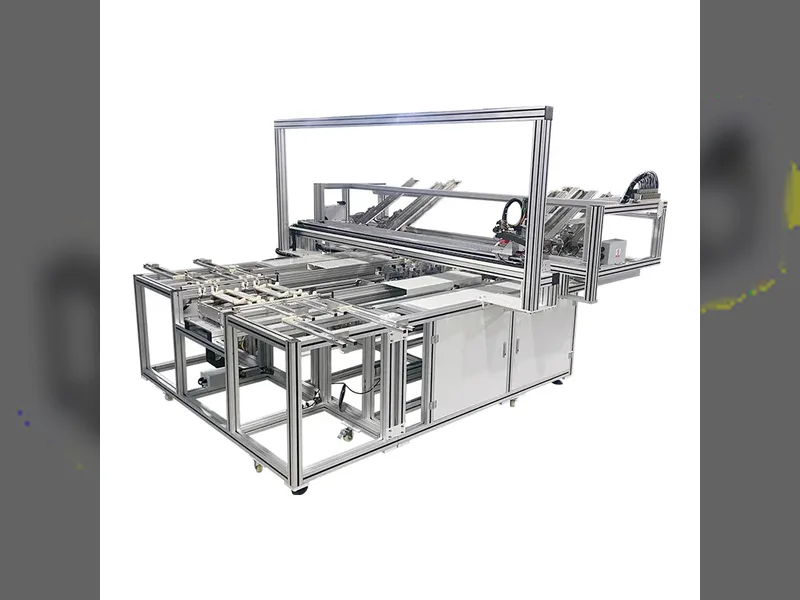
Langkah 3: Tata Letak String dan Pembentukan Matriks
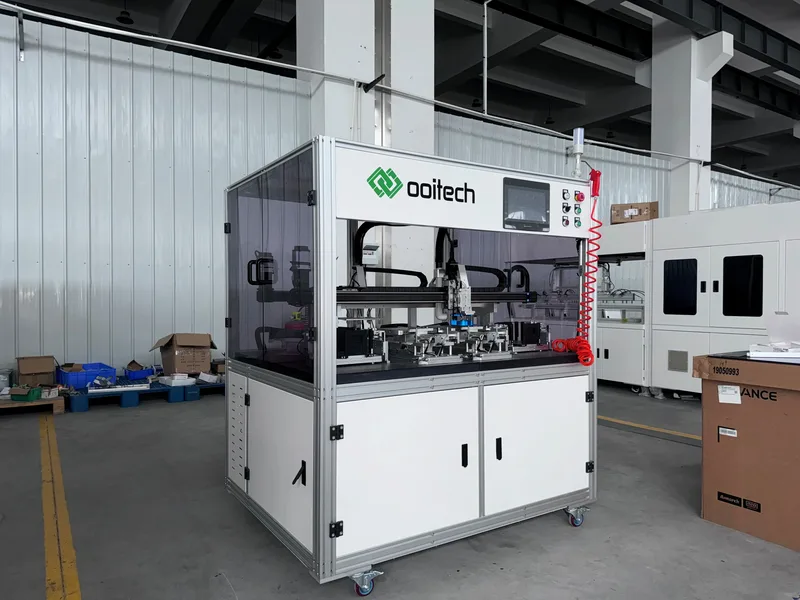
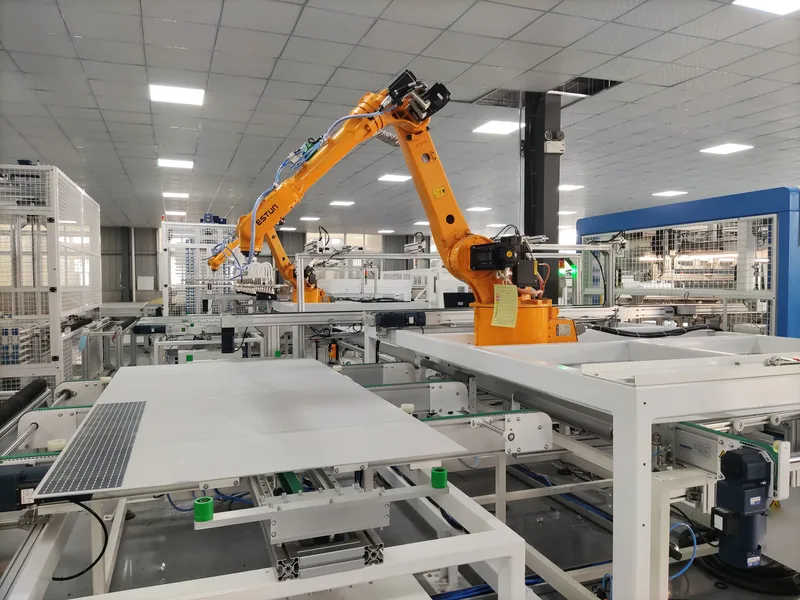
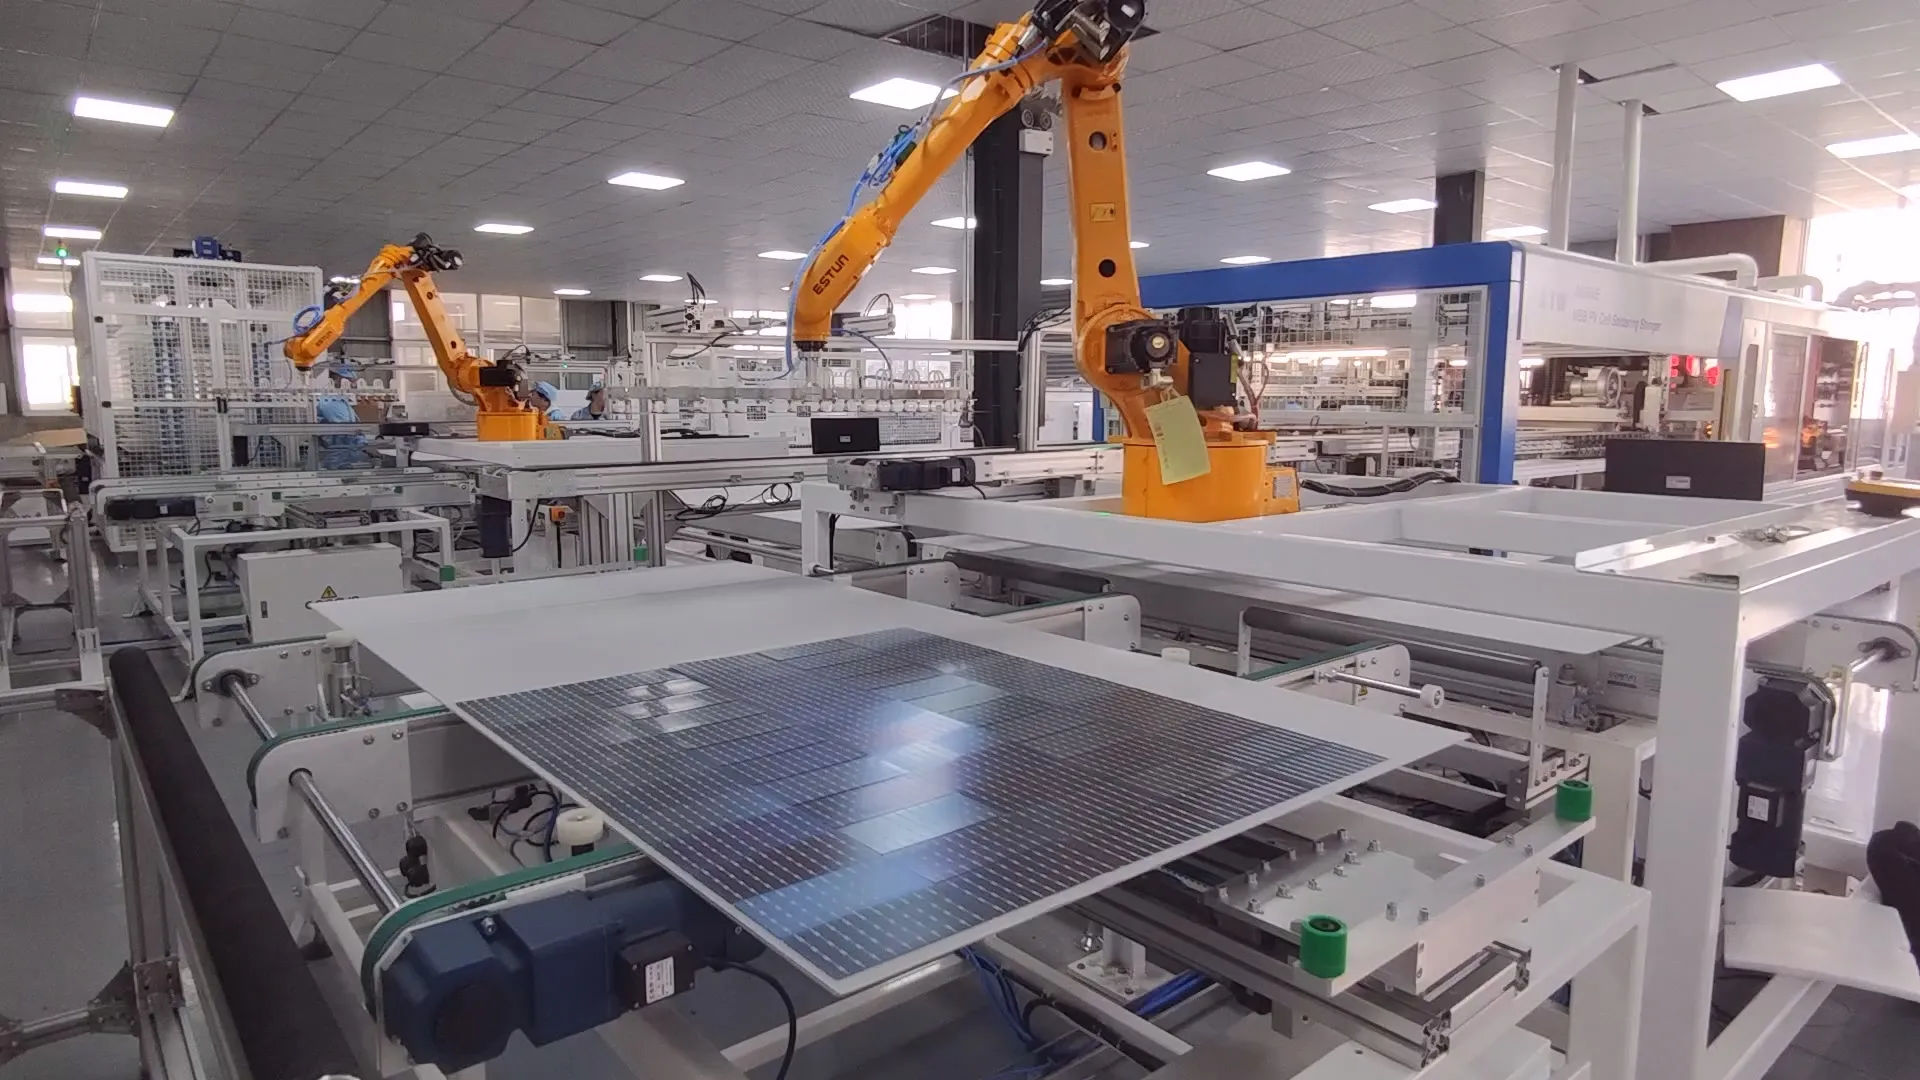 Mesin Layup | Sistem Layup Modul Surya Otomatis - Ooitech" title="Dari Sel ke Modul: Proses Manufaktur Modul Surya Back-Contact (BC)"/>
Setelah string BC terbentuk, biasanya 2xN sel untuk tata letak setengah potong, mereka masuk ke dalam matriks modul:
Kaca tunggal (kaca/backsheet) atau kaca ganda (kaca/kaca), yang terakhir semakin umum untuk BC yang menargetkan keandalan tinggi dan BIPV
String ditempatkan pada enkapsulan belakang dalam orientasi seri yang benar
Jarak string mengikuti ukuran modul, misalnya modul 72 sel berbasis M10 sekitar 2278 x 1134 mm
Pertimbangan khusus BC: Sel BC mendorong arus sedikit lebih banyak, berkat tanpa bayangan depan, dan tidak memiliki busbar depan sebagai isyarat visual. Jadi tata letak biasanya menambahkan pemeriksaan optik untuk mengonfirmasi polaritas sel sebelum laminasi. Sel BC yang terbalik lebih mudah terlewatkan daripada sel kontak depan dengan busbar yang jelas.
Langkah 4: Penyolderan Bus dan Konektor Silang
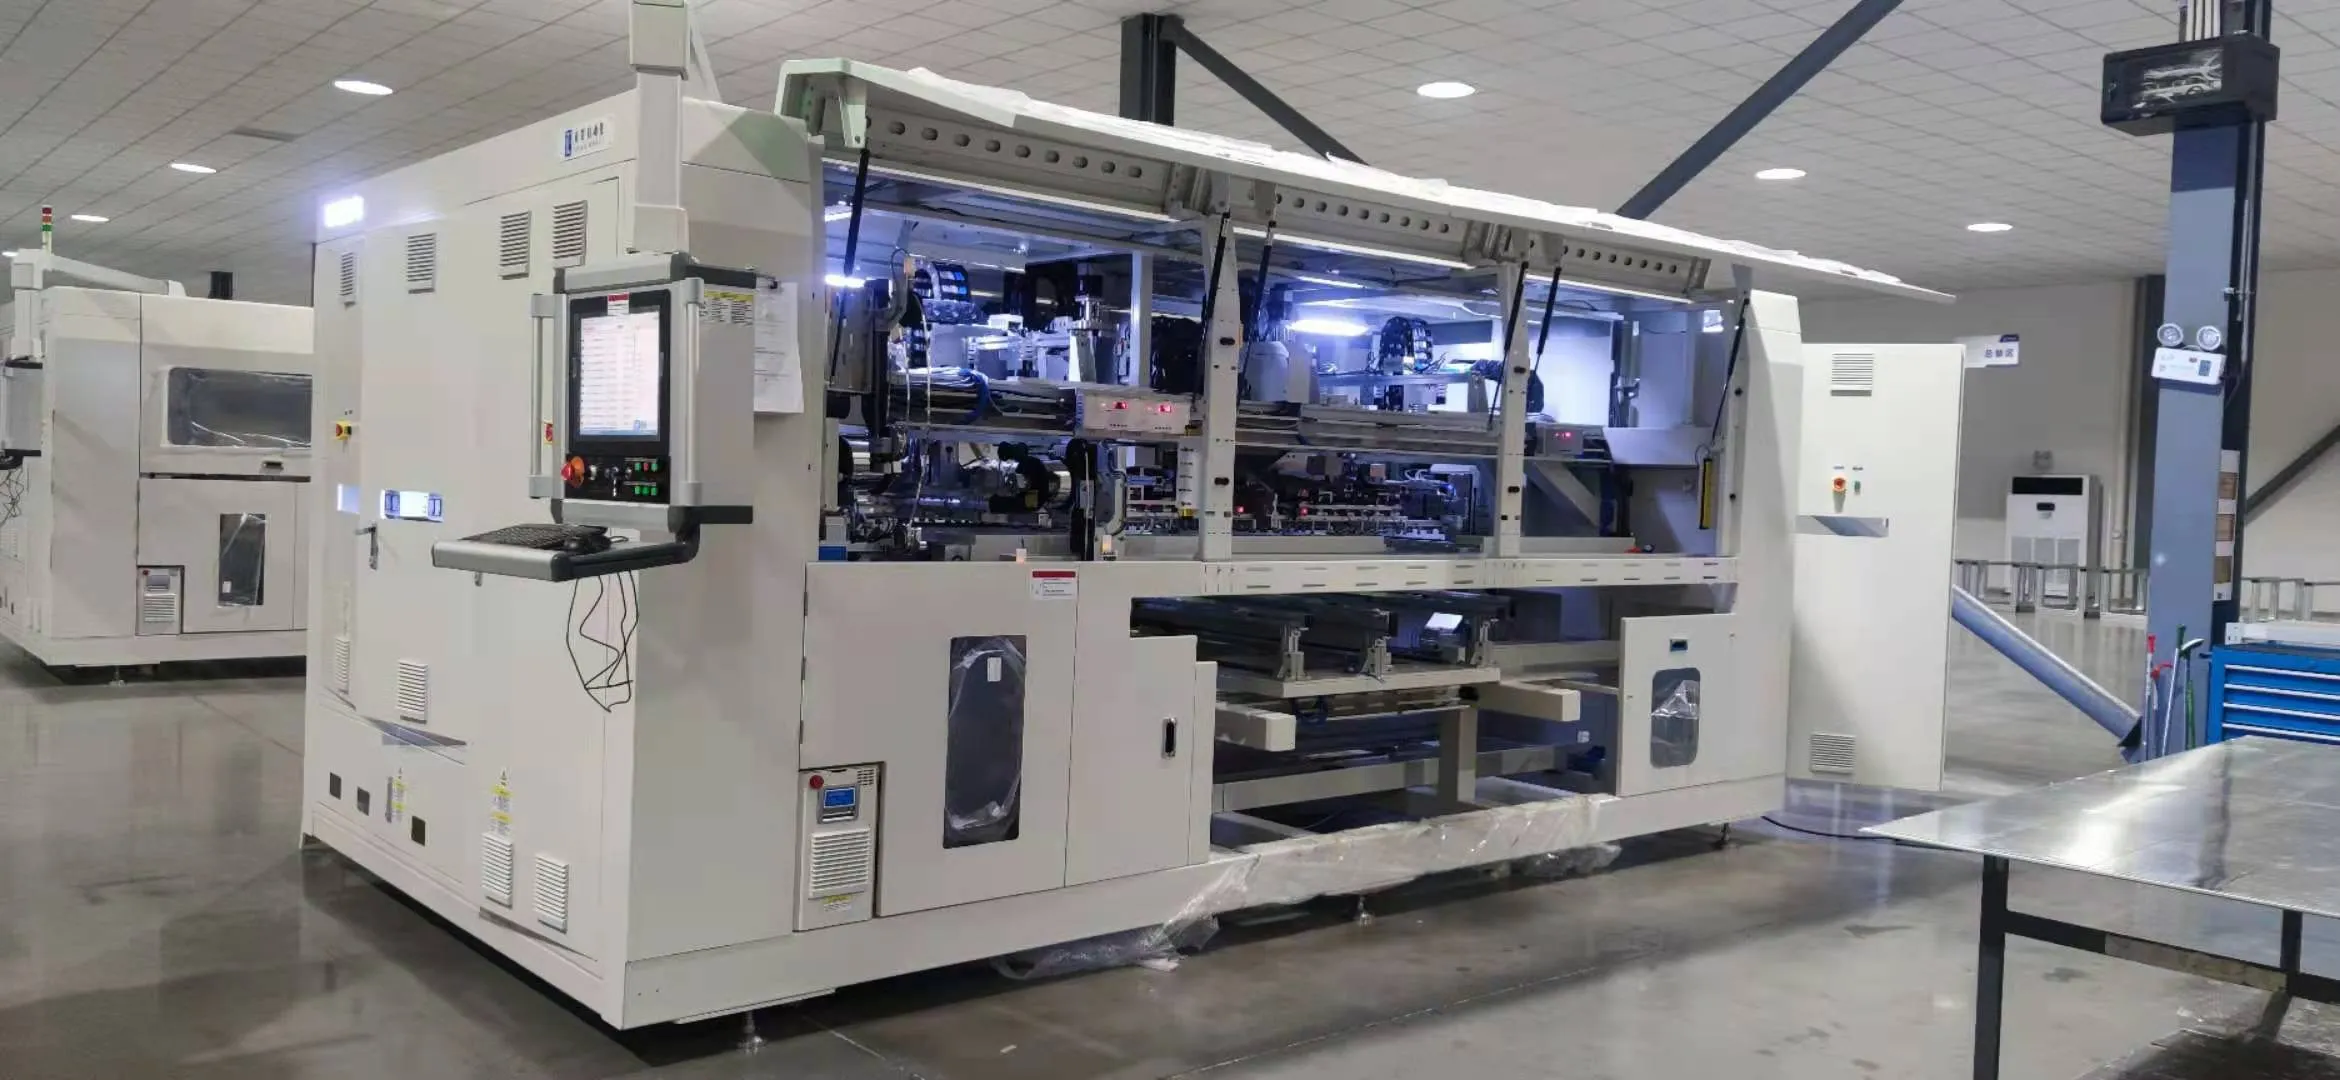
Setelah tata letak, pita bus utama menghubungkan string secara seri untuk membangun tegangan.
Untuk modul BC:
Pemasangan pita bus mengikuti prinsip yang sama dengan modul konvensional, pita disolder ke bantalan busbar di tepi sel
Sel BC sering membawa bantalan busbar yang dibuat khusus di tepinya, lebih lebar dari jari-jari interdigitated halus, sehingga penyolderan bus tetap dapat dikelola dengan peralatan konvensional
Beberapa desain BC menggunakan konektor string terintegrasi yang dipasang selama perangkaian, yang dapat menghilangkan langkah bus terpisah
Perkembangan terbaru, hibrida shingled + BC: beberapa produsen sedang menguji BC shingled, memotong sel BC menjadi strip dan menumpuknya, sehingga tidak diperlukan pita bus terpisah. Perekat konduktif pada setiap tumpukan membuat koneksi seri. Masih niche pada tahun 2025, tetapi menjanjikan untuk tata letak kepadatan tinggi.
Langkah 5: Lay-Up (Enkapsulan + Kaca + Backsheet/Perakitan Kaca)
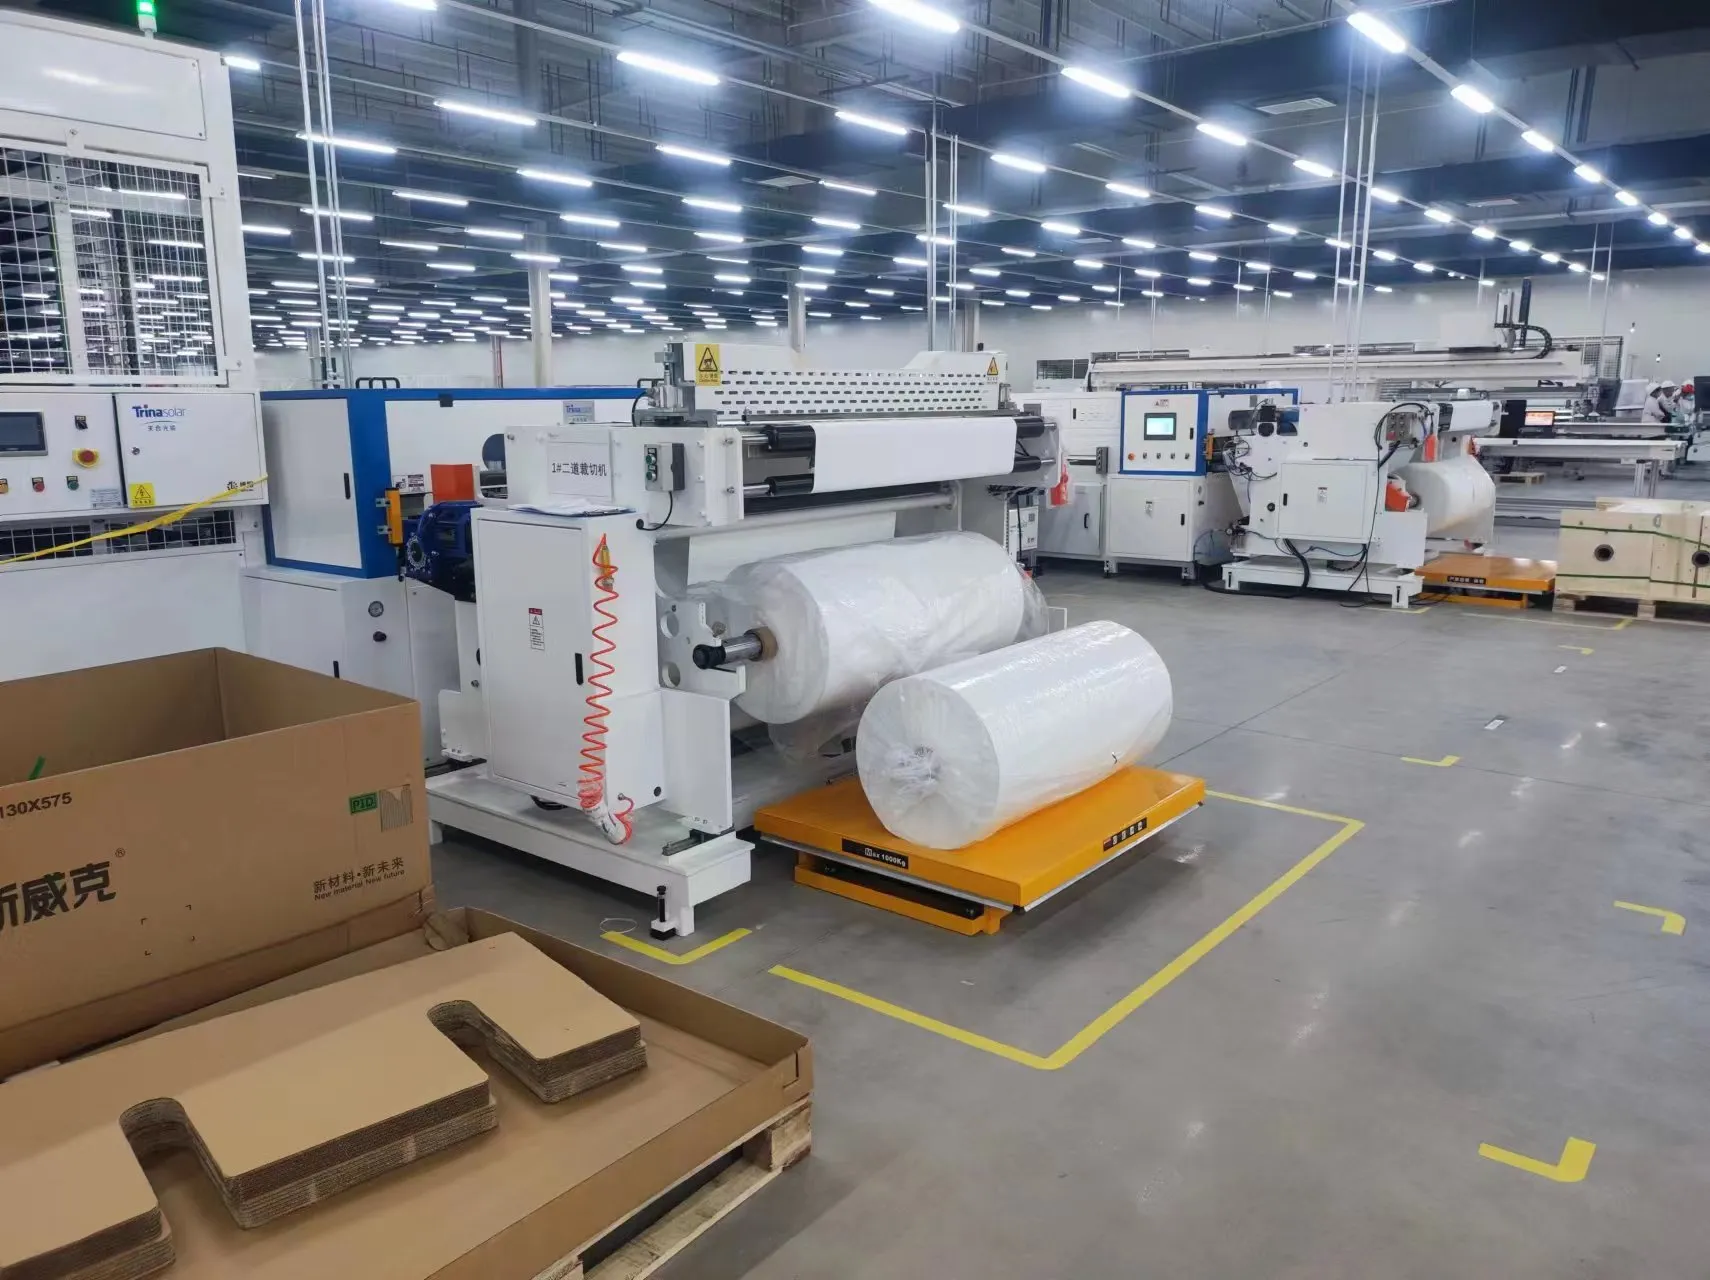
Lay-Up terlihat sangat mirip dengan modul konvensional.
Untuk modul BC kaca/backsheet:
Lembaran enkapsulan belakang, EVA atau POE, 0,45-0,5mm, ditempatkan di meja lay-up
String/matriks BC diposisikan di atasnya
Lembaran enkapsulan depan ditempatkan di atas sel
Kaca depan, tempered dan dilapisi AR untuk transmisi maksimal, ditempatkan di atas
Untuk modul BC kaca/kaca, semakin populer:
Kaca depan, enkapsulan depan, matriks sel, enkapsulan belakang, kaca belakang (transparan untuk keuntungan bifacial atau buram)
Catatan enkapsulan khusus BC:
POE (Polyolefin Elastomer) sangat lebih disukai daripada EVA untuk BC karena transmisi uap air yang lebih rendah, yang melindungi kontak belakang dari korosi kelembaban; ketahanan PID yang lebih baik, yang penting ketika seluruh arsitektur listrik berada di belakang; dan daya rekat yang lebih kuat ke permukaan logam halus di belakang
Keseragaman ketebalan enkapsulan lebih penting di sini, karena aliran yang tidak merata menciptakan perbedaan optik di bagian depan, sisi tampilan modul BC. Enkapsulan yang tidak konsisten dapat meninggalkan gelembung atau cacat watermark yang terlihat jelas pada bagian depan tanpa busbar
Langkah 6: Laminasi
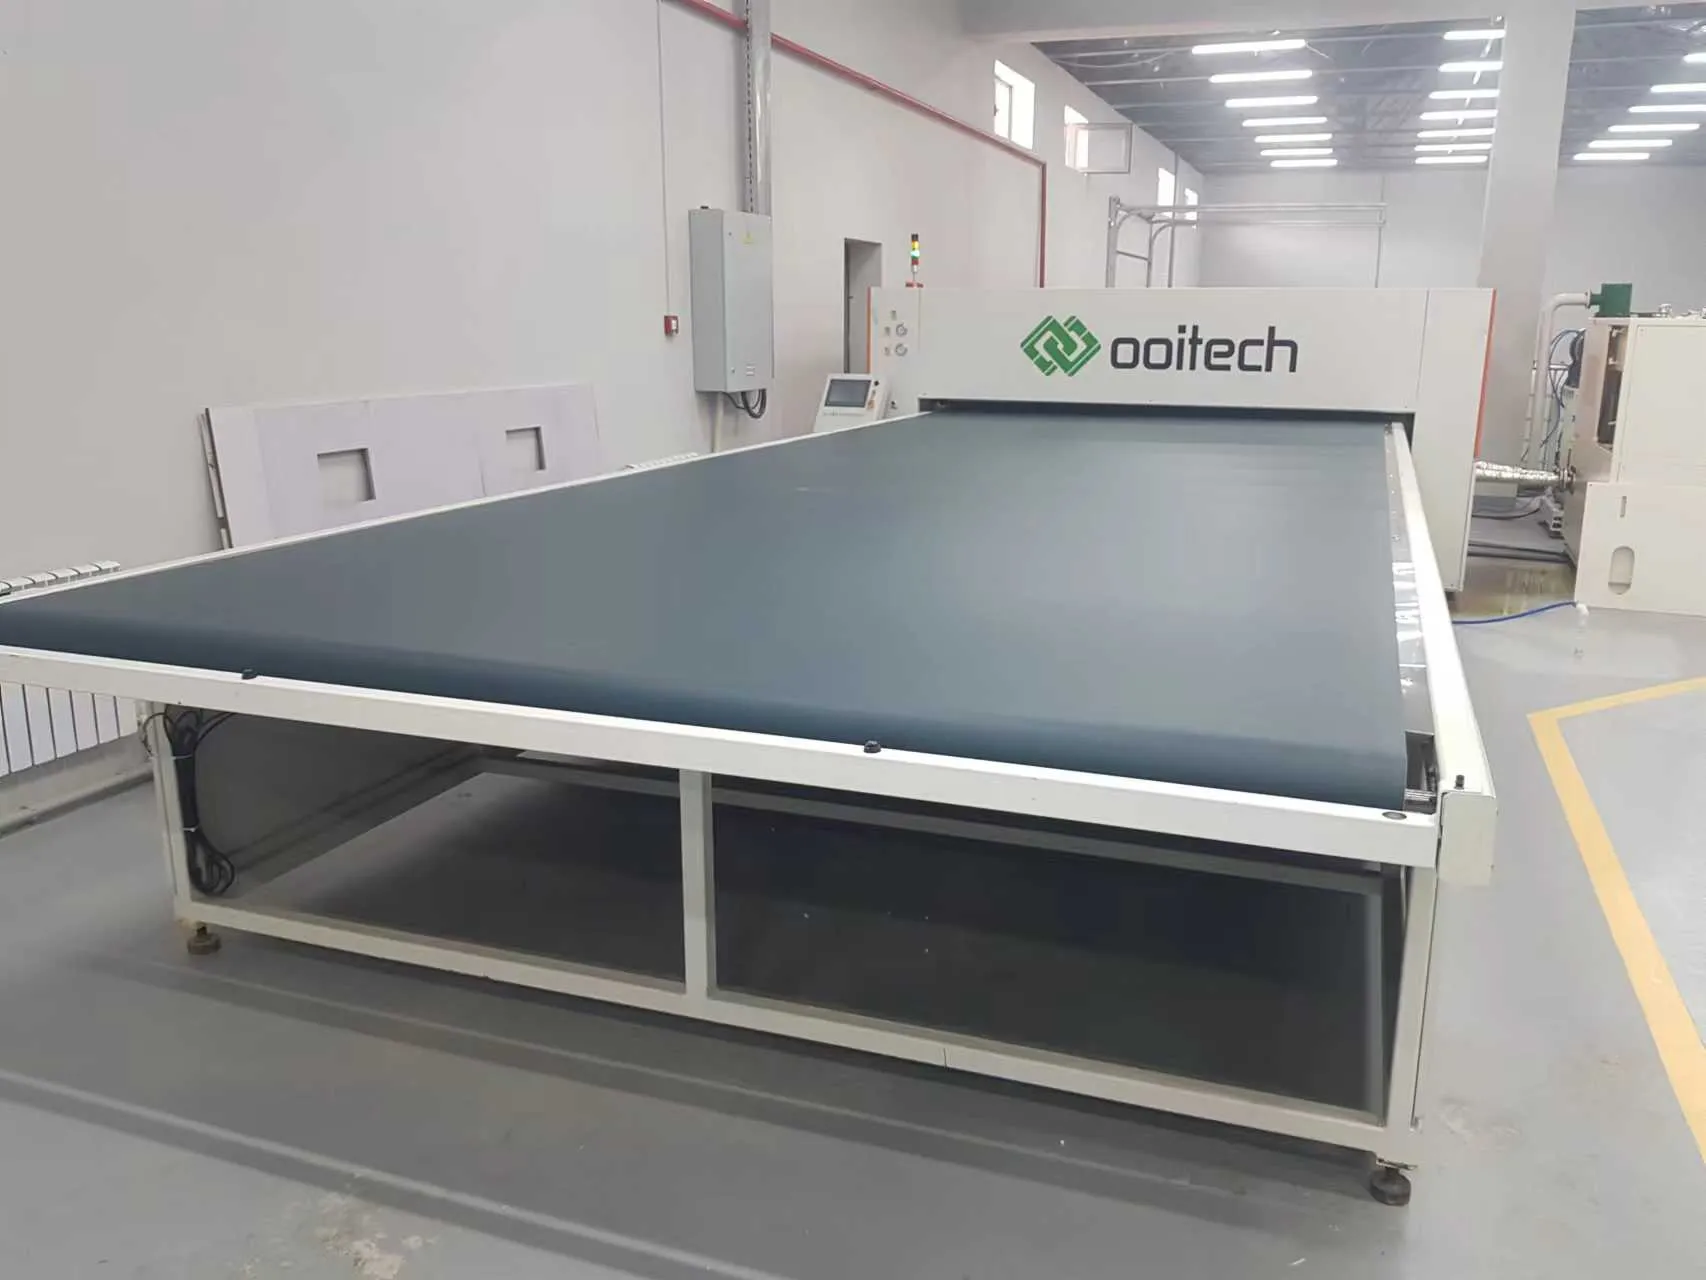
Tumpukan masuk ke laminator, yang bisa dibilang mesin paling kritis di jalur modul mana pun.
Profil laminasi tipikal untuk modul BC:
| Fase | Suhu | Vakum | Tekanan | Durasi |
|---|---|---|---|---|
| Pra-pemanasan | 135-145C | Vakum penuh (<1 mbar) | - | 3-5 menit |
| Gelasi | 145-150C | Vakum penuh | - | 5-8 menit |
| Pengeringan / Pengepresan | 145-155C | Lepas vakum | 0.8 atm (diafragma silikon) | 12-18 menit |
| Pendinginan | <80C | - | Pertahankan tekanan | 5-10 menit |
Total waktu siklus: 25-40 menit tergantung pada enkapsulan dan laminator.
Tantangan laminasi khusus BC:
Penjebakan udara di kontak belakang. Pola jari interdigitated menciptakan mikro-topografi yang menjebak udara selama laminasi. Produsen terkemuka menggunakan film enkapsulan bertekstur atau bersaluran mikro, kadang disebut enkapsulan ventilasi, sehingga udara lebih mudah keluar selama fase vakum.
Menyembuhkan perekat konduktif. Jika stringing menggunakan CA, laminasi melakukan tugas ganda, membungkus modul dan menyembuhkan perekat secara bersamaan. Profil harus membuat perekat mencapai pengeringan penuh, sekitar 150°C selama 10 menit atau lebih, tanpa memasak enkapsulan.
Manajemen bow sel. Sel BC, terutama yang tipis dengan ketebalan 140 mikron atau kurang, dapat sedikit melengkung karena tekanan asimetris dari metalisasi belakang. Laminasi harus menyerap lengkungan itu tanpa menggeser jarak antar sel, sehingga viskositas enkapsulan selama gelasi diatur dengan hati-hati.
Peralatan laminator untuk modul BC. Merek-merek besar yang sama melayani jalur konvensional dan BC, tetapi laminator yang disetel untuk BC membawa vakum yang ditingkatkan (dua tahap hingga <0,5 mbar), keseragaman suhu yang lebih ketat (sekitar ±1,5°C di seluruh meja), dan profil tekanan diafragma yang dapat diprogram, dari tekanan lunak hingga penuh.
Langkah 7: Pemotongan, Pembersihan Tepi, dan Pembingkaian
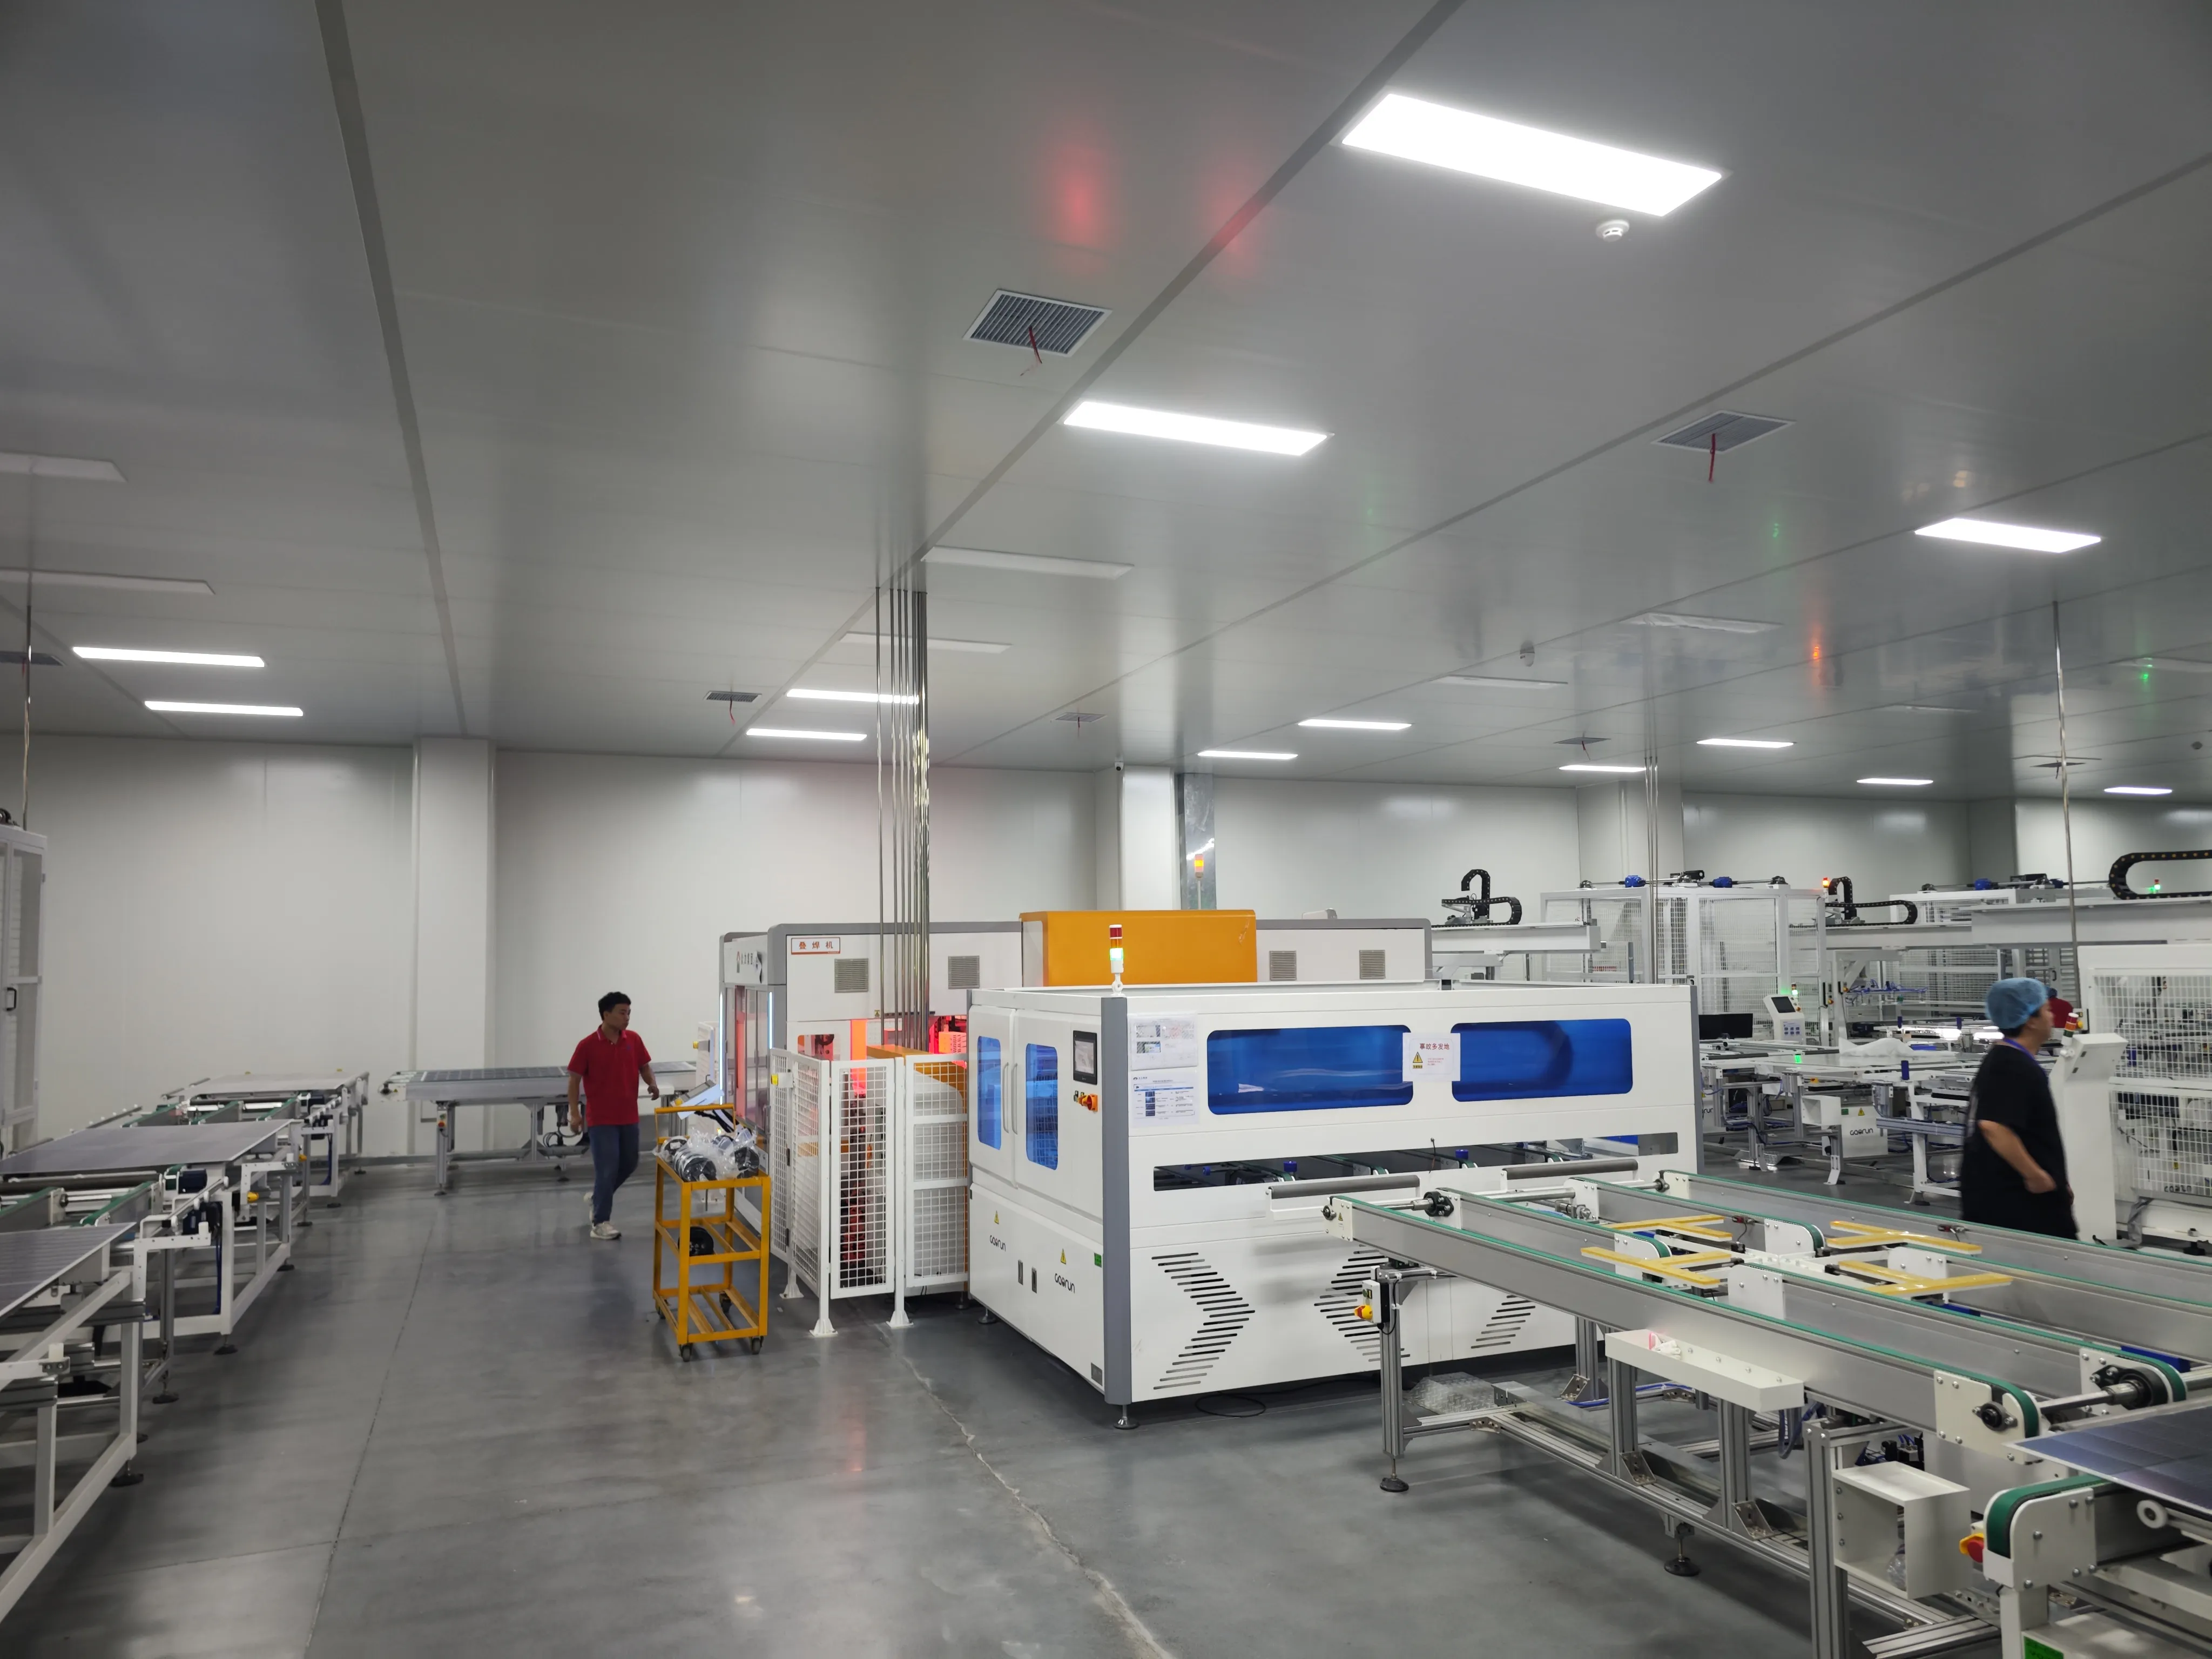
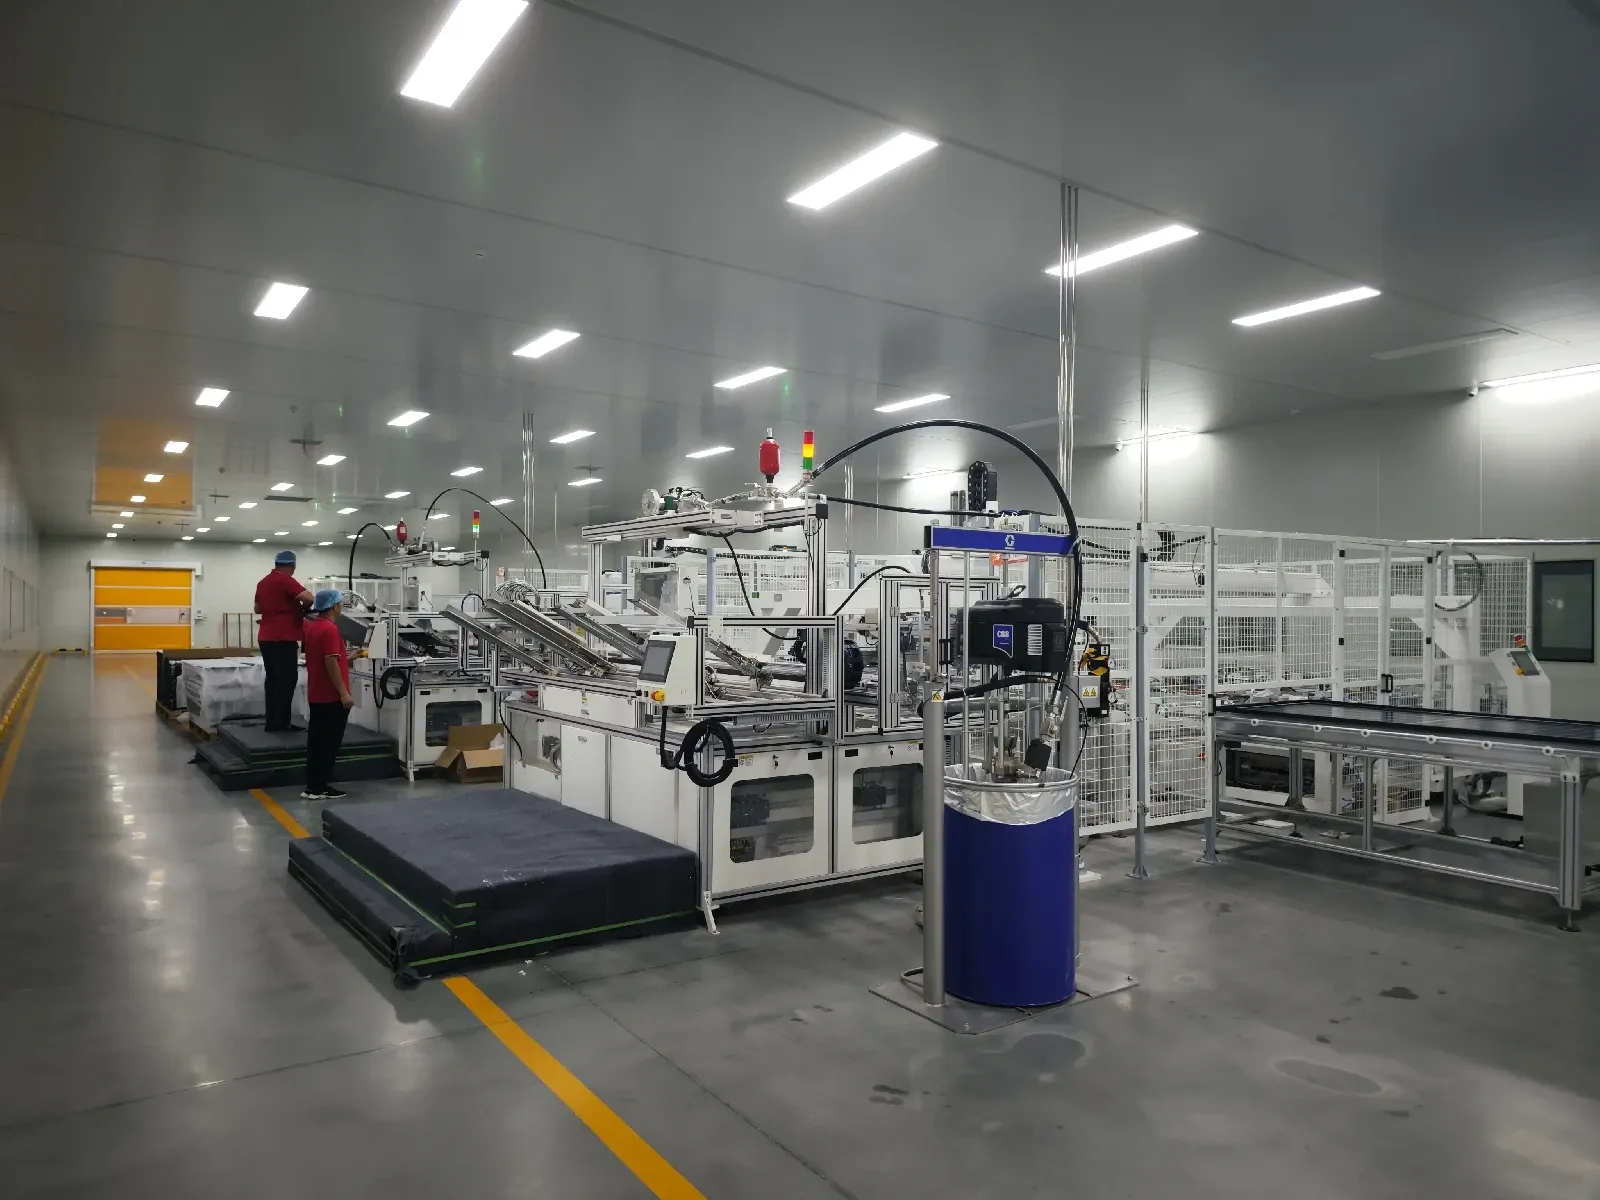
Setelah laminasi, modul mendapatkan:
Pemotongan tepi, menghilangkan enkapsulan yang mengalir melewati tepi kaca
Penggerindaan/pembentukan tepi untuk keamanan dan mengurangi titik tegangan
Pemasangan bingkai dengan sealant silikon atau crimping mekanis
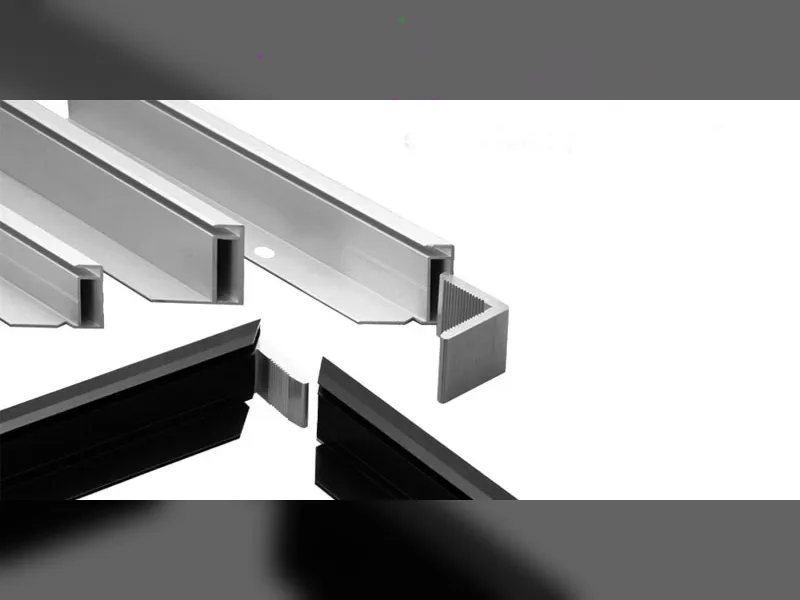
Pembingkaian khusus BC. Modul BC biasanya diposisikan sebagai produk premium untuk atap perumahan, BIPV, dan komersial kelas atas, sehingga tampilan bingkai lebih diperhatikan. Bingkai hitam, anodized atau dicat, adalah standar untuk mempertahankan tampilan serba hitam. Beberapa modul BC menggunakan tanpa bingkai dengan hanya sealant tepi, terutama untuk BIPV. Profil bingkai mungkin lebih tipis atau menggunakan sambungan sudut yang lebih bersih agar sesuai dengan tampilan sel yang ramping.
Langkah 8: Kotak Sambungan Instalasi
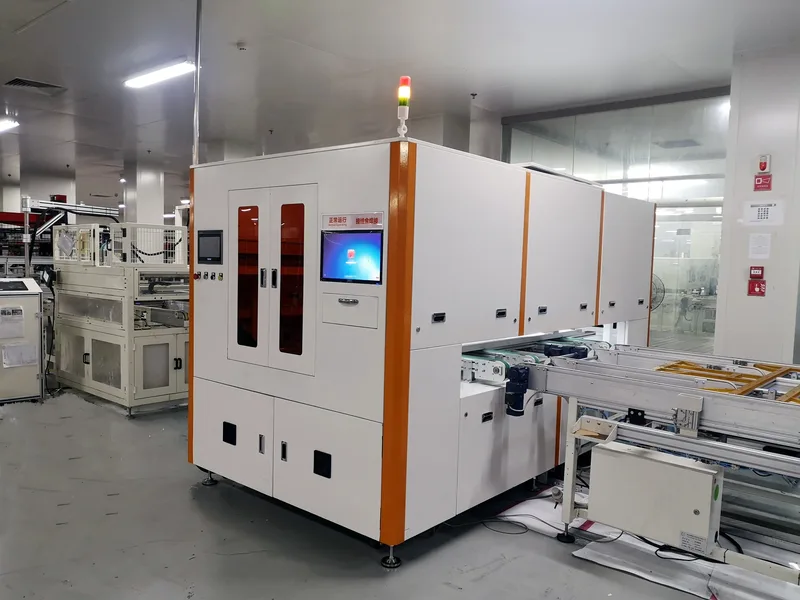
Kotak sambungan dipasang di bagian belakang dan terhubung ke pita bus.
Untuk modul BC, kotak sambungan berprofil kecil dan rendah lebih disukai, lagi-lagi untuk tampilan dan kesesuaian BIPV. Beberapa produsen menggunakan desain kotak sambungan terintegrasi dengan dioda bypass yang tertanam di dalam modul daripada di kotak eksternal. Menyolder atau mengeriting ujung kotak sambungan ke ekor pita bus sama seperti pada modul konvensional, tetapi ujung harus diarahkan menjauh dari permukaan belakang yang padat kontak untuk menghindari korsleting.
Langkah 9: Pengeringan dan Pendinginan
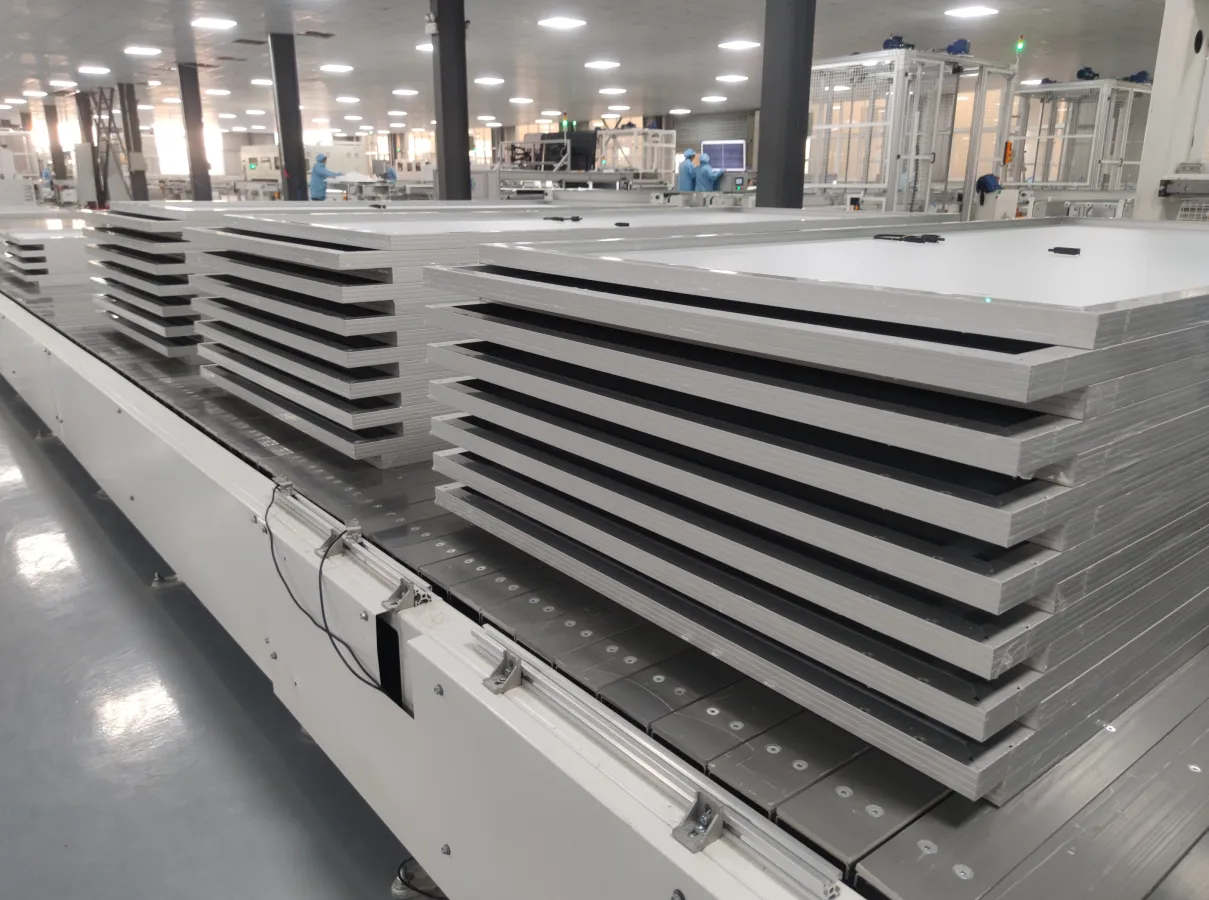
Setelah bingkai dan kotak sambungan:
Pengeringan silikon: 15-30 menit pada suhu kamar, atau lebih cepat di terowongan udara hangat pada 60-80°C selama 5-10 menit
Kondisi termal: beberapa produsen menjalankan modul yang sudah dibingkai melalui terowongan pendingin terkontrol untuk mengendapkan enkapsulan dan mengurangi tegangan sisa sebelum uji listrik
Langkah 10: Pengujian Flash dan Pencitraan Electroluminescence (EL)
Gerbang kualitas terakhir sebelum pengemasan.
Pengujian flash (kurva I-V). A simulator surya, biasanya kelas AAA+ menurut IEC 60904-9, memancarkan pulsa cahaya terkalibrasi (AM1.5G, 1000 W/m2, 25C) dan membaca kurva I-V lengkap: Pmax, Voc, Isc, FF, dan efisiensi area modul.
Modul BC secara rutin mencapai:
Efisiensi modul 22,5-24,0% untuk format mainstream 182mm atau 210mm
580-620W untuk modul half-cut 72 sel standar menggunakan sel M10
Pencitraan Electroluminescence (EL). Arus diinjeksikan di bawah bias maju dan kamera inframerah menangkap cahaya. Bintik gelap menandai microcrack, jari-jari atau strip kontak yang patah, shunting, atau sel mati.
Catatan EL khusus BC. EL untuk modul BC diambil dari belakang, tempat kontak dan jalur arus berada. Gambar berbeda dari EL sel depan, pola jari interdigitated terlihat jelas dan cacat terlihat berbeda. Operator dan sistem EL berbasis AI memerlukan pustaka cacat khusus BC.

Langkah 11: Inspeksi Visual, Pelabelan, dan Pengemasan
Langkah akhir:
Inspeksi visual untuk cacat kosmetik, goresan kaca depan, cacat bingkai, luapan sealant
Label dengan data listrik, sertifikasi (IEC 61215, IEC 61730, MCS, UL dan sebagainya), nomor seri, tanggal pembuatan
Pengemasan, biasanya 30-36 modul per palet, dengan pelindung sudut, diikat dan dibungkus
Karena modul BC berada di segmen premium, tingkat kualitas sering ditingkatkan: beberapa produsen menjalankan inspeksi EL 100% alih-alih sampling, standar kosmetik diperketat (tidak ada cacat terlihat di area aktif), dan pengemasan dapat menambahkan bahan bermerek atau panduan pemasang untuk audiens residensial.
3. Pertimbangan Kualitas dan Keandalan Utama untuk Modul BC
| Tantangan | Akar Penyebab | Mitigasi |
|---|---|---|
| Korosi kontak belakang | Kelembaban menyerang kontak metalisasi | Enkapsulan POE, desain segel tepi, konstruksi kaca-kaca |
| Degradasi perekat konduktif | Kelelahan termal-siklus pada sambungan CA | Formulasi CA yang dioptimalkan, desain sambungan pereda tegangan |
| Retak mikro sel (wafer tipis) | Tekanan mekanis dalam stringing/layup | Penanganan tegangan rendah, CA di atas solder, enkapsulan lebih tipis |
| PID (Potential-Induced Degradation) | Tekanan tegangan tinggi pada sambungan belakang | Enkapsulan POE, desain sel anti-PID, J-box yang dibumikan |
| Keseragaman warna | Variasi wafer terlihat di bagian depan kosong | Binning warna masuk yang ketat, konsistensi proses |
4. Keadaan Manufaktur Modul BC pada 2026-2027
Pasar modul BC berkembang pesat:
LONGi telah sepenuhnya beralih ke BC (HPBC 2.0) sebagai teknologi mainstream berikutnya, dengan target kapasitas yang diumumkan lebih dari 50 GW pada akhir 2025
Aiko Solar telah meningkatkan ABC ke skala multi-GW, dengan efisiensi sel produksi massal di atas 25,5%
Tongwei, JinkoSolar dan Risen Energy semuanya mengembangkan varian TBC (TOPCon-BC hybrid) atau BC murni untuk produksi 2025-2026
Maxeon terus memproduksi modul IBC premium di pabrik Malaysia dan Meksiko
Pemasok peralatan seperti Autowell, SC Solar dan Leadmicro telah meluncurkan sistem stringer dan layup khusus BC yang siap pakai
Efisiensi tingkat modul kini mencapai 23,0-24,0% untuk modul BC komersial (silikon sambungan tunggal), dengan kelas daya 600W-plus dalam faktor bentuk standar.
Kesenjangan biaya antara modul BC dan TOPCon telah menyempit menjadi sekitar 0,05-0,10 yuan/Wp, di bawah sekitar $0,0180–0,0220/Wp, dan banyak analis memperkirakan BC akan mencapai paritas biaya dengan TOPCon pada 2026-2027 seiring peningkatan pemanfaatan peralatan dan penurunan perak per watt yang terus berlanjut.
5. Kesimpulan: Manufaktur Modul BC - Lebih dari Sekadar Perubahan Sel
Membangun modul BC tidak hanya menempatkan sel BC ke dalam jalur konvensional. Interkoneksi, pilihan enkapsulan, resep laminasi, protokol inspeksi dan standar kualitas semuanya memerlukan solusi yang dirancang khusus yang menghormati geometri dan proposisi nilai dari sel back-contact.
Sisi positifnya: peralatan, material, dan pengetahuan proses semakin matang dengan cepat. Apa yang lima tahun lalu hanya melayani pasar perumahan premium kini berada di ambang adopsi arus utama skala GW.
Bagi siapa pun yang mempertimbangkan jalur BC, sarannya sederhana. Kuasai langkah interkoneksi terlebih dahulu, di situlah sekitar 80% pekerjaan proses berada. Dapatkan stringing yang benar, pilih enkapsulan yang tepat, dan sisa jalur lebih merupakan evolusi daripada revolusi.
Era modul back-contact telah tiba.
Pandangan Ooitech
Kami terus memberi tahu pelanggan hal yang sama ketika mereka bertanya tentang jalur BC: seluruh permainan ada di stringer dan enkapsulan, bukan di sisa jalur. Buat dispensing CA dapat diulang dan pilih POE yang baik, dan jalur modul yang dibangun dengan baik akan menangani geometri kontak belakang tanpa drama. Satu hal yang perlu diperhatikan, Ooitech hanya menyediakan jalur perakitan modul, bukan produksi sel, jadi proyek BC memasangkan peralatan layup, laminasi, dan pengujian kami dengan sel BC apa pun yang Anda sumber. Jika Anda ingin melihat aliran ini berjalan di pabrik nyata, saluran YouTube Ooitech di www.youtube.com/ooitech adalah tempat yang baik untuk menonton rekaman stringing dan laminasi yang sebenarnya.
Terkait: 0BB pada sel back-contact: keuntungan dan batas hasil mengikuti modul ke arah hulu ke titik di mana permukaan belakang yang termetalissi sepenuhnya bertemu dengan sambungan yang sangat kecil.
Terkait: Teknologi sel 0BB: apa yang berubah dengan menghilangkan busbar menjelaskan langkah interkoneksi dalam konteksnya, termasuk di mana sel tanpa busbar mengubah urutannya.
Terkait: Pita datar vs pita bulat: mengapa sel BC melanggar aturan — geometri pita di balik langkah interkoneksi belakang.
Terkait: Sel hibrida kontak BC: apa yang masih harus dibuktikan oleh 28% — urutan sisi modul untuk sel kontak belakang.
Bacaan lebih lanjut dan data latar belakang
Materi referensi publik tentang topik ini, yang diterbitkan oleh organisasi yang memelihara peta jalan teknologi dan data pasar industri: