Mesin Pembuat Panel Surya: Mesin Apa Saja yang Anda Butuhkan
Daftar Isi
Jawaban singkat: Manufaktur panel surya bukan satu mesin. Pabrik modul menjalankan lini yang terhubung, dan setiap unit menangani satu pekerjaan: penyortiran sel berdasarkan arus, pemotongan laser untuk sel setengah atau shingled, tabbing dan stringing untuk menyolder sel menjadi string, layup untuk menata string dengan enkapsulan dan kaca, laminasi untuk merekatkan tumpukan, framing untuk memasang profil aluminium dan kotak sambungan, lalu pengujian IV dan penyortiran modul jadi. Memilih peralatan berarti mencocokkan waktu siklus setiap stasiun dengan target throughput, karena stasiun paling lambat menentukan laju lini. Sebuah lini biasanya dijelaskan oleh kapasitas tahunannya — 5 MW, 50 MW, 300 MW atau 1,2 GW — dan jumlah mesin mengikuti angka tersebut. Kehilangan hasil bersifat kumulatif di seluruh stasiun, sehingga tambahan sepersepuluh persen kerusakan pada stringing jauh lebih mahal daripada yang terlihat.
Manufaktur Modul PV · oleh Jerry, Ooitech
Peralatan pembuatan panel surya bukanlah satu unit raksasa. Pabrik modul menjalankan lini mesin yang terhubung, dan masing-masing menangani sebagian pekerjaan: memotong sel, menyolder menjadi string, menata string, melaminasi modul, memasang rangka, dan menguji panel jadi. Memilih mesin untuk membuat panel surya karena itu adalah keputusan urutan, bukan daftar belanja.
Kedengarannya cukup sederhana di atas kertas. Dalam produksi aktual, setiap proses mempengaruhi proses berikutnya. Kesalahan posisi kecil selama layup dapat menjadi gelembung atau cacat alignment setelah laminasi. Sambungan solder yang buruk mungkin terlihat baik oleh mata manusia tetapi muncul sebagai area gelap selama inspeksi EL.
Inilah mengapa lini produksi panel surya yang baik harus beroperasi sebagai satu sistem yang seimbang, bukan sebagai kumpulan mesin acak.
Panduan ini membahas peralatan pembuatan panel surya pada lini modul standar, sesuai urutan mesin beroperasi: penyortiran sel dan pemotongan laser, stringing, layup, laminasi, framing, dan pengujian akhir. Setiap bagian menjelaskan apa yang dilakukan mesin, mengapa itu penting, dan apa yang harus diperiksa sebelum Anda membelinya. Untuk angka anggaran berdasarkan kapasitas, lihat biaya lini produksi panel surya berdasarkan kapasitas.
Sebelum melihat peralatan, ada satu perbedaan penting.
Artikel ini tentang lini produksi modul surya—pabrik yang membeli sel surya jadi dan merakitnya menjadi panel surya. Memproduksi sel surya dari wafer silikon adalah proses yang berbeda yang melibatkan peralatan kimia basah, tungku difusi, sistem PECVD atau ALD, printer layar, tungku pembakaran, dan mesin khusus lainnya.
Jadi, mesin apa yang digunakan untuk membuat panel surya jadi?
1. Mesin Penguji dan Penyortir Sel Surya
Penguji sel arus dispesifikasikan terhadap IEC 60904-9:2020: kesesuaian spektral pada 300–1200 nm, iradiansi terkalibrasi pada 100 mW/cm², ketidakseragaman intensitas cahaya pada atau di bawah 2% dan ketidakstabilan jangka pendek pada atau di bawah 1% untuk kelas A.
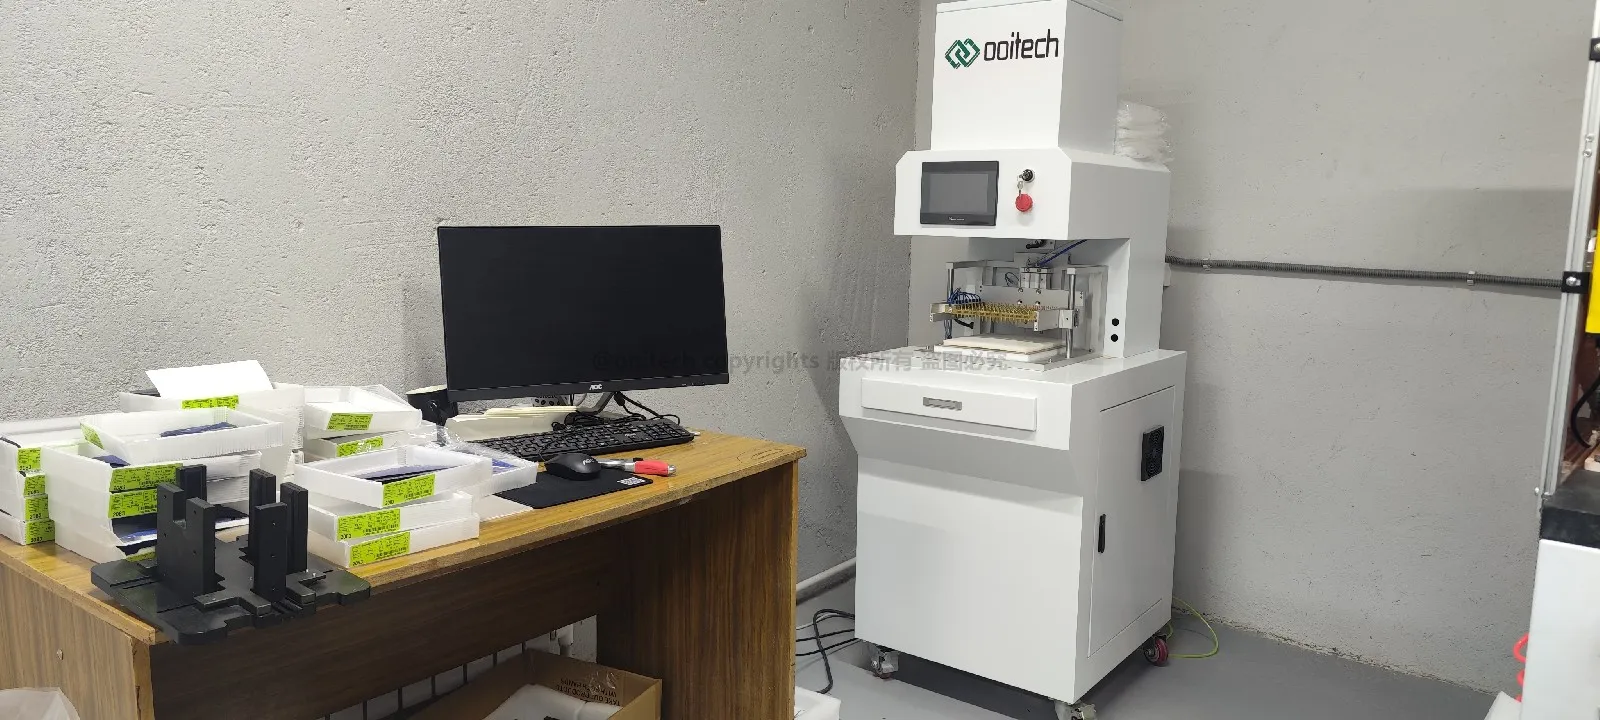
Sel surya dari batch produksi yang sama tidak selalu identik secara elektrik. Arus, tegangan, dan daya maksimumnya mungkin sedikit berbeda. Jika sel dengan karakteristik elektrik yang berbeda secara signifikan dihubungkan dalam string yang sama, sel dengan kinerja terendah dapat membatasi output seluruh string.
A penguji sel surya mengukur parameter seperti:
Tegangan rangkaian terbuka
Arus hubung singkat
Daya maksimum
Efisiensi sel
Karakteristik kurva I-V
Sistem penyortiran kemudian mengelompokkan sel dengan kinerja serupa.
Beberapa lini produksi juga menggunakan inspeksi optik otomatis atau inspeksi EL tingkat sel untuk mengidentifikasi chip tepi, retakan tersembunyi, kontaminasi, dan area yang tidak aktif secara elektrik sebelum sel memasuki proses stringing.
Ini mungkin terlihat seperti langkah kecil, tetapi penyortiran yang akurat membantu mengurangi ketidakcocokan listrik dan meningkatkan konsistensi modul jadi.
2. Mesin Pemotong Laser Sel Surya
Angka yang harus dipegang dari pemasok adalah akurasi pemotongan pada ±0,1 mm atau lebih baik, dan sumber laser yang sesuai untuk pekerjaan — sekitar 50 W untuk grooving dan hingga 300 W di mana tahap pemanasan berjalan bersamanya.
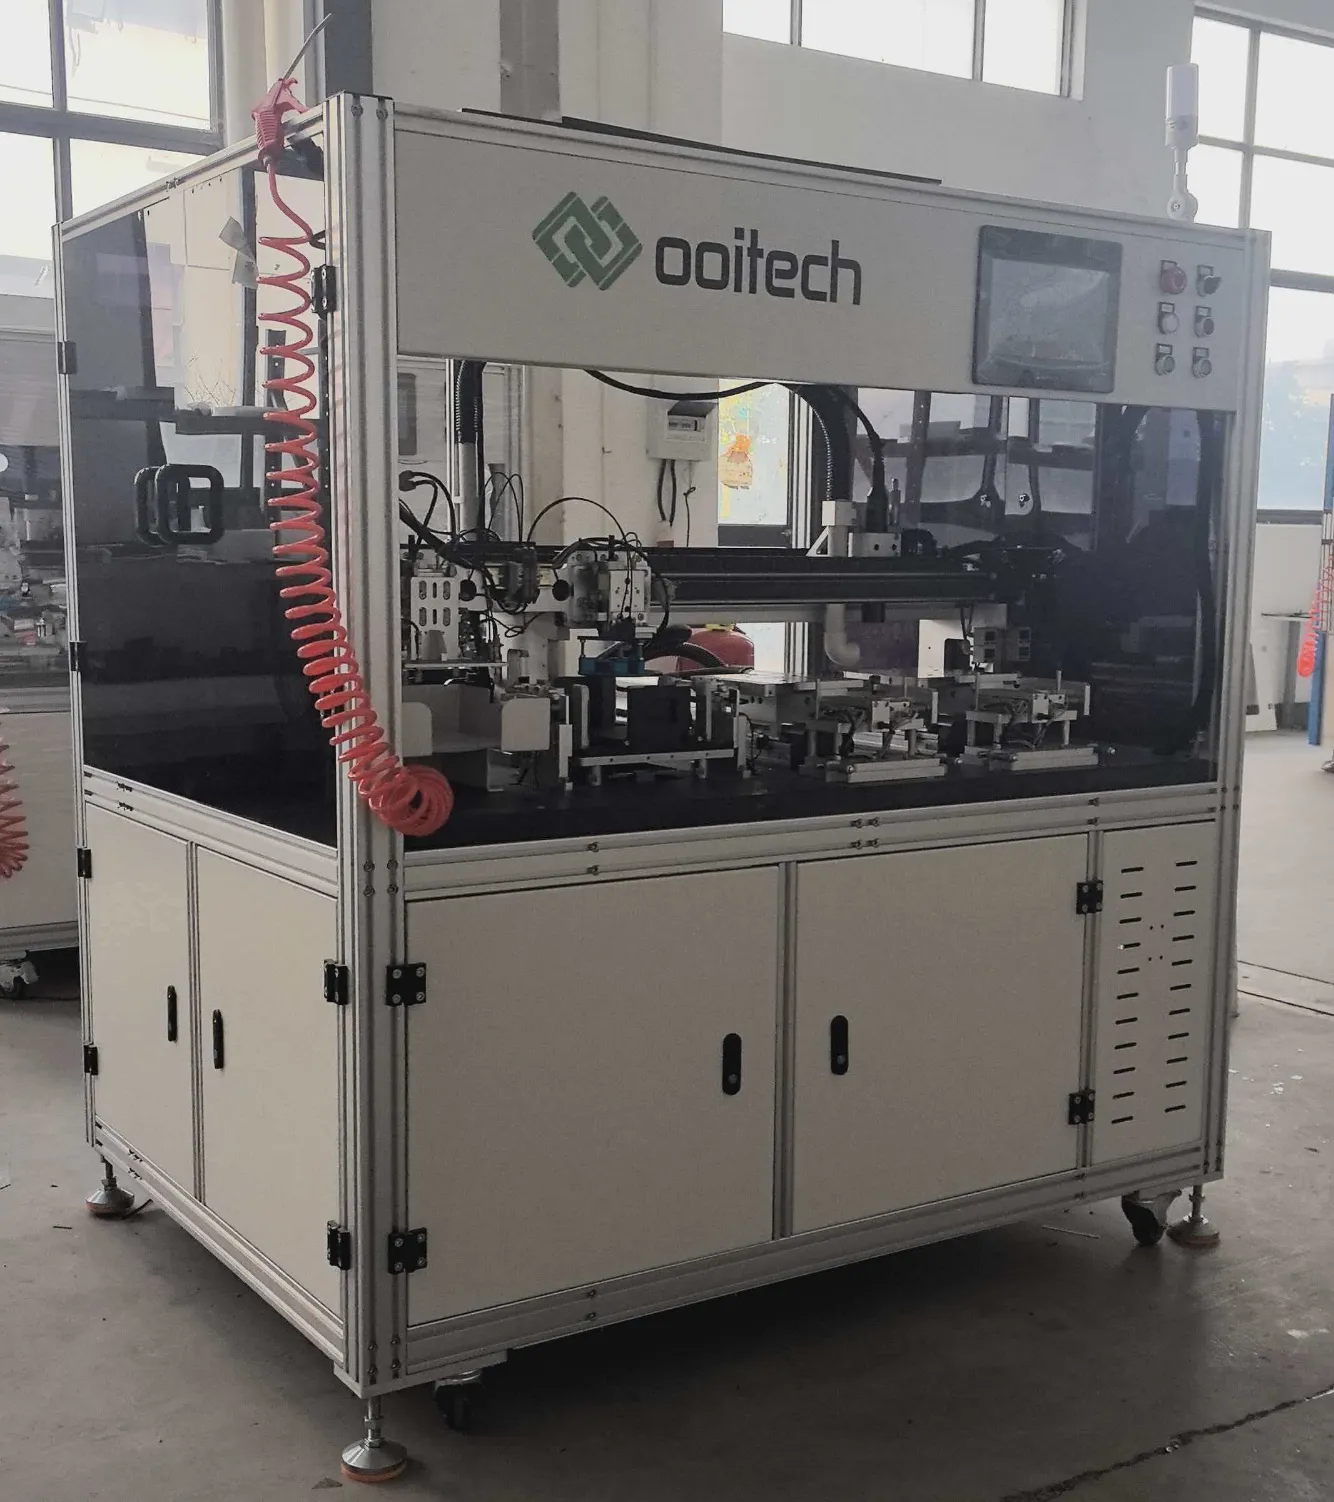
Sebagian besar modul surya modern menggunakan sel setengah potong, dipotong pada mesin pemotong laser sel surya. Desain modul shingled dan khusus lainnya mungkin menggunakan bagian sel yang lebih kecil. Dalam kasus ini, sel surya ukuran penuh harus dibagi sebelum stringing.
Mesin pemotong laser sel surya menggores dan memisahkan sel dengan presisi tinggi. Tergantung pada desain modul, mesin ini dapat memotong sel menjadi dua, tiga, atau potongan yang lebih kecil.
Dua metode pemotongan umum digunakan:
Penggoresan laser konvensional diikuti dengan pematahan mekanis
Pemotongan laser non-destruktif yang dirancang untuk mengurangi tekanan mekanis dan termal
Pemotongan non-destruktif menjadi semakin penting seiring sel menjadi lebih tipis dan lebih besar. Retakan mikro yang tercipta selama pemotongan dapat meluas selama stringing, laminasi, transportasi, atau operasi luar ruangan jangka panjang.
Jika pabrik hanya memproduksi modul sel penuh, mesin pemotong laser mungkin tidak diperlukan. Namun, untuk produksi modul setengah potong dan shingled, mesin ini adalah bagian inti dari lini.
3. Mesin Tabber Stringer
Stringer kelas entry berjalan sekitar 1.200 sel per jam dan platform berkecepatan tinggi hingga 6.800; akurasi posisi ±0,15 mm dan kerusakan pada sel Kelas A harus pada atau di bawah 0,2%. Lebar ribbon berkisar 0,35–1,2 mm dan format sel 156–230 mm pada mesin yang dibuat saat ini.
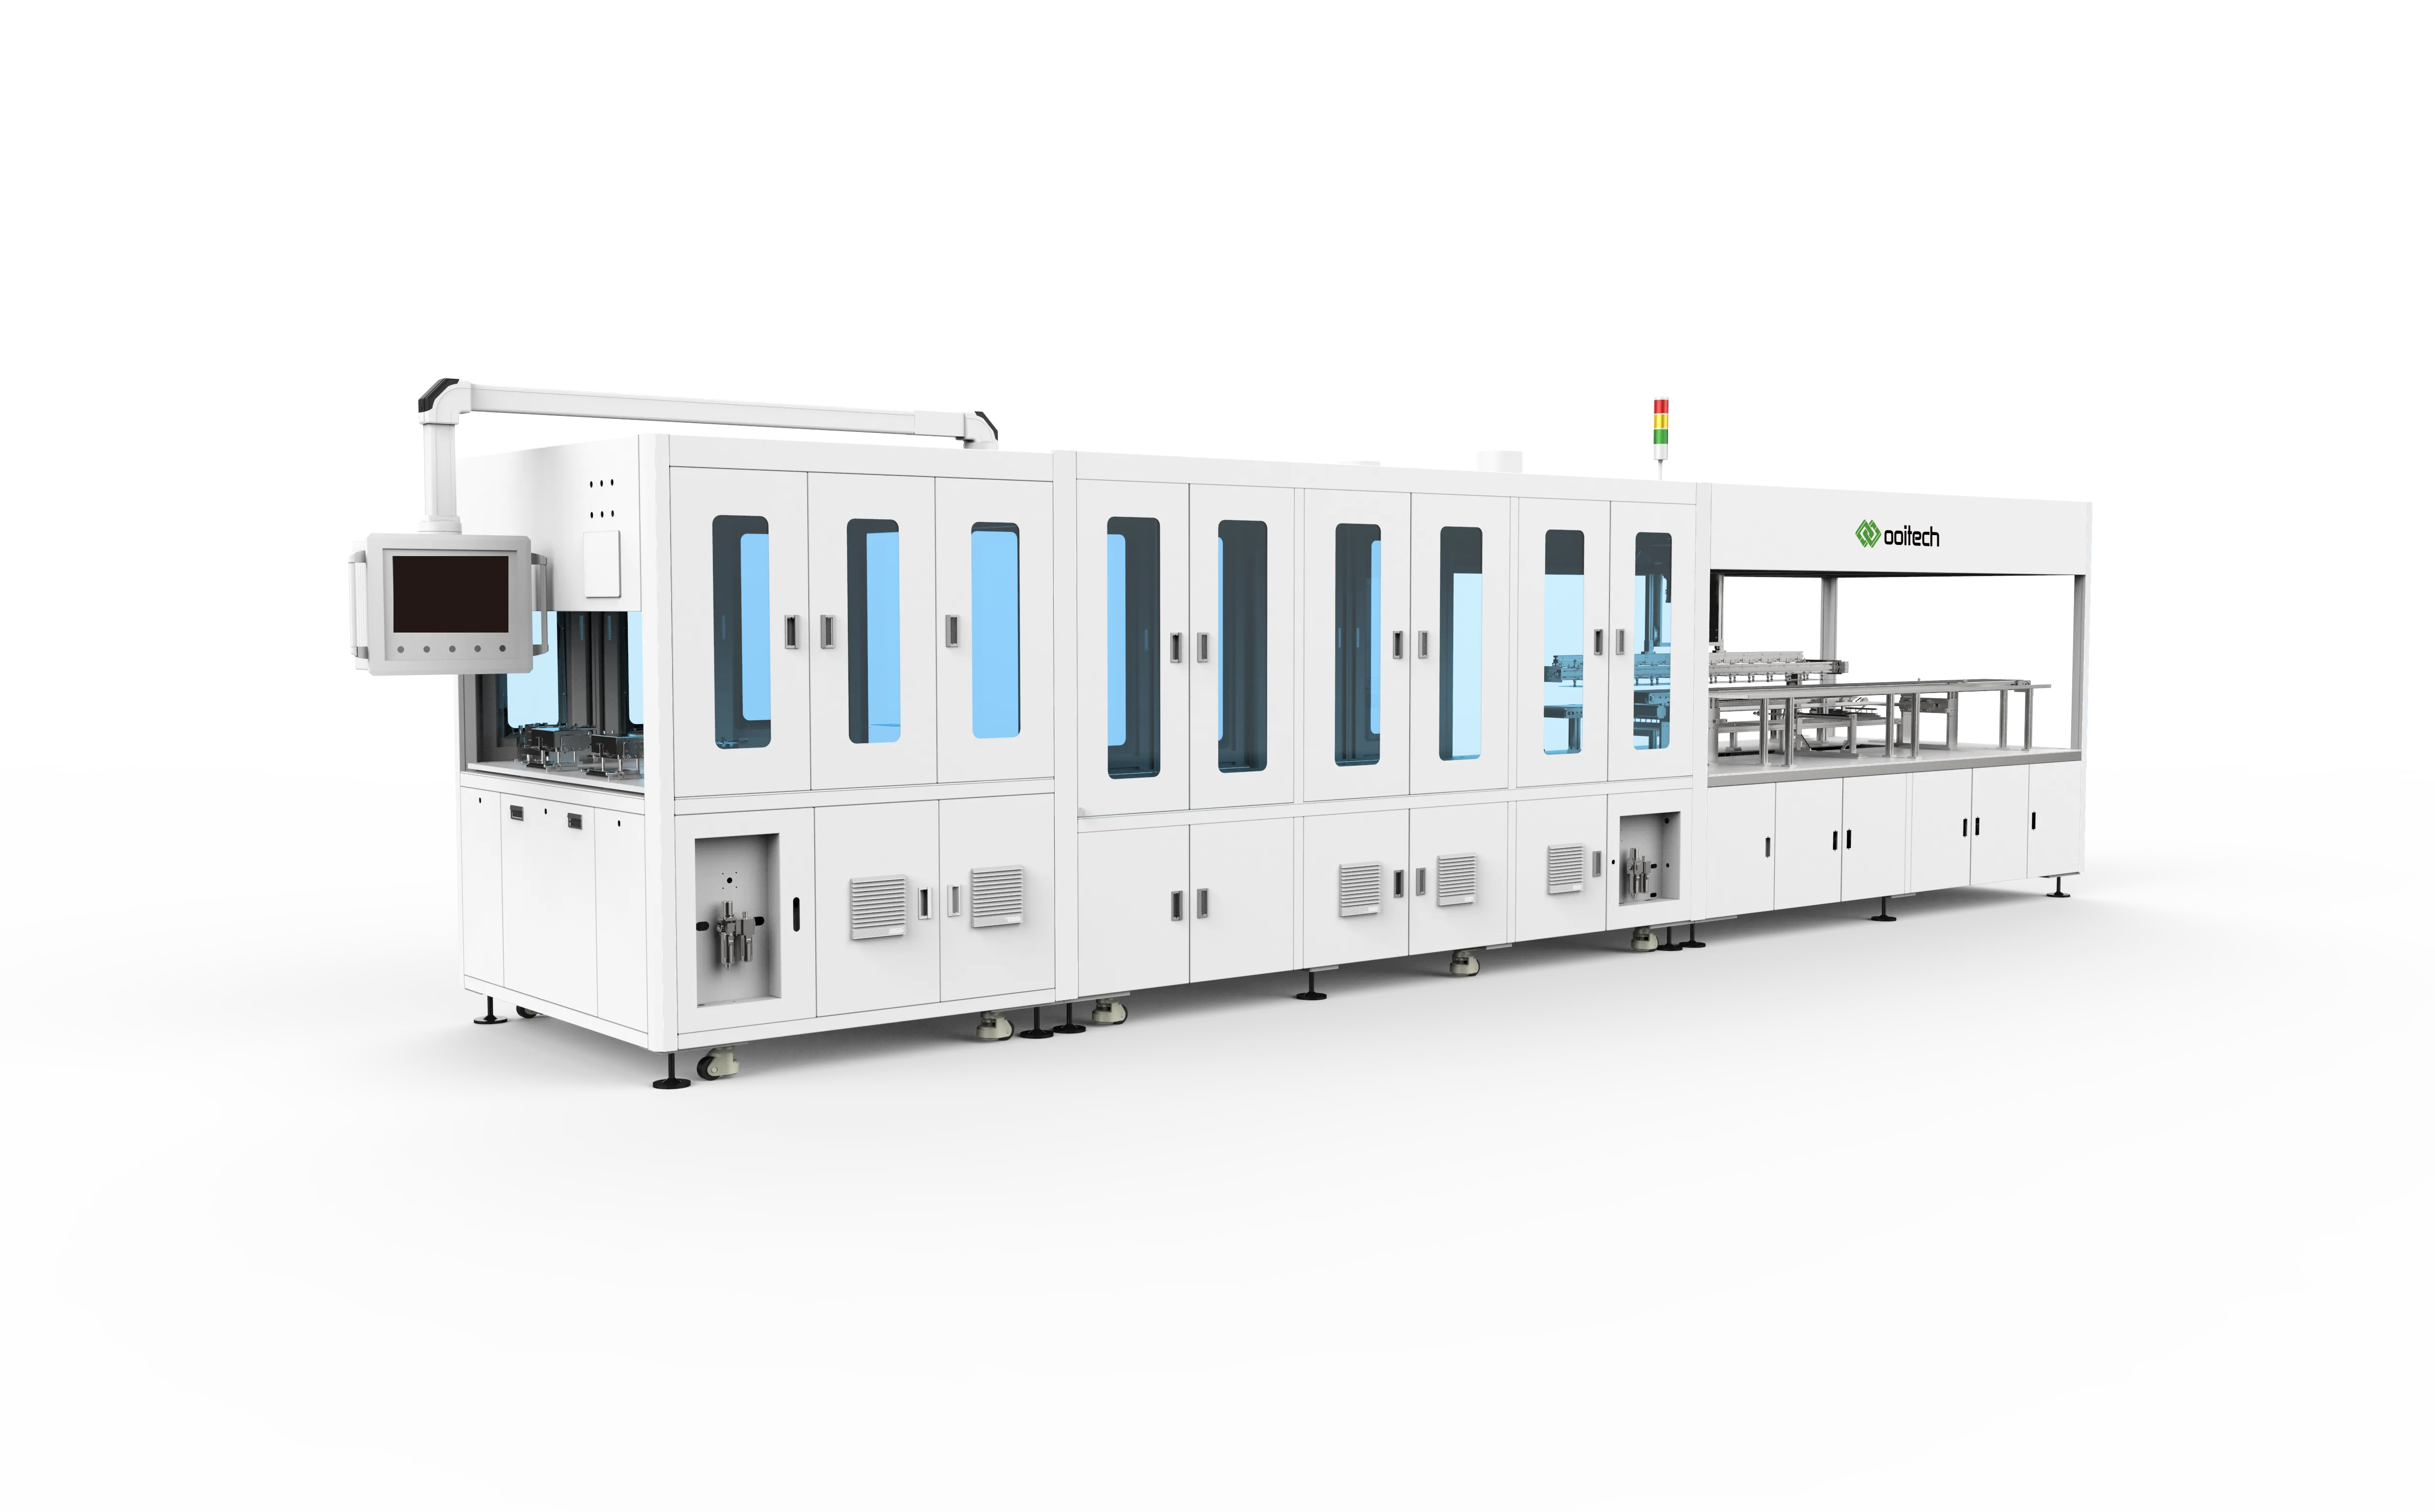
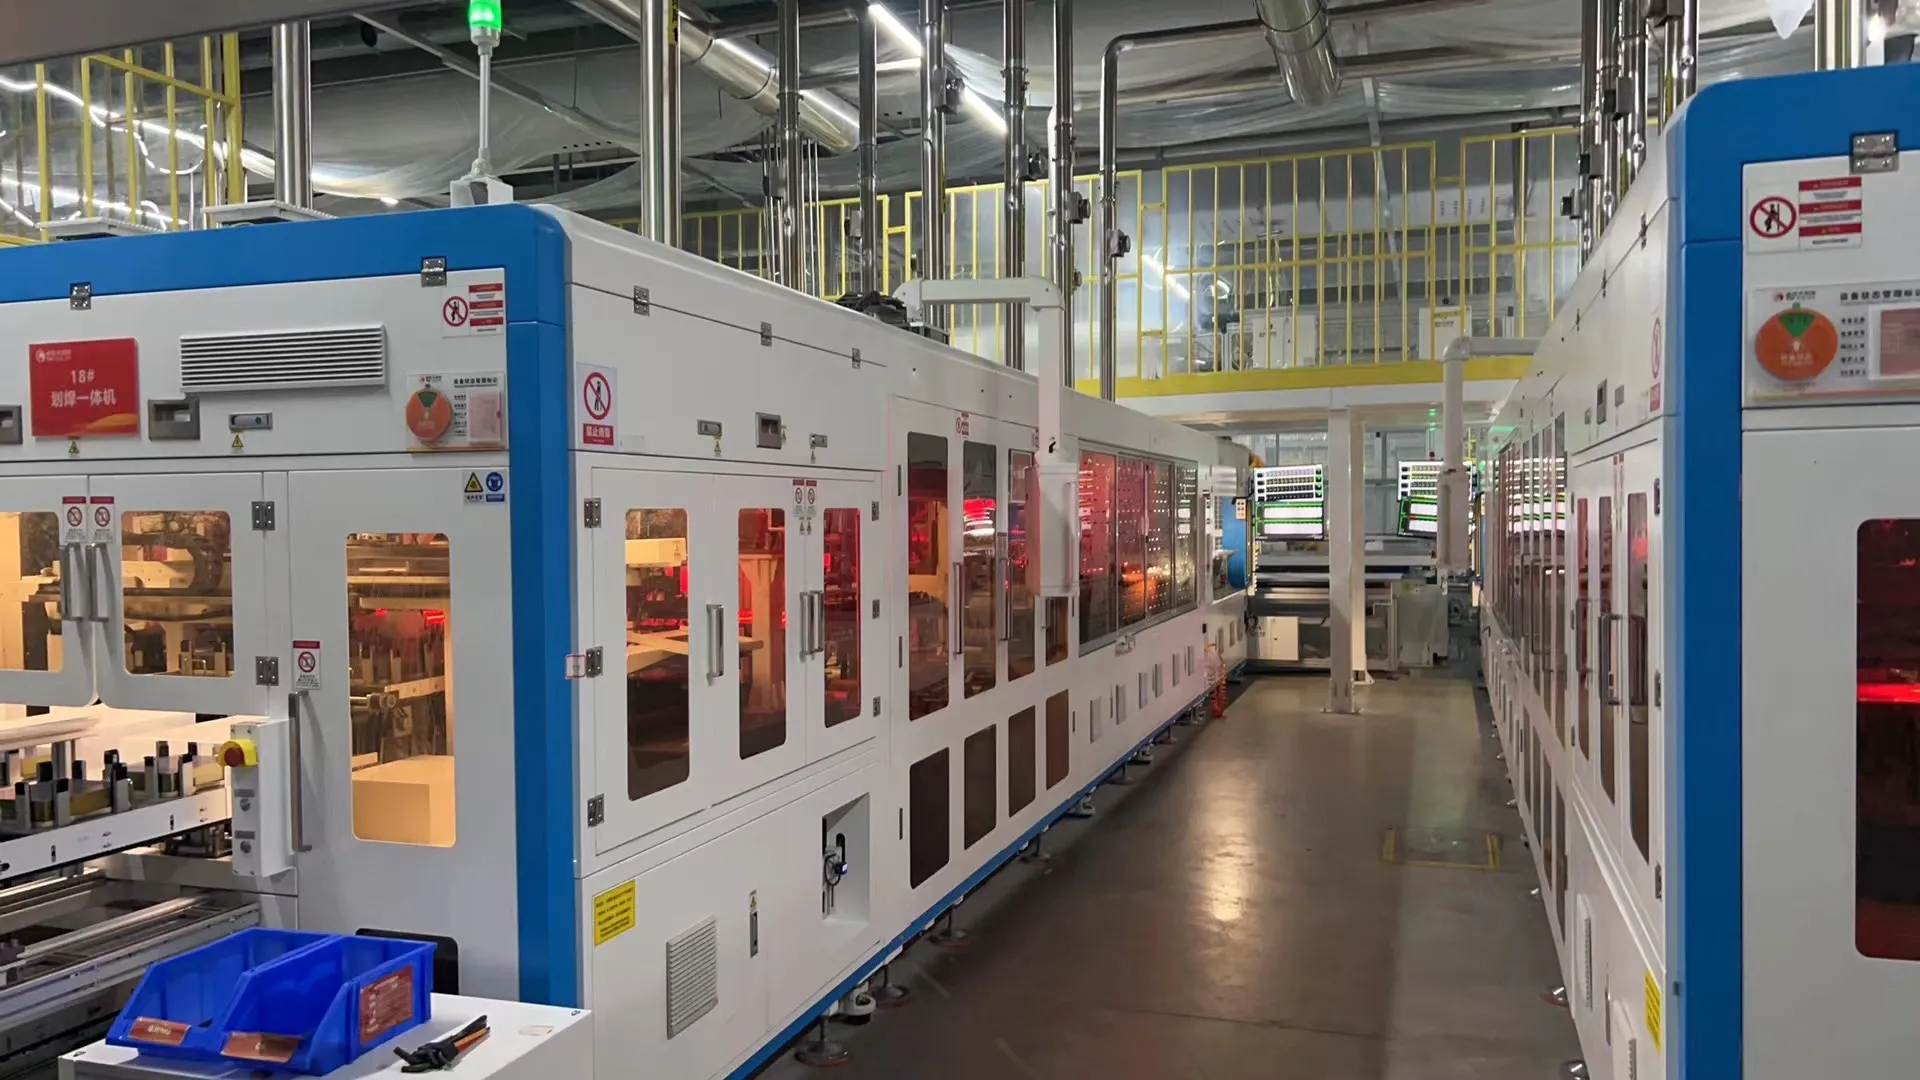
The tabber stringer sering dianggap sebagai jantung lini produksi panel surya.
Tugas utamanya adalah menyolder pita fotovoltaik ke sel individu dan menghubungkan sel secara seri untuk membentuk string sel. Mesin modern biasanya menggabungkan proses tabbing dan stringing dalam satu proses otomatis.
Tabber stringer biasanya menangani:
Pemuatan dan pemisahan sel
Penentuan posisi sel
Pengumpanan pita
Aplikasi fluks
Soldering
Penyelarasan string
Pemotongan dan pembuangan string
Inspeksi visi
Metode penyambungan yang benar tergantung pada teknologi sel.
Sel PERC dan TOPCon umumnya dapat diproses dengan stringer multi-busbar konvensional. Sel HJT mungkin memerlukan penyolderan suhu rendah karena lebih sensitif terhadap panas. Sel BC, IBC, ABC, dan HPBC memerlukan peralatan pengelasan kontak belakang khusus karena kontak positif dan negatifnya terletak di sisi belakang.
Oleh karena itu, pemilihan stringer harus didasarkan pada ukuran sel, desain busbar, jenis pita, suhu penyolderan, dan struktur modul—bukan hanya pada angka sel-per-jam yang diiklankan.
4. Inspeksi EL String Inline
EL inline pada string dibeli berdasarkan resolusi, bukan hanya jumlah kamera: kira-kira 0,5 mm per piksel adalah yang membuat microcrack halus terlihat, dan dua kamera 4,6 megapiksel adalah tipikal generasi saat ini.

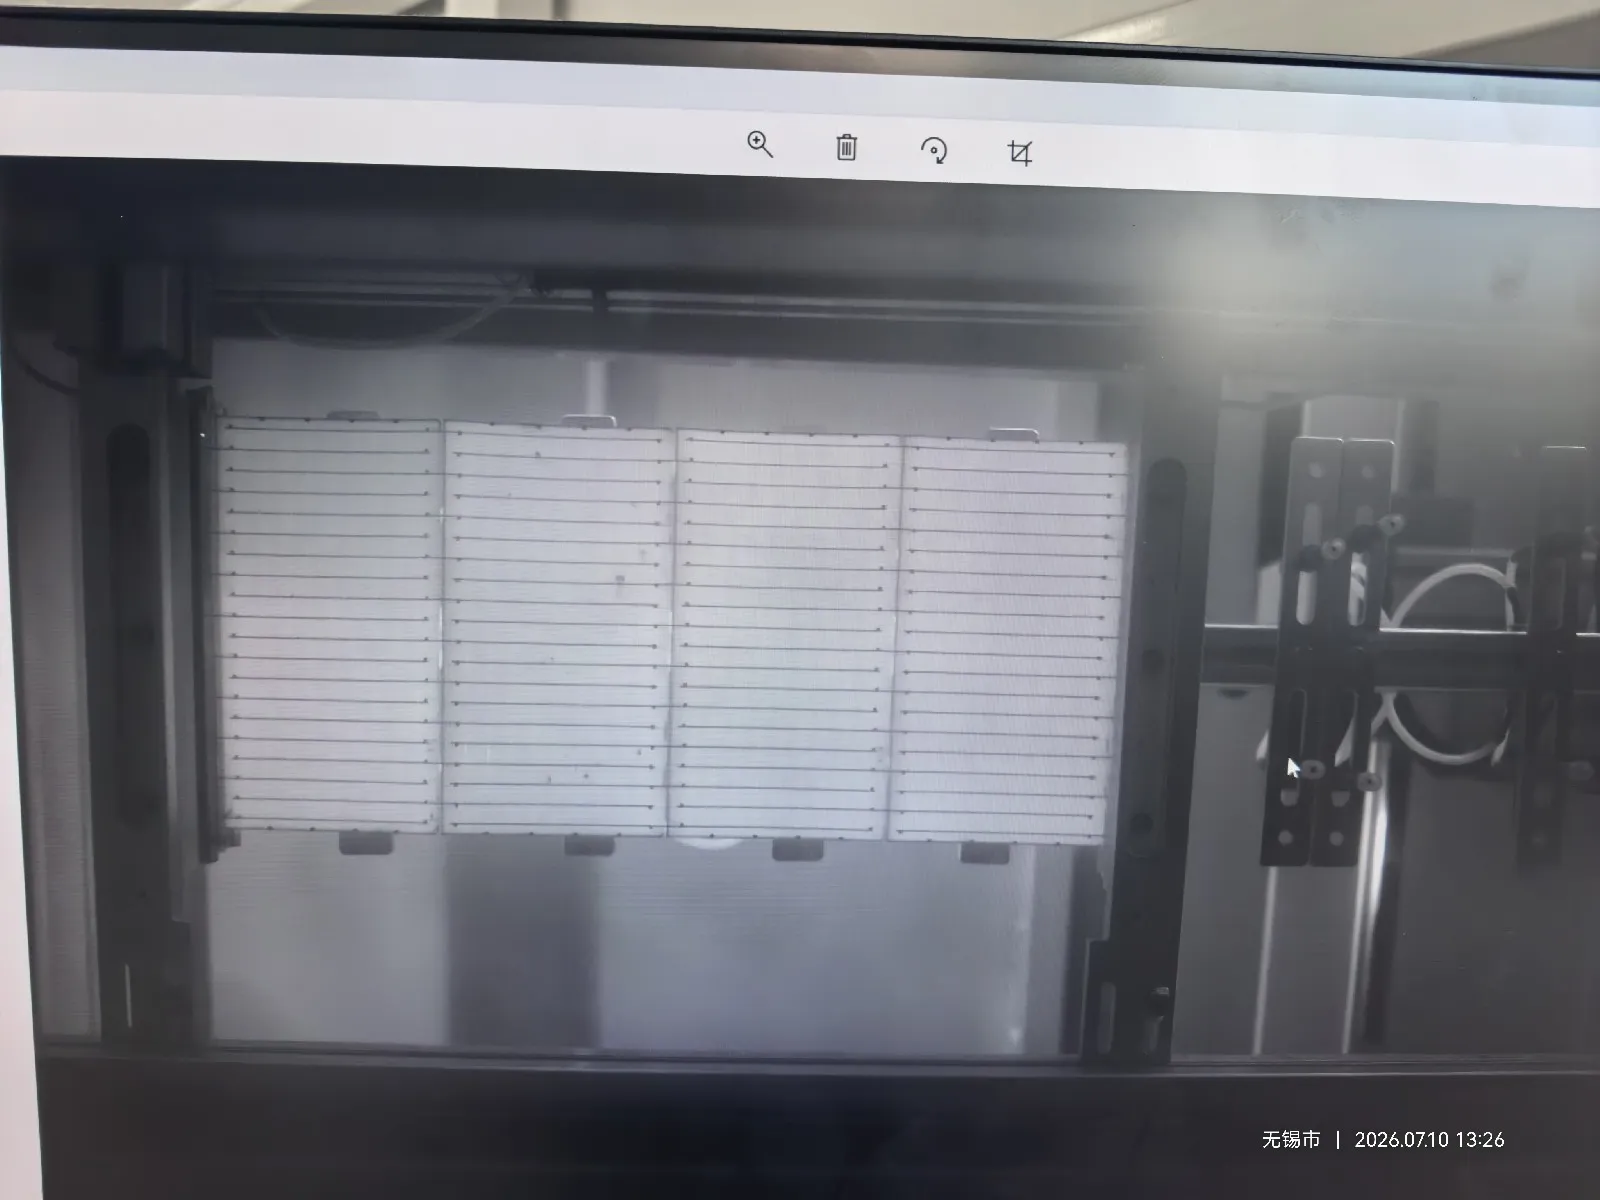
Inspeksi EL string, menggunakan penguji EL tingkat string, biasanya merupakan fungsi opsional yang terintegrasi ke dalam tabber stringer daripada mesin yang sepenuhnya terpisah.
Dalam praktiknya, sebagian besar produsen memilih opsi ini, terutama saat memproduksi modul dengan sel TOPCon, HJT, atau BC. Dengan teknologi sel ini, sambungan solder yang lemah, retakan tersembunyi, dan area yang tidak aktif secara listrik sulit diidentifikasi melalui inspeksi visual biasa.
Inspeksi EL inline memeriksa string segera setelah penyolderan. Arus dialirkan ke sel yang terhubung, dan kamera inframerah menangkap gambar electroluminescence. Retakan, area yang terputus, dan sambungan listrik yang buruk muncul sebagai daerah gelap yang abnormal.
Hal ini memungkinkan string yang cacat untuk dihapus sebelum layup dan laminasi, ketika perbaikan atau penggantian masih relatif mudah.
Penguji EL string offline mungkin masih digunakan untuk pengambilan sampel, inspeksi ulang, atau analisis laboratorium, tetapi biasanya tidak diperlukan sebagai stasiun produksi terpisah jika stringer sudah menyertakan inspeksi EL inline.
5. Peralatan Pemuatan dan Inspeksi Kaca Surya
Kaca yang ditangani biasanya setebal 2,0, 2,5 atau 3,2 mm, dengan transmitansi cahaya di atas 91,5% dan 93,5–94,5% di mana lapisan anti-reflektif diterapkan.
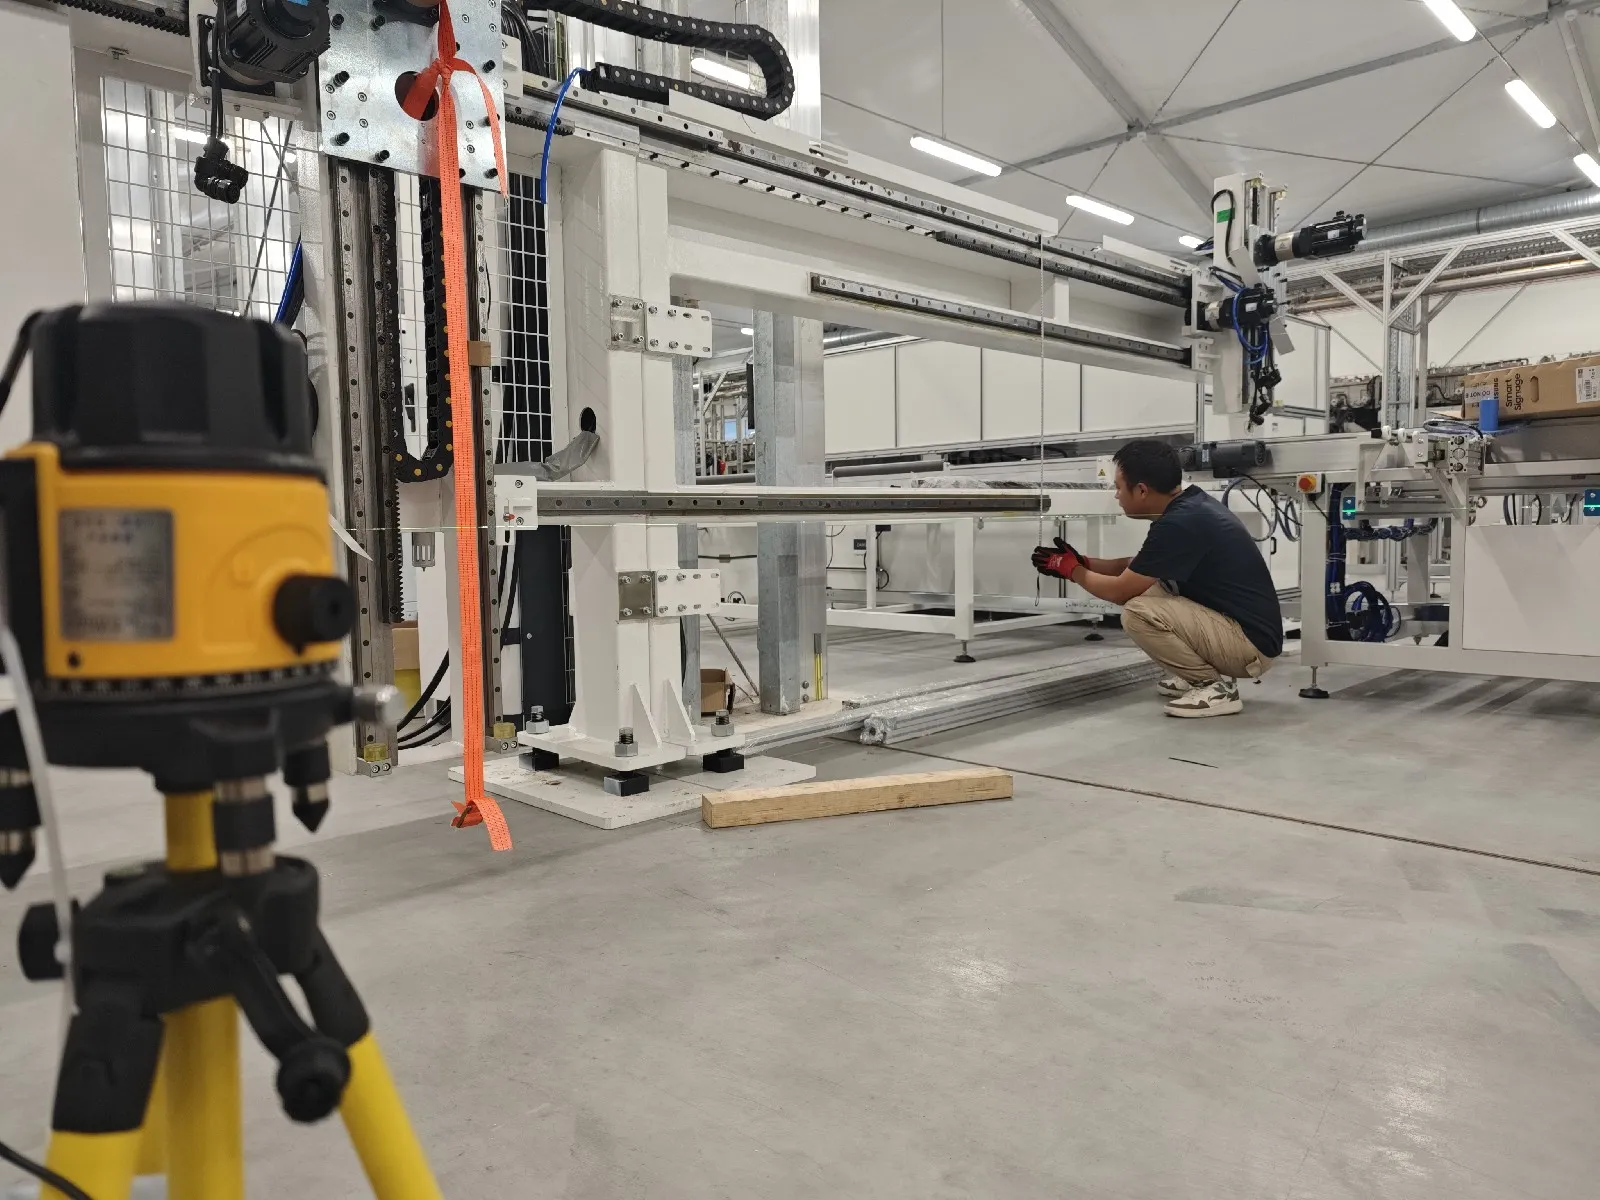
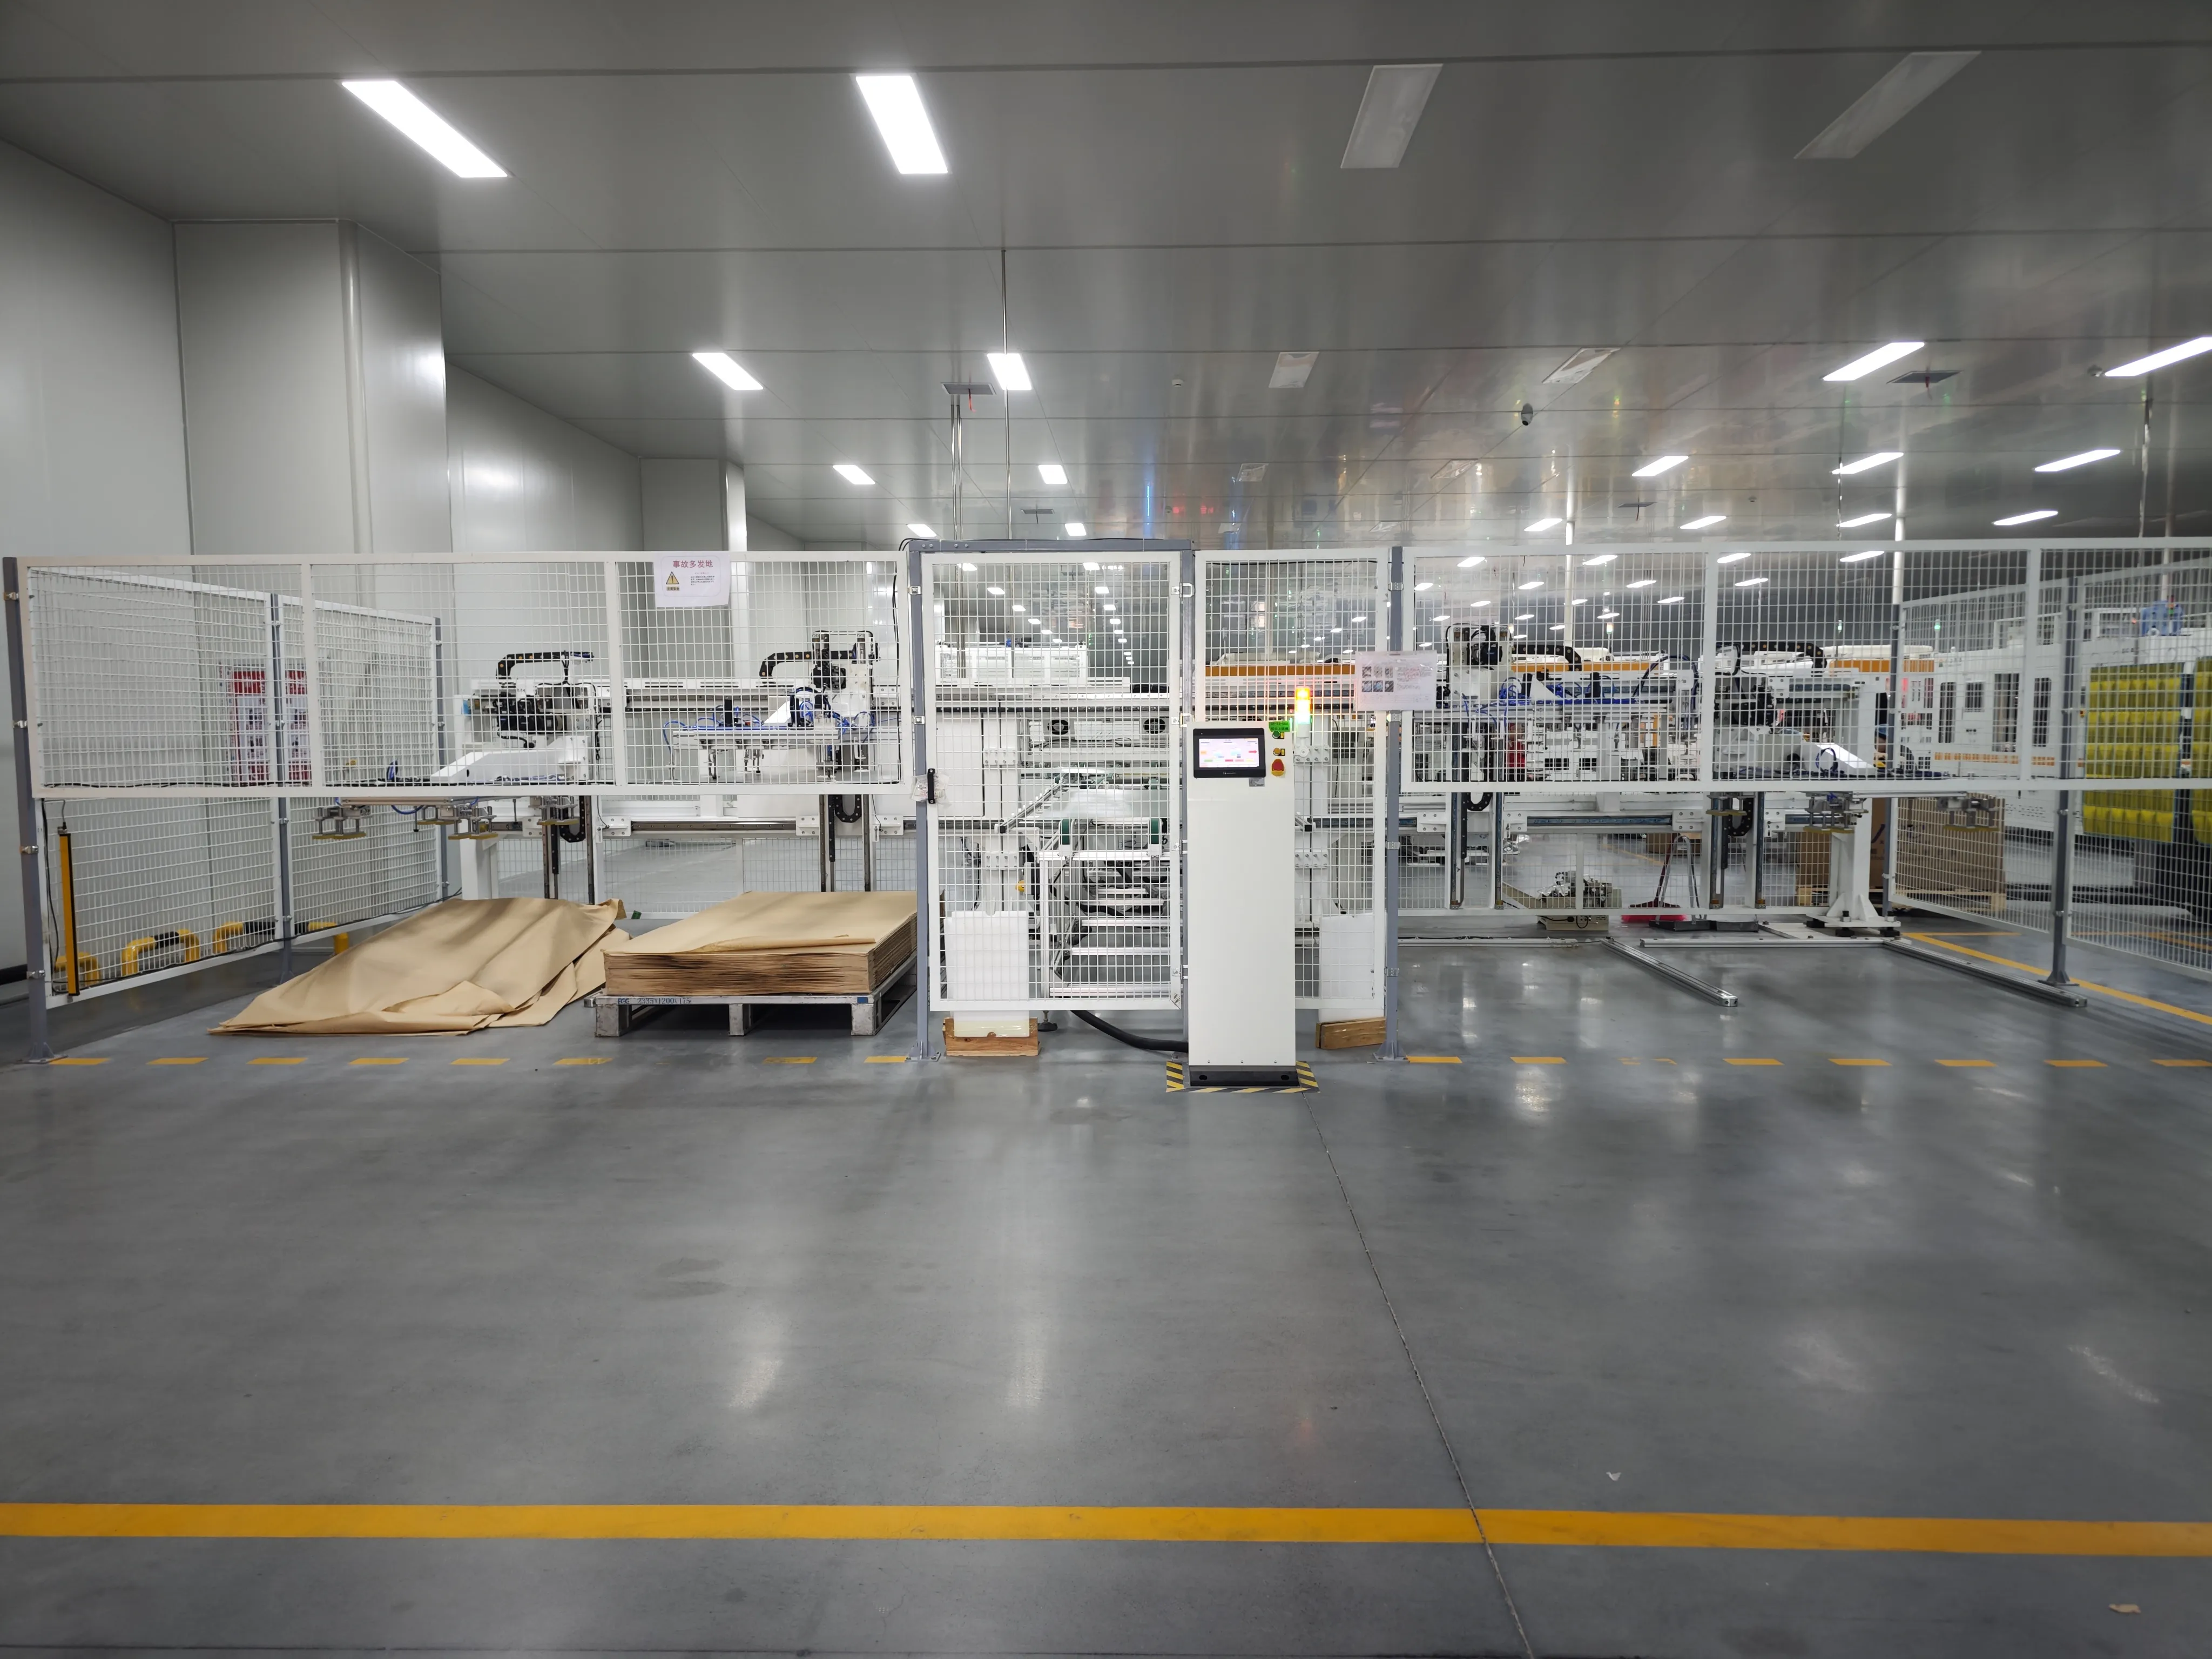
Kaca surya yang dipasok ke pabrik modul modern biasanya sudah dicuci dan disiapkan oleh pabrik kaca. Oleh karena itu, mesin pencuci kaca khusus umumnya tidak diperlukan dalam lini produksi panel surya standar.
Pemuat kaca otomatis menempatkan kaca yang sudah disiapkan ke konveyor. Sebelum EVA atau POE diletakkan, kaca diperiksa untuk:
Debu dan kontaminasi permukaan
Goresan
Kerusakan tepi
Serpihan kaca
Cacat lapisan
Dimensi yang salah
Kaca depan membentuk dasar tumpukan modul, sehingga posisinya harus tetap stabil selama proses peletakan material dan penyusunan sel berikutnya.
6. Mesin Pemotong dan Peletakan EVA, POE, dan Backsheet
Material membawa angkanya sendiri sebelum mesin melakukannya: enkapsulan EVA dengan kandungan gel 75–85% setelah curing dan kekuatan kupas di atas 80 N/cm ke kaca, dipotong dan ditata sesuai gambar modul.
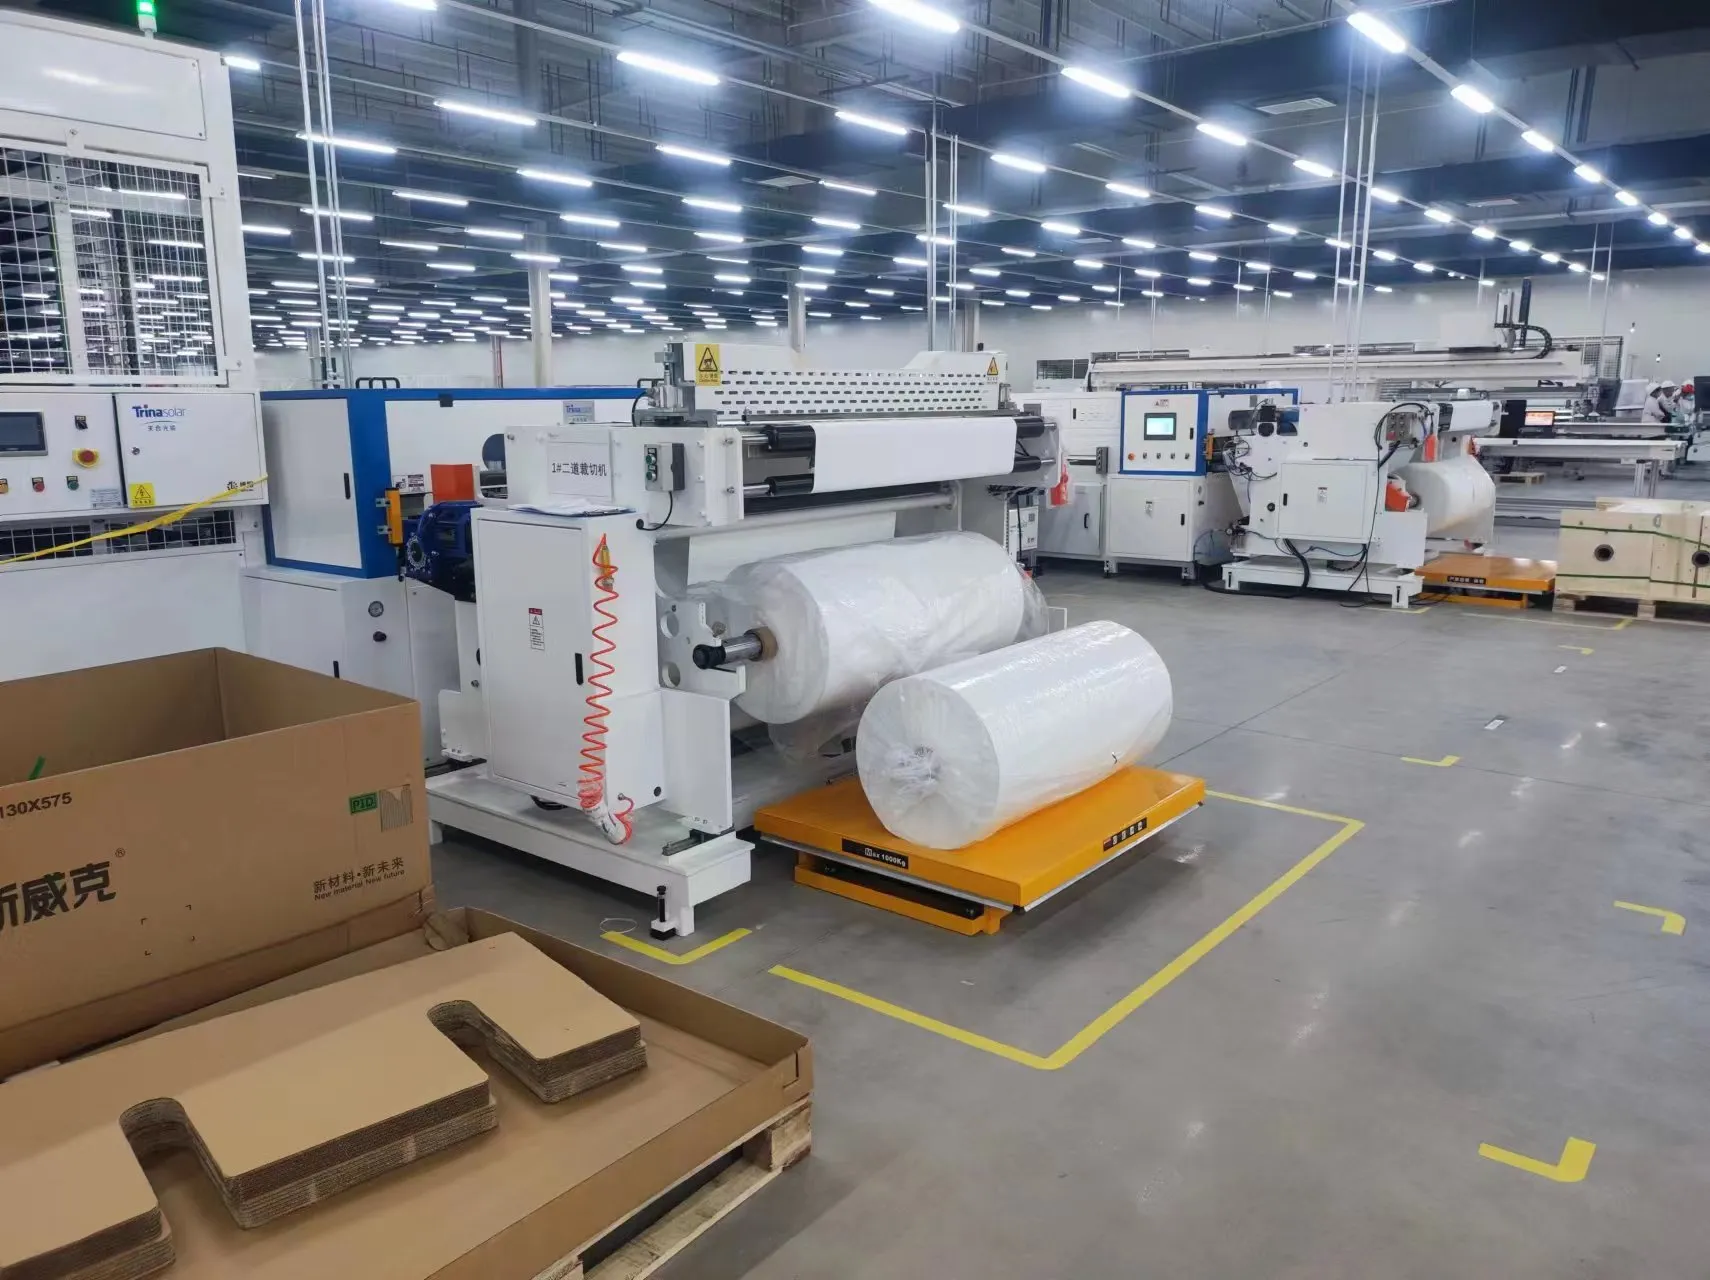
Sebelum layup, bahan enkapsulan dan lapisan belakang harus dipotong sesuai dimensi modul yang benar pada mesin pemotong EVA dan backsheet.
Mesin pemotong dan peletakan otomatis dapat menyiapkan bahan seperti:
Film EVA
Film POE
TPT atau backsheet lainnya
Strip isolasi
Bahan isolasi busbar
Setelah dipotong, mesin meletakkan enkapsulan ke kaca secara otomatis.
Untuk modul kaca-kaca, backsheet polimer diganti dengan lembaran kaca kedua. Tata letak lini, laminator, dan peralatan penanganan harus dirancang untuk berat tambahan dan struktur modul yang berbeda.
Pabrik kecil mungkin memotong EVA dan backsheet secara manual. Pemotongan dan peletakan otomatis menjadi lebih berharga seiring peningkatan kapasitas produksi karena meningkatkan konsistensi dimensi dan mengurangi limbah material.
7. Mesin Layup Otomatis
Layup dispesifikasikan sebagai waktu siklus 48 detik atau kurang per modul, akurasi penyelarasan kaca ±0,1 mm, dan rentang kerja yang mencakup kaca dengan sisi panjang dari 1.600 hingga 2.600 mm.
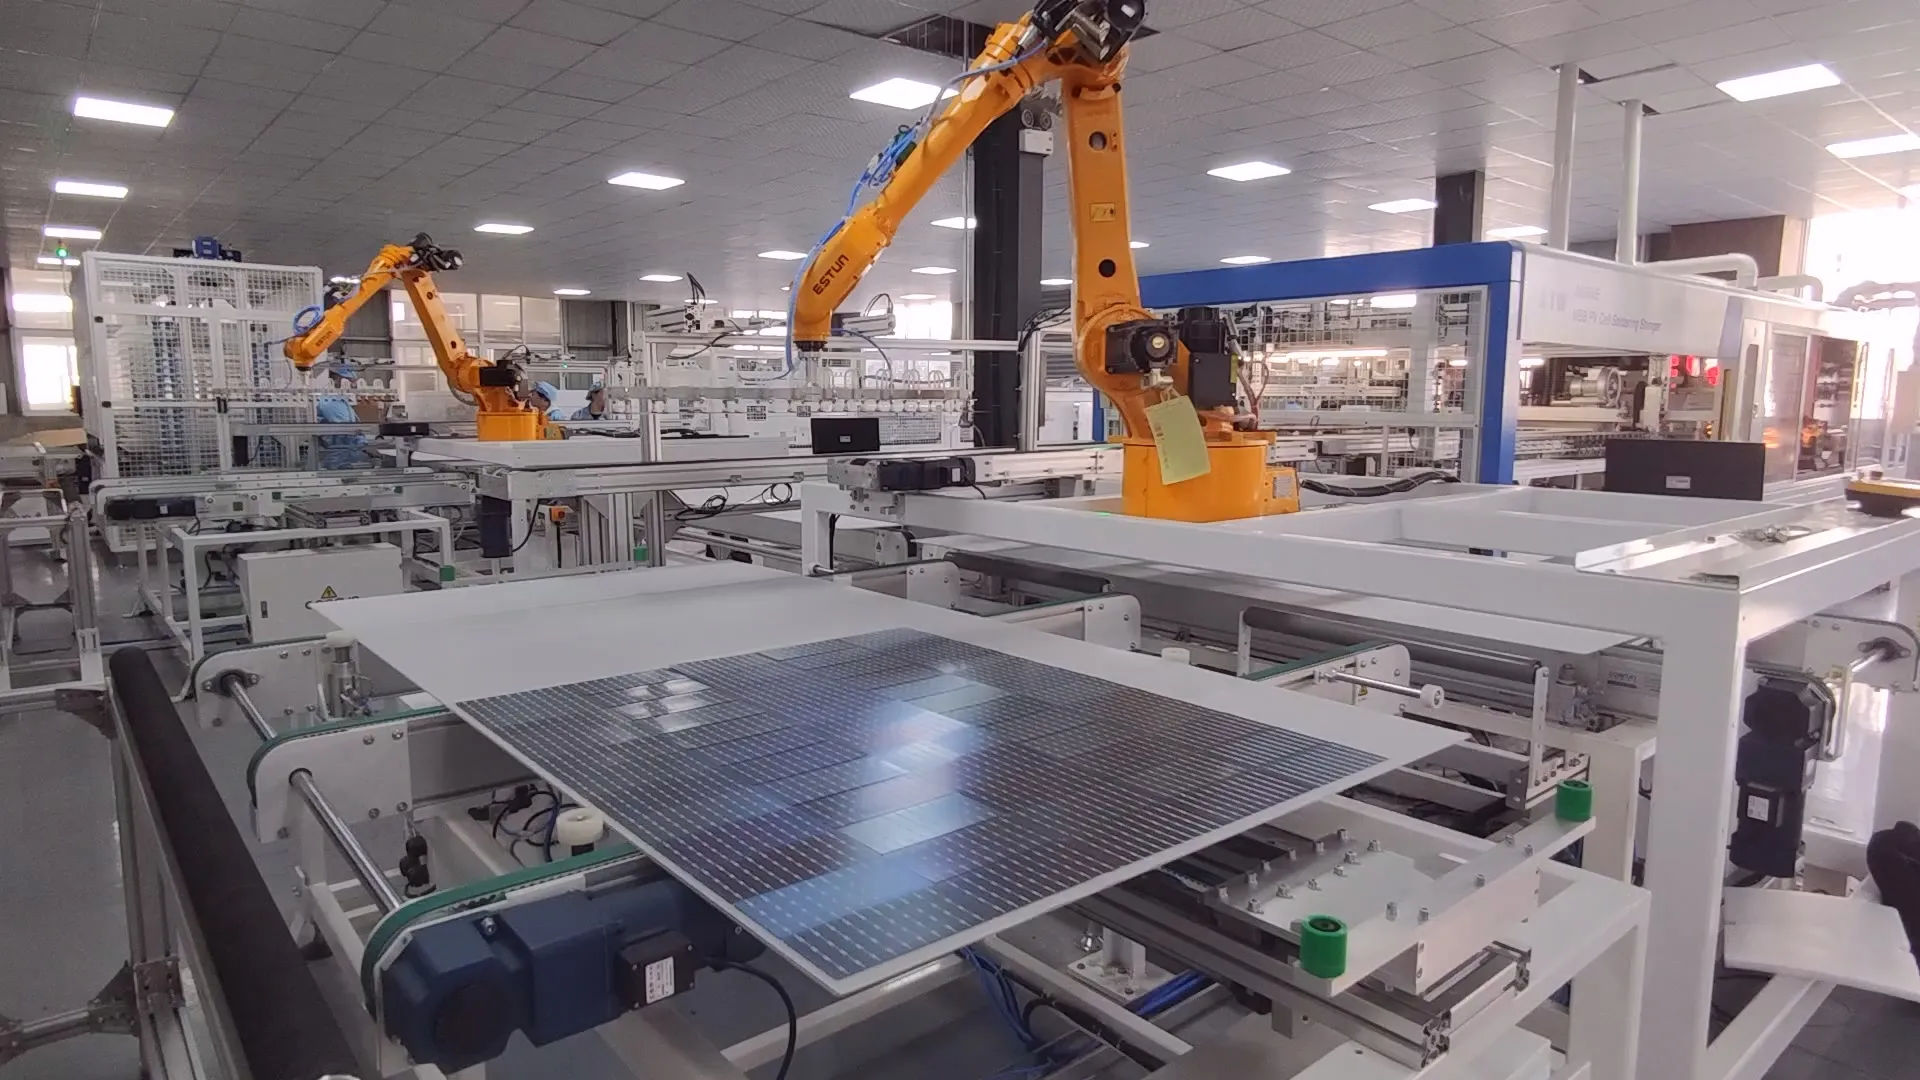
The mesin layup otomatis mengambil string sel yang sudah selesai dan memposisikannya pada kaca dan enkapsulan.
Ini adalah proses presisi. Jarak antar string, perataan sel, dan jarak antara sel dengan tepi kaca harus tetap dalam toleransi yang ditentukan.
Perataan yang buruk mudah terlihat pada panel jadi, tetapi penampilan bukan satu-satunya perhatian. Posisi string yang salah juga dapat mempengaruhi enkapsulasi, penyegelan tepi, dan keandalan modul jangka panjang.
Mesin layup otomatis biasanya menggunakan:
Robot industri atau sistem gantry
Gripper vakum
Kamera visi
Koreksi posisi otomatis
Kontrol jarak antar string
Deteksi posisi kaca
Beberapa lini produksi menggunakan mesin layup terpisah. Yang lain menggabungkan penempatan string, layup, dan bussing dalam satu unit terintegrasi.
8. Mesin Bussing
Mesin bussing otomatis menjalankan siklus 17–18 detik dan menjaga utilisasi di atas 99%, dan harus mencakup 5 hingga 30 busbar seiring tata letak multi-busbar yang berlipat.
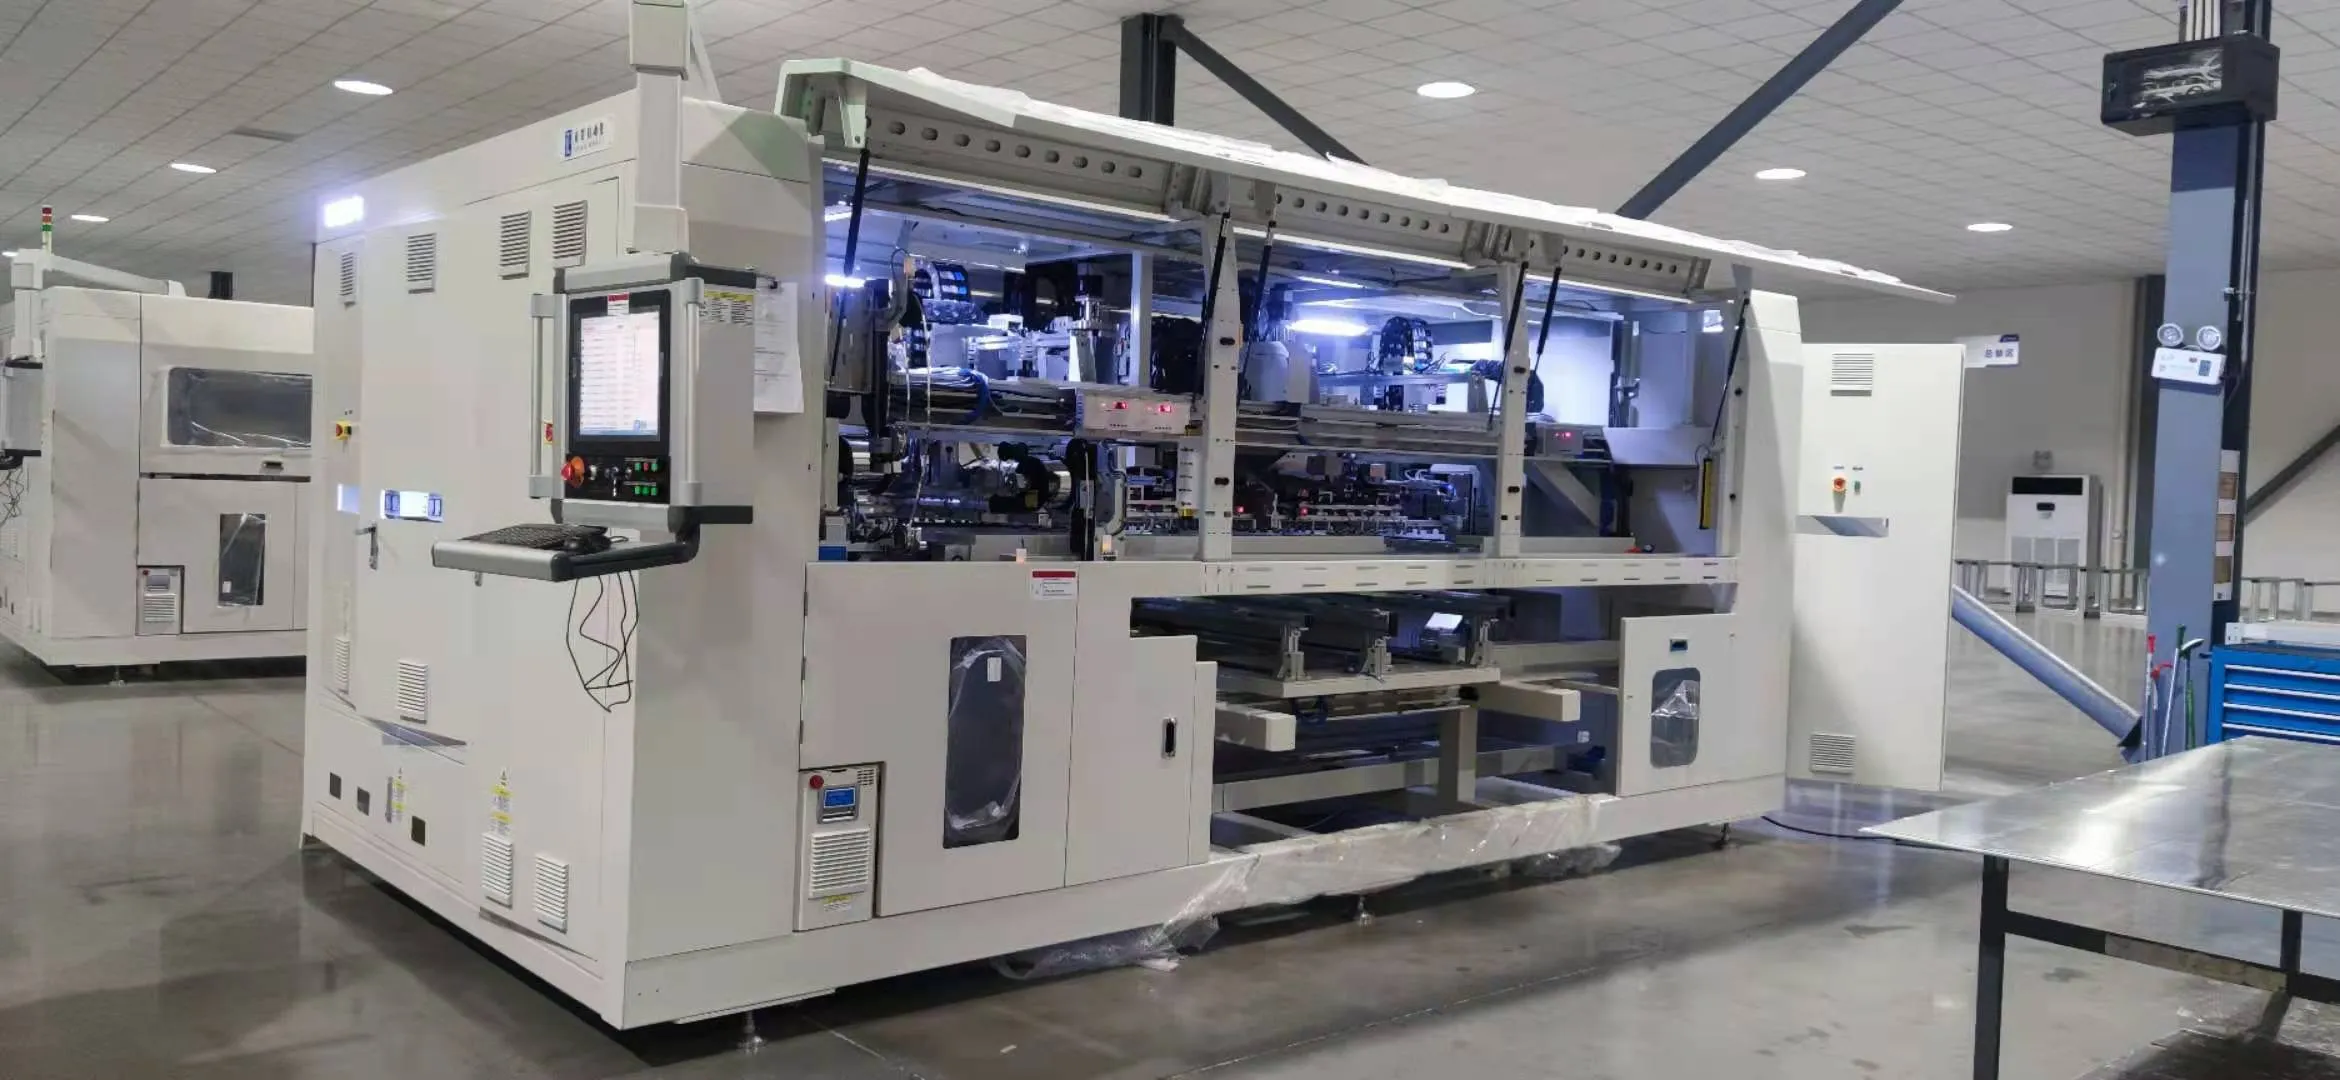
Setelah string diposisikan, string harus dihubungkan secara elektrik dengan pita busbar, biasanya pada mesin bussing otomatis.
Mesin bussing otomatis mengelas atau menyolder terminal string sesuai dengan desain elektrik modul. Mesin ini juga dapat membengkokkan, memotong, dan memposisikan pita busbar secara otomatis.
Modul setengah sel memerlukan perhatian khusus karena bagian sel atas dan bawah umumnya dihubungkan secara paralel. Titik keluar biasanya terletak di dekat bagian tengah panel, bukan di bagian atas.
Proses bussing harus mengontrol:
Posisi busbar
Suhu pengelasan atau penyolderan
Kekuatan sambungan
Bentuk pita
Jarak antar string
Posisi pita keluar
Sambungan bussing yang lemah dapat menyebabkan kehilangan daya, pemanasan lokal berlebihan, atau kegagalan rangkaian total.
Pada lini semi-otomatis kecil, bussing dapat diselesaikan secara manual dengan alat solder dan templat penempatan. Pabrik berkapasitas lebih tinggi biasanya menggunakan mesin bussing otomatis untuk konsistensi dan hasil yang lebih baik.
9. Tester EL Pra-Laminasi dan Inspeksi Visual
EL pra-laminasi dibeli berdasarkan resolusi gambar — 4.928 × 3.264 piksel pada penguji saat ini — dan pada area kerja yang cukup besar untuk modul terbesar yang ingin dibangun oleh lini.
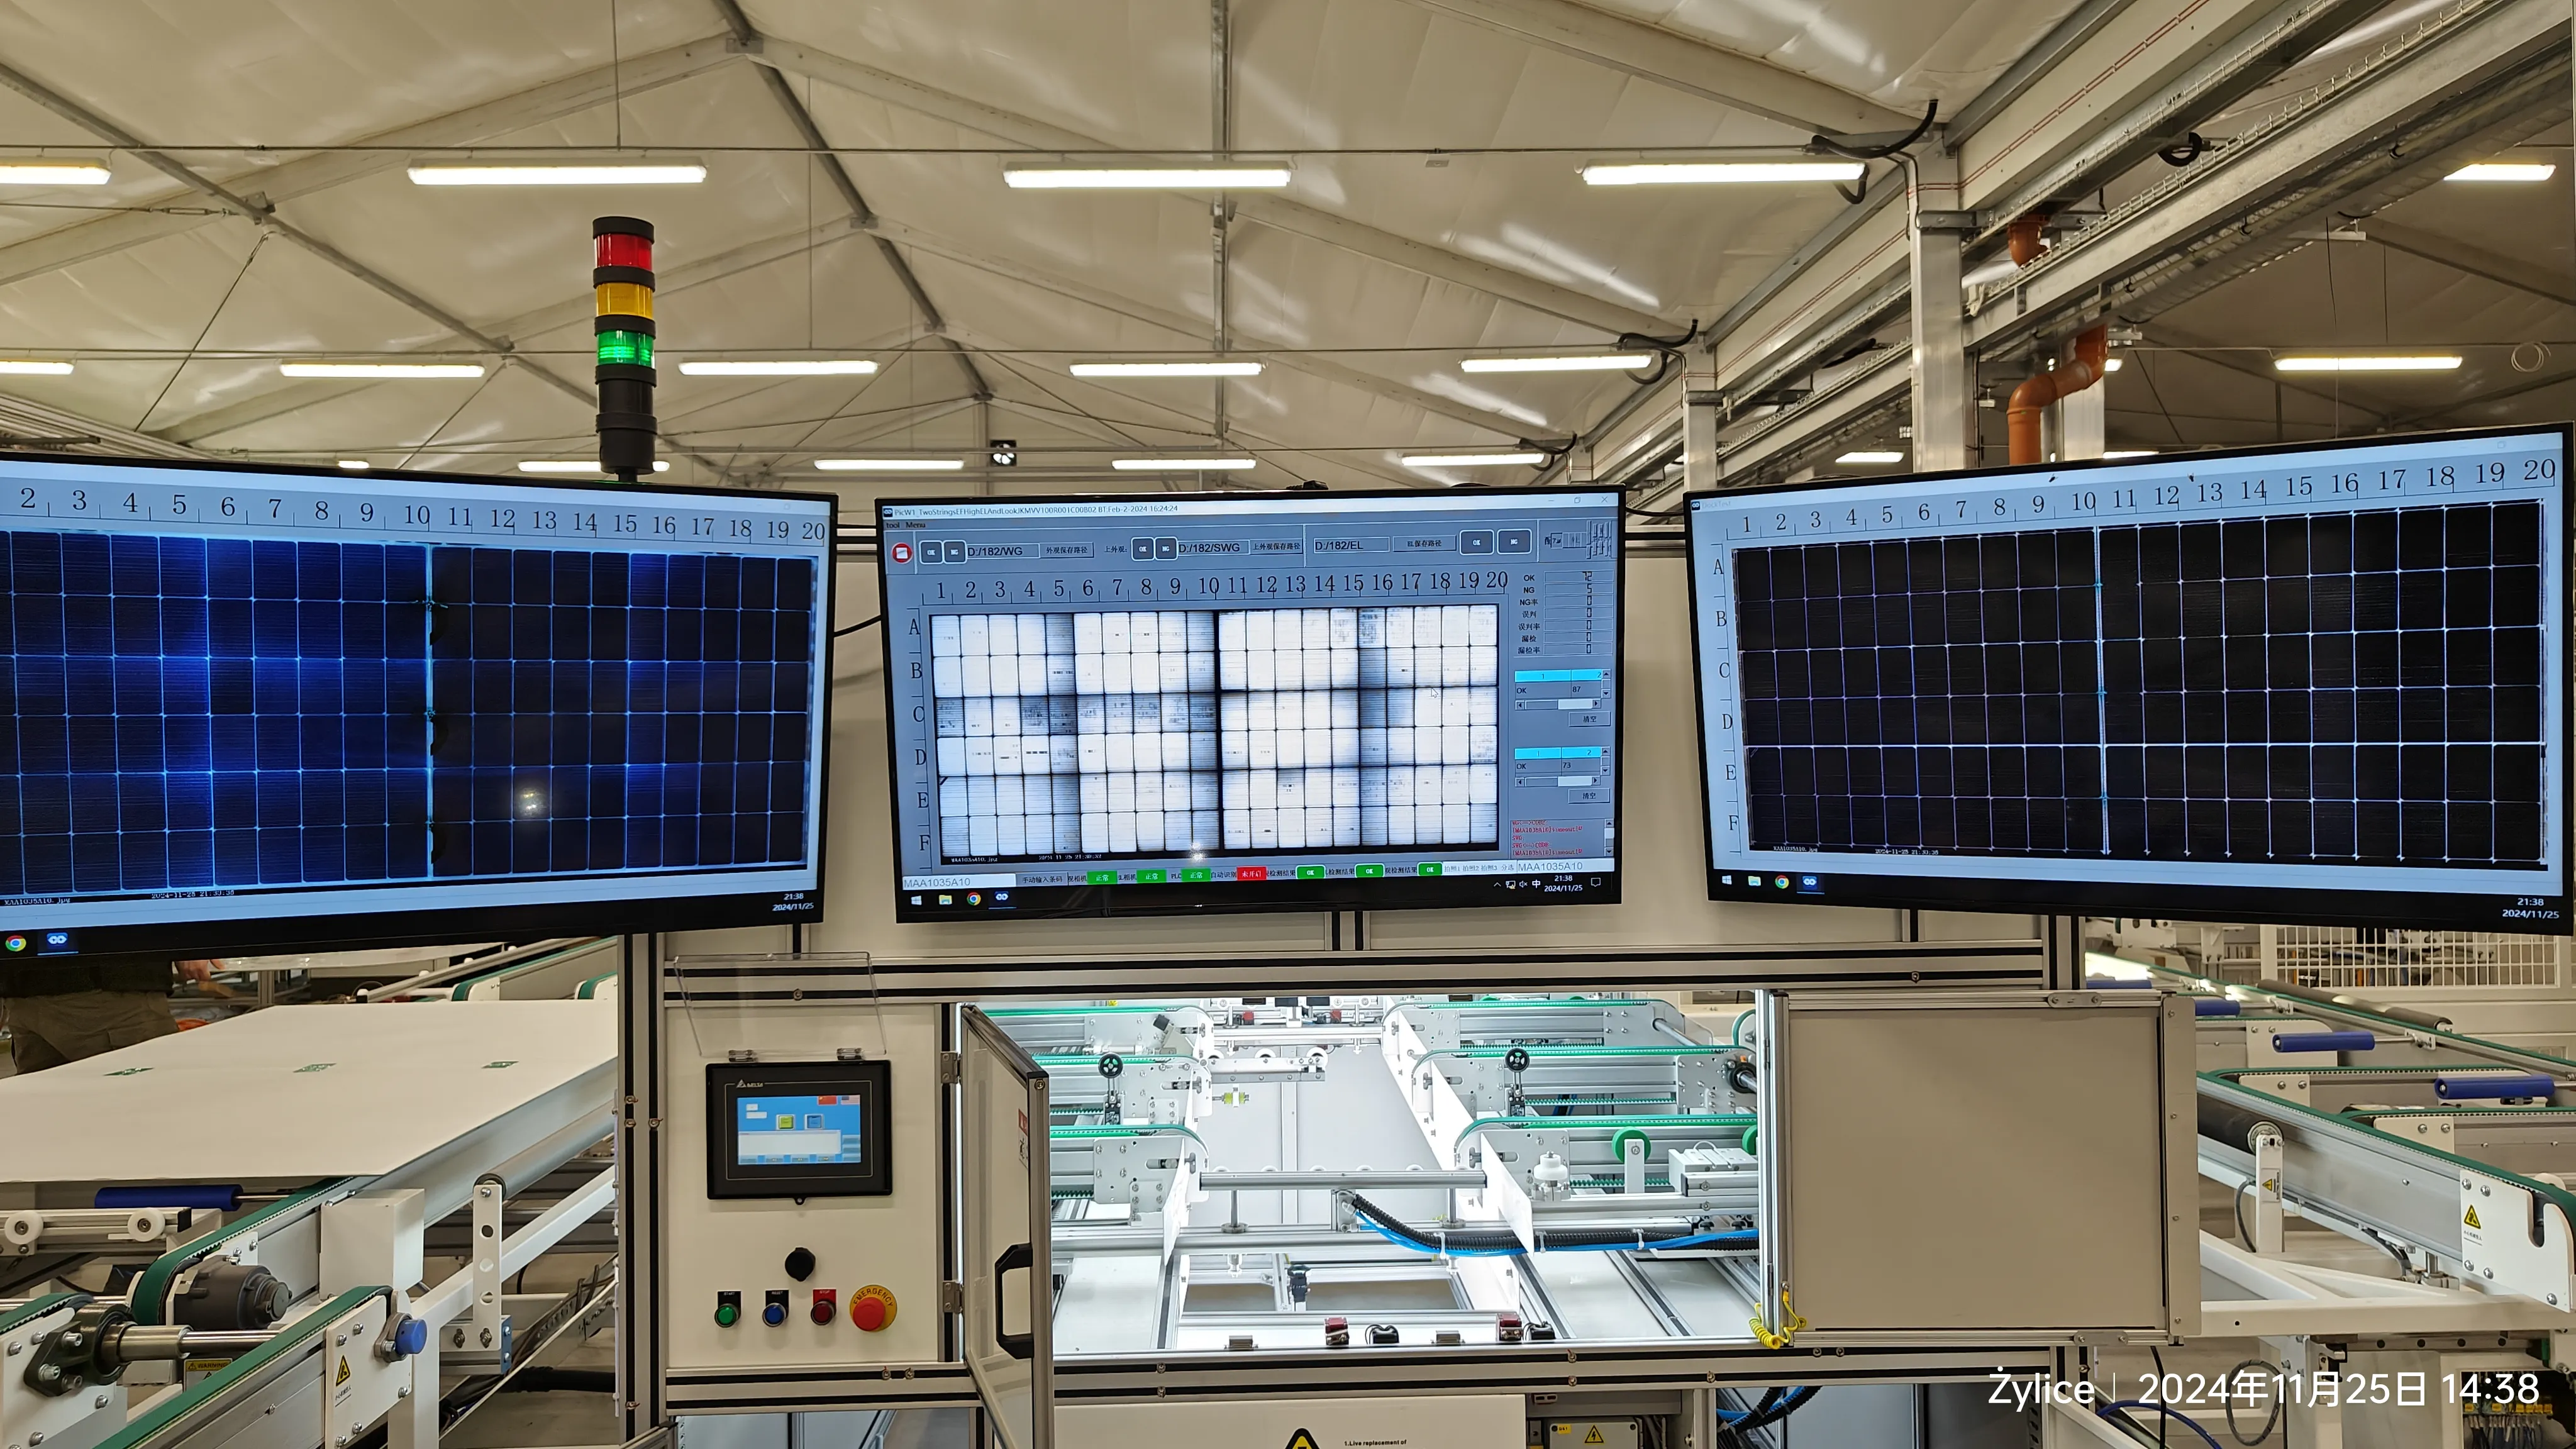
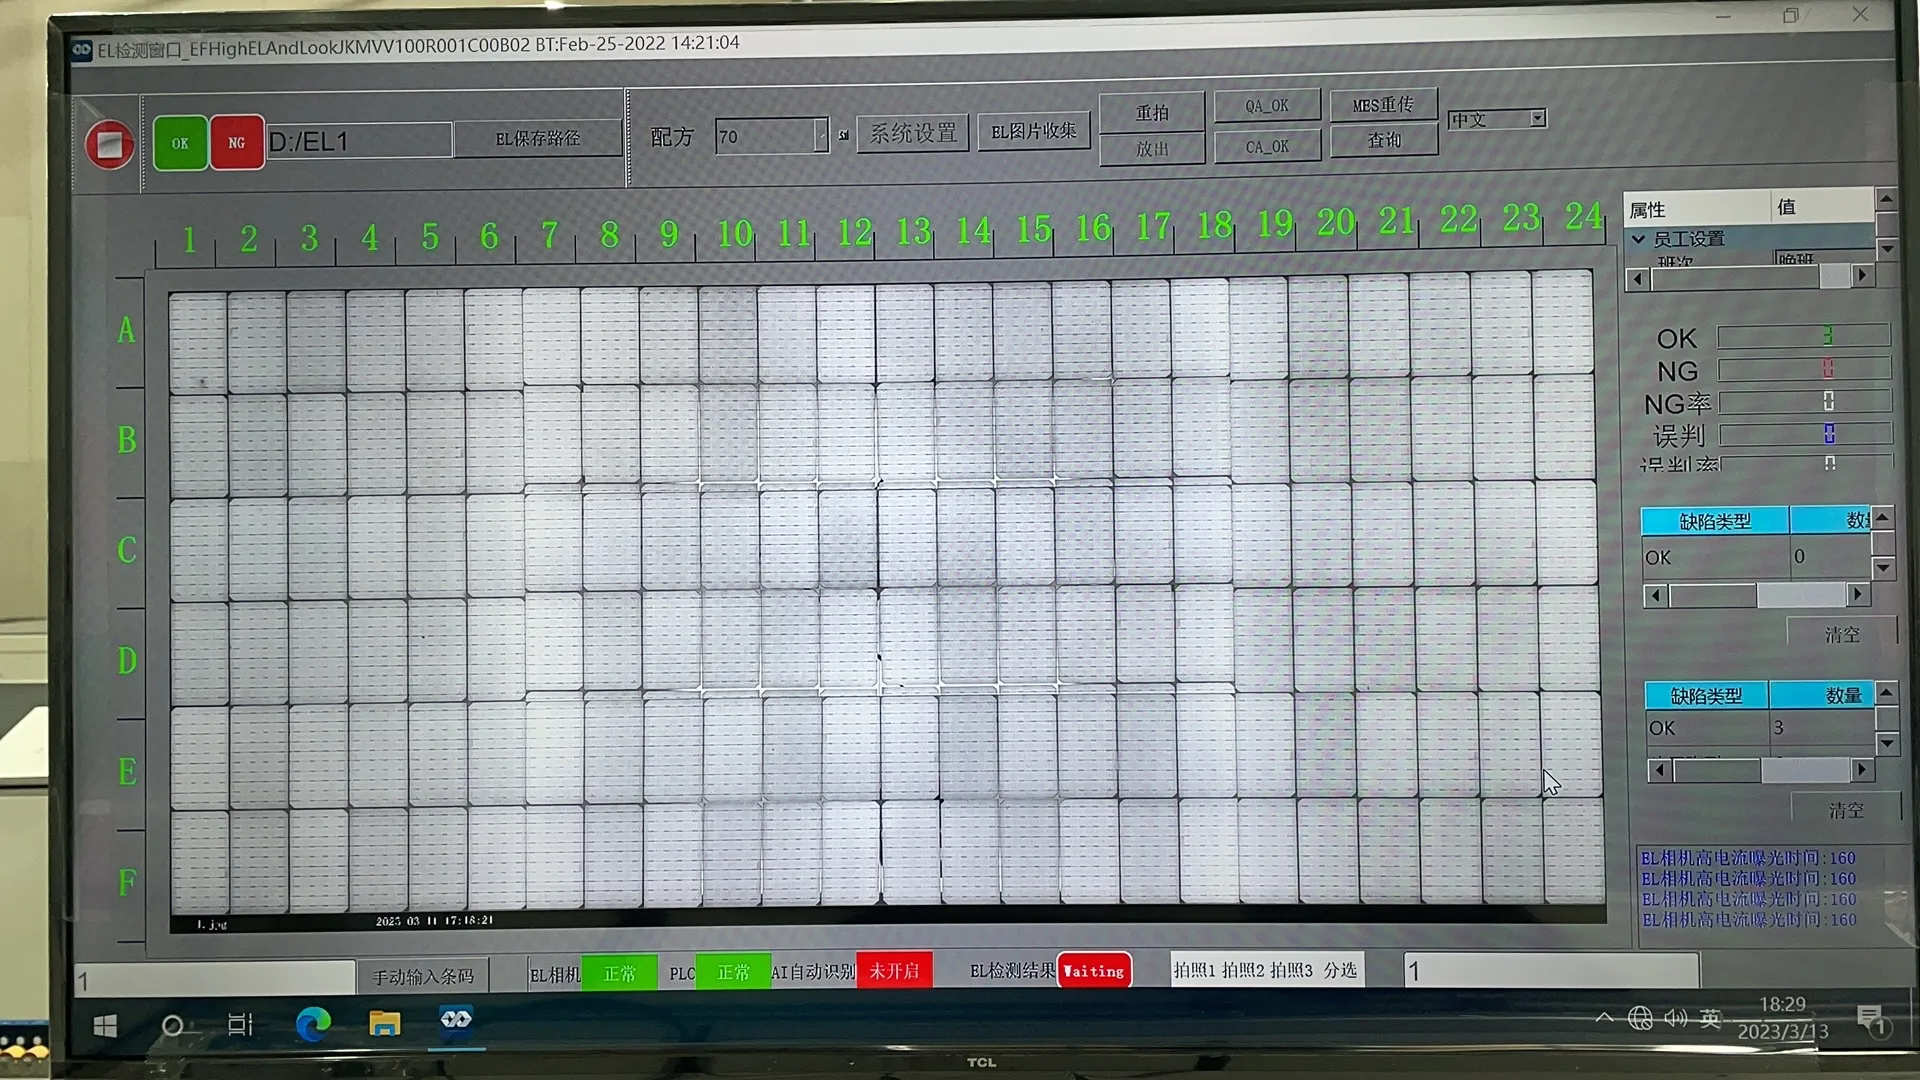
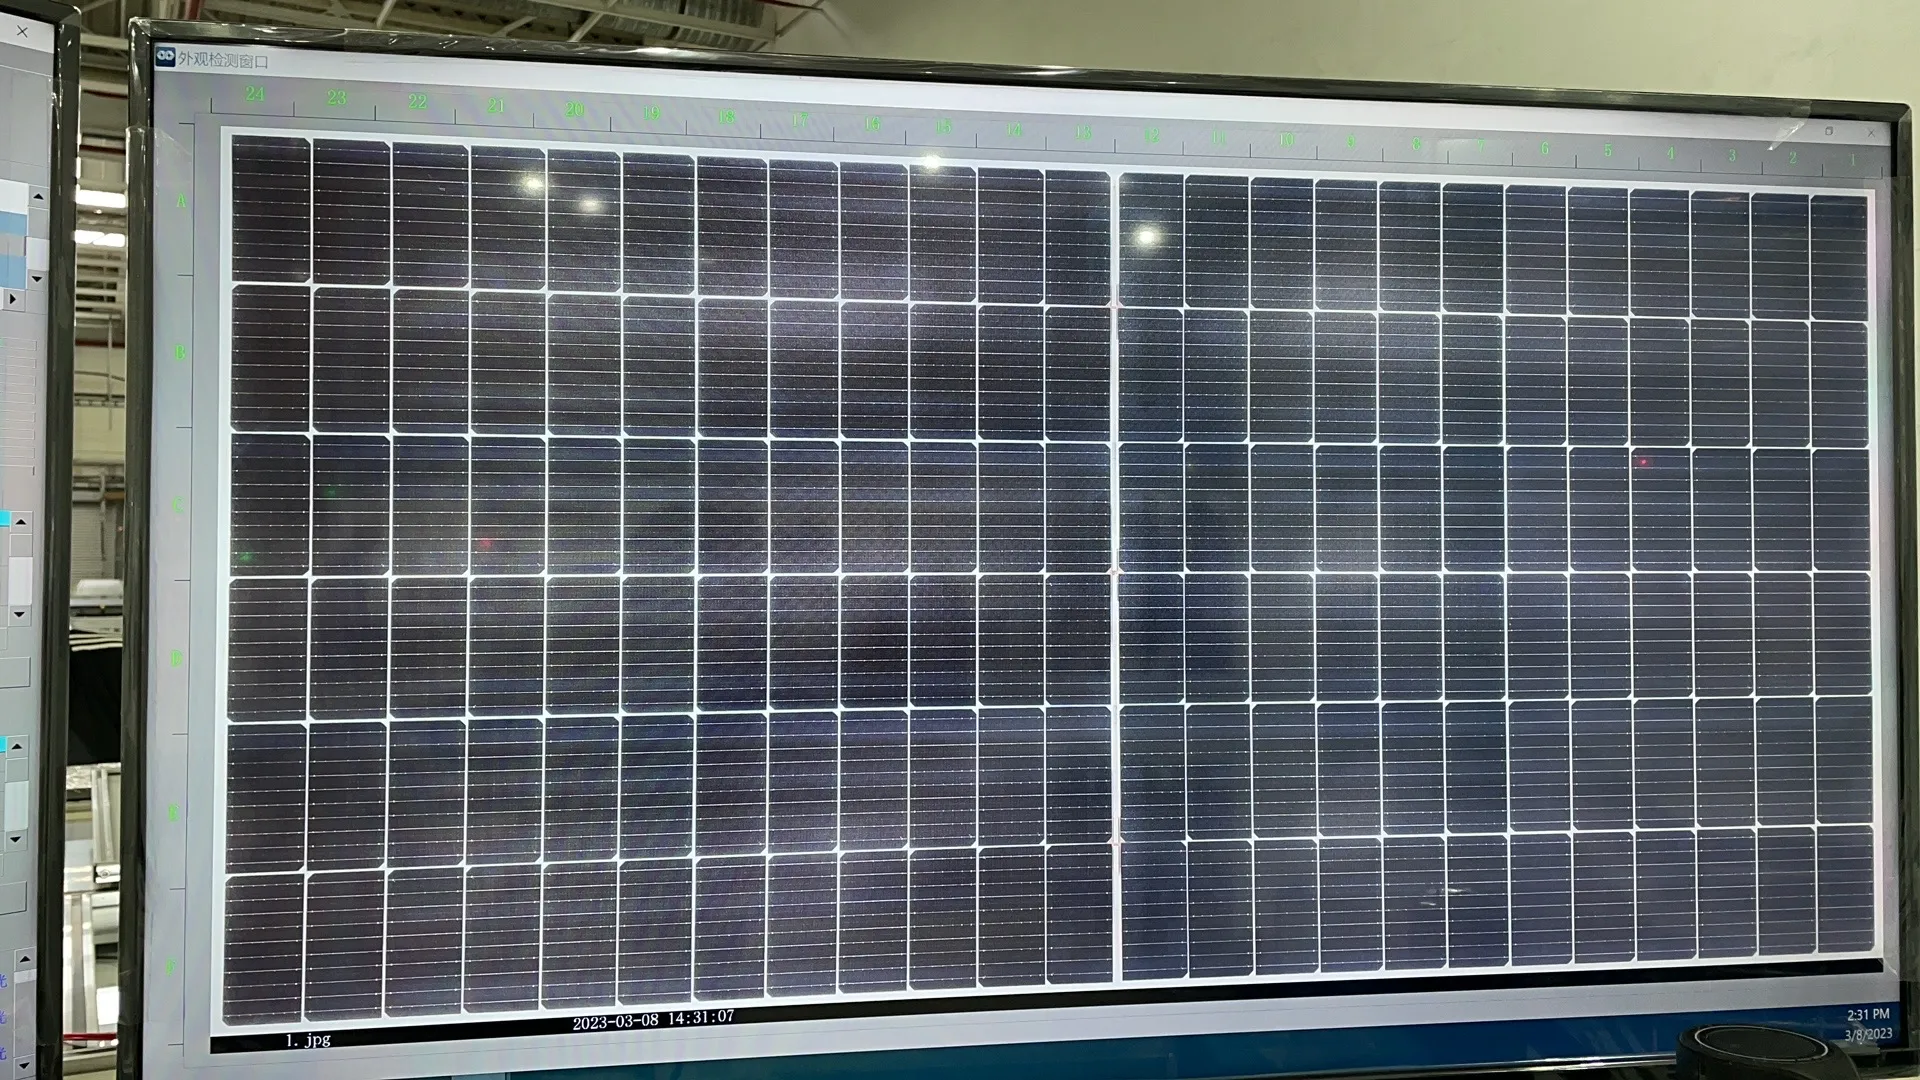
Sebelum laminasi, modul yang telah dirakit harus melewati inspeksi visual dan Pengujian EL.
Ini adalah kesempatan praktis terakhir untuk memperbaiki banyak cacat produksi. Operator atau sistem inspeksi otomatis memeriksa masalah seperti:
Sel retak
String tidak sejajar
Pita hilang
Sambungan bussing buruk
Posisi keluar salah
Kontaminasi di dalam modul
Enkapsulan keriput atau bergeser
Penempatan backsheet salah
EL tester pra-laminasi memeriksa kondisi kelistrikan dari seluruh rangkaian sel sebelum disegel secara permanen.
Laminasi pada dasarnya tidak dapat diubah. Jika ditemukan cacat setelah laminasi, biaya perbaikan jauh lebih tinggi, dan dalam banyak kasus seluruh modul harus dibuang.
10. Laminator Panel Surya
Jendela prosesnya adalah 140–150°C saat enkapsulan melakukan crosslink, dan resepnya adalah urutan tahap vakum, ramp pemanasan, tekanan dan dwell, bukan pengaturan suhu tunggal.
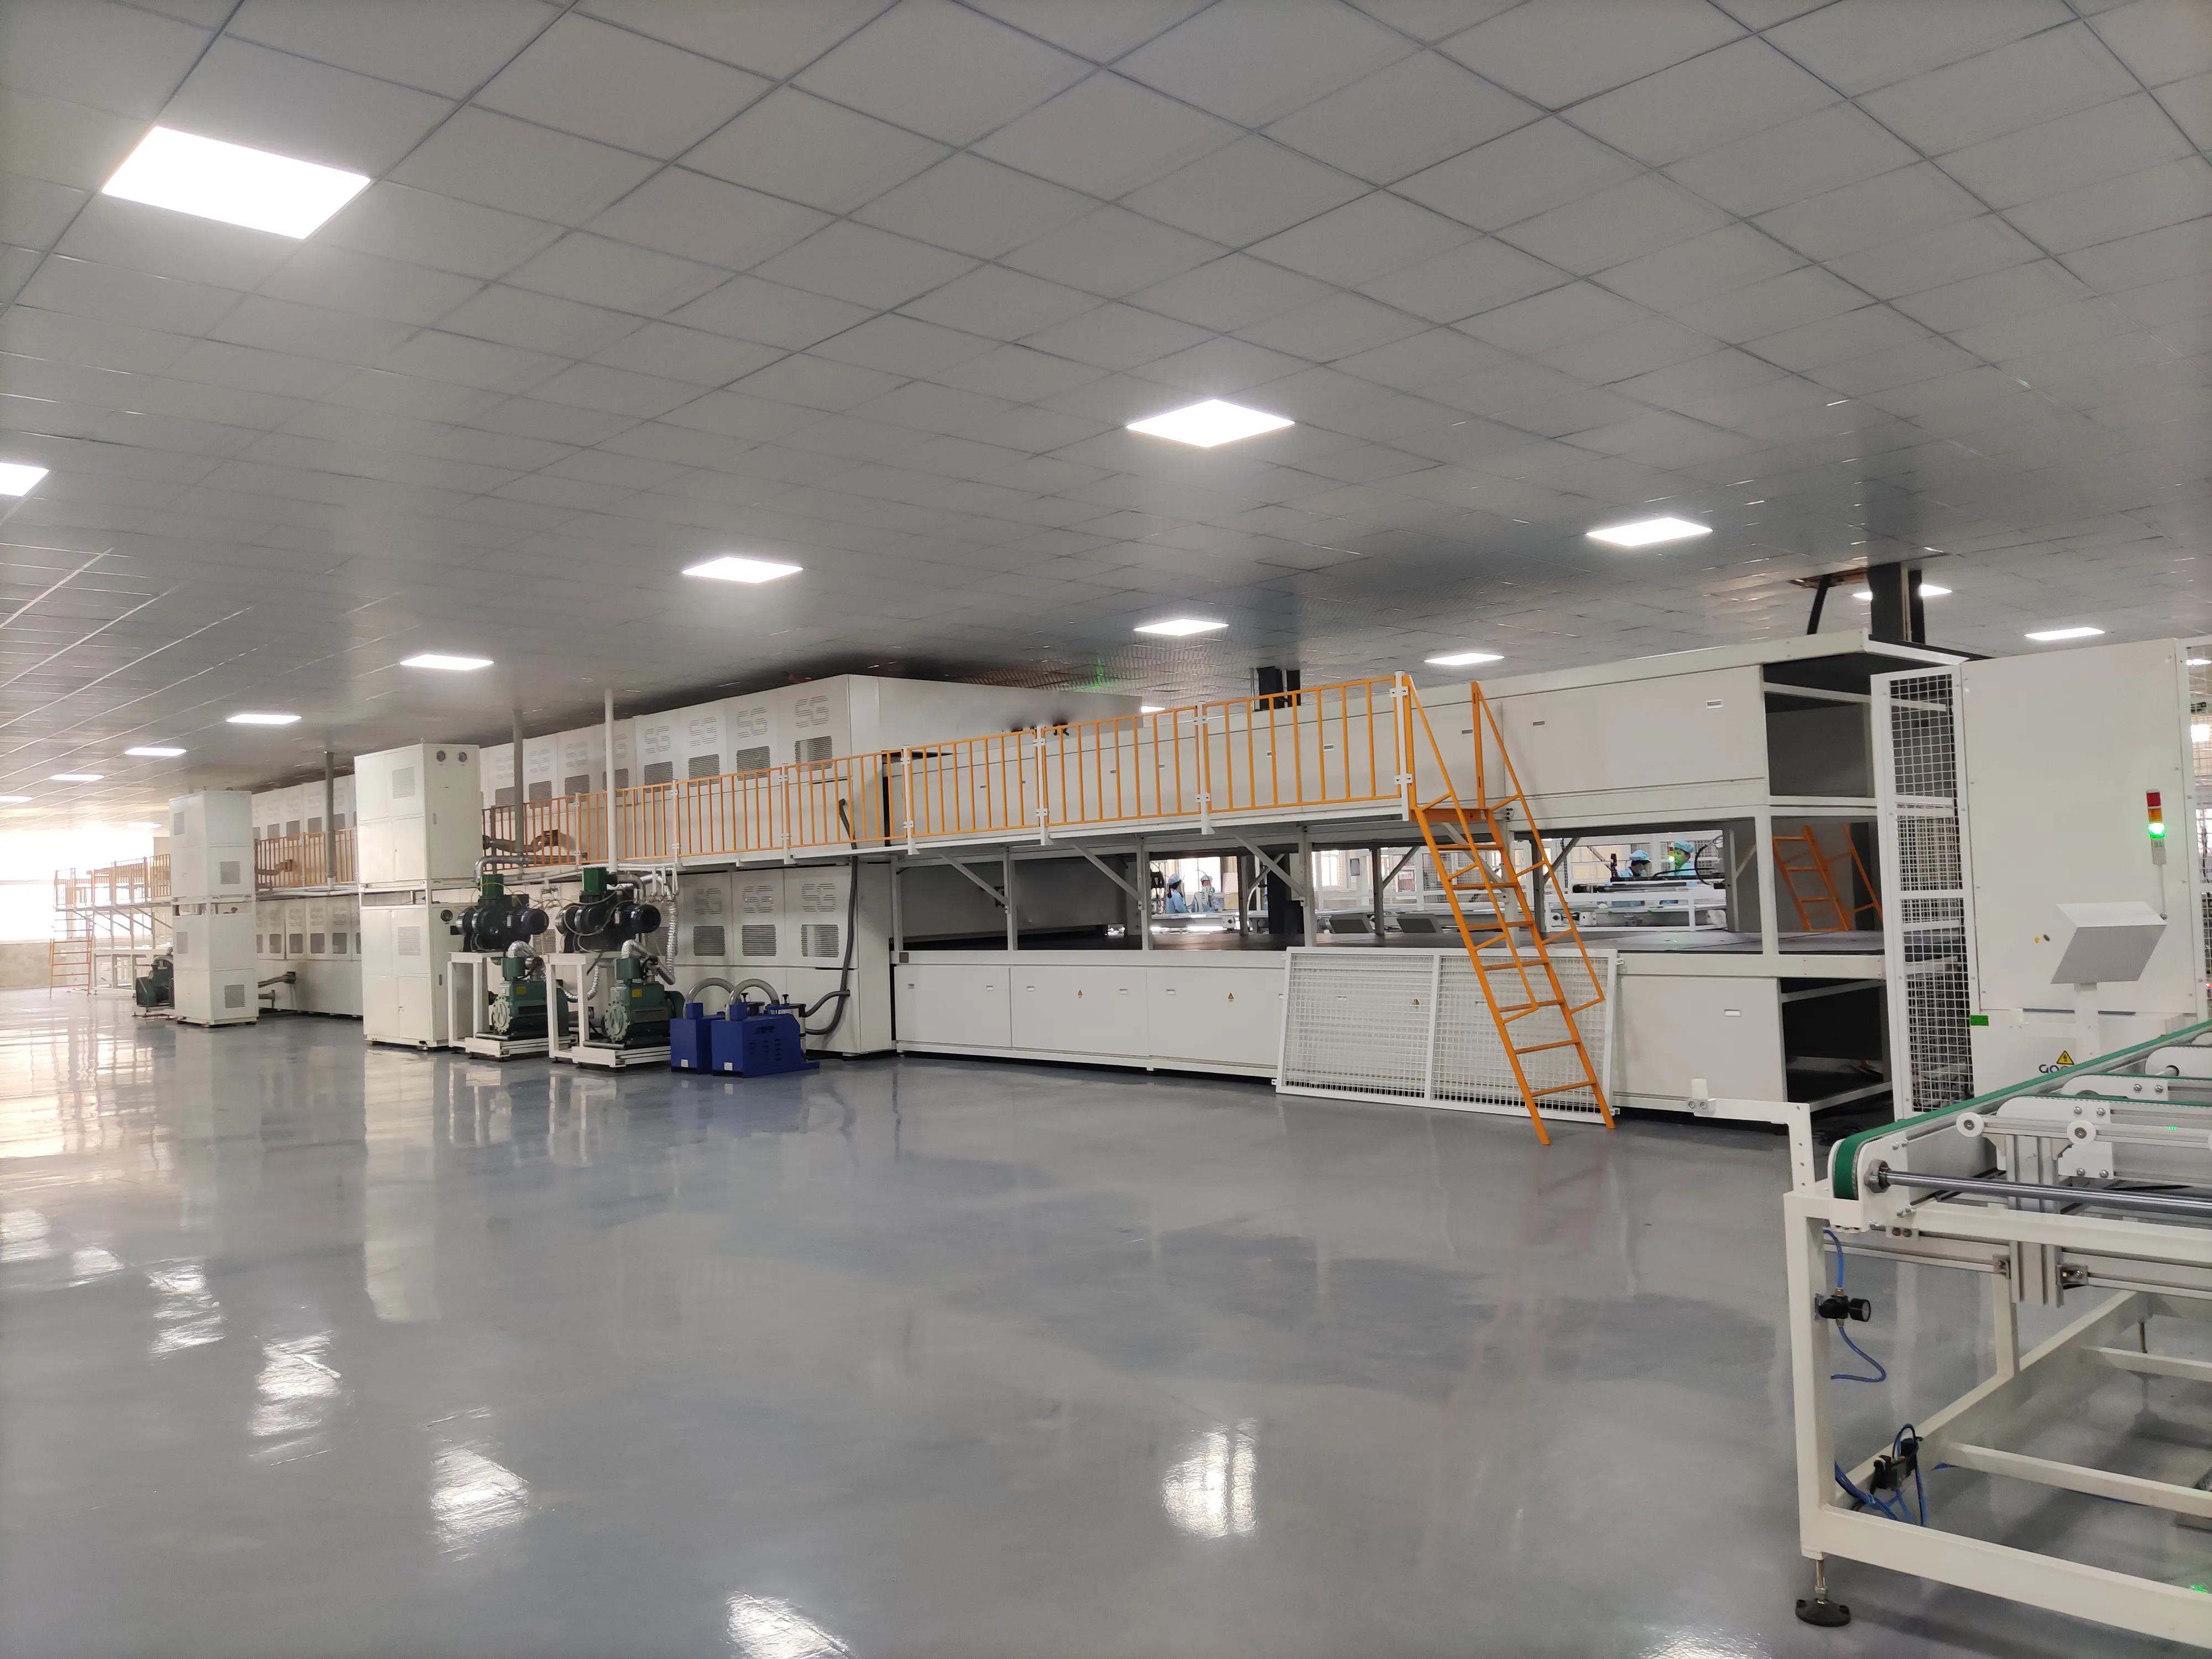
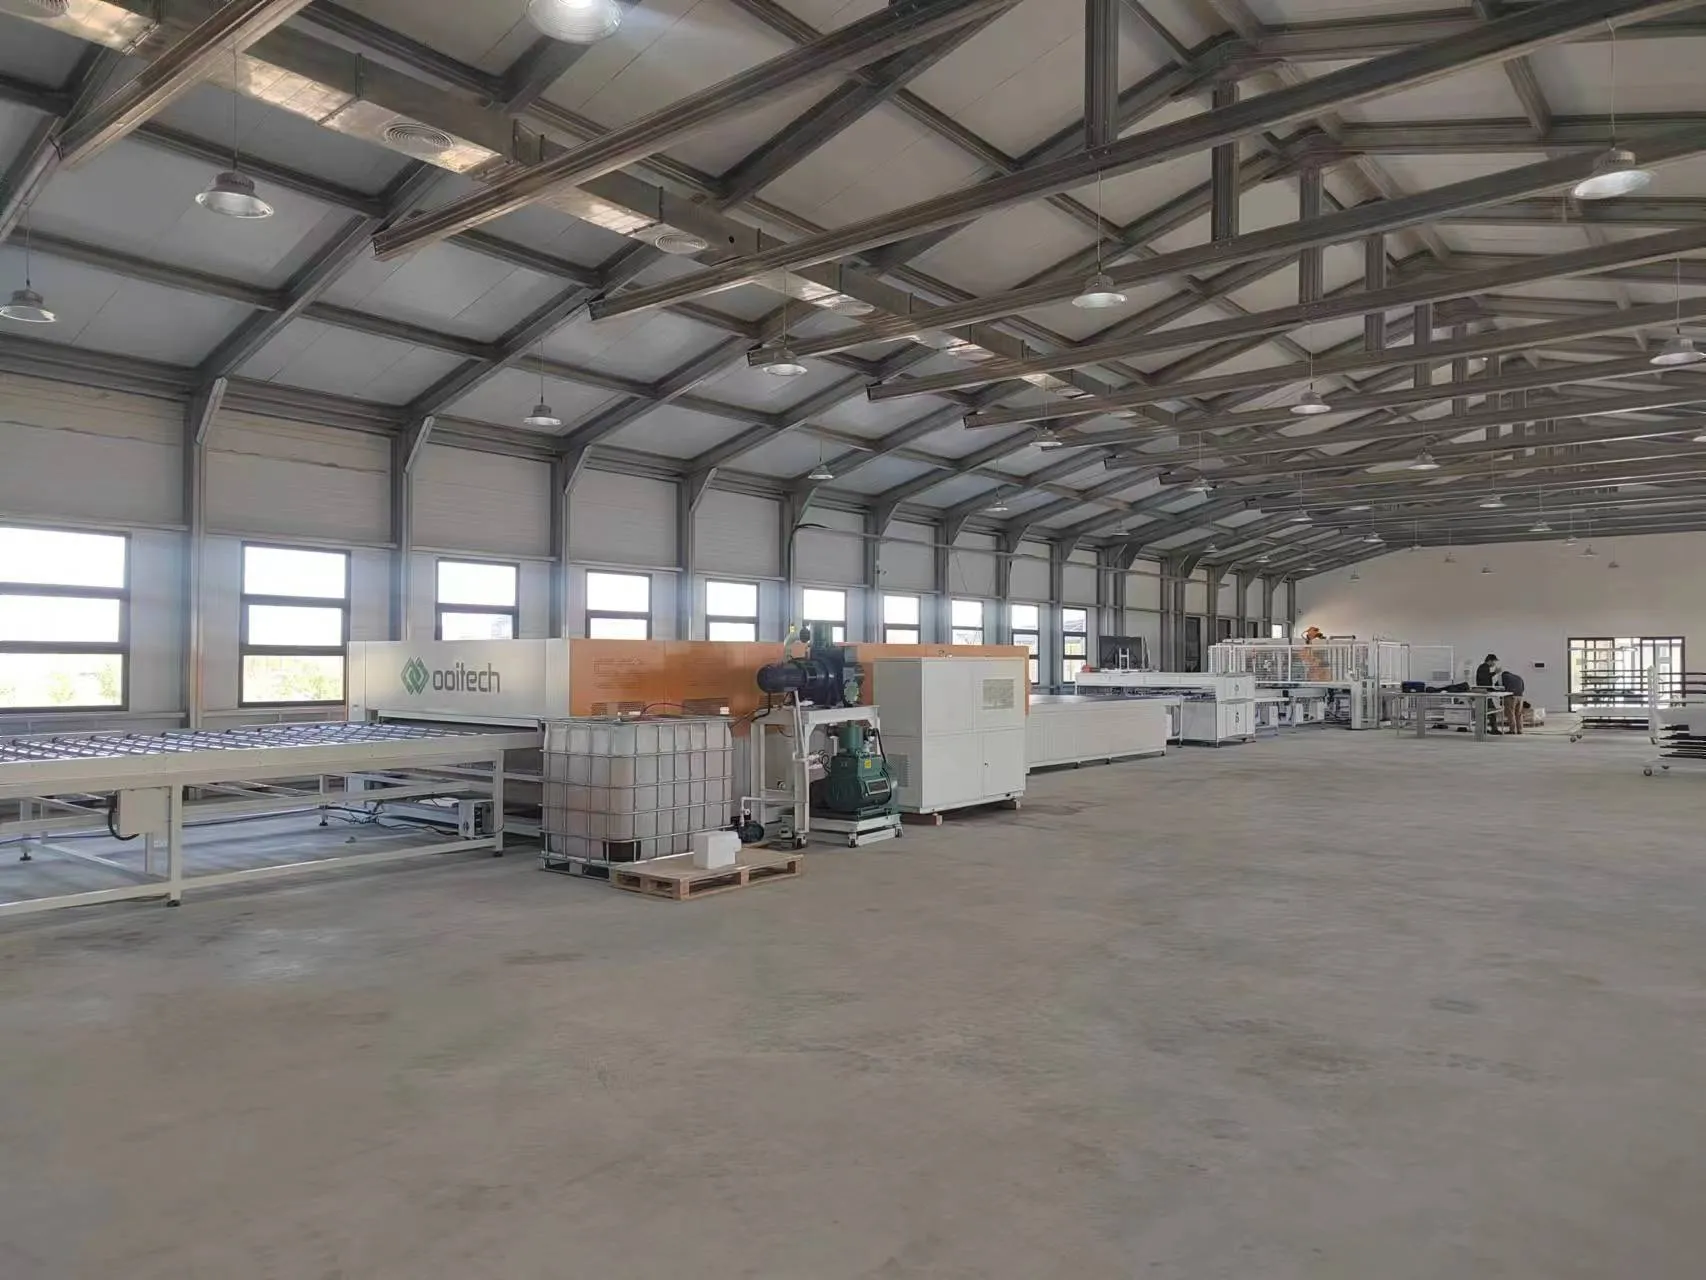
The laminator menyegel kaca, enkapsulan, sel surya dan backsheet—atau kaca belakang—menjadi satu struktur yang tahan lama.
Di dalam laminator, vakum menghilangkan udara yang terperangkap dari tumpukan modul. Panas dan tekanan kemudian mengeringkan EVA atau POE, mengikat semua lapisan menjadi satu.
Resep laminasi tergantung pada:
Jenis enkapsulan
Ukuran modul
Ketebalan kaca
Struktur kaca-backsheet atau kaca-kaca
Teknologi sel
Persyaratan pemasok material
Siklus laminasi tipikal mungkin memakan waktu sekitar 10 hingga 20 menit, meskipun waktu sebenarnya bervariasi tergantung pada material dan peralatan.
Laminator seringkali merupakan proses utama paling lambat di jalur produksi. Oleh karena itu, sebuah pabrik mungkin memerlukan beberapa laminator yang beroperasi secara paralel.
Ini adalah poin penting saat menghitung kapasitas produksi. Memasang stringer yang lebih cepat tidak akan meningkatkan output modul akhir jika bagian laminasi tidak dapat memproses panel pada kecepatan yang sama.
Kualitas laminasi secara langsung mempengaruhi daya rekat, isolasi listrik, ketahanan terhadap kelembaban, dan masa pakai modul yang diharapkan.
11. Peralatan Pemotongan dan Inspeksi Pasca-Laminasi
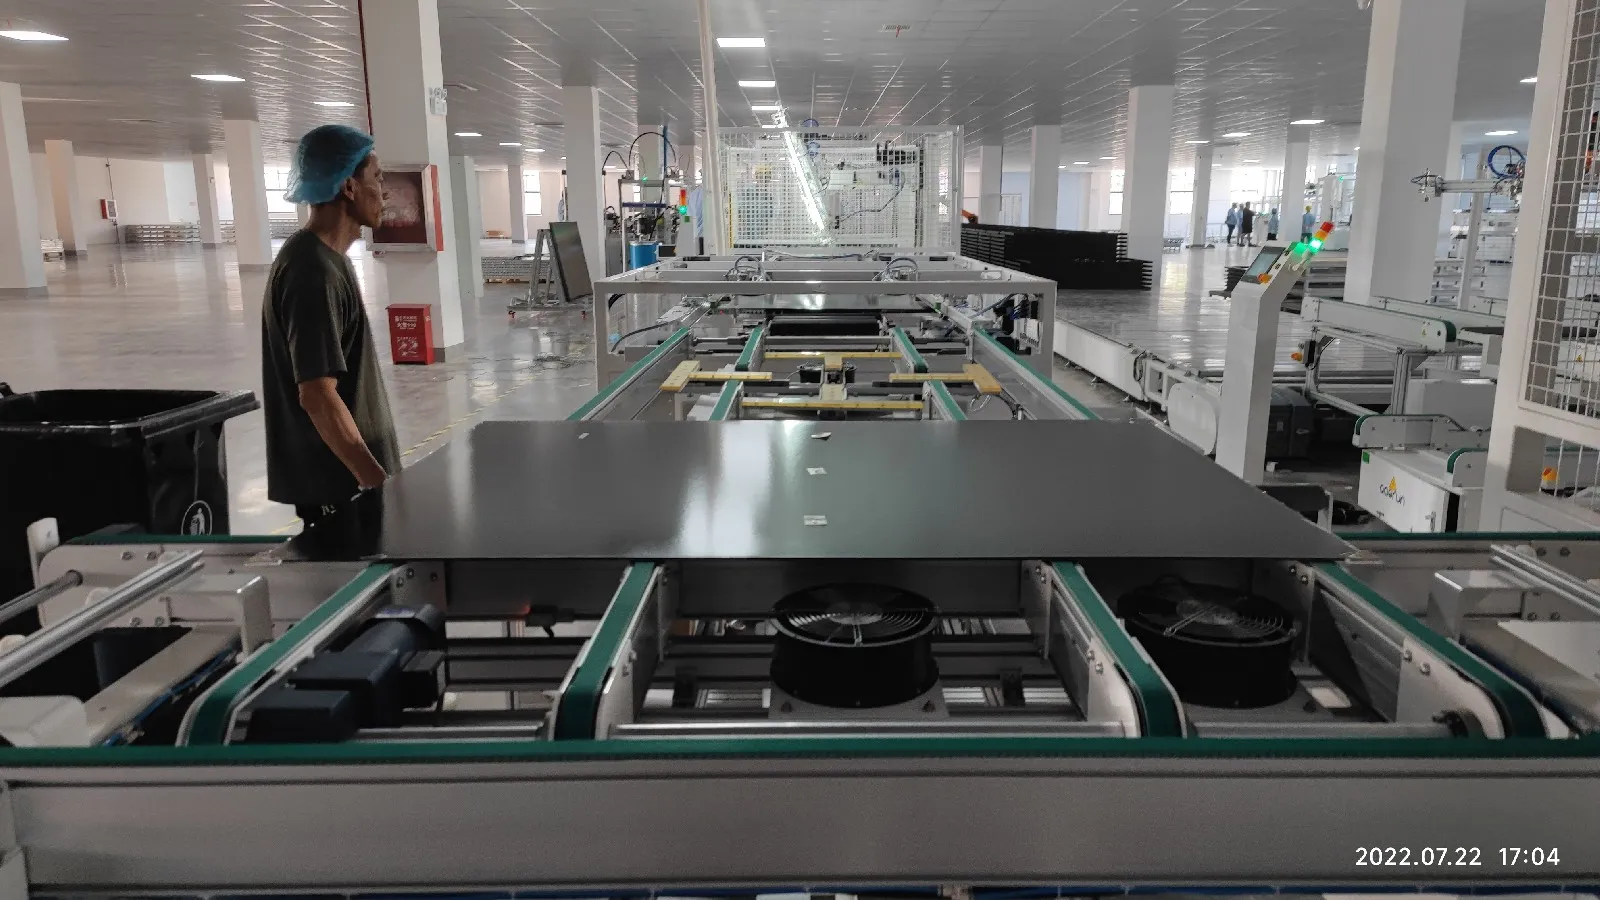
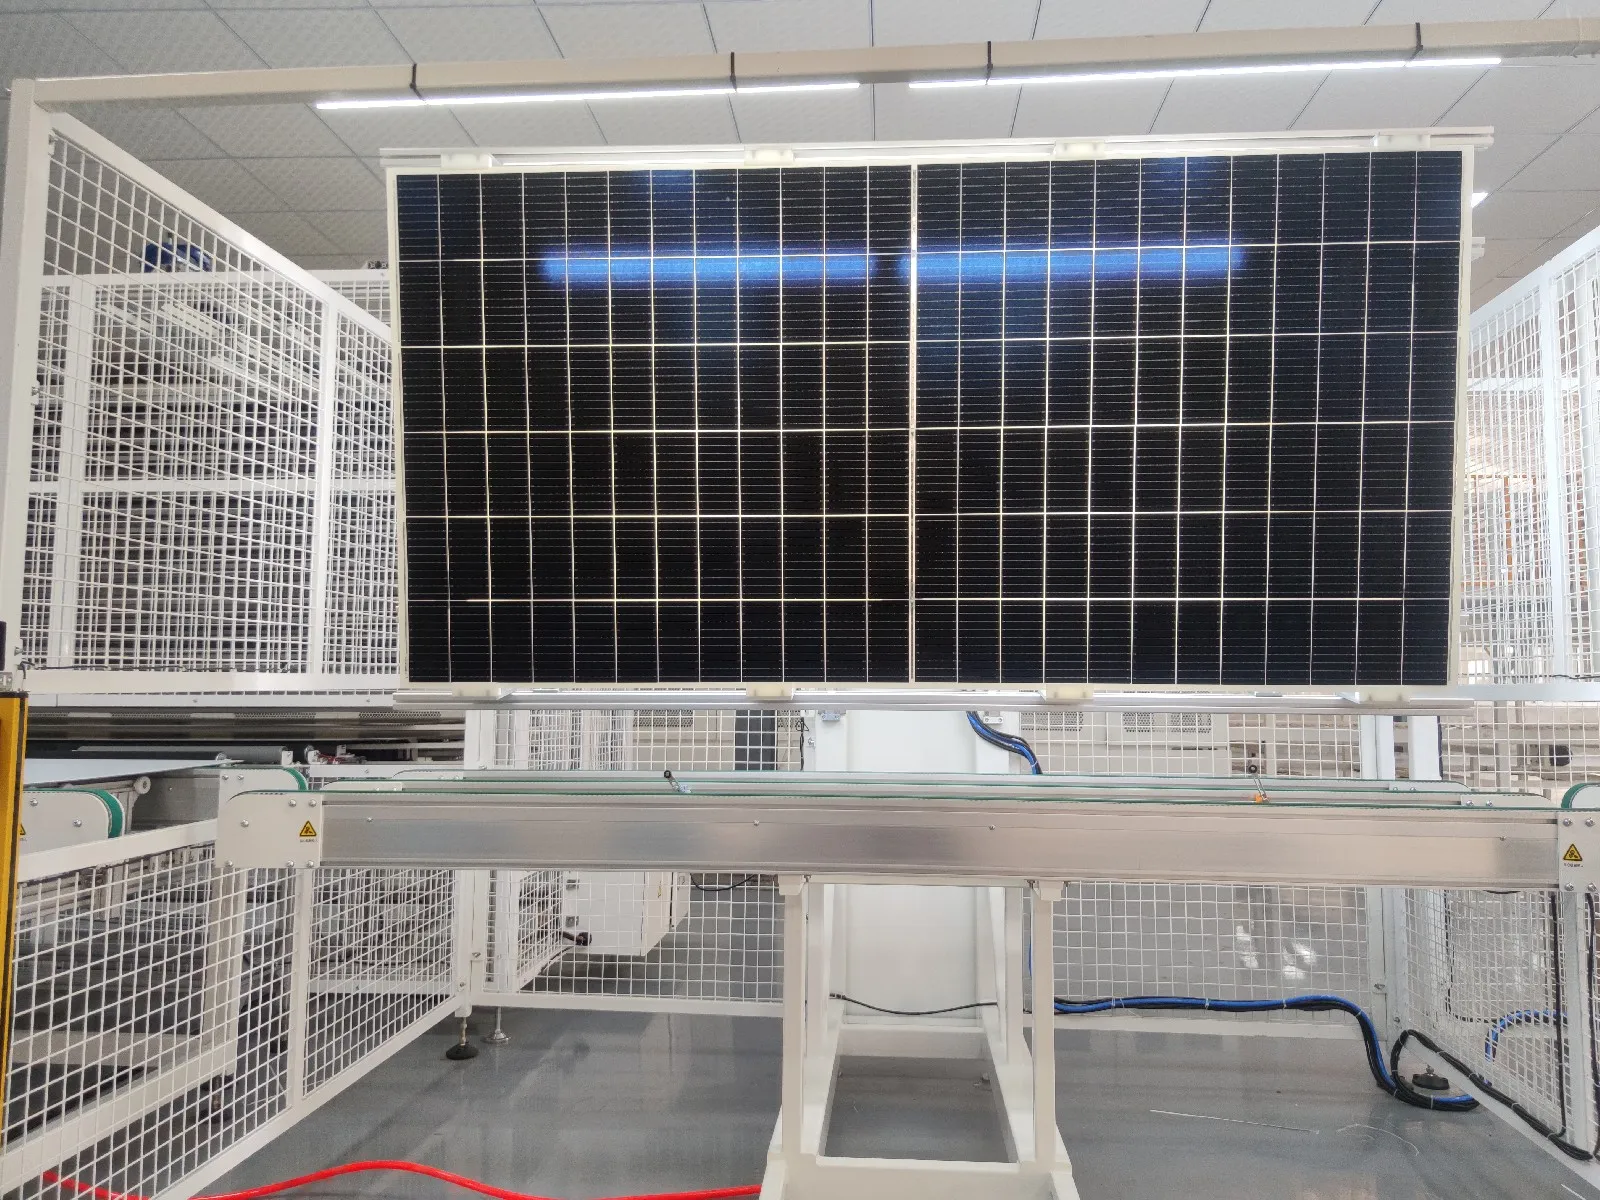
Setelah laminasi, kelebihan EVA, POE, atau backsheet masih tersisa di sekitar tepi modul. Material ini harus dihilangkan sebelum pembingkaian.
Pada jalur kecil, operator dapat memotong tepi secara manual. Jalur otomatis berkapasitas tinggi biasanya menggunakan mesin pemotong tepi.
Modul yang telah dilaminasi juga diperiksa untuk:
Gelembung udara
Delaminasi
Luapan enkapsulan
Goresan
Kerusakan kaca
Pergerakan sel
Perpindahan string
Kontaminasi di dalam laminasi
Unit pembalik otomatis memudahkan pemeriksaan kedua sisi modul tanpa harus mengangkat secara manual.
12. Mesin Perekat Bingkai dan Pemasangan Bingkai
Akurasi framing dijaga pada ±1 mm dengan selisih diagonal dalam ±1,5 mm, pada rentang kerja hingga 2.000 × 1.100 × 50 mm; perekatan rangka menjalankan stroke hingga 2.500 mm.
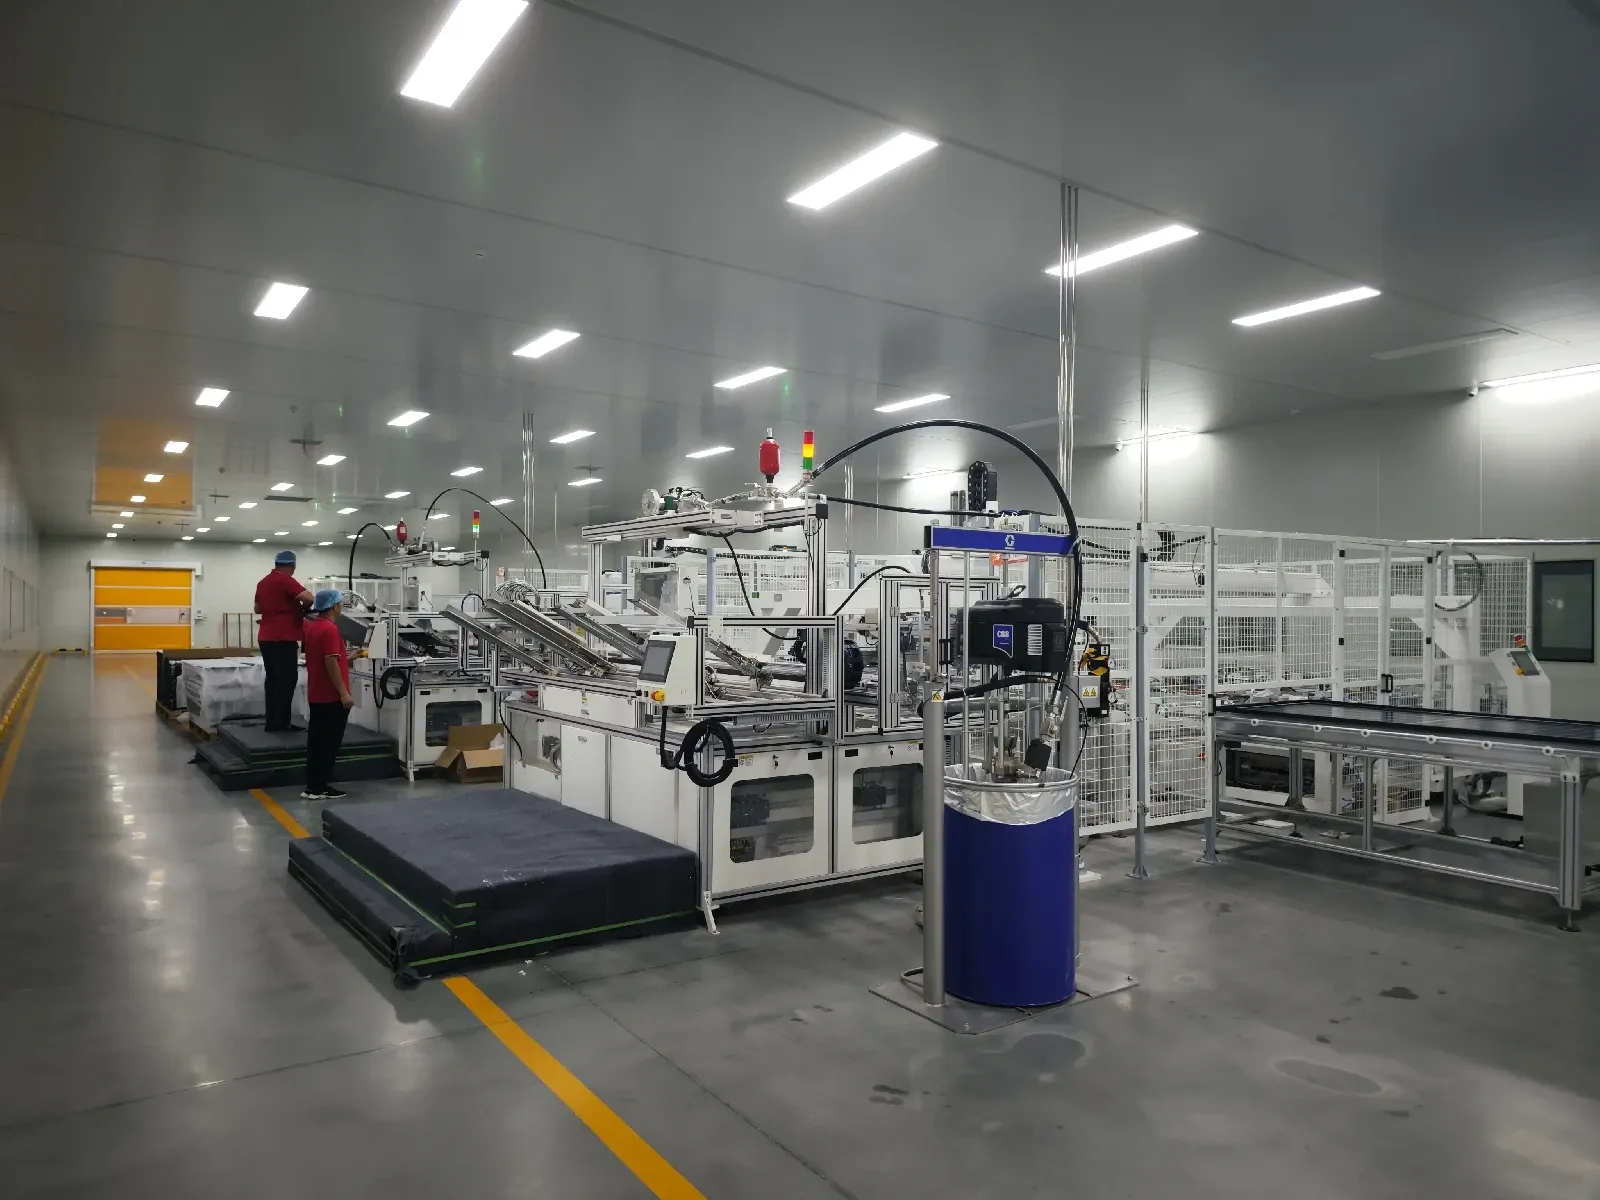

Sebagian besar panel surya konvensional menggunakan rangka aluminium, dipasang oleh mesin framing, untuk melindungi tepi kaca dan memberikan dukungan mekanis selama transportasi dan pemasangan.
Bagian pemasangan bingkai dapat mencakup:
Mesin perekat bingkai otomatis
Sistem pemuatan bingkai aluminium
Peralatan pemasangan kunci sudut
Mesin perakitan bingkai
Mesin pemasangan bingkai pneumatik atau hidrolik
Peralatan pelubang bingkai
Sealant diaplikasikan di dalam profil aluminium sebelum keempat bagian bingkai ditekan di sekitar modul yang telah dilaminasi.
Bingkai yang sudah jadi harus persegi, aman, dan tersegel dengan baik. Cacat bingkai yang umum termasuk sudut longgar, sealant tidak mencukupi, sealant berlebihan, goresan, dan dimensi bingkai yang salah.
Modul kaca-kaca tanpa bingkai mungkin tidak memerlukan proses ini, tergantung pada desain produk.
13. Mesin Pemasangan Kotak Sambungan
Pengelasan kotak sambungan menjalankan siklus 16 detik atau kurang pada posisi CCD ±0,1 mm, dengan tingkat kelulusan untuk tegangan pengelasan diharapkan pada atau mendekati 100%.
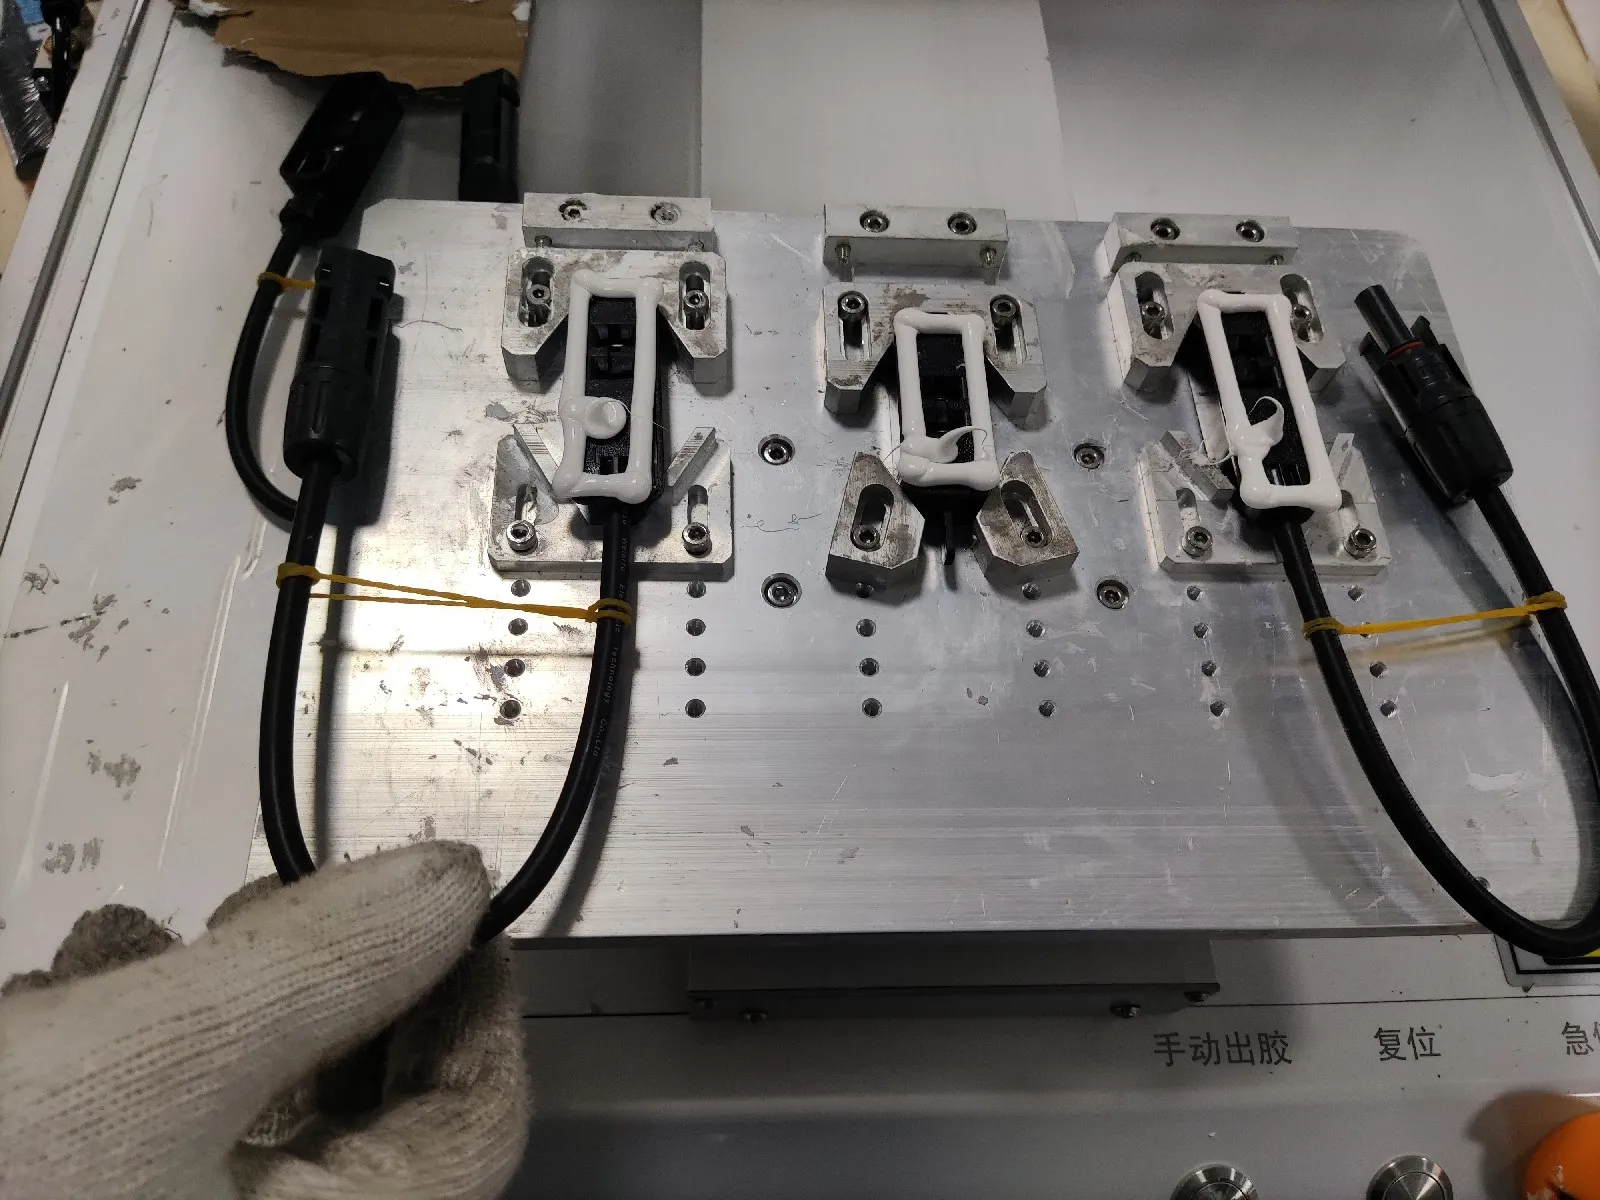
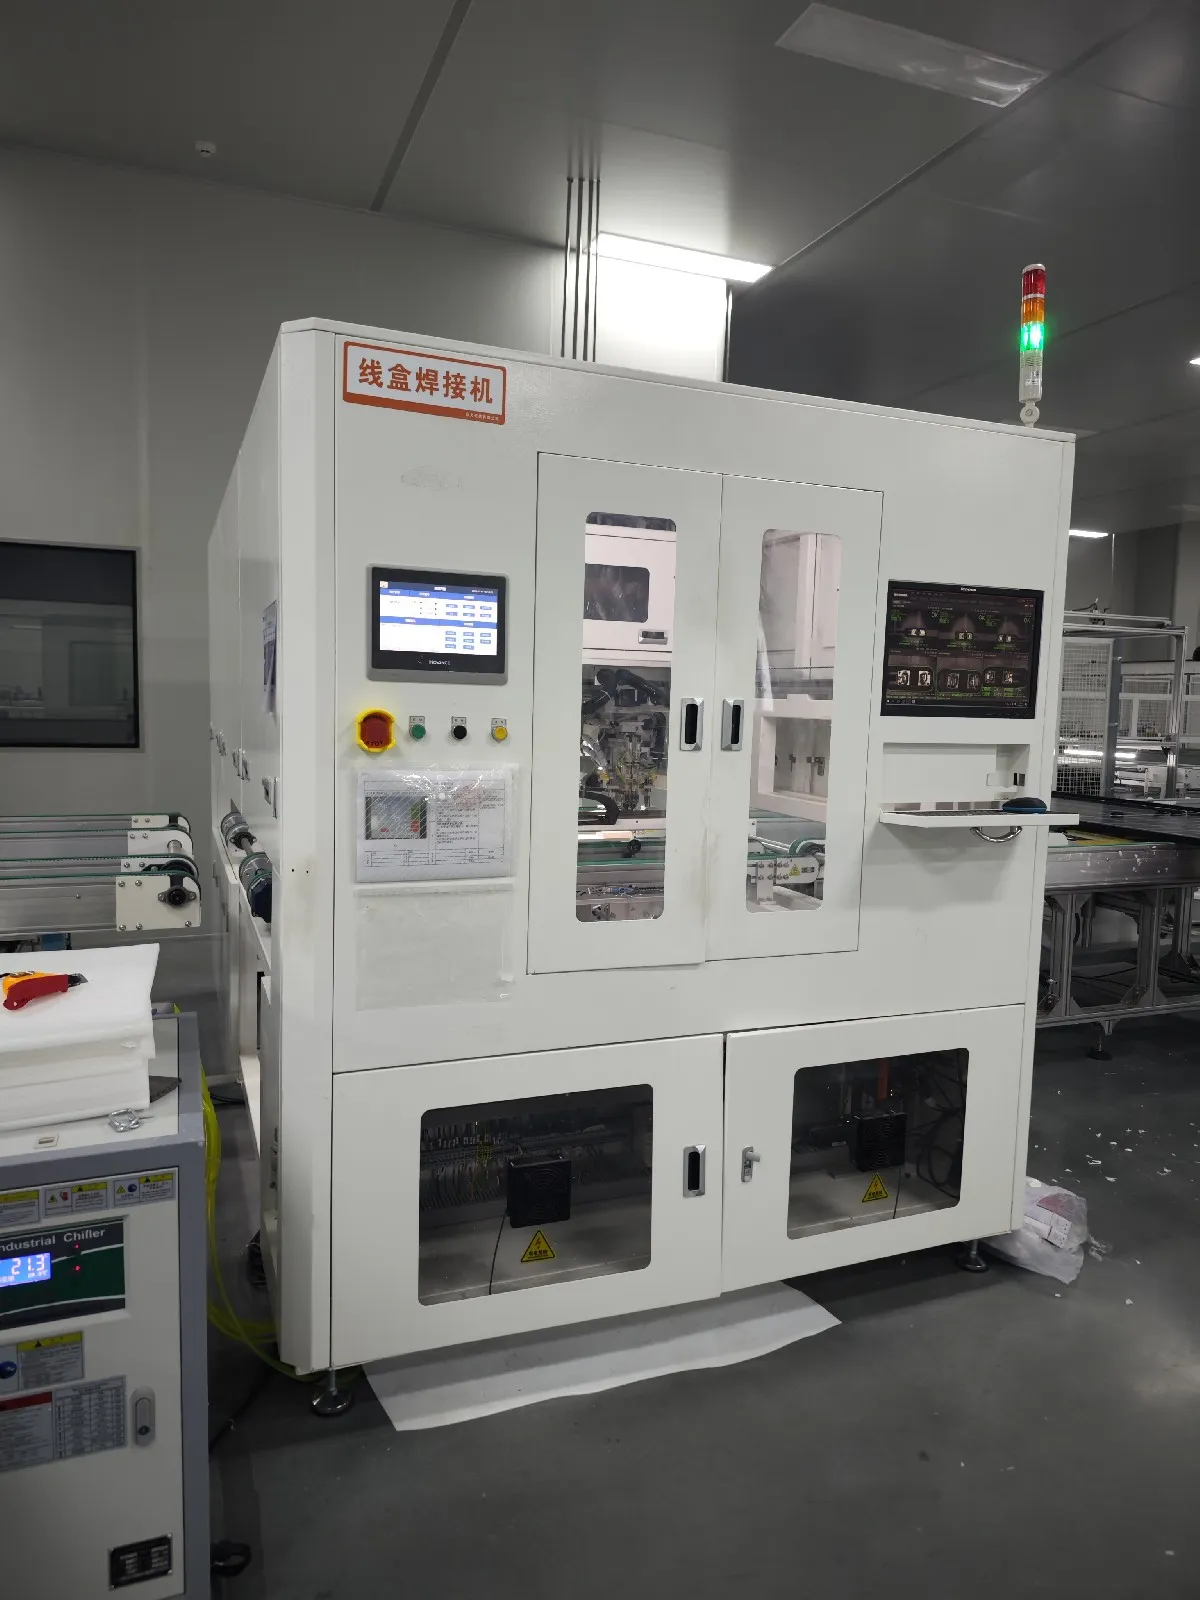
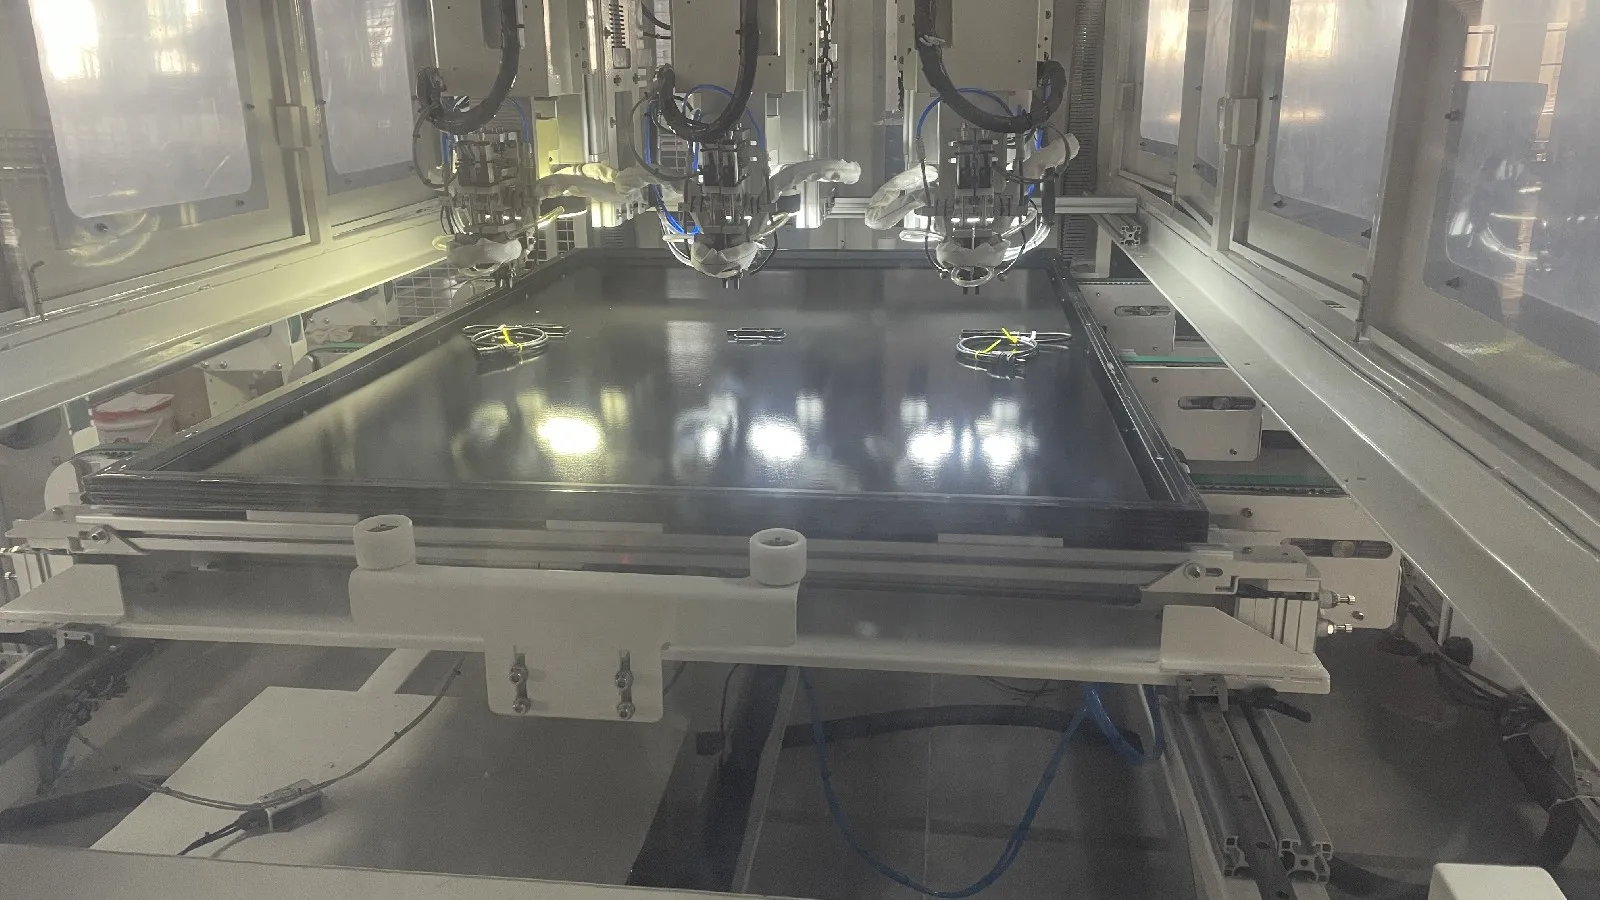
Kotak sambungan mengumpulkan keluaran listrik dari rangkaian sel dan menyediakan koneksi antara modul dan sistem PV eksternal. Kotak ini dipasang pada mesin las kotak sambungan.
Proses kotak sambungan dapat mencakup:
Penempatan kotak sambungan
Pengeluaran silikon atau perekat
Penyolderan kabel keluar
Pengelasan terminal otomatis
Pengisian lem AB
Pengecoran
Inspeksi kabel dan konektor
Mesin solder junction box menghubungkan pita penghantar modul ke terminal junction box. Mesin dispensing atau potting kemudian mengaplikasikan sealant atau bahan pengisi untuk melindungi sambungan listrik dari kelembaban, pergerakan, dan korosi.
Bahan perekat dan potting harus mendapatkan waktu curing yang cukup sebelum pengujian akhir dan pengemasan.
14. EL Tester Akhir
EL akhir biasanya merupakan pemeriksaan dengan resolusi lebih tinggi dari kedua pemeriksaan, dengan empat kamera pada 5.440 × 3.648 piksel dan presisi pencitraan sekitar 0,5 mm per piksel pada mesin saat ini.
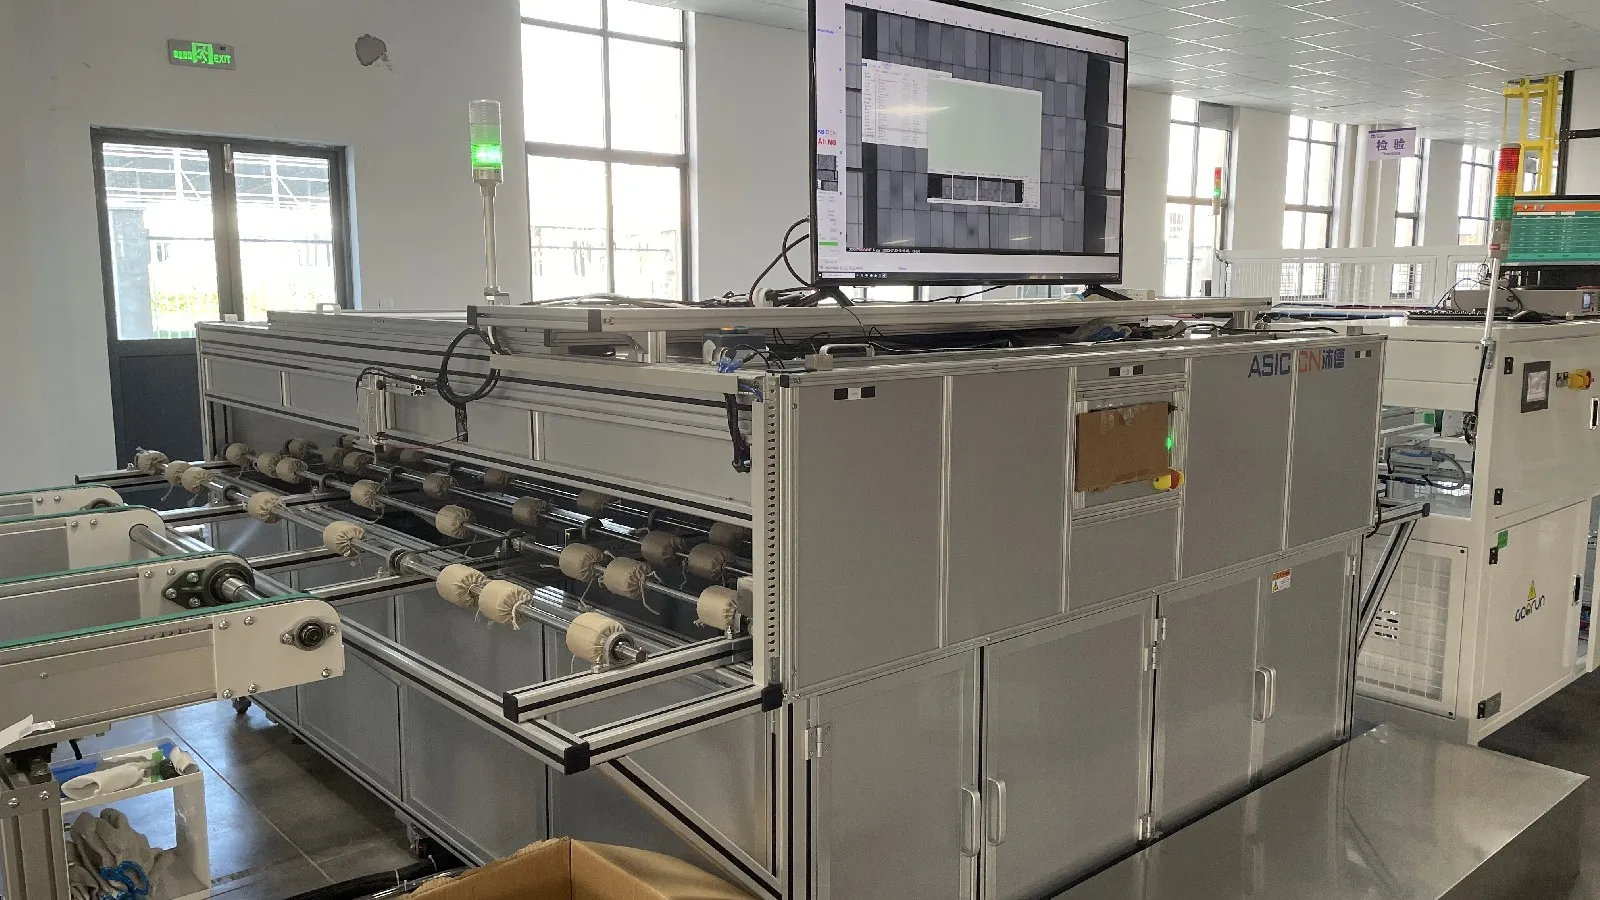
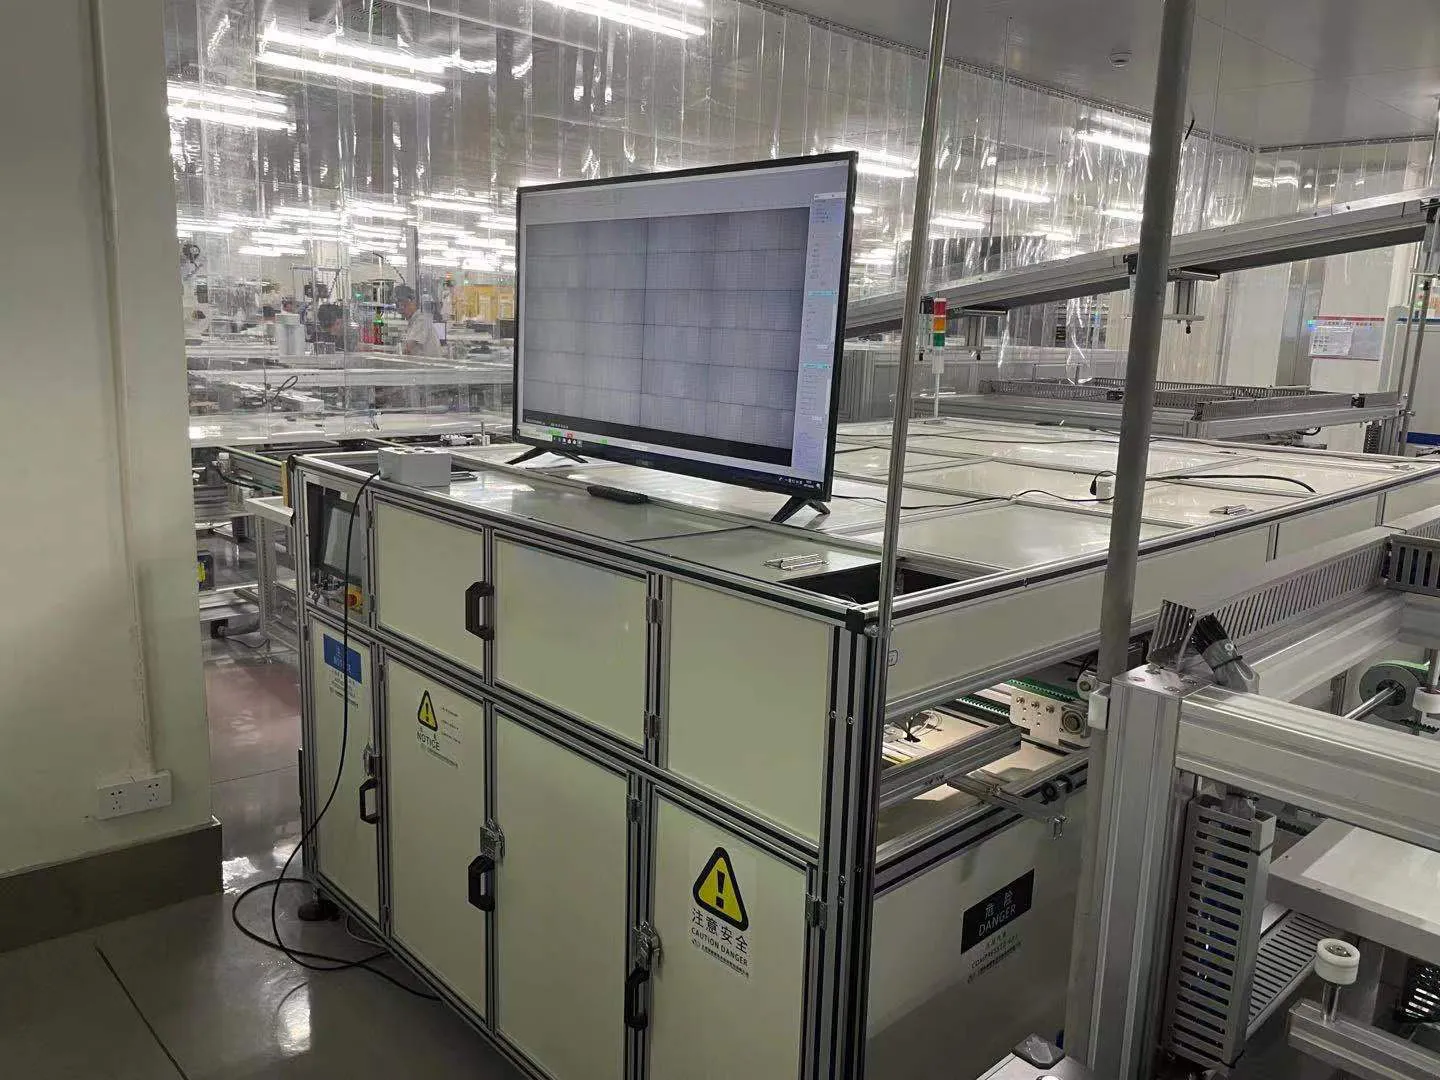
Tes EL kedua biasanya dilakukan setelah laminasi atau perakitan modul akhir.
Tes ini diperlukan karena retakan mikro baru dapat muncul selama laminasi, pemotongan, pembingkaian, atau penanganan material.
Gambar EL akhir dapat mengungkapkan:
Retakan mikro sel
Sel pecah
Jari-jari terputus
Sambungan solder buruk
Busbar putus
Area tidak aktif secara listrik
Interupsi string
Perangkat lunak analisis gambar otomatis dapat membantu mengklasifikasikan cacat, tetapi pabrikan masih memerlukan standar penerimaan yang jelas. Sistem harus mendefinisikan cacat mana yang dapat diterima, mana yang memerlukan perbaikan, dan mana yang mengakibatkan penolakan.
15. Solar Simulator dan I-V Tester
Simulator matahari dinilai berdasarkan kesesuaian spektrum, di mana jendela kelas A+ berada antara 0,875 dan 1,125, pada iradiansi dari 200 hingga 1.200 W/m² dan waktu siklus sekitar 25 detik.
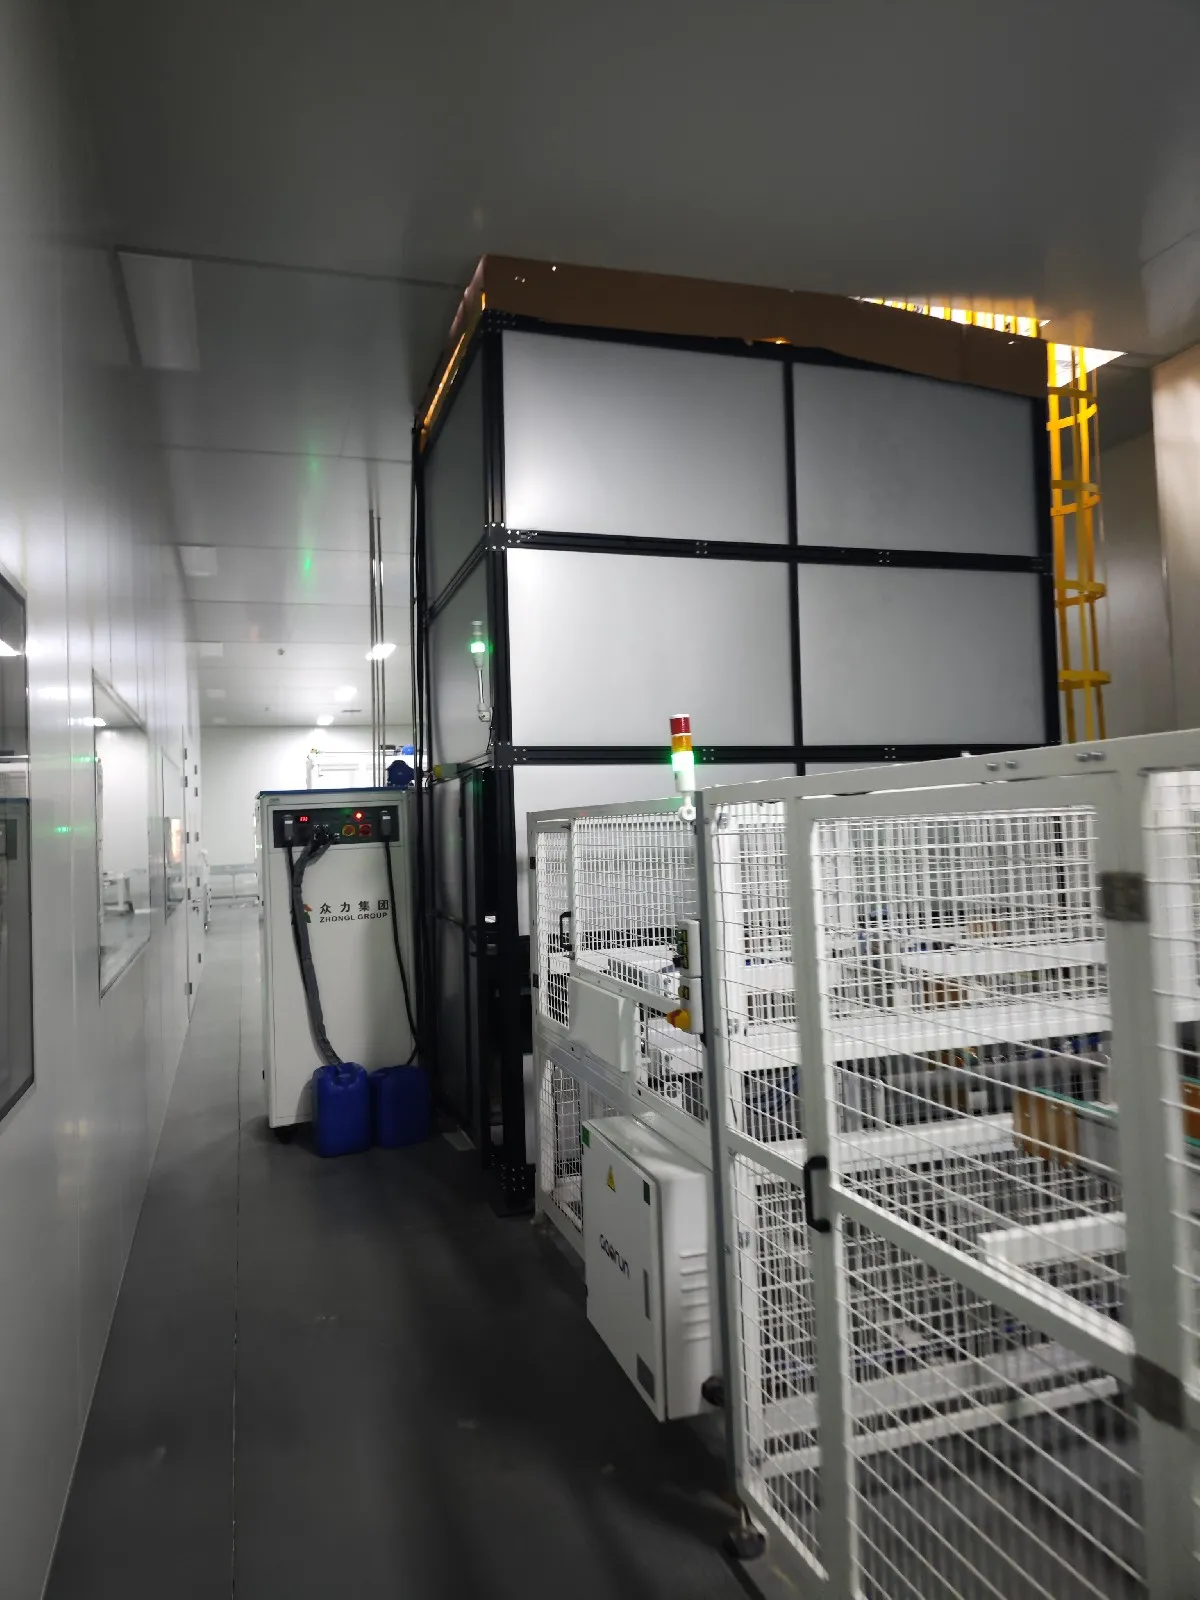
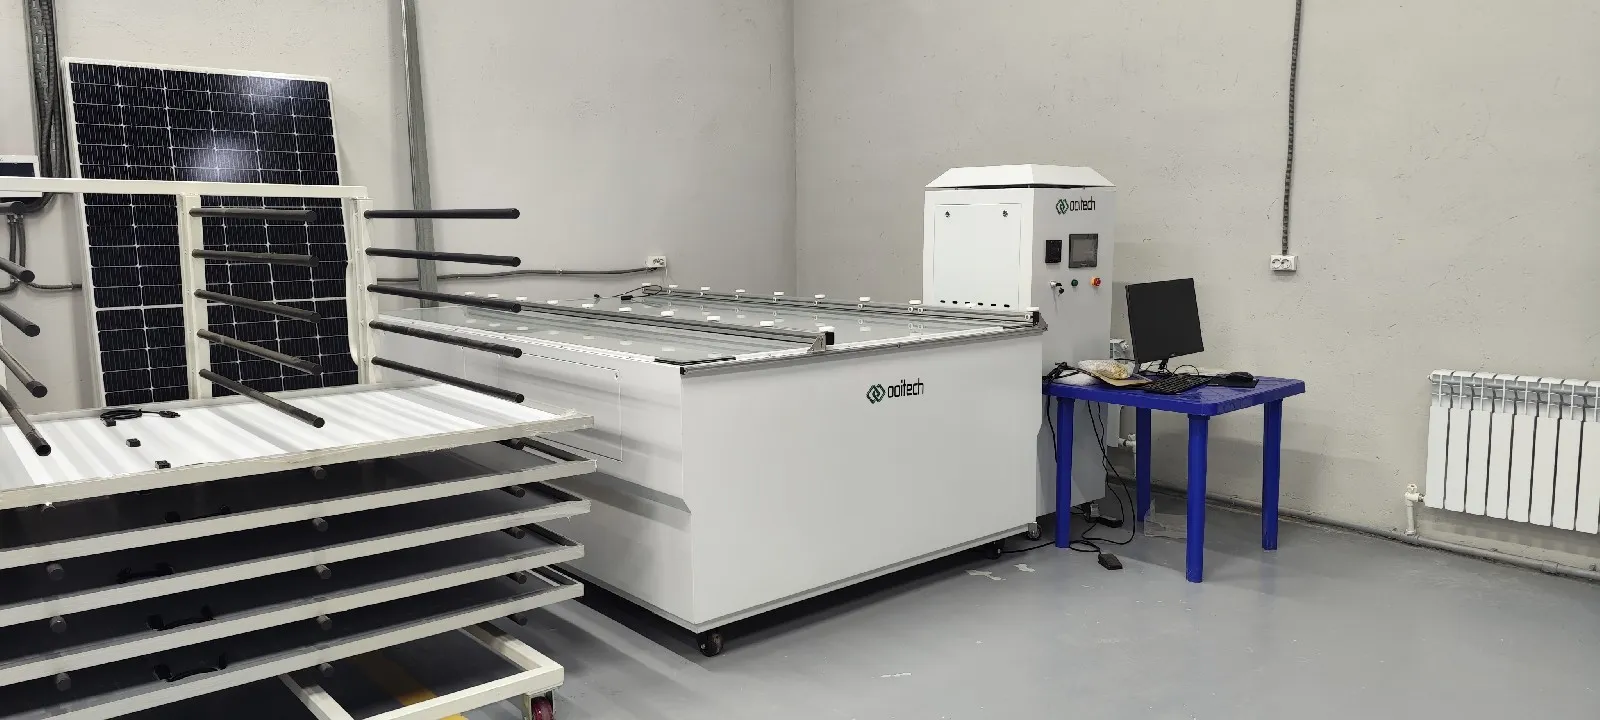
The simulator surya, juga dikenal sebagai flash tester atau penguji I-V, mengukur kinerja listrik panel surya jadi di bawah pencahayaan yang terkendali.
Tester mencatat parameter termasuk:
Daya maksimum
Tegangan rangkaian terbuka
Arus hubung singkat
Tegangan operasi
Arus operasi
Faktor pengisian
Efisiensi modul
Kurva I-V lengkap
Daya yang diukur digunakan untuk menilai panel dan menghasilkan nameplate atau label produksinya.
Solar simulator harus memiliki kecocokan spektral, keseragaman cahaya, dan stabilitas yang sesuai. Kecepatan pengujiannya juga harus sesuai dengan kapasitas produksi jalur lainnya. Jika tidak, panel jadi akan mulai menumpuk di depan stasiun pengujian.
16. Peralatan Pengujian Keamanan
Penguji hi-pot dan isolasi berjalan dari 0,1 kV hingga 10 kV dengan arus bocor diukur dalam miliampere, dan pengujian kontinuitas tanah menerapkan 5–60 A yang dapat diprogram pada rentang yang mencapai hingga miliohm.
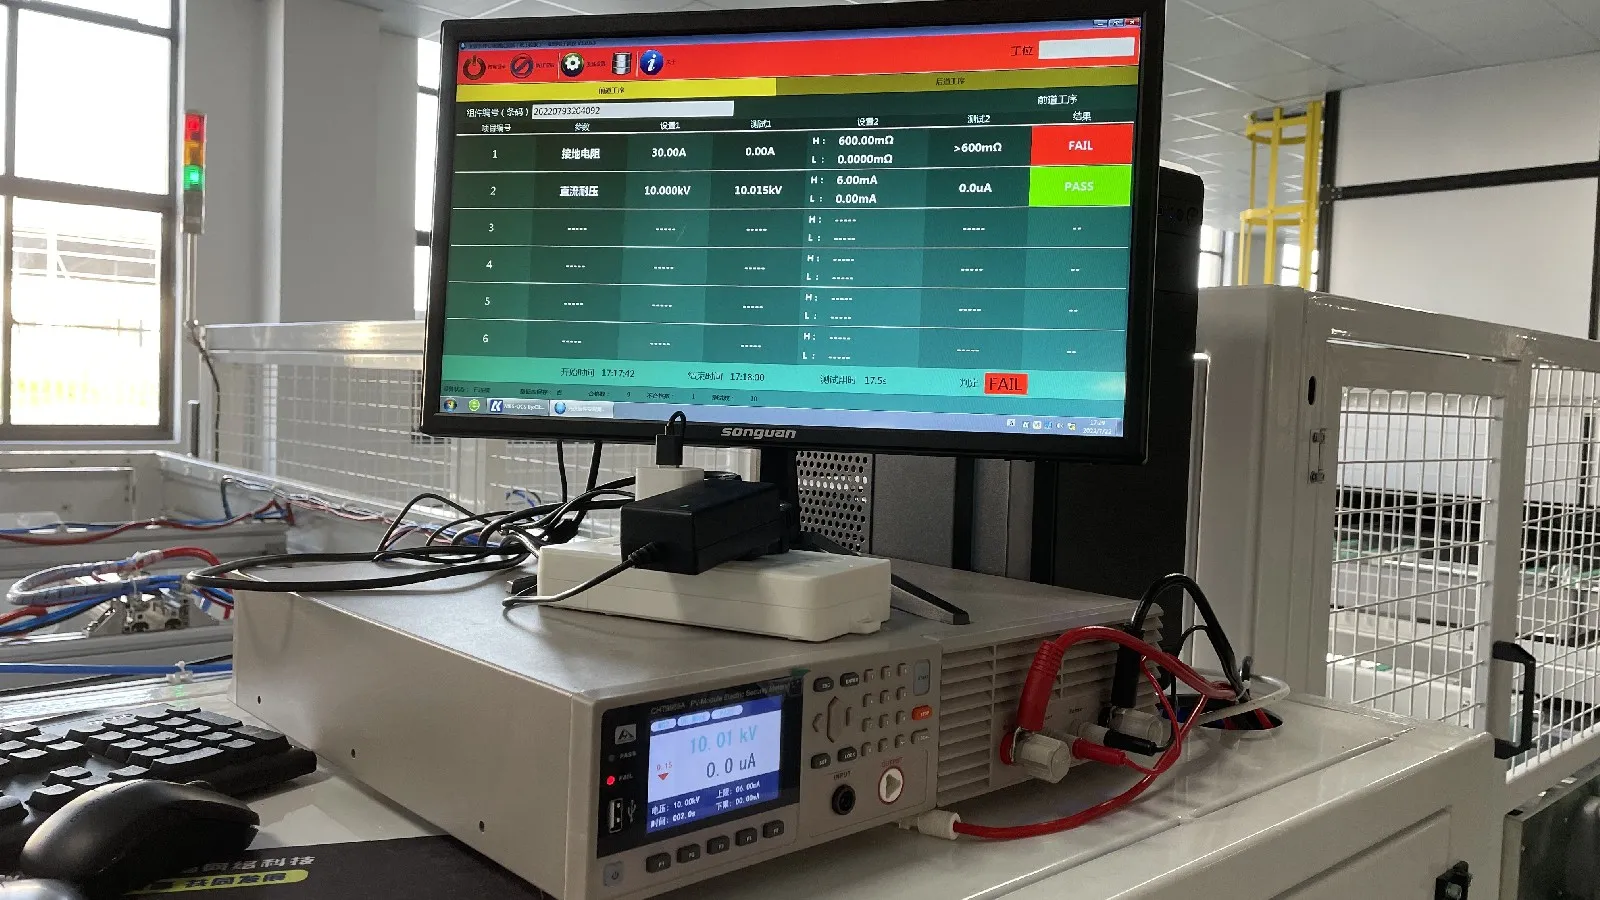
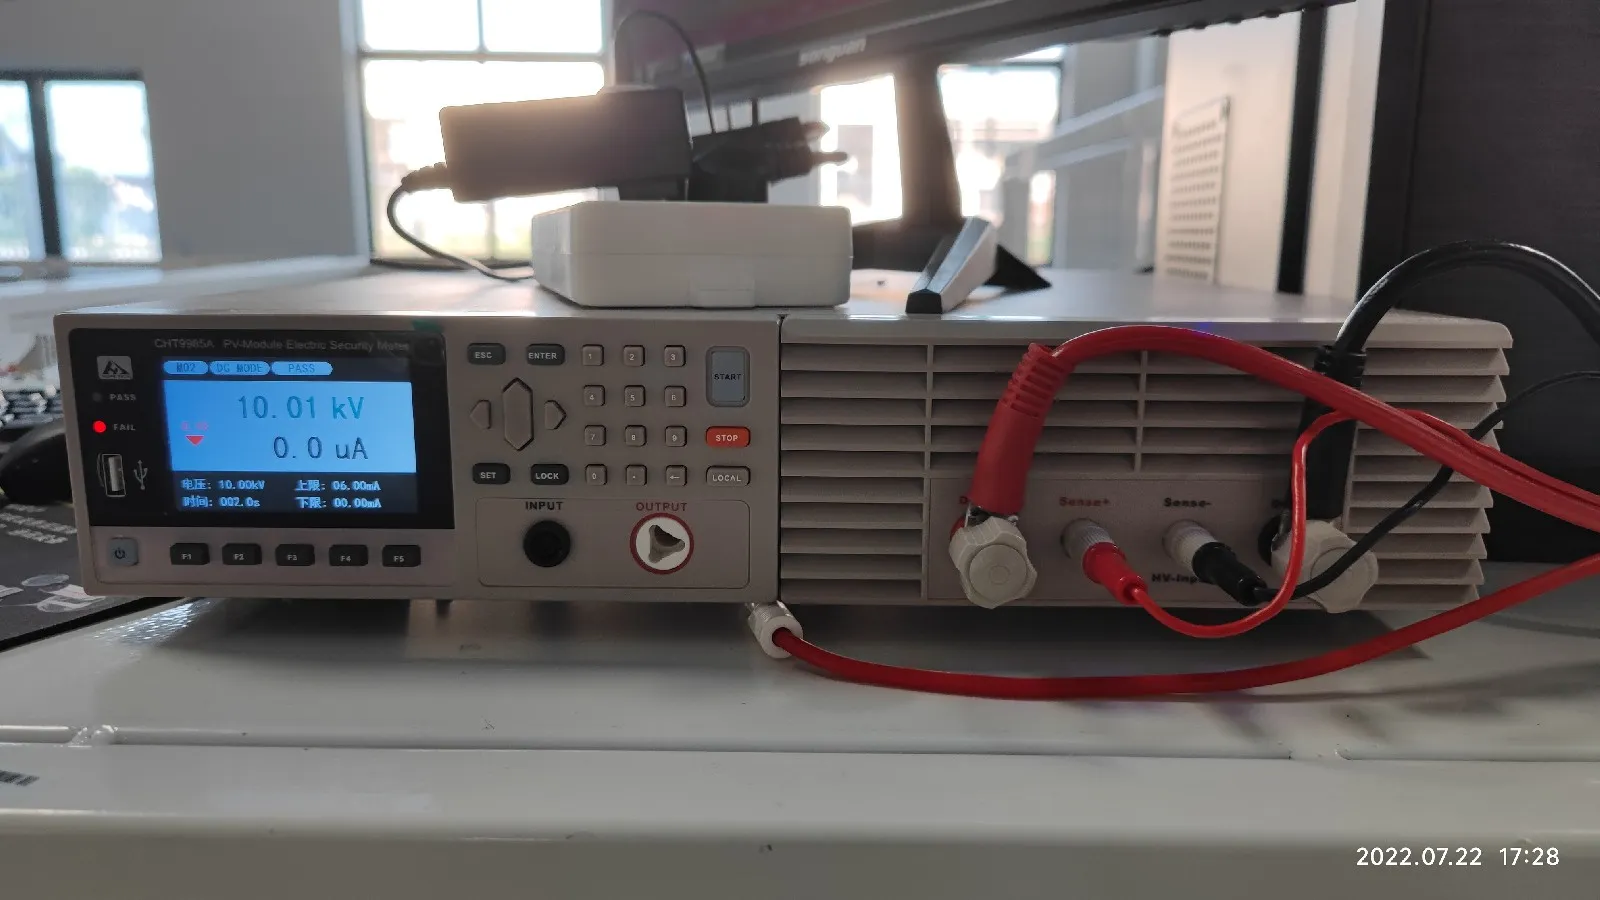
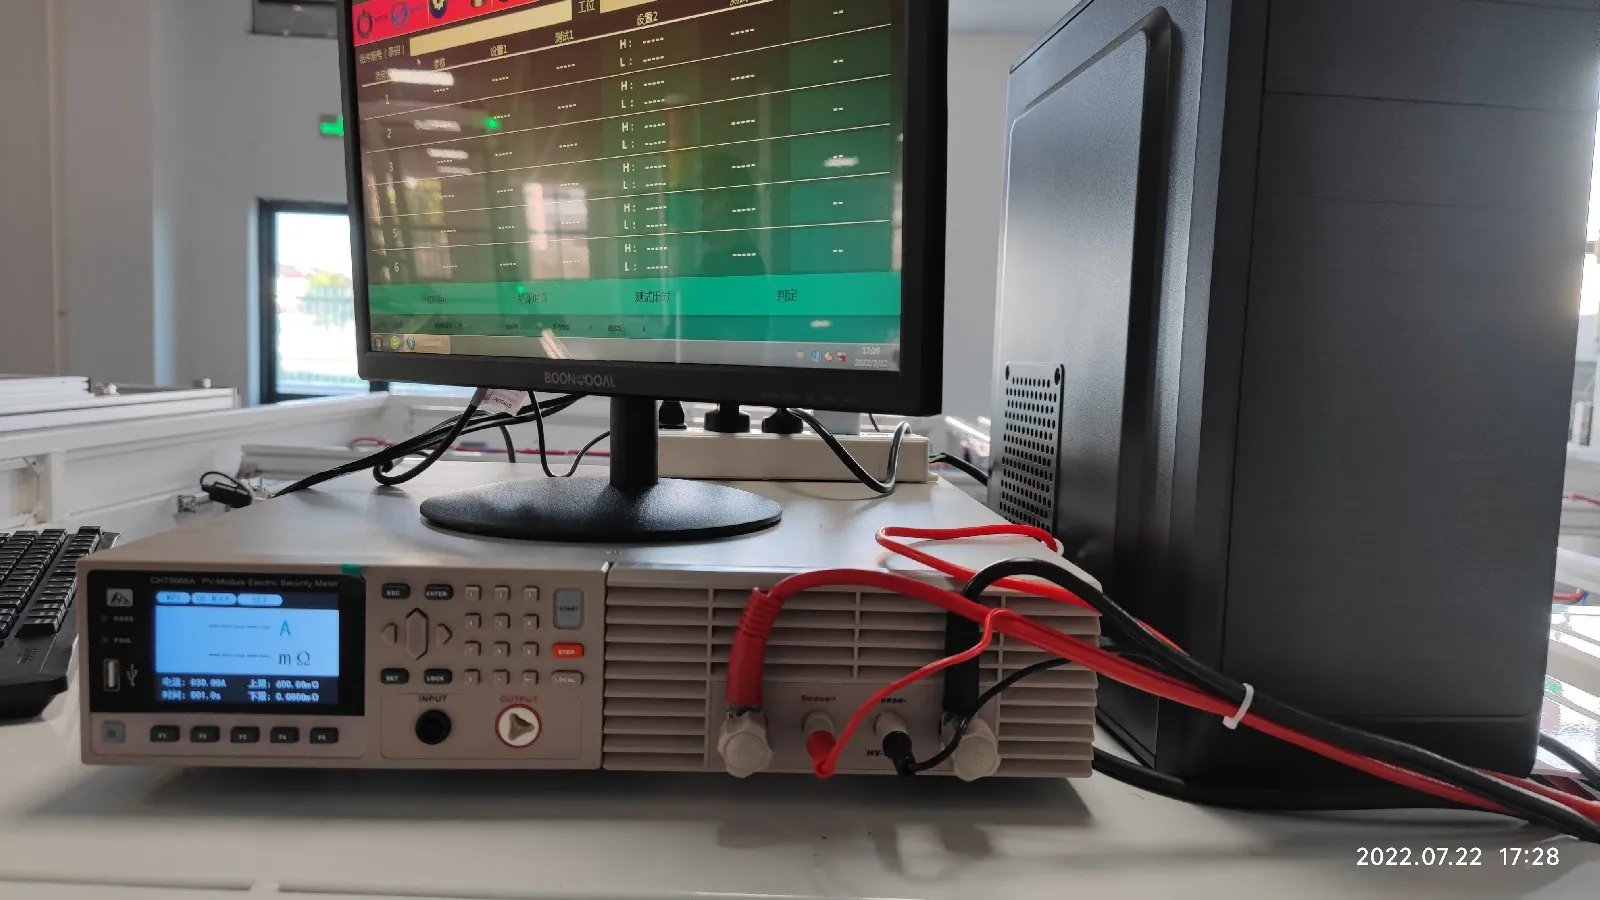
Keluaran listrik hanyalah satu bagian dari kontrol kualitas akhir. Panel juga harus aman secara listrik.
Peralatan pengujian keamanan umum meliputi:
Penguji hi-pot
Penguji resistansi isolasi
Penguji kontinuitas ground
Penguji arus bocor
Uji hi-pot menerapkan tegangan tinggi antara sirkuit listrik internal dan bingkai modul untuk memverifikasi integritas isolasi.
Uji kontinuitas ground mengukur koneksi listrik antara bingkai aluminium dan titik grounding-nya. Pengujian isolasi memeriksa apakah modul dapat beroperasi dengan aman tanpa jalur kebocoran yang berbahaya.
Ini adalah tes produksi penting, bukan pemeriksaan kualitas opsional.
17. Jalur Pelabelan, Penyortiran, dan Pengemasan
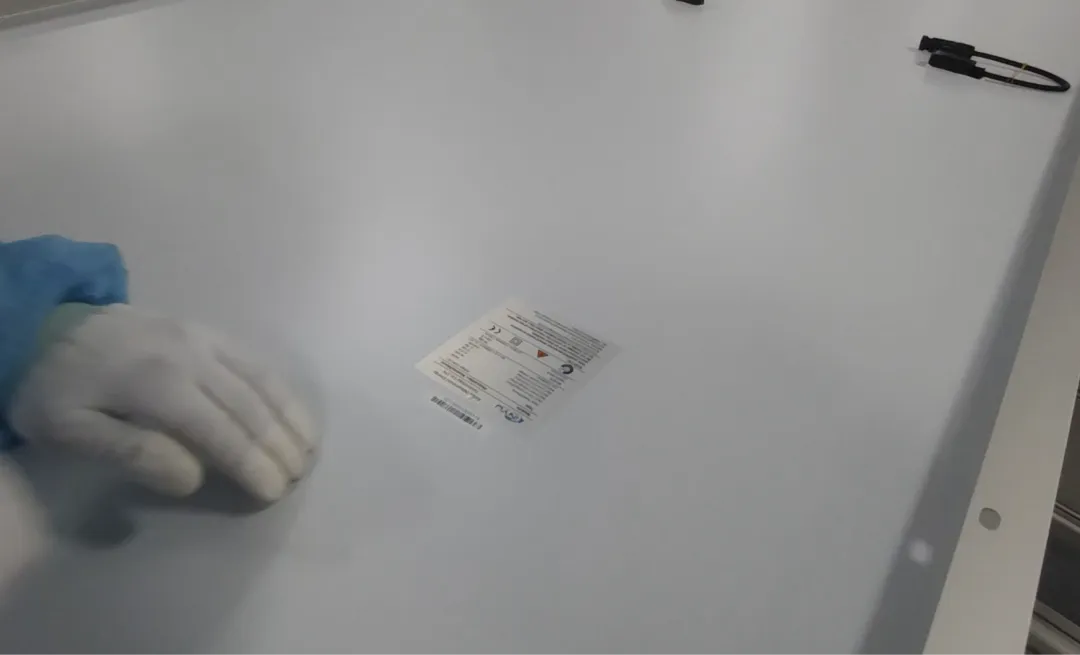
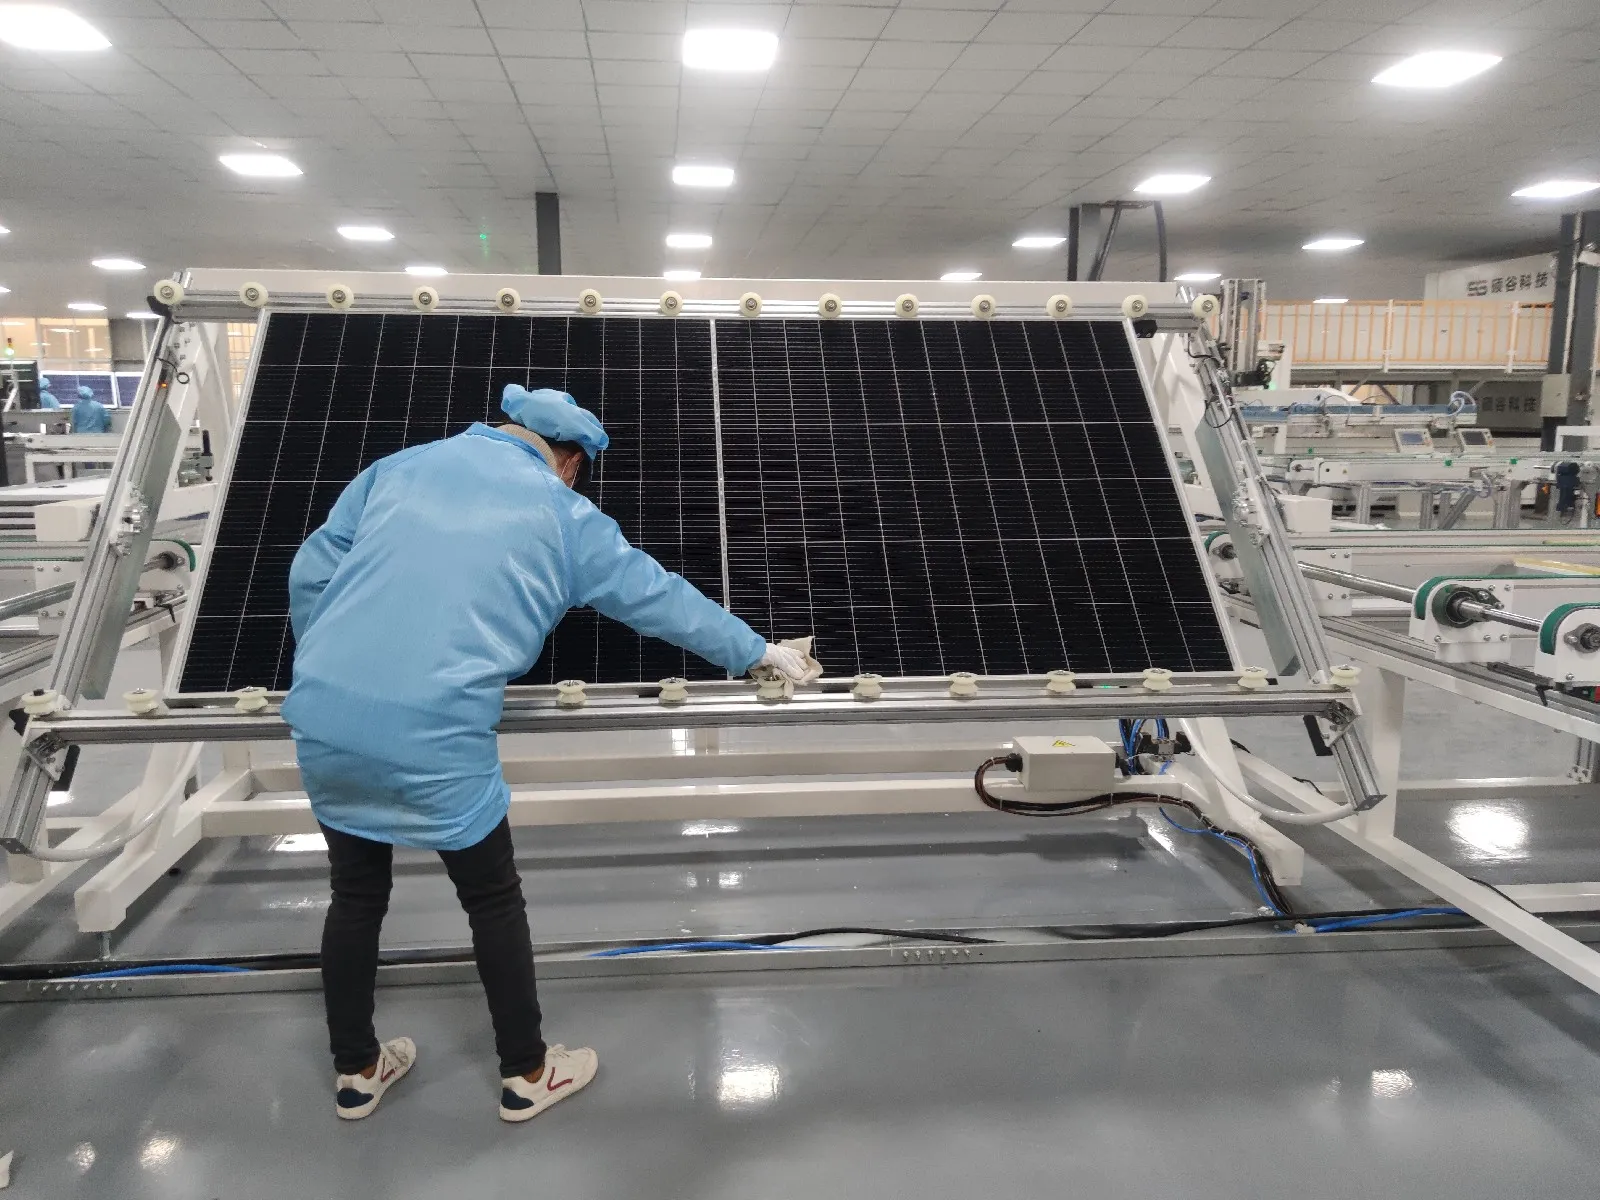
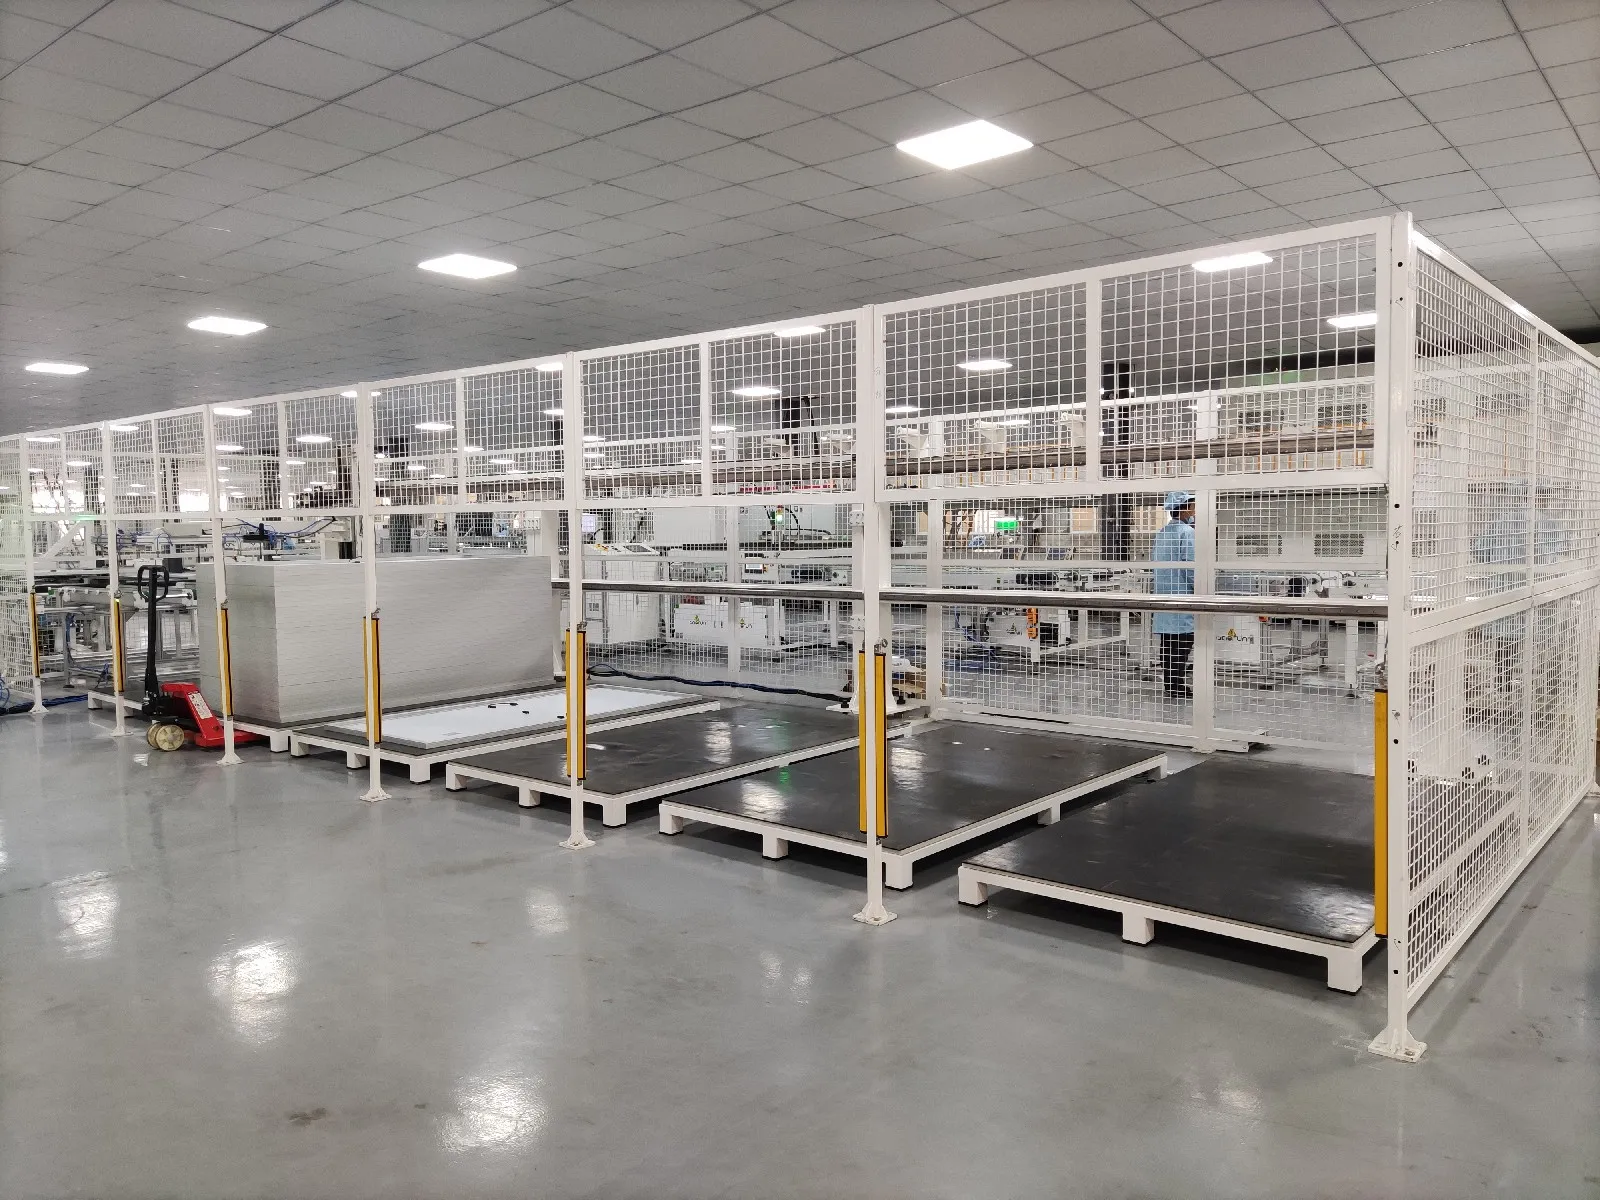
Setelah panel lulus inspeksi listrik, keamanan, EL, dan visual, pabrik mencetak label produk dan mencatat hasil tes akhir.
Setiap modul biasanya menerima nomor seri unik. Pada jalur otomatis, nomor ini dapat dihubungkan ke sistem MES atau ketertelusuran.
Pabrik kemudian dapat melacak modul jadi kembali ke informasi seperti:
Batch sel surya
Data produksi stringer
Gambar EL
Stasiun layup
Resep laminator
Stasiun framing
Hasil uji I-V
Hasil uji keamanan
Tanggal dan shift produksi
Modul jadi disortir berdasarkan kelas daya, ditumpuk dengan bahan pelindung, dan dikemas untuk transportasi.
Pengemasan mungkin tampak seperti proses sederhana, tetapi penumpukan yang salah atau perlindungan yang tidak memadai dapat merusak modul yang baik sebelum mencapai lokasi proyek.
Semi-Otomatis atau Sepenuhnya Otomatis?
Pabrik panel surya tidak selalu membutuhkan otomatisasi penuh.
Jalur semi-otomatis seringkali cocok untuk proyek percontohan, produsen regional, dan pabrik dengan kapasitas terencana yang lebih rendah. Operator dapat menangani bussing, persiapan material, trimming, pemasangan junction box, dan inspeksi visual secara manual.
Jalur otomatis penuh menambahkan penanganan robotik, konveyor otomatis, sistem inspeksi terintegrasi, buffer produksi, dan ketertelusuran data. Mereka memberikan throughput yang lebih tinggi dan kontrol proses yang lebih konsisten, tetapi juga membutuhkan kemampuan pemeliharaan yang lebih kuat dan manajemen produksi yang lebih baik.
Tingkat otomatisasi yang tepat tergantung pada:
Kapasitas tahunan yang direncanakan
Desain modul
Teknologi sel
Investasi yang tersedia
Kondisi tenaga kerja lokal
Persyaratan kualitas produk
Rencana ekspansi di masa depan
Jangan Pilih Setiap Mesin Secara Terpisah
Mesin terbesar tidak selalu merupakan mesin terpenting, dan mesin tercepat tidak secara otomatis menciptakan jalur produksi tercepat.
Kapasitas harus seimbang di seluruh pemotongan sel, stringing, layup, bussing, laminasi, framing, pemasangan junction box, dan pengujian akhir.
Pabrik juga membutuhkan sistem pendukung seperti:
Konveyor otomatis
Buffer produksi
Kompresor udara
Sistem vakum
Pendingin (chiller)
Penyimpanan material
Perangkat lunak MES dan ketertelusuran
Ruang pemeliharaan
Area kontrol kualitas
Desain modul harus dikonfirmasi sebelum memilih peralatan. Jalur yang dirancang untuk modul sel penuh PERC konvensional mungkin tidak cocok untuk setengah sel TOPCon format besar, modul HJT, sel BC, atau panel kaca-kaca berat tanpa mengubah beberapa mesin.
Oleh karena itu, rencana pabrik yang realistis harus dimulai dengan spesifikasi modul target dan kapasitas produksi tahunan. Daftar mesin akhir datang setelah itu.
Pandangan kami sederhana: pabrik surya yang andal bukanlah tumpukan mesin yang mengesankan, melainkan sistem produksi yang seimbang, dan Ooitech dapat menyediakan lini produksi panel surya semi-otomatis dan otomatis penuh dari 5 MW hingga 1,2 GW, desain tata letak pabrik, instalasi, pelatihan, dukungan bahan baku, dan layanan purna jual global.
Bacaan terkait: apa yang menentukan harga mesin pembuatan panel surya, apa yang biaya pabrik pembuatan panel surya mencakup di luar peralatan, dan cara memulai bisnis manufaktur panel surya.
Terkait: Mesin Pembuat Panel Surya: Stasiun dan Tata Letak menjelaskan bagaimana urutan proses yang sama diubah ukurannya dari 5 MW menjadi 1,2 GW dan input mana yang harus dibekukan sebelum pemesanan.
Terkait: Lini Perakitan Kotak Sambungan Panel Surya Otomatis: Stasiun mencakup lima kelompok mesin, peringkat ~1.000 pcs/jam dan utilitas yang menentukan tata letak.
Bacaan lebih lanjut dan data latar belakang
Materi referensi publik tentang topik ini, yang diterbitkan oleh organisasi yang memelihara peta jalan teknologi dan data pasar industri: