Hambatan dalam Fine-Line Screen Printing
Daftar Isi
Jawaban singkat: Pencetakan layar garis halus berada dalam keadaan permanen untuk mengejar spesifikasinya sendiri: makalah yang menjelaskan apa yang dapat dilakukan proses tersebut sudah kedaluwarsa sebelum diterbitkan, karena lebar jari dalam produksi terus menyusut. Alasannya adalah aritmetika. Jari yang lebih sempit menghalangi lebih sedikit cahaya dan meningkatkan arus yang dihasilkan sel, tetapi juga memiliki resistansi yang lebih tinggi dan area kontak yang lebih kecil, sehingga formulasi pasta, mesh layar, dan parameter pencetakan semuanya harus berkembang bersama. Dimensi yang terlibat berkisar dari sekitar 13 µm turun melalui 9 µm hingga 6 µm, dengan lebar yang dapat dicapai dilaporkan dalam rentang 16 µm hingga 24 µm tergantung pada strukturnya. Setiap pengurangan adalah keuntungan kecil yang hanya terwujud jika hasil tetap terjaga, itulah sebabnya pencetakan garis halus adalah masalah hasil sebanyak masalah desain.
Manufaktur Modul PV · oleh Jerry, Ooitech
Sebuah makalah baru saja diterima, tetapi datanya sudah usang. Siapa pun yang bekerja di R&D tahu situasi yang canggung ini.
Makalah Fraunhofer ISE, "Kemajuan dalam Pencetakan Sisi Depan Garis Halus untuk TOPCon Sel Surya," adalah contoh tipikal. Desainnya yang paling agresif menggunakan layar tanpa simpul dengan bukaan 13 µm. Apa pun yang lebih halus menjadi tidak stabil dalam eksperimen. Menurut informasi industri yang tersedia untuk publik, produsen sel terkemuka telah mendorong bukaan layar tanpa simpul hingga 6 µm pada tahun 2026—kurang dari setengah ukuran yang dilaporkan dalam makalah.
Keusangan yang tampak itulah justru alasan mengapa makalah ini layak dibaca. Makalah ini memetakan batas kemampuan praktis pencetakan layar pada tahun 2024–2025. Produsen yang kemudian melampaui batas ini masih bekerja dengan kerangka kerja trade-off yang sama seperti yang dijelaskan dalam studi.
Angka kedaluwarsa. Metode tidak. Artikel ini melihat dua hal: apa yang diidentifikasi makalah pada saat itu, dan bagaimana produksi massal kemudian mendorong melampaui batas yang seharusnya itu.
1. Apa yang Terjadi dalam Makalah
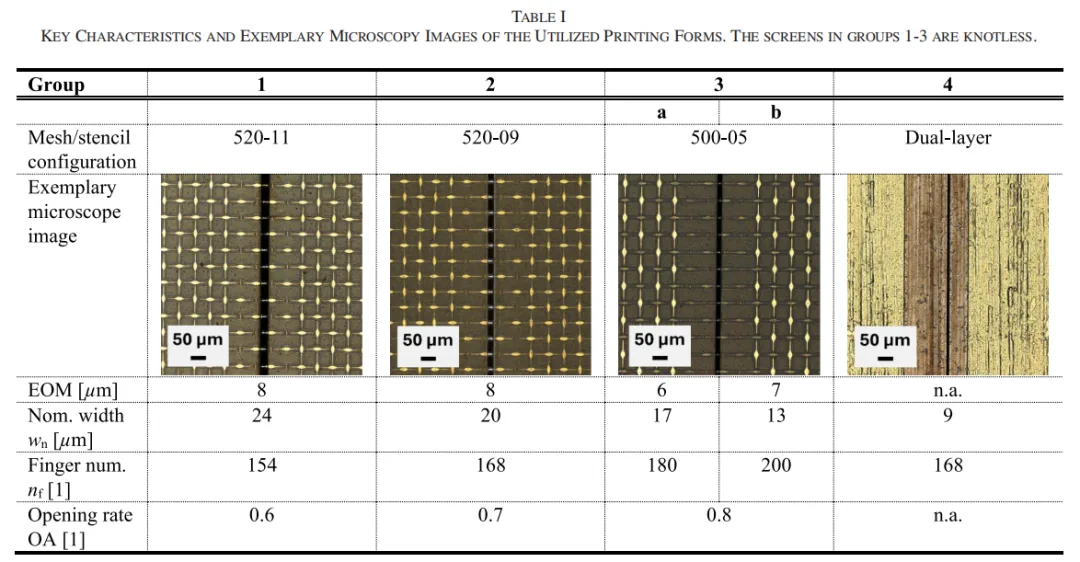
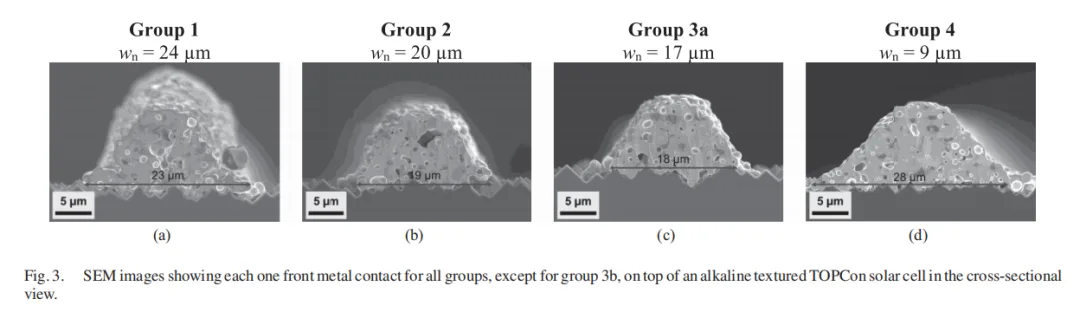
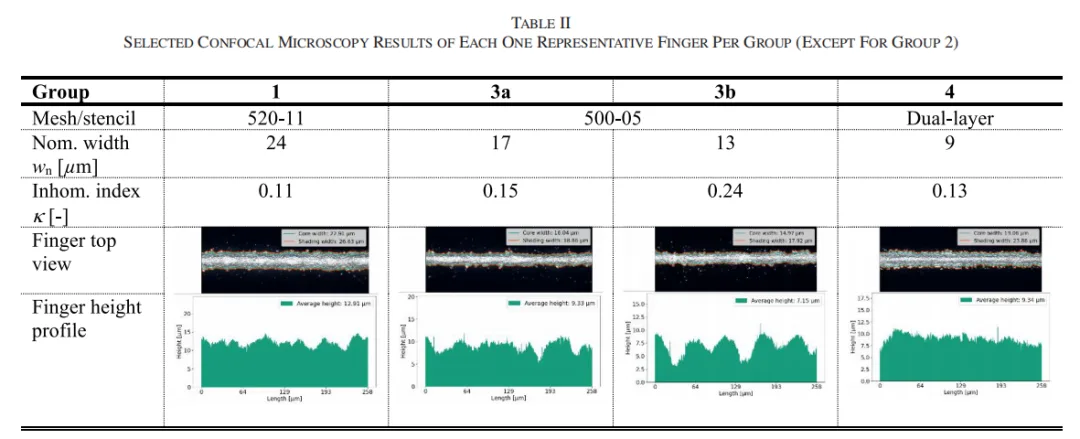
Desain eksperimentalnya sederhana. Para peneliti menggunakan sel surya TOPCon tipe-n format M10 dan membagi proses pencetakan sisi depan menjadi beberapa kelompok perbandingan variabel tunggal. Ini termasuk tiga layar tanpa simpul dengan bukaan nominal 24, 20, 17, dan 13 µm, plus stensil foil logam dua lapis 9 µm. Proses sisi belakang tetap tidak berubah. Hanya metode pencetakan sisi depan yang divariasikan.
Studi ini juga menggunakan rantai karakterisasi yang lengkap:
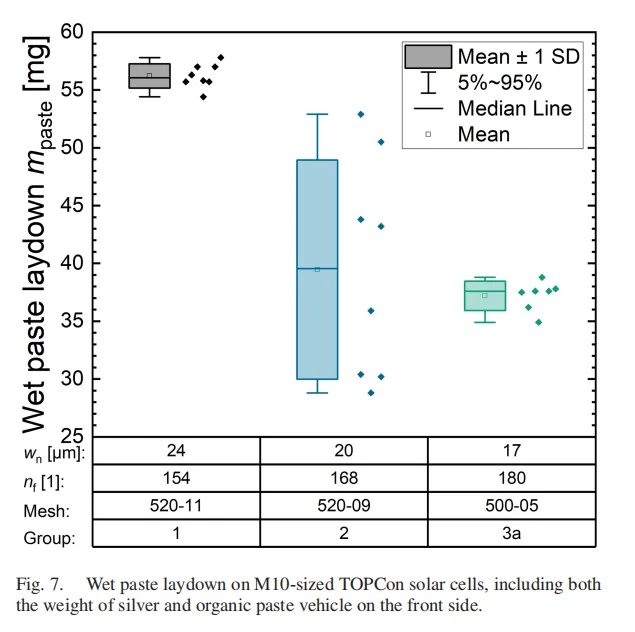
Penimbangan pasta basah untuk menghitung konsumsi perak
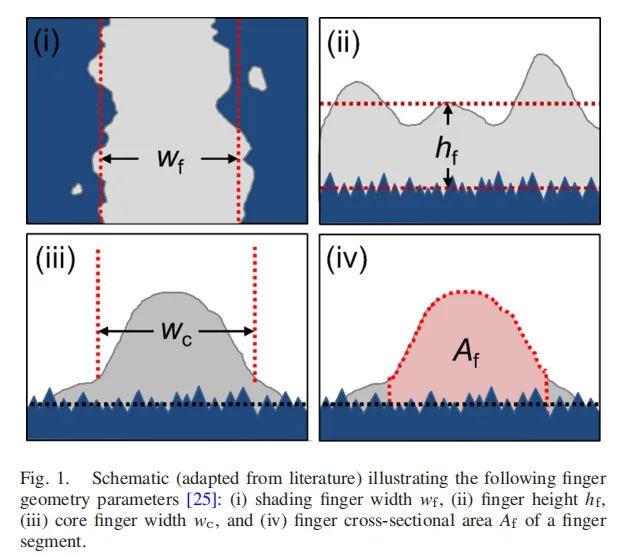
Mikroskop elektron pemindaian dan mikroskop confocal untuk mengukur lebar jari, tinggi, luas penampang, dan ketidakseragaman κ
Pengukuran metode panjang transfer untuk resistansi kontak
Pengujian I-V pada sel surya M10 yang telah selesai
Urutan ini tetap menjadi cara standar untuk mengevaluasi screen, stencil, atau pasta metalisasi baru.
Hasilnya dapat dibagi menjadi tiga tingkat:
Bukaan 17 µm adalah rentang operasi terbaik. Ini menghasilkan lebar jari tercetak 16 µm. Dibandingkan dengan kelompok referensi 24 µm, ini memberikan peningkatan efisiensi relatif 0,9% dan mengurangi konsumsi pasta sisi depan sebesar 30%.
Bukaan 13 µm menemui hambatan. Ketidakseragaman jari κ melonjak dari 0,15 menjadi 0,24, sementara jari terputus dan cacat lainnya meningkat. Kelompok ini tidak melanjutkan ke evaluasi tingkat sel.
Stencil 9 µm menjadi contoh negatif. Pasta screen-printing dipaksa ke stencil meskipun viskositasnya tidak cocok. Jari tercetak yang dihasilkan memiliki lebar 19 µm—lebih lebar daripada jari yang dihasilkan oleh kelompok bukaan screen 13 µm.
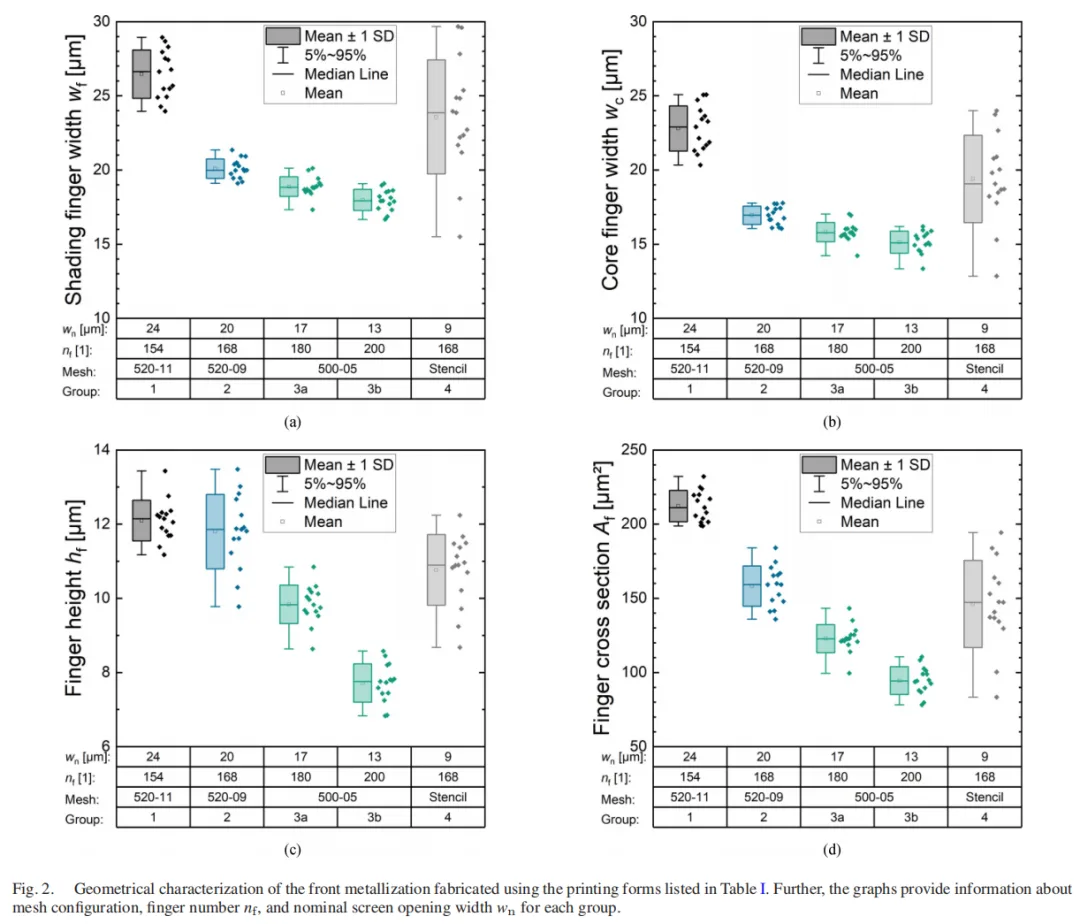
Implikasinya jelas. Untuk screen printing tanpa simpul, rentang garis halus praktis berada di sekitar bukaan 15–17 µm. Di bawah titik itu, kualitas pencetakan rusak terlebih dahulu.
Jarak waktu antara makalah dan produksi 2026: empat perbandingan
1. Batas pencetakan
Dalam makalah, bukaan 13 µm sudah tidak stabil. Ketidakseragaman κ naik menjadi 0,24, cacat meningkat, dan kelompok tersebut tidak pernah mencapai evaluasi sel. Menurut informasi industri yang tersedia untuk umum, jalur produksi terkemuka telah beralih ke bukaan screen tanpa simpul 6 µm pada tahun 2026.
Batas kemampuan yang digambarkan dalam makalah telah didorong jauh lebih maju. Yang disebut batas itu bukanlah dinding permanen. Itu adalah titik keseimbangan antara pasta, screen, dan peralatan pencetakan yang tersedia pada saat itu.
2. Motivasi untuk menghemat pasta
Kelompok terbaik dalam makalah—bukaan 17 µm dan jari tercetak 16 µm—mencapai peningkatan efisiensi relatif 0,9% sambil mengurangi konsumsi pasta sisi depan sebesar 30%.
Pada tahun 2026, konsumsi perak telah menjadi item biaya non-silikon terbesar dalam banyak struktur biaya produksi sel. Penghematan pasta bukan lagi target optimasi sekunder. Itu telah menjadi masalah daya saing produksi dan, dalam beberapa kasus, kelangsungan hidup. Metodologi makalah telah bergeser dari alat efisiensi menjadi alat pengendalian biaya.
3. Jalur stencil
Stencil foil logam 9 µm dalam makalah gagal karena viskositas pasta tidak cocok dengan metode pencetakan. Itu menghasilkan jari dengan lebar 19 µm.
Pada tahun 2026, pencetakan pelat baja berdasarkan stensil logam bukaan penuh telah memasuki produksi massal. Jalur yang gagal dalam makalah tersebut kemudian menjadi arah industri yang penting. Pelajarannya langsung: mengubah metode pencetakan juga mengharuskan mengubah pasta.
4. Nilai dari peningkatan efisiensi
Makalah tersebut melaporkan peningkatan efisiensi relatif sebesar 0,9%. Pada tahun 2026, efisiensi sel telah memasuki kisaran 26%+, dengan hasil yang dilaporkan antara 26,09% dan 26,66% dalam contoh yang dibahas di sini.
Nilai marjinal dari pengurangan bayangan masih ada, tetapi pendorong komersial utama telah bergeser dari peningkatan efisiensi menuju pengurangan perak.
2. Dari 13 µm menjadi 6 µm: Bagaimana Batas Itu Ditetapkan
Apakah 13 µm benar-benar batas fisik dari pencetakan sablon?
Tidak. Makalah itu sendiri meninggalkan beberapa petunjuk.
Di ketiga desain layar, diameter kawat menurun dari 11 µm menjadi 9 µm dan kemudian menjadi 5 µm. Rasio area terbuka meningkat dari 0,6 menjadi 0,7 dan kemudian 0,8. Orientasi mesh 0° juga diperkenalkan.
Dengan kata lain, hasil 13 µm tidak berarti bahwa layar tidak dapat dibuat lebih halus. Itu berarti bahwa kombinasi pasta, layar, dan peralatan yang tersedia pada saat itu tidak dapat tetap stabil pada titik tersebut.
Sisi mana dari segitiga ini yang menjadi hambatan sebenarnya?
Layar itu sendiri sebagian dapat dikesampingkan. Studi ini mewakili teknologi layar tanpa simpul yang canggih pada zamannya. Diameter kawat, rasio area terbuka, dan sudut layar telah didorong dengan keras. Kelompok 13 µm tidak gagal karena pemasok layar tidak berusaha. Layar ditahan oleh pasta.
Peralatan pencetakan juga didasarkan pada platform industri umum. Pencetak serupa tersedia di laboratorium dan jalur produksi terkemuka. Itu meninggalkan pasta sebagai variabel kunci.
Pencetakan garis halus adalah tarik-menarik tiga arah. Setiap pengurangan 1 µm pada lebar jari mengurangi bayangan optik, tetapi juga mengurangi luas penampang jari. Resistansi seri dapat meningkat, sementara risiko cacat pencetakan dan kehilangan hasil meningkat. Hasilnya tergantung pada apakah pasta, layar, dan proses dapat bergerak maju bersama.
Antara tahun 2024 dan 2026, ketiga sisi tersebut maju.
Pasta: dari senyawa serbaguna menjadi material pola
Ukuran partikel perak terus menurun, sementara pasta khusus untuk garis halus menjadi kategori produk terpisah. Pengembangan pasta jari-jari halus sisi depan TOPCon bergerak dalam tiga arah: mencetak jari yang lebih sempit, mempertahankan perilaku pembakaran yang baik, dan menghindari peningkatan resistansi listrik.
Dengan bukaan layar 6 µm, partikel yang hanya sedikit terlalu besar dapat menyumbat layar. Mempertahankan profil jari yang konsisten menjadi lebih sulit.
Ketidakseragaman jari halus κ, pada intinya, adalah cerminan dari reologi pasta di bawah bukaan yang sangat sempit. Jika pasta tidak dapat berpindah secara konsisten melalui bukaan 6 µm, hasilnya adalah penyumbatan layar, jari yang terputus, dan peningkatan κ yang tajam. Kelompok 13 µm dalam makalah tampaknya gagal karena kualitas pencetakan. Pada tingkat yang lebih dalam, pasta telah mencapai batas transfernya di bawah bukaan tersebut.
Hubungan erat antara formulasi pasta dan metode pencetakan telah ditunjukkan berulang kali selama dua tahun terakhir.
Layar: struktur tanpa simpul dan orientasi 0° menjadi standar
Layar 500-05 dalam makalah—dengan diameter kawat 5 µm, rasio area terbuka 0,8, dan orientasi 0°—sudah merupakan desain agresif pada saat itu.
Layar produksi terkemuka kemudian bergerak satu generasi lagi ke arah yang sama. Diameter kawat menjadi lebih halus, rasio area terbuka meningkat, dan kontrol tegangan membaik. Produksi yang stabil dengan bukaan 6 µm pertama-tama membutuhkan presisi manufaktur yang sangat tinggi pada layar itu sendiri.
Proses: LECO mengontrol resistansi kontak jari halus
Ini adalah sisi yang sering diabaikan.
Seiring jari menjadi lebih sempit, area kontak berkurang. Resistansi kontak biasanya akan meningkat tajam. LECO, atau optimasi kontak berbantuan laser, telah banyak dikaitkan dengan produksi TOPCon garis halus karena dapat mengurangi kerugian listrik ini.
Laporan industri menunjukkan bahwa LECO telah diadopsi di sebagian besar kapasitas TOPCon. LECO telah bergerak dari peningkatan efisiensi opsional menjadi proses pendukung praktis untuk produksi jari halus. Tanpa LECO atau pendekatan optimasi kontak yang setara, berhasil mencetak melalui bukaan 6 µm tidak serta-merta berarti proses tersebut siap untuk produksi massal yang stabil.
Setelah pasta, layar, dan proses semuanya maju, titik keseimbangan bergeser dari sekitar 15 µm ke kisaran 6–8 µm. Batas tersebut tidak dipecahkan oleh satu penemuan dramatis. Tiga kekuatan mendorongnya pada saat yang sama.
3. Metodologi yang Ditinggalkan oleh Makalah
Jika hanya ada satu hal yang dapat diambil dari makalah ini, itu haruslah kerangka kerja, bukan angka-angkanya.
Pertama: trade-off tiga arah
Setiap solusi pencetakan garis halus adalah keseimbangan antara bayangan optik, resistansi listrik, dan kualitas pencetakan. Kerangka kerja ini tetap berlaku bahkan ketika ukuran fitur menjadi lebih kecil. Logika yang sama dapat digunakan untuk mengevaluasi pencetakan pelat baja, layar elektroformasi, dan rute metalisasi lainnya.
Kedua: rantai karakterisasi
Timbang pasta, periksa geometri, ukur resistansi kontak, lalu uji sel yang telah selesai. Setelah keempat langkah ini selesai, nilai layar atau pasta baru dapat diukur.
Mengapa kelompok 13 µm tidak melanjutkan ke evaluasi sel? Karena karakterisasi geometris telah mengungkap masalah melalui kenaikan tajam pada κ. Urutan—periksa morfologi terlebih dahulu, ukur kinerja listrik kedua, dan evaluasi sel terakhir—membantu mencegah satu angka efisiensi menyembunyikan proses yang lemah atau tidak stabil.
Ketiga: pasta dan metode pencetakan harus berubah bersama-sama
Stensil 9 µm gagal karena pasta pencetakan layar dipaksa digunakan pada proses stensil. Pabrik yang memperkenalkan pencetakan pelat baja sekarang umumnya menyesuaikan atau mengembangkan kembali formulasi pasta mereka. Makalah tersebut telah menandai jebakan ini melalui satu kelompok eksperimen yang tidak berhasil.
Keempat: jumlah jari harus dihitung, bukan ditebak
Makalah ini menggunakan data resistansi yang diukur sebelumnya untuk menghitung jumlah optimal jari halus, mengikuti logika yang digunakan oleh alat seperti Gridmaster dan Pitchmaster.
Beralih dari desain grid berbasis pengalaman ke desain grid yang dihitung semakin bernilai di era garis halus. Mempersempit jari tanpa menghitung ulang pitch, jumlah jari, dan resistansi hanya dapat memindahkan kerugian dari bayangan ke resistansi seri.
4. Medan Pertempuran Baru yang Tidak Dicakup Makalah
Makalah ini berhenti pada pencetakan layar dan stensil foil logam. Namun, pada tahun 2026, medan pertempuran garis halus tidak lagi terbatas pada pencetakan layar konvensional. Ketegangan layar dan batas struktural membuat produksi massal yang stabil di bawah 10 µm semakin sulit, sehingga industri telah mengeksplorasi beberapa alternatif.
Pencetakan pelat baja: Stensil logam bukaan penuh dapat menghasilkan jari 14–15 µm. Dalam contoh yang dibahas di sini, rasio aspek meningkat dari 45% menjadi 59%, sementara resistansi kontak turun 15%. Penelitian yang diterbitkan di Joule oleh Ningbo Institute of Materials Technology and Engineering melaporkan kemajuan dalam arah ini, dan Tongwei dilaporkan sebagai perusahaan pertama yang memperkenalkan proses ini ke dalam produksi massal global. Secara praktis, pencetakan pelat baja mengubah konsep stensil yang gagal dari makalah tersebut menjadi jalur produksi dengan memecahkan masalah pencocokan pasta.
Layar elektroforming: Menurut laporan industri dan klaim produsen, akurasi pola jari dapat mencapai ±2 µm. Sel TOPCon yang menggunakan layar elektroforming telah dilaporkan mencapai efisiensi 26,2%. Angka-angka ini masih harus dievaluasi terhadap hasil produksi, kondisi pengukuran, dan stabilitas proses jangka panjang.
Jalur R&D mencapai jari 10 µm: Kerja sama antara Ningbo Institute of Materials Technology and Engineering dan JinkoSolar mengurangi lebar jari menjadi 10 µm dan pitch dari 1.120 µm menjadi 825 µm. Sel M10 industri mencapai efisiensi bersertifikat 26,66% dalam hasil yang dilaporkan.
Makalah ini juga tidak berfokus pada nilai absolut konsumsi perak. Pencetakan garis halus memberikan pengurangan pasta relatif sebesar 30%, tetapi pada tahun 2026 konflik utama adalah konsumsi absolut per sel.
Untuk sel 210R, rata-rata konsumsi pasta perak industri telah memasuki kisaran 70+ mg per sel menurut angka industri yang dibahas di sini. Perak telah menjadi biaya non-silikon terbesar. Pengurangan pasta bergeser dari target optimasi menjadi prioritas produksi.
Pencetakan garis halus hanyalah salah satu pendekatan. Pasta tembaga berlapis perak, elektroplating tembaga, dan rute metalisasi pengurangan perak atau bebas perak lainnya berkembang pada saat yang sama.
5. Bagaimana Insinyur Jalur Produksi Harus Membaca Makalah Ini
Tiga tindakan praktis yang penting.
Pertama: fokus pada kerangka kerja, bukan angka lama
Catatan produksi telah melampaui batas numerik makalah. Trade-off tiga arah, rantai karakterisasi, dan logika kopling pasta-prosesnya masih berguna. Ini menyediakan template kerja untuk mengevaluasi layar, pasta, atau proses metalisasi baru apa pun di jalur produksi yang sebenarnya.
Kedua: hitung titik keseimbangan Anda sendiri
Fakta bahwa produsen terkemuka dapat menjalankan bukaan 6 µm tidak berarti setiap jalur harus segera mengadopsinya.
Sistem pasta Anda, pemasok screen, kondisi printer, konfigurasi LECO, jendela furnace, dan hasil baseline menentukan di mana titik keseimbangan sebenarnya berada. Mengikuti bukaan terkecil yang tersedia tanpa memvalidasi faktor-faktor ini dapat mengulangi kegagalan 13 µm pada paper: κ yang meningkat, finger yang terputus, dan peningkatan cacat secara tiba-tiba.
Ketiga: pecahkan pengurangan perak menjadi masalah-masalah rekayasa
Perak adalah item biaya non-silikon yang utama. Printing garis halus, optimasi pasta, pengembangan screen, perak berlapis tembaga, dan pelapisan tembaga masing-masing memiliki keseimbangan sendiri antara efisiensi, resistansi, stabilitas proses, investasi peralatan, dan hasil produksi.
Paper ini tidak memberikan satu jawaban final. Paper ini menyediakan alat untuk memecah masalah menjadi bagian-bagian yang dapat diukur.
Ringkasan
Bukaan 13 µm pernah dianggap sebagai batas screen printing tanpa simpul. Menurut informasi industri yang tersedia untuk publik, batas tersebut telah didorong menuju 6 µm pada tahun 2026.
Batas itu tidak pernah menjadi tembok. Itu adalah perpotongan kemampuan material, akurasi peralatan, dan kontrol proses pada waktu tertentu. Pasta adalah salah satu bagian yang paling diremehkan dari perpotongan tersebut. Pasta menyebabkan kelompok yang gagal dalam paper, dan kemudian menjadi salah satu faktor penentu dalam produksi massal.
Perpotongan itu akan terus bergerak. Kerangka kerjanya tidak akan berubah. Itulah nilai abadi dari paper ini.
Polling: Level finger halus sisi depan seperti apa yang telah dicapai lini produksi Anda?
Rute pengurangan perak mana yang sedang Anda gunakan: finger yang lebih halus, perak berlapis tembaga, atau elektroplating tembaga?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
Pandangan Ooitech
Target produksi yang sebenarnya bukanlah bukaan screen terkecil; itu adalah konsumsi perak terendah yang dapat dipertahankan tanpa mengorbankan resistansi kontak, hasil produksi, atau uptime. Proses 6 µm hanya menciptakan nilai ketika reologi pasta, tegangan screen, parameter printing, jendela firing, dan pengaturan LECO dikualifikasi sebagai satu sistem. Bagi insinyur lini, κ, tingkat gangguan, dan distribusi resistansi biasanya lebih berguna daripada hasil efisiensi sel terbaik tunggal.