Noda PL, Blistering, dan Boat Marks: Langkah Mana
Daftar Isi
Jawaban singkat: Noda photoluminescence, lepuh, dan bek perahu merupakan tiga tanda cacat yang berbeda, dan musimnya penting: dari Juni hingga September, lebih dari 80% cacat tingkat wafer pada banyak lini berasal dari klaster penyebab proses yang sama. Ketiganya terlihat serupa pada citra resolusi rendah dan memiliki perbaikan yang sepenuhnya berbeda. Noda PL biasanya menunjukkan masalah kontaminasi atau penanganan, bukan masalah termal. Lepuh berasal dari langkah deposisi atau pengeringan tempat lapisan terbentuk tidak merata. Bek perahu adalah tanda pembawa — posisi wafer dalam perahu terulang kembali dalam proses. Ketebalan lapisan yang terlibat berada pada 1 nm, 1,5 nm, 3 nm, 5 nm, dan 6 nm, yang cukup tipis sehingga efek permukaan mendominasi perilaku bulk. Urutan diagnostik harus mengikuti bentuk cacat, bukan urutan proses.
Manufaktur Modul PV · oleh Jerry, Ooitech
Noda PL, Melepuh, dan Tanda Perahu: Langkah Mana yang Harus Diperiksa Pertama?
Setiap tahun dari Juni hingga September, lebih dari 80% pabrik sel surya mengalami sakit kepala yang sama persis. Ruang kerja dijaga pada suhu konstan 25℃, resep proses tidak berubah, aliran gas normal sempurna, dan kurva suhu berada tepat di dalam batas spesifikasi. Namun, masa hidup pembawa minoritas setelah pasivasi terus menurun. Fluktuasi hasil biasanya dianggap sebagai efek musim panas yang samar. Panduan ini menguraikan empat akar penyebab yang dapat ditindaklanjuti dan dilacak, serta menawarkan penyesuaian proses praktis untuk musim panas.
Skenario Masalah dan Profil Cacat
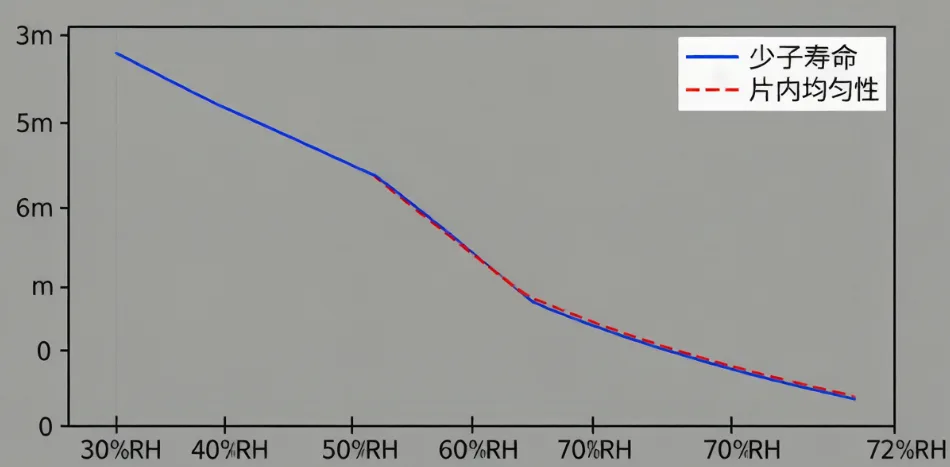
Ambil contoh kasus nyata dari sebuah pabrik di Tiongkok Timur pada bulan Juni ini. Ruang kerja stabil pada 25℃, tetapi pengukur kelembapan ruang bersih menunjukkan 72%. Dibandingkan dengan kelembapan 30% di musim dingin, itu lebih dari dua kali lipat. Insinyur proses memperhatikan masa hidup pembawa minoritas pasca-pasivasi turun di semua lini, turun dari biasanya 2 ms menjadi 1,2 ms. Lebih buruk lagi, wafer di bagian atas dan bawah tabung yang sama menunjukkan varians 40% dalam masa hidup.
Ini bukan kejadian terisolasi. Anda dapat mengontrol suhu ruang kerja, tetapi kelembapan adalah hal yang berbeda. Hujan musim panas yang tiba-tiba dapat dengan mudah mendorong kelembapan ruang bersih dari 50% menjadi 80%. Setiap langkah dalam proses pasivasi sangat sensitif terhadap kelembapan ini.
Pasivasi bukan hanya melapisi film. Anggap saja sebagai roket dua tahap. Tahap pertama adalah deposisi itu sendiri, mengandalkan pasivasi kimia dari Al₂O₃ atau SiNₓ untuk menjenuhkan ikatan menggantung, ditambah pasivasi efek medan untuk menekan rekombinasi permukaan. Tahap kedua adalah pasivasi hidrogen. Pembakaran suhu tinggi memaksa hidrogen keluar dari film, mendorongnya ke dalam permukaan silikon dan cacat massal untuk mempasivasi ikatan menggantung yang tersisa.
Faktor sebenarnya yang menentukan kualitas pasivasi akhir Anda adalah seberapa baik hidrogen dilepaskan selama pembakaran. Perilaku hidrogen—dari bentuknya dalam film hingga kinetika pelepasannya dan jalur difusinya—sangat terkait dengan suhu dan kelembapan. Itulah tepatnya mengapa cacat musim panas dipicu oleh perubahan kelembapan, bukan perubahan suhu.
Empat Jalur Transmisi Kelembapan dalam Pasivasi
Mari kita uraikan ini menjadi empat jalur transmisi spesifik. Bengkel mungkin bersuhu terkendali, tetapi empat area ini secara langsung terpengaruh oleh kondisi musim panas.
Jalur 1: Penyimpangan Hidrogen yang Disebabkan oleh Suhu Air Pendingin
Ruang PECVD memerlukan pendinginan konstan selama deposisi untuk mempertahankan medan suhu yang presisi. Chiller biasanya memiliki kondensor di atap atau di luar, menggunakan air sungai atau sumur yang sepenuhnya bergantung pada musim.
Di musim dingin, suhu luar sekitar 5–10℃, menjaga air pendingin tetap stabil pada 20–22℃. Di musim panas, panas melebihi 35℃. Efisiensi chiller menurun, dan suhu air pendingin mudah naik ke 28–30℃.
Ruang bersih Anda mungkin masih 25℃, tetapi air pendingin yang lebih hangat itu secara langsung mengubah suhu dinding ruang PECVD. Distribusi radiasi termal bergeser. Wafer yang berada di posisi berbeda di dalam tabung mengalami suhu deposisi aktual yang sangat berbeda. Celah suhu antara wafer atas dan bawah melebar, yang menjelaskan variasi besar 40% dalam masa pakai dalam batch yang sama.
Baik Anda menggunakan ALD untuk Al₂O₃ atau PECVD untuk SiNₓ, perubahan suhu ruang berarti kepadatan film dan kandungan hidrogen akan bergeser.
| Suhu Deposisi | Karakteristik Film | Perilaku Hidrogen |
|---|---|---|
| Sedikit Rendah | Padat, kandungan H tinggi, terutama N-H/Si-H | Membutuhkan suhu pembakaran lebih tinggi untuk pelepasan penuh |
| Sedikit Tinggi | Longgar, kandungan H tinggi, ikatan H lemah | Lepas terlalu cepat, berkumpul di antarmuka |
Produksi industri bergantung pada jendela optimal yang sangat ketat yang menyeimbangkan kepadatan film dan kandungan hidrogen. Penyimpangan hanya ±5℃ dapat mendorong Anda keluar dari jendela itu. Ketika air pendingin musim panas terlalu hangat, seluruh medan suhu ruang bergeser, dan parameter film ikut bergeser.
Jalur 2: AlOₓ Melepuh karena Riwayat Termal yang Tidak Cocok
Masalah ini tersembunyi dalam celah waktu yang kebanyakan orang lewatkan. Peralatan ALD arus utama biasanya menjalankan 28–35 siklus untuk deposisi Al₂O₃, menghasilkan ketebalan 4,5–6 nm. Deposisi SiNₓ PECVD berikutnya terjadi antara 400–580℃. Suhu itu sudah cukup panas untuk membuat hidrogen di dalam Al₂O₃ bergerak secara agresif.
Jika laju pemanasan dan waktu penahanan PECVD diatur dengan tepat, sebagian hidrogen dalam Al₂O₃ dilepaskan secara lancar selama fase pemanasan awal ini. Sisanya tetap stabil dan dilepaskan dengan benar kemudian di dalam tungku pembakaran. Kondisi musim panas merusak ritme ini.
Pertama, fluktuasi proses ALD terjadi. Lapisan Al₂O₃ setebal 5 nm adalah titik ideal untuk biaya dan pasivasi, yang berarti kandungan hidrogen absolutnya secara alami tinggi. Kelembaban musim panas yang tinggi berarti lebih banyak hidrogen yang terperangkap dalam film.
Kedua, deposisi PECVD SiNₓ bertindak sebagai fase anil utama untuk Al₂O₃. Jika pemanasan terlalu cepat atau penahanan suhu tinggi terlalu singkat, hidrogen tidak cukup dilepaskan.
Ketiga, suhu pembakaran mencapai 700–900℃. Semua hidrogen yang terperangkap itu meletus sekaligus, berdifusi menuju antarmuka Si/Al₂O₃. Ia membentuk molekul gas H₂ dan membangun tekanan lokal yang sangat besar.
Akhirnya, ketika tekanan melebihi kekuatan adhesi film, terjadi blistering.
Kelembaban tinggi -> Lebih banyak H terperangkap -> Pelepasan awal PECVD buruk -> Suhu pembakaran tinggi = Blistering.
Di bawah mikroskop, Anda akan melihat permukaan wafer ditutupi blister kecil berdiameter 2–10 μm. Setiap blister mewakili zona mati di mana pasivasi hilang.
Jalur 3: Kelembaban Latar yang Meningkat di Tungku Tabung
Ini jelas jalur yang paling sering diabaikan, namun sangat fatal dalam produksi musim panas. Selama waktu siaga, tungku tabung PECVD terpapar atmosfer. Udara musim panas mencapai RH 60–80%. Tabung tungku menyerap lebih banyak kelembaban daripada di musim dingin.
Ketika Anda memompa turun dan memanaskan untuk deposisi, kelembaban yang terperangkap itu terdesorpsi dan bercampur dengan gas proses Anda. Kelembaban latar ini benar-benar mengganggu deposisi SiNₓ dalam tiga cara:
Pergeseran Indeks Bias: SiNₓ membutuhkan indeks bias yang ketat 2,05–2,10 untuk mengontrol penyerapan cahaya dan pasivasi. Kelembaban latar mengubah rasio Si/N. Kelembaban musim panas dapat dengan mudah menurunkan indeks di bawah 2,05, membunuh kualitas pasivasi Anda.
Ikatan Hidrogen yang Berubah: H⁺ dalam uap air bersaing dengan ikatan Si-H dan N-H dalam SiNₓ. Ini mengacaukan cara hidrogen dilepaskan selama pembakaran nanti.
Kebersihan Antarmuka yang Menurun: Kelembaban membentuk lapisan Si-OH metastabil pada permukaan wafer di awal deposisi. Ini merusak ikatan antara silikon dan Al₂O₃ atau SiNₓ, segera meningkatkan kepadatan perangkap antarmuka.
Jalur 4: Kesenjangan Waktu-Q Tersembunyi Sebelum Oksidasi Tunneling
Hal ini terjadi lebih awal di jalur produksi, tepat setelah pemolesan alkali dan sebelum deposisi oksida tunneling. Silikon telanjang yang terpapar udara akan menumbuhkan lapisan oksida asli, dan kecepatan pertumbuhannya sepenuhnya bergantung pada kelembaban dan suhu lingkungan.
Pada suhu 25℃ dan RH 80%, silikon telanjang menumbuhkan lapisan oksida asli setebal 1 nm hanya dalam satu jam. Jika kerusakan peralatan atau penundaan jadwal membuat wafer tersebut berada di ruang bersih selama dua atau tiga jam, lapisan asli itu bisa mencapai 1,5 nm atau lebih tebal.
Oksida asli ini longgar dan penuh cacat. Ketika Anda mencoba menumbuhkan oksida tunneling berkualitas tinggi setebal 1,2–1,5 nm di atasnya, kedua lapisan tersebut bergabung. Sekarang lapisan tunneling Anda menjadi setebal 2–3 nm—dua kali lipat dari spesifikasi desain, dengan kualitas struktural yang buruk.
Ini memicu reaksi berantai yang brutal. Lapisan tunneling yang terlalu tebal menghalangi tunneling elektron. Selama doping polisilikon, fosfor kesulitan berdifusi melalui penghalang tebal ini. Area di mana lapisan tunneling terlalu tipis akan mengalami over-doping, menyebabkan rekombinasi auger dan menurunkan masa pakai, yang muncul sebagai noda gelap dalam pengujian PL. Area yang terlalu tebal akan mengalami under-doping, meningkatkan resistansi kontak. Ini menyebabkan tepi gelap di sekitar tanda perahu dalam pengujian EL. Pada akhirnya, tegangan rangkaian terbuka (Voc) Anda merosot di seluruh batch.
Ringkasan Akar Masalah: Empat Transmisi, Bukan Satu Kesalahan
Masalah pasivasi musim panas bukanlah hal baru, tetapi para insinyur membuang waktu memeriksa menu dan aliran gas karena mereka mencari satu titik kegagalan. Akar masalahnya adalah kelembaban yang mengganggu seluruh rantai.
Air pendingin yang naik menggeser suhu ruang. Kelembaban lingkungan yang tinggi meningkatkan kandungan hidrogen dan menyebabkan blistering. Kelembaban tungku standby merusak indeks bias SiNₓ. Penundaan pemrosesan membuat oksida asli tumbuh di luar kendali, menyebabkan noda PL dan tanda perahu.
Saran Pengendalian Proses Musim Panas yang Dapat Ditindaklanjuti
Berikut cara memperbaikinya di lapangan.
Pertama, pantau air pendingin Anda. Lacak suhu masuk dan delta suhu, bukan hanya suhu ruang. Jika air pendingin melewati 24℃, segera periksa chiller Anda dan kompensasi secara manual dengan daya PECVD atau waktu deposisi jika perlu. Hubungkan titik embun ruang bersih Anda dengan pemantauan harian.
Kedua, sesuaikan resep ALD Anda untuk musim panas. Naikkan sedikit suhu deposisi ALD dalam jendela 180–300℃, atau perpanjang waktu purge. Ini membuat film lebih padat dan menurunkan kandungan hidrogen awal, mencegah blistering di kemudian hari. Selain itu, perpanjang laju pemanasan atau waktu tahan selama deposisi PECVD SiNₓ untuk memberi hidrogen lebih banyak waktu untuk dilepaskan dengan lancar.
Ketiga, lebih sering memanggang tabung furnace Anda. Jalankan pemanggangan singkat 500℃ selama 15 menit setiap 4 jam selama standby untuk mengeluarkan kelembapan yang terserap. Jika memungkinkan, pertahankan tekanan positif kecil dengan purge N₂ selama standby.
Keempat, buatlah resep dasar passivasi musim panas yang khusus. Jangan menebak. Siapkan seperangkat parameter ALD dan PECVD untuk digunakan saat kelembapan melewati ambang batas tertentu.
Kelima, kendalikan Q-time Anda secara ketat. Wafer harus berpindah dari pemolesan alkalin ke furnace oksidasi dalam waktu kurang dari satu jam. Jika ada penundaan, simpan dalam kabinet nitrogen dengan kelembapan rendah.
Daftar Periksa Cepat Passivasi Musim Panas
| No. | Item Pemeriksaan | Target Kontrol | Penanggung Jawab |
|---|---|---|---|
| 1 | Suhu air pendingin | Pemantauan harian, beri peringatan jika melebihi ambang batas | Peralatan/Fasilitas |
| 2 | Titik embun ruang bersih | Kepatuhan ketat terhadap batas dasar | Fasilitas |
| 3 | Pemanggangan tabung furnace | Pemanggangan singkat setiap 4 jam standby | Insinyur Proses |
| 4 | Q-time dari Pemolesan ke Oksidasi | Kurang dari 1 jam | Tim Produksi |
| 5 | Resep ALD/PECVD | Ganti ke dasar musim panas yang telah ditentukan | Tim Proses |
Pandangan Ooitech
Stabilitas peralatan sama pentingnya dengan resep proses ketika lonjakan kelembapan musiman mengganggu lantai produksi. Pabrik sering mengalami penurunan hasil hanya karena kelembapan lingkungan mengubah riwayat termal dan dinamika hidrogen dari lapisan passivasi. Mengatasi variabel tersembunyi ini—seperti efisiensi chiller, Q-time atmosferik, dan desorpsi kelembapan saat standby—membuat perbedaan besar dalam menjaga efisiensi sel yang konsisten. Menguasai kontrol lingkungan yang halus ini adalah yang membedakan pengaturan manufaktur panel surya rata-rata dari lini produksi yang benar-benar dioptimalkan dan berhasil tinggi.